
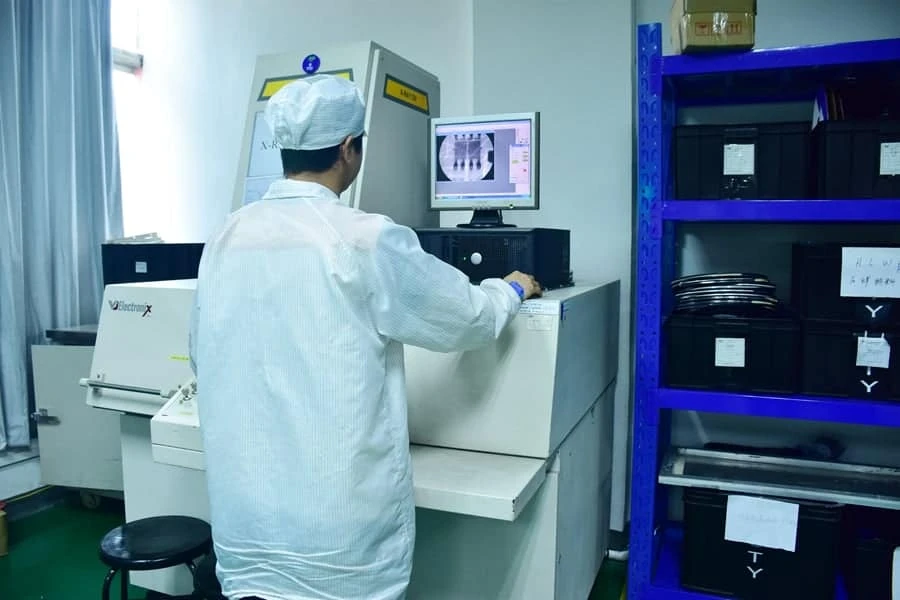
A cura del team di ingegneria di qualità e montaggio SMT di APTPCB · Aggiornato al 1 ottobre 2026 · Norme: IPC-7095, IPC-A-610, J-STD-001, J-STD-033, IPC-9252.
La maggior parte delle pubblicazioni sui vuoti nei componenti BGA si limita a citare la soglia del 25 percento indicata dall'IPC. Quasi nessuna affronta tuttavia i tre aspetti determinanti per l'affidabilità reale sul campo: la posizione esatta del vuoto nel centro della sfera, all'interfaccia o nella matrice intermetallica; i limiti fisici della radiografia 2D zenitale nell'individuare il difetto Head-in-Pillow; e i dati di ispezione serigrafica 3D SPI che consentono di prevedere l'esito dei raggi X prima del passaggio nel forno di rifusione. Questa guida analizza tutti e tre i fattori, mentre la nostra pagina dedicata all'ispezione a raggi X dei BGA descrive le soluzioni 2D, 2.5D e tomografia computerizzata 3D adottate in APTPCB.
Punti chiave da considerare
- Le classi 2 e 3 IPC prevedono il medesimo limite del 25 percento di area totale occupata da vuoti, ma non sono affatto equivalenti. La classe 3 impone obblighi documentali più stringenti e include vincoli contrattuali OEM che vietano tassativamente i vuoti interfacciali, i quali non vengono scartati su base puramente percentuale dal testo standard di IPC-A-610.
- La radiografia 2D zenitale convenzionale non è in grado di rilevare in modo affidabile il difetto Head-in-Pillow. La sfera del BGA e il deposito di pasta saldante si sovrappongono lungo l'asse verticale Z; appaiono continui nell'immagine anche quando una pellicola di ossido impedisce la coalescenza metallurgica. È indispensabile un'ispezione inclinata tra 45 e 70 gradi o la laminografia 3D.
- La posizione del vuoto incide sul verdetto più della percentuale di area interessata. Una cavità centrale del 20 percento nel cuore della sfera è solitamente innocua. Un vuoto interfacciale di appena il 5 percento a contatto con la piazzola di rame costituisce un innesco di cricca e comporta lo scarto immediato indipendentemente dalla dimensione.
- La saldatura in atmosfera di azoto riduce sensibilmente i vuoti e rimane sottoutilizzata. I dati sperimentali confermano una riduzione assoluta dal 5 al 15 percento delle cavità sotto atmosfera di N₂ rispetto all'aria. Nelle produzioni ad alta affidabilità in cui la rifusione sottovuoto è troppo onerosa, l'azoto rappresenta il compromesso ideale.
- L'ispezione 3D della pasta saldante SPI è il primo indicatore predittivo dei raggi X. L'ostruzione delle aperture della lamina e volumi di pasta inferiori all'80 percento del nominale rappresentano i principali fattori scatenanti di vuoti e difetti HiP, entrambi riscontrabili prima del piazzamento.
Cosa richiede realmente l'IPC e cosa è demandato ai contratti OEM
| Norma di riferimento | Limite di vuoto per singola sfera | Qualificazione del difetto HiP | Note tecniche |
|---|---|---|---|
| IPC-A-610 Classe 2 | ≤ 25 percento della sezione della sfera | Indicatore di processo da analizzare | Testo IPC: indicatore di processo; non sancisce lo scarto obbligatorio |
| IPC-A-610 Classe 3 | ≤ 25 percento della sezione della sfera | Indicatore di processo con rigorosa documentazione | Percentuale identica; il divario riguarda registri e prescrizioni OEM |
| Guida di processo IPC-7095 | Richiama i limiti di IPC-A-610 | Inquadra l'inarcamento termico come causa primaria di HiP | Guida per progettazione e montaggio, non norma di collaudo |
| Specifiche automotive e aerospaziali | Spesso ≤ 10-15 percento per sfere di segnale | Difetto critico con tolleranza zero | Vincolo contrattuale esterno; deve figurare nei piani di lavoro |
| Piazzole termiche per QFN e LGA | Fino al 50 percento a seconda del capitolato | Non applicabile | I grandi piani termici rispondono a dinamiche fisiche differenti |
Il punto cruciale trascurato dai progettisti: IPC-A-610 classifica l'Head-in-Pillow come indicatore di processo e non come scarto automatico. Nella prassi industriale qualificata, qualunque costruttore responsabile considera un giunto HiP confermato come un pezzo difettoso da respingere, poiché privo di continuità metallurgica. La direttiva di limitarsi a documentare e proseguire non rispetta i requisiti di affidabilità della classe 3.
Che cos'è la linea guida IPC-7095?
La pubblicazione IPC-7095 intitolata Design and Assembly Process Implementation for BGAs è la guida di riferimento per la progettazione e l'assemblaggio dei componenti con matrice a sfere. Approfondisce le interazioni tra layout, dosaggio della pasta, rifusione, ispezione e rilavorazione. Trattandosi di una guida di processo, la decisione formale di accettazione spetta a IPC-A-610 o al contratto stipulato con il cliente. Per approfondire i criteri, consultate la nostra panoramica sui criteri di accettazione IPC-A-610.
| Argomento a confronto | IPC-7095 | IPC-A-610 |
|---|---|---|
| Tipologia documento | Guida tecnica di progettazione e processo | Standard formale di accettazione degli assemblaggi |
| Utilizzo primario | Analisi cause radice, parametri, classificazione | Decisioni di accettazione o scarto per classi 1, 2 e 3 |
| Vuoti nei BGA | Spiega le tipologie, la genesi e le soluzioni | Fissa i limiti dimensionali di area consentiti |
| Difetto Head-in-Pillow | Correla il difetto a imbarcamento e pasta saldante | Definisce lo stato formale della giunzione |
| Figure interessate | Ingegneri di processo, team NPI e progettisti | Ispettori di collaudo e responsabili di qualità |
Tipologie di vuoti: non tutte le cavità presentano la stessa criticità
Il limite del 25 percento fa riferimento all'area cumulativa, ma la collocazione fisica determina la modalità di guasto e il livello di pericolo.
| Tipologia di vuoto | Collocazione nella sfera | Firma radiografica | Livello di criticità | Causa scatenante probabile |
|---|---|---|---|---|
| Macrovuoto | Centro o zona mediana | Regione circolare scura nel cuore della sfera | Bassa o media, riduce la conduzione termica | Gas volatili di flussante intrappolati durante la solidificazione |
| Vuoto da ritiro | Nucleo, contorno irregolare | Piccola macchia scura a bordi frastagliati | Bassa, fenomeno da contrazione volumetrica | Raffreddamento rapido, composizione della lega saldante |
| Microvuoti planari champagne | Lungo lo strato intermetallico IMC | Molteplici punti minuscoli sull'interfaccia pad | Alta, induce un piano di rottura per taglio | Contaminazione superficiale, reazioni anomale del rame |
| Vuoto interfacciale | Tra sfera e piazzola o corpo componente | Fascia scura o arco lungo il bordo del pad | Alta, innesco di cricca, scarto a prescindere dall'area | Ossidazione del pad, scarsa attività del flussante, black pad |
| Sbollatura o effetto popcorn | Posizione casuale con sagoma esplosa | Ombra asimmetrica e frastagliata | Critica, delaminazione interna del silicio | Umidità ostruita nel package BGA, superamento del livello MSL |
| Head-in-Pillow | Separazione verticale tra sfera e pasta | Sagoma a pupazzo di neve sotto angolazione | Critica, assenza di contatto permanente | Deformazione termica di PCB o chip che allontana le parti |
Difetto Head-in-Pillow: perché i raggi X 2D falliscono e quali alternative adottare
Il problema del rilevamento zenitale
In una radiografia 2D convenzionale con raggio perpendicolare dall'alto, la sfera del componente si trova esattamente sovrapposta al deposito di pasta saldante sottostante. Entrambi gli elementi sono costituiti da una lega metallica densa che assorbe uniformemente i raggi X. Visti dall'alto, formano una sagoma circolare continua anche in presenza di un film di ossido interposto o di una mancata bagnatura.
Una proiezione bidimensionale non offre risoluzione sull'asse verticale Z. Un giunto con difetto HiP appare indistinguibile da una saldatura perfetta.
Metodologie di rilevamento efficaci
| Metodo di analisi | Rilevamento difetto HiP | Rilevamento vuoti standard | Impatto su tempi e costi |
|---|---|---|---|
| 2D AXI zenitale | Non affidabile | Efficace per macrovuoti | Procedura base, massima velocità di linea |
| 2.5D con inclinazione tra 45 e 70 gradi | Efficace, evidenzia il pupazzo di neve | Efficace | Aumento del ciclo tra il 15 e il 30 percento |
| Laminografia 3D o tomografia computerizzata | Ottimale, mostra il piano di distacco | Ottimale, mappa profondità e volumi | Aumento cospicuo del ciclo, ideale per NPI |
| Sezione metallografica distruttiva | Inconfutabile | Inconfutabile | Controllo distruttivo su provini dedicati |
Guida di controllo per l'Head-in-Pillow
- Verificate prioritariamente le sfere perimetrali e d'angolo; l'imbarcamento del componente raggiunge lì l'ampiezza massima.
- Impiegate la radiografia inclinata o la tomografia 3D su tutti i BGA con diagonale pari o superiore a 15 mm.
- Riconoscete il profilo caratteristico a due globi separati da una linea di mancata fusione.
- Confrontate le sfere dubbie con quelle contigue; le connessioni con HiP presentano un collasso inferiore.
- Validate le anomalie nelle fasi iniziali di campionatura mediante tomografia 3D ad alta definizione.
- Archiviate matricole, coordinate e immagini per salvaguardare la tracciabilità di classe 3.
Controllo a monte: SPI come predittore dei risultati ai raggi X
I raggi X verificano la presenza di difetti a valle del forno. Il sistema di controllo tridimensionale della pasta saldante SPI individua le anomalie alla radice prima della deposizione dei chip:
| Rilevazione del sistema SPI | Esito previsto ai raggi X | Intervento immediato sulla linea |
|---|---|---|
| Volume di pasta inferiore al 75 percento nominale | Forte rischio di giunto insufficiente e difetto HiP | Arresto serigrafia, lavaggio lamina, verifica fori |
| Volume di pasta superiore al 130 percento | Elevato rischio di ponti di saldatura | Ricalibrazione pressione e distacco della racla |
| Disallineamento superiore al 25 percento del pad | Asimmetria di bagnatura e vuoti interfacciali | Taratura della visione e ripetizione del ciclo |
| Variazione di altezza superiore al 20 percento | Bagnatura irregolare e dispersione dei vuoti | Regolazione dei supporti meccanici del circuito |
| Assenza di pasta su qualsiasi piazzola BGA | Certezza di circuito aperto o difetto HiP | Scarto immediato della scheda prima del montaggio |
Applicazione pratica: Collegate i dati SPI alla piattaforma SPC di linea. Configurate un blocco automatico qualora il volume su un pad BGA scenda sotto il 75 percento; non mandate la scheda al forno e procedete al lavaggio e ristampa preventiva.
Effetto quantitativo dei vuoti sulla resistenza termica
Il degrado originato dai vuoti nei giunti BGA non è solo di natura meccanica, ma incide primariamente sulla dissipazione termica:
- Ogni incremento del 10 percento dell'area di vuoto in una sfera con passo 1.0 mm accresce la resistenza termica del giunto di circa il 5-8 percento rispetto a una saldatura priva di cavità.
- Nelle connessioni BGA destinate all'alimentazione di potenza, un'area di vuoto del 25 percento altera le prestazioni in modo assai più marcato rispetto a linee puramente logiche.
- Nei package flip-chip collegati direttamente a dissipatori di calore, le prescrizioni di progetto riducono spesso il limite contrattuale al 10-15 percento.
Direttiva di sbroglio: Imponete vincoli dimensionali severi per i pad di dissipazione e alimentazione, mantenendo la soglia del 25 percento per le matrici di segnale.
Rifusione in azoto: uno strumento sottovalutato per ridurre le cavità
| Atmosfera di saldatura | Percentuale tipica di macrovuoti | Impatto sui costi | Ambito ideale di impiego |
|---|---|---|---|
| Aria ambiente | Dall'8 al 20 percento a seconda del profilo | Costo standard di base | Elettronica commerciale di consumo |
| Azoto N2 con ossigeno residuo sotto 100 ppm | Dal 5 al 12 percento | Modesto sovrapprezzo per scheda | Elettronica industriale e package di potenza |
| Rifusione con camera a vuoto | Inferiore al 3 percento | Costo impianto elevato e tempi maggiori | Settore aerospaziale, medicale e server |
L'azoto limita l'ossidazione superficiale di sfere e piazzole durante il riscaldamento, potenziando la bagnabilità della lega. Questa fluidità consente ai gas intrappolati di sfiatare prima che la massa si consolidi, riducendo la media dei vuoti di 5-15 punti percentuali.
Regolamento completo di ispezione e accettazione
| Parametro sotto controllo | Accettabile | Revisione condizionata | Scarto |
|---|---|---|---|
| Area complessiva vuoto su singola sfera | ≤ 25 percento | Dal 20 al 25 percento con analisi di trend | > 25 percento |
| Dimensione del vuoto isolato maggiore | ≤ 20 percento dell'area sfera | Dal 15 al 20 percento con ricerca cause | > 20 percento |
| Vuoto interfacciale sulla piazzola | 0 percento | Non ammesso | Qualsiasi evidenza |
| Microvuoti planari champagne | 0 percento | Non ammesso | Qualsiasi evidenza |
| Difetto Head-in-Pillow | 0 percento | Non ammesso | Qualsiasi conferma |
| Cortocircuito da ponte di saldatura | 0 percento | Non ammesso | Qualsiasi ponte |
| Variazione del diametro della sfera | ±15 percento del nominale | Da ±10 a 15 percento con verifica imbarcamento | > ±15 percento |
| Deformazione delle sfere d'angolo | Allungamento inferiore al 25 percento | Dal 15 al 25 percento con indagine termica | > 25 percento |
| Deposito insufficiente di lega | Superiore al 75 percento del valore | Tra 65 e 75 percento con revisione SPI | < 65 percento |
| Rovesciamento resina o effetto popcorn | 0 | Non ammesso | Qualsiasi occorrenza |
| Disassamento del componente sul pad | Minore del 25 percento della larghezza | Tra 15 e 25 percento con verifica robot | > 25 percento |
Flusso operativo di implementazione
Definire i parametri di classe e le clausole OEM: Impostate i limiti di classe 2 o 3 nel software dell'impianto AXI. Registrate formalmente nelle istruzioni operative i limiti contrattuali specifici, quali soglie inferiori al 15 percento per le sfere di alimentazione e tolleranza zero per le cavità interfacciali.
Calibrare con un circuito campione validato: Eseguite la scansione di una scheda master per impostare i riferimenti di grigio relativi a lega, rame, laminato e vuoti d'aria. Importate le coordinate di tutti i componenti BGA dal file di montaggio.
Eseguire lo screening 2D zenitale: Segnalate automaticamente le sfere con vuoti superiori al 25 percento. Ispezionate visivamente quelle comprese nell'intervallo dal 20 al 25 percento per tracciare la deriva di processo.
Attivare la scansione inclinata 2.5D dai 15 mm di diagonale: Verificate sotto angolazione tra 45 e 70 gradi tutti i package complessi. Esaminate accuratamente le sfere perimetrali e gli spigoli per escludere difetti HiP.
Classificare la profondità dei vuoti anomali: Impiegate la focalizzazione su diversi piani o la tomografia 3D per discernere tra bolle centrali ammissibili e cavità interfacciali da scartare.
Incrociare i difetti con il passaggio nel forno: La concentrazione ricorrente di vuoti in una data porzione del pannello segnala punti freddi nella camera o problemi di conduzione dei telai di supporto.
Salvare i report con seriale e immagini di collaudo: Conservate i file radiografici associati a ciascuna matricola per soddisfare la tracciabilità richiesta dalla classe 3.
Risoluzione dei problemi
Alta concentrazione di vuoti superiore al 25 percento omogenea su tutto il BGA
- Causa radice: Fase di preriscaldo insufficiente; i solventi del flussante non riescono a evaporare completamente prima della transizione liquida.
- Riscontro SPI: Volume e altezza nella norma; il disallineamento risiede nel profilo termico.
- Rimedio: Prolungare la zona di mantenimento di 15-30 secondi; assicurare un tempo sopra il liquidus TAL di almeno 40 secondi per i package massicci.
- Azione definitiva: Passaggio all'atmosfera d'azoto o impiego di un forno con modulo di vuoto.
Presenza di vuoti circoscritta unicamente agli angoli del componente
- Causa radice: Le aree perimetrali possiedono un'inerzia termica differente rispetto al centro e fondono in anticipo, alterando il rilascio dei gas.
- Fattore associato: Imbarcamento termico del circuito o del silicio che varia la distanza dal substrato.
- Rimedio: Livellare il gradiente termico trasversale e verificare che la planarità del circuito stampato prima del montaggio sia inferiore allo 0.5 percento.
Difetto HiP confermato all'ispezione inclinata ma invisibile in vista zenitale
- Causa radice: Deformazione del corpo del BGA durante il riscaldamento che stacca la sfera dalla pasta; durante il raffreddamento si riavvicinano ma non legano a causa degli ossidi superficiali.
- Riscontro SPI: Verificare i volumi; depositi scarsi sui bordi amplificano drasticamente il problema.
- Rimedio: Accrescere il volume tramite stencil a gradino, contenere il gradiente di raffreddamento a 1-2 °C al secondo ed essiccare i componenti secondo J-STD-033.
Microvuoti planari champagne lungo lo strato intermetallico IMC
- Causa radice: Contaminazione della piazzola, ossidazione o comparsa dell'effetto black pad su finiture ENIG.
- Rilevamento: Richiede tomografia 3D o sezioni metallografiche per confermare la planarità del difetto.
- Rimedio: Rivedere i controlli sui lotti di circuiti stampati, bloccare bagni galvanici degradati e verificare la conservazione dei pezzi.
Ponti di saldatura sotto il componente
- Causa radice: Volume di pasta eccessivo per mancata riduzione delle aperture della lamina o cedimento della pasta.
- Riscontro SPI: Segnala volumi stabilmente superiori al 120 percento prima dell'ingresso nel forno.
- Rimedio: Ridurre le finestre dello stencil del 10-15 percento e pulire frequentemente il lato inferiore della lamina.
Fattori di progettazione che determinano i risultati ai raggi X
Tecnologia via-in-pad I fori passanti aperti nelle piazzole del BGA drenano la lega fusa per capillarità, svuotando il giunto e generando cavità. I fori riempiti di resina e metallizzati in superficie VIPPO scongiurano le dispersioni. La nostra guida sul controllo dei vuoti nei BGA con fori VIPPO ne approfondisce i dettagli costruttivi.
Piazzole NSMD rispetto a SMD Nelle piazzole NSMD l'apertura del solder mask è più ampia del rame, consentendo alla lega di bagnare anche il bordo laterale; ciò incrementa l'autocentratura e riduce i vuoti. Nelle piazzole SMD la vernice si sovrappone al rame, risparmiando spazio su passi ridotti ma accentuando le tensioni meccaniche sul bordo.
Franchi dimensionali per l'ispezione obliqua Componenti alti montati a meno di 3 mm da un BGA schermano il cono dei raggi X quando la testa viene inclinata a 45-70 gradi, impedendo l'analisi dei difetti HiP. Inserite regole di rispetto geometrico per tutte le schede soggette a controllo di classe 3.
Morfologia delle aperture della lamina Aperture quadrate con vertici arrotondati con raggio pari ad almeno il 20 percento del lato rilasciano la pasta in modo più uniforme rispetto ai fori circolari. Lamiere con finitura elettrolucidata abbattono l'attrito superficiale e mantengono costante il dosaggio su tutta la matrice BGA.
Domande frequenti
La classe 3 IPC prescrive tolleranze sui vuoti più restrittive rispetto alla classe 2? La percentuale numerica stabilita da IPC-A-610 rimane del 25 percento per entrambe le classi. La classe 3 richiede tuttavia una tracciabilità più stringente e i capitolati OEM escludono categorizedmente la presenza di vuoti interfacciali.
Un'ispezione 2D tradizionale può individuare il difetto Head-in-Pillow? Soltanto in via del tutto casuale e senza ripetibilità. Dall'alto la sfera e la pasta proiettano una sagoma assorbente uniforme anche se separate da ossidi. Il rilievo accurato esige un'inclinazione di 45-70 gradi o la tomografia computerizzata.
Cosa si intende per champagne void e perché rappresenta un pericolo elevato? Si tratta di un fitto allineamento di microbolle distribuite lungo lo strato intermetallico tra rame e lega saldante. Crea una superficie fragile di scorrimento lungo la quale il giunto si spezza di schianto sotto sollecitazioni meccaniche senza previa deformazione plastica.
La saldatura sotto azoto apporta vantaggi concreti? Sì, con riscontri quantificabili. L'atmosfera inerte previene la riossidazione e facilita l'espulsione delle bolle gassose prima della solidificazione, riducendo l'area complessiva dei vuoti dal 5 al 15 percento rispetto all'aria.
Qual è la differenza fondamentale tra IPC-7095 e IPC-A-610? IPC-7095 è una guida tecnologica di ingegneria dei processi dedicata a prevenire le difettosità, mentre IPC-A-610 fissa i criteri visivi vincolanti per decretare la conformità o lo scarto del manufatto.
È possibile riparare un componente BGA scartato ai raggi X? Sì, attraverso la dissaldatura controllata ad aria calda o infrarossi, il ripristino delle piazzole e il risaldamento secondo IPC-7711/7721. A causa dell'invecchiamento termico del supporto, il ciclo di riparazione non dovrebbe superare le due volte.
In che modo le misurazioni SPI anticipano i risultati ai raggi X? Un volume di pasta inferiore al 75 percento sulla piazzola BGA è il sintomo precursore dell'Head-in-Pillow, mentre volumi oltre il 130 percento generano ponti.
Quanto incide l'ispezione a raggi X al cento per cento sul tempo ciclo? Lo screening 2D in linea aggiunge dai 30 ai 90 secondi per scheda. L'analisi 2.5D inclinata accresce il tempo del 15-30 percento, mentre la tomografia 3D richiede dai 5 ai 20 minuti a campione ed è riservata alle validazioni NPI.
Pagine correlate
- Assemblaggio di circuiti SMT e THT — Servizi produttivi con rifusione sottovuoto per schede BGA critiche
- Montaggio BGA, QFN e passo fine — Tecniche di piazzamento e controllo di qualità per integrati complessi
- Servizi di ispezione a raggi X — Impianti e potenzialità del laboratorio di collaudo APTPCB
- Controllo dell'imbarcamento in assemblaggio — Studio delle sollecitazioni termiche che originano i difetti HiP
- Linee guida di progettazione DFM — Regole per via-in-pad, geometrie delle lamine e piazzole
Glossario
| Termine | Definizione tecnica |
|---|---|
| BGA | Contenitore a montaggio superficiale provvisto di una matrice di sfere di saldatura sulla faccia inferiore |
| Head-in-Pillow | Difetto in cui la sfera del BGA e il deposito di pasta si toccano senza realizzare la saldatura metallica |
| Vuoto | Cavità gassosa intrappolata nella giunzione saldata durante il raffreddamento del metallo |
| Vuoto interfacciale | Cavità concentrata sulla superficie di contatto tra sfera e piazzola con elevato rischio di rottura |
| Microvuoti champagne | Densità di microscopiche bolle lungo lo strato intermetallico con rischio di rottura fragile |
| IMC | Composto intermetallico di rame e stagno che costituisce la vera connessione strutturale |
| Laminografia | Metodologia tomografica a raggi X che sintetizza sezioni planari a profondità prescelte |
| AXI | Ispezione automatica a raggi X inserita in linea di produzione per il collaudo dei giunti coperti |
| SPI | Ispezione ottica tridimensionale del deposito di pasta saldante dopo la serigrafia |
| NSMD | Piazzola in cui l'apertura del solder mask è più ampia della pista di rame sottostante |
| VIPPO | Foro di via posto nel pad riempito di resina e metallizzato in piano per impedire dispersioni |
| TAL | Intervallo temporale durante il quale la lega permane sopra la propria temperatura di fusione |
| IPC-7095 | Linea guida tecnica per l'ottimizzazione dei processi produttivi e di montaggio dei BGA |
| Rifusione in azoto | Saldatura in atmosfera inerte con tenore residuo di ossigeno inferiore a 100 ppm |
La soglia generica del 25 percento di vuoto costituisce una prima linea guida, ma non esaurisce i requisiti di affidabilità. L'accettabilità di un valore del 20 percento dipende dalla sua posizione fisica, dalla funzione del contatto e dai capitolati tecnici. Il difetto Head-in-Pillow può essere confermato solo mediante viste radiografiche inclinate o tomografia tridimensionale. Una gestione della qualità moderna unisce le analisi a raggi X al monitoraggio preventivo dei sistemi SPI.
I tecnici di APTPCB sono a vostra disposizione per analizzare profili termici, lamine di serigrafia e parametri SPI prima dell'avvio della produzione seriale.