
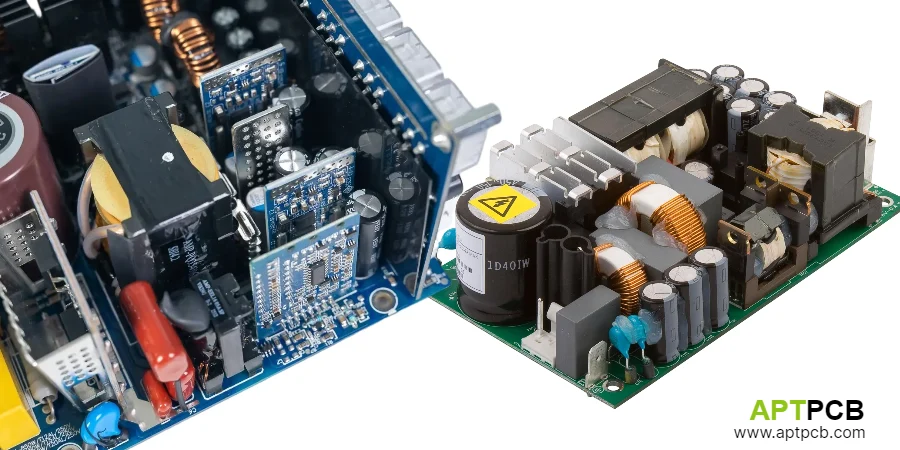
Una revisione di PCB di alimentazione industriale deve stabilire se la scheda può passare dall'intento dello schema a un assemblaggio producibile che si adatti all'alimentazione del quadro, al cablaggio di controllo, ai vincoli termici e al test a valle.
Se il progetto è ancora in fase di definizione, parti dalla pagina di settore per progetti PCB per potenza ed energia. Quando la discussione di progetto passa agli ingressi/uscite del controllore, ai segnali di quadro o alle interfacce vicine al PLC, instrada quella parte della revisione verso realizzazioni di PCB di controllo industriale. Se il blocco principale è la messa in servizio alimentata, la definizione dell'attrezzatura di collaudo o il passaggio del pacchetto di rilascio ai test, indirizza subito quel ramo a pianificazione test FCT invece di aspettare il lotto pilota.
Mantieni la discussione al confine della revisione della scheda: come separare le aree di potenza e controllo, scegliere un percorso termico, pianificare le interfacce e preparare il passaggio dall'assemblaggio al test funzionale.
Risposta breve Revisiona un PCB di alimentazione industriale come un problema di pacchetto di rilascio e di passaggio, non come una panoramica generica del convertitore. Se lo stadio di potenza, la sezione di controllo, il piano dei connettori, il percorso termico e la configurazione del test funzionale sono ancora definiti in modo approssimativo, piccole lacune del pacchetto si trasformano in ipotesi errate sui connettori, accesso di ispezione bloccato, improvvisazione nel test alimentato e rilavorazioni tardive durante il lotto pilota.
Cosa Deve Rispondere Una Revisione Di PCB Di Alimentazione Industriale
Prima del rilascio del prototipo, la maggior parte dei team ha bisogno di risposte chiare a cinque domande pratiche:
- Lo stadio di potenza rumoroso è fisicamente separato dal rilevamento, dal monitoraggio e dal controllo a piccolo segnale?
- L'interfaccia scheda-involucro si adatta al percorso di raffreddamento e alla strategia dei connettori previsti?
- I materiali termici e la strategia del rame vengono trattati come scelte di percorso e non come prescrizioni predefinite?
- Fabbricazione e assemblaggio possono gestire la miscela di connettori, i componenti più pesanti e le esigenze di ispezione?
- Esiste un passaggio pulito dall'assemblaggio alla verifica alimentata e al test funzionale?
Se queste domande non sono risolte, il rischio di pianificazione è di solito nella partizione della scheda e nei dettagli di produzione, non in un'altra tornata di affermazioni elettriche di alto livello.
La catena di guasto tipica è pratica, non teorica: la disposizione viene rilasciata prima che l'interfaccia del quadro, il fissaggio termico e il metodo di test alimentato siano congelati; poi l'assemblaggio sceglie al volo una sequenza praticabile; il gruppo del connettore o del dissipatore blocca l'accesso che il test doveva mantenere; e il primo lotto arriva alla verifica alimentata senza una configurazione ripetibile, costringendo a rilavorare cablaggi, attrezzature di collaudo o elementi meccanici dopo che la produzione è già impegnata.
Separare Lo Stadio Di Potenza Dal Controllo E Dal Monitoraggio
Le schede di potenza industriali spesso combinano uno stadio di commutazione, circuiti di retroazione o rilevamento, logica di protezione, indicazione di stato e interfacce esterne. Il primo punto di revisione è decidere quali funzioni appartengono alla scheda di potenza principale e quali devono rimanere in una sezione di controllo o monitoraggio più silenziosa.
Un approccio di disposizione più sicuro è mantenere compatto lo stadio rumoroso di potenza, tenere stretti i loop ad alta corrente e tenere l'elettronica di controllo sensibile lontana dal rame di commutazione rumoroso. Quel confine conta più del tentare di risolvere il rischio di disposizione con un linguaggio ampio su filtro o conformità.
Usa questa parte della revisione per confermare:
- La regione di commutazione principale è trattata come una zona locale compatta e non distribuita su tutta la scheda.
- Le tracce di feedback, monitoraggio e comunicazione a piccolo segnale non sono mescolate con le aree di rame rumorose.
- I percorsi di corrente di ingresso e di uscita restano locali alla sezione di potenza prima di passare ai connettori o ai cablaggi.
- Il lato di controllo ha una strategia di riferimento chiara per le linee di rilevamento e di stato.
Quando il prodotto è davvero un assieme multischeda di potenza più controllore, va evidenziato subito. Un progetto a scheda singola sovraccarico crea spesso conflitti evitabili di EMI, termica e accesso al test.
Scegliere La Via Termica In Base All'Architettura Della Scheda, Non Per Abitudine
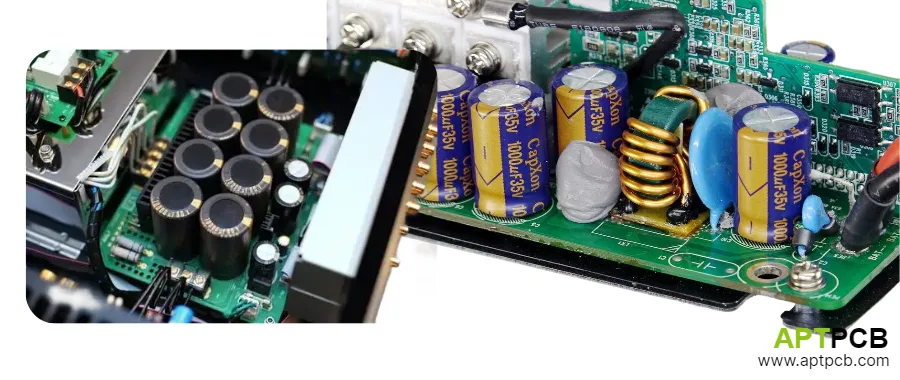
I progetti di potenza industriale scivolano spesso in decisioni premature sui materiali. Una revisione migliore chiede quale sia davvero il percorso del calore: diffusione nel rame della scheda, trasferimento in una piastra di base o parete dell'involucro, oppure rimozione localizzata da pochi componenti concentrati.
È qui che le pagine per PCB ad alta gestione termica e opzioni PCB a nucleo metallico diventano utili. Vanno trattate come opzioni di percorso, non come risposte universali per ogni alimentatore industriale.
Rivedi il percorso termico intorno a:
- Dove si trovano le principali sorgenti di calore rispetto alle pareti dell'involucro, ai dissipatori e al percorso del flusso d'aria.
- Se la scheda richiede rame più pesante, un diverso percorso di substrato o una pila meccanica mista a causa del reale percorso termico.
- Se i componenti più caldi sono isolati da parti sensibili alla temperatura, connettori e aree di accesso per assistenza.
- Se fasi di assemblaggio come inserimento manuale, saldatura selettiva o fissaggio meccanico interferiranno con il percorso di raffreddamento previsto.
La decisione chiave non è "quale scheda termica è migliore". La decisione chiave è se il percorso termico, il supporto meccanico e la sequenza di assemblaggio siano coerenti tra loro.
Revisionare Le Interfacce Prima Che La Disposizione Si Congeli
Le schede di potenza industriali raramente terminano sul bordo del PCB. Di solito passano a morsetti, cablaggi, connessioni di bus, relè, ventole, sensori o cablaggio di quadro. Ciò significa che il piano delle interfacce deve essere revisionato prima che la disposizione sia considerata finale.
In questa fase, separa tre diverse questioni di produzione:
- Il problema principale è un'interfaccia saldata montata sulla scheda?
- Il problema principale è una zona di connettore che dipende dal controllo dei fori e dal posizionamento meccanico?
- Il vero problema di integrazione è l'instradamento di cavo o cablaggio esterno?
Sono percorsi diversi. Trattarli come lo stesso problema porta a un posizionamento scomodo dei connettori, collisioni meccaniche tardive e scarso accesso al test.
Per gli alimentatori industriali, la revisione delle interfacce dovrebbe anche confermare:
- I connettori che devono essere accessibili non restano intrappolati sotto componenti magnetici o termici più alti.
- Le uscite dei cavi e i punti di fissaggio non impongono sequenze di assemblaggio difficili da rilavorare.
- Le interfacce di potenza e controllo sono partizionate con sufficiente chiarezza per l'etichettatura di assemblaggio e la diagnosi.
- L'accesso al test resta disponibile dopo l'installazione di connettori, schermature o coperchi.
Eseguire La Revisione Di Producibilità Prima Di Quotare Il Lotto
È qui che molti articoli generici sui "PCB di alimentazione" si fermano troppo presto. Per l'approvvigionamento reale, la domanda critica è se il progetto sia già stato filtrato per il percorso di produzione che richiede.
Per una scheda di potenza industriale, ciò significa di solito revisionare:
- Mix di componenti: dispositivi di controllo a passo fine contro componenti magnetici e di potenza più grandi.
- Percorso di assemblaggio: solo SMT, misto SMT/THT, saldatura selettiva, montaggio manuale di componenti meccanici o prosecuzione verso l'assemblaggio in contenitore.
- Punti di stress meccanico: trasformatori più pesanti, induttori, terminali meccanici o componenti staffati.
- Visibilità dell'ispezione: se i componenti alti bloccano l'ispezione ottica o impongono controlli alternativi.
- Accesso per rilavorazione: se i probabili punti di diagnosi restano raggiungibili dopo l'assemblaggio completo.
Qui i team industriali vengono penalizzati da una falsa assunzione: se un trasformatore pesante, un grande condensatore elettrolitico o un induttore di modo comune possono essere saldati in fori THT, allora devono già essere meccanicamente sicuri. Negli armadi di controllo reali, questa assunzione non sopravvive alla vibrazione. Molti team rilasciano la scheda senza un requisito obbligatorio di staking in silicone, supporto epossidico o fissaggio nel disegno di assemblaggio. L'unica cosa che tiene in posizione un blocco magnetico sospeso è il filetto di saldatura attorno ai suoi terminali.
Poi la scheda entra in un involucro che vede urti ripetuti dei contattori, vibrazioni di trasporto a bassa frequenza e normale manipolazione di servizio. Sotto quel carico a sbalzo, i giunti di saldatura non cedono in modo pulito il primo giorno. Sviluppano fatica e microcricche, si indeboliscono nel giro di mesi e alla fine lasciano fratturare completamente il terminale. Quando succede su un induttore o trasformatore ad alta tensione, la massa di rame che cade non crea un circuito aperto benigno. Può cadere nell'area di controllo a bassa tensione sottostante e creare un cortocircuito catastrofico ad alta tensione, carbonizzare la scheda circostante e bruciare il quadro. Per questo la revisione di producibilità non può fermarsi a "si può saldare questo componente". Il DFM per potenza industriale deve includere ancoraggio meccanico e staking consapevoli della vibrazione per i componenti pesanti prima che il pacchetto di rilascio possa avanzare.
Questo è anche il momento giusto per confermare se la scheda è davvero un singolo lavoro PCB o parte di un assieme di controllo industriale più ampio con cablaggi, involucro o lavoro su moduli di interfaccia collegato.
Pianificare Il Passaggio Tra Assemblaggio E Test Funzionale
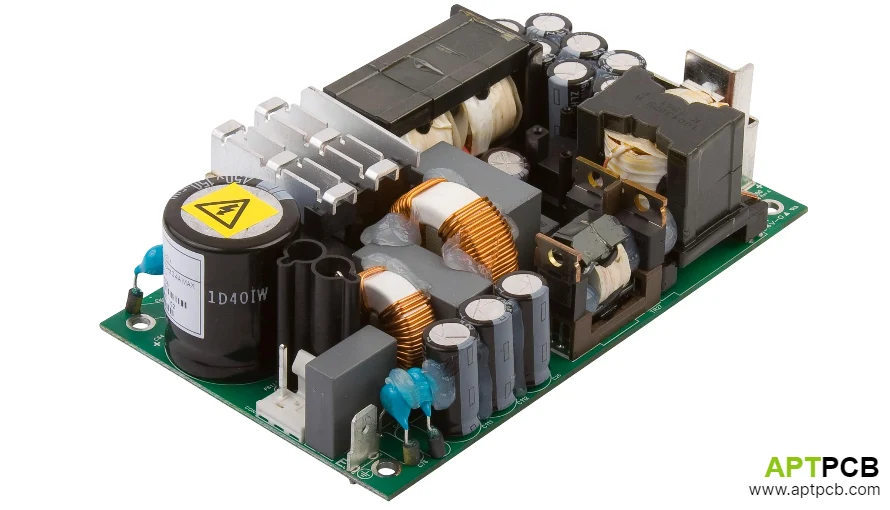
Un PCB di potenza industriale producibile ha comunque bisogno di un piano di test utilizzabile. Il passaggio deve andare dalla revisione DFM ai controlli di assemblaggio, all'avvio elettrico e poi alla verifica alimentata con attrezzature di collaudo, carichi, interfacce e corrette osservazioni di avvio.
Se il progetto richiede verifica alimentata a livello di scheda dopo l'assemblaggio, indirizza quella conversazione a pianificazione test FCT. Il punto importante è che il test funzionale deve essere definito come parte del pacchetto di rilascio, non trattato come una improvvisazione tardiva di fabbrica.
Gli elementi utili del passaggio includono:
- Comportamento previsto di avvio e arresto da osservare durante il test alimentato.
- Quali connettori o carichi esterni sono necessari per una configurazione di test significativa.
- Quali segnali di controllo, stato o monitoraggio devono essere verificati insieme al comportamento di uscita.
- Se le attrezzature di collaudo devono accogliere componenti più alti, dissipatori, schermature o gruppi di cavi.
- Cosa deve essere verificato rispettivamente nelle fasi di scheda nuda, assemblaggio e test alimentato.
Questo passaggio è spesso ciò che separa un lotto pilota pulito da un prototipo che tecnicamente si accende ma non riesce a passare in modo efficiente attraverso la validazione di produzione.
Quando Questo Tema È Adatto E Quando Va Inoltrato Altrove
Intento di ricerca adatto:
- revisione di PCB di alimentazione industriale
- pianificazione della disposizione di alimentazione per quadro o pannello
- partizione tra stadio di potenza e interfaccia di controllo
- revisione termica e di assemblaggio per apparecchiature di conversione industriale
Inoltra il tema altrove quando il problema reale è:
- integrazione di rete del controllore o di gateway industriale
- qualificazione automotive o identità del protocollo del caricatore
- prova esatta di conformità, efficienza, tempo di mantenimento, distanza di fuga o isolamento
- affermazioni di prestazioni sul campo a livello di sistema
Questi temi richiedono un insieme di prove diverso e non vanno compressi in una revisione generica della scheda di potenza.
Quotare Tardi, Dopo Che Il Pacchetto Di Revisione È Pronto
Quando l'architettura della scheda è definita, la richiesta di preventivo può essere molto più utile. Inviarla dopo che il pacchetto di revisione include:
- Gerber o pacchetto di disposizione
- BOM con gli alternativi chiave indicati
- Intento di stackup e note sul percorso termico
- Note sulla partizione potenza/controllo
- Note sull'interfaccia con connettori, cablaggi o involucro
- Percorso di assemblaggio ed aspettative del test alimentato
A quel punto, passa al flusso di richiesta preventivo. Prima di allora, la discussione commerciale di solito manca del contesto di produzione che determina il percorso di costruzione corretto.
Prossimi Passi Con APTPCB
Se il tuo team sta costruendo una scheda di potenza per un quadro industriale severo, temendo che i magnetici pesanti possano affaticarsi e allentarsi con la vibrazione, temendo che l'assemblaggio reale comprima il margine di distanza di fuga tra le aree di controllo ad alta e bassa tensione, o non sapendo se la configurazione di saldatura selettiva o a onda riuscirà a liberare i componenti SMT vicini senza collisione, tratta il pacchetto di preventivo come una revisione del confine di produzione e non come una semplice richiesta di prezzo.
Invia il pacchetto Gerber o ODB++, la BOM con i pesi dei componenti pesanti chiaramente marcati, i file STEP di interferenza di involucro o quadro in 3D e qualsiasi requisito di assemblaggio per staking o coating conformale tramite la pagina di preventivo o a [email protected]. Il team di ingegneria DFM ad alta potenza e di assemblaggio meccanico di APTPCB restituirà entro 24 ore una verifica di fabbricazione e sollecitazione meccanica per l'alimentazione industriale.
Questa revisione è costruita per intercettare i guasti che di solito emergono troppo tardi: carichi a sbalzo non supportati sui componenti pesanti, conflitti nell'ordine di installazione dei connettori, rottura dell'intento di distanza di fuga dopo l'installazione dei componenti reali e margine degli utensili di saldatura che collassa quando i componenti SMT densi sono già sulla scheda. L'obiettivo è semplice: bloccare il percorso fisico di costruzione più duraturo prima che un corto in campo, un incendio nel quadro o un problema di interferenza di assemblaggio si trasformino in un richiamo costoso.
Sintesi
Un PCB di alimentazione industriale si revisiona al meglio come un problema di partizione della scheda e di passaggio di produzione. Separa lo stadio di potenza dalla circuiteria di controllo, scegli il percorso termico in base al percorso reale del calore, risolvi le interfacce prima di congelare la disposizione e definisci il passaggio dall'assemblaggio all'FCT prima del rilascio. Questa è la via più sicura dal concetto di potenza industriale a una scheda producibile.
Pagine e strumenti correlati
PCB per Potenza e Nuova Energia Parti da qui quando la scheda è ancora in definizione come famiglia di progetto di stadio di potenza o conversione di energia.
PCB di Controllo Industriale Usa questo percorso quando gli ingressi/uscite del quadro, le interfacce del controllore o l'integrazione vicina al PLC diventano il confine principale della revisione.
Test FCT Usa questa pagina quando il metodo di avvio alimentato, le ipotesi sull'attrezzatura di collaudo o la pianificazione del passaggio al test sono il blocco principale.
PCB ad Alta Gestione Termica Usa questa via quando la scheda stessa deve partecipare al percorso del calore invece di dipendere solo dalla meccanica dell'involucro.
PCB a Nucleo Metallico Mantieni questa opzione in ambito quando il percorso termico punta verso una piattaforma di scheda diversa invece che verso una costruzione multicouche standard.
Calcolatore di larghezza piste PCB Utilizzate questo strumento per dimensionare le piste dello stadio di potenza e verificare l'innalzamento termico secondo IPC-2152 prima di finalizzare lo sbroglio.
Riferimenti pubblici
Texas Instruments, "AN-1149 Linee guida di layout per alimentatori switching" Usa questo riferimento per regioni di commutazione compatte, loop di corrente locali e per tenere la circuiteria di controllo sensibile fuori dal rame di potenza rumoroso.
Infineon, "Linee guida di progettazione PCB per alimentatori switching" Supporta l'inquadramento della partizione della scheda e della revisione della disposizione per assiemi di alimentazione industriale.
IPC, "Panoramica della progettazione per la produzione" Usa questo riferimento per la revisione di producibilità attorno alla chiarezza del pacchetto di rilascio, alla sequenza di assemblaggio e alla pianificazione dell'ispezione.
Keysight, "Sistemi di test funzionale per la produzione elettronica" Supporta l'enfasi della sezione di passaggio nel definire la verifica alimentata e le ipotesi sull'attrezzatura di collaudo prima del lotto pilota.
Informazioni su autore e revisione
- Autore: team contenuti di potenza industriale APTPCB
- Revisione tecnica: team di ingegneria di produzione PCB, processo PCBA, revisione termica e test funzionale
- Ultimo aggiornamento: 2025-08-06