
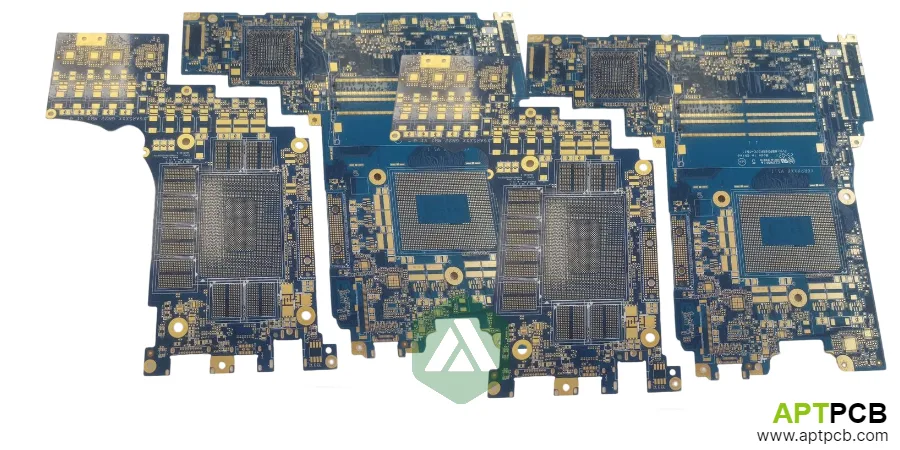
Le schede madri dei laptop concentrano una potenza di calcolo paragonabile a quella dei sistemi desktop in circuiti stampati con dimensioni di circa 250 mm × 200 mm, spesso ancora più compatti nei modelli ultrabook. Questa elevata integrazione richiede un controllo preciso dell’integrità del segnale ad alta velocità per le interfacce di memoria DDR5, una distribuzione dell’alimentazione affidabile per processori che assorbono 45-65 W (i laptop gaming possono superare complessivamente 150 W tra CPU e GPU), strategie termiche efficaci negli spazi limitati dello chassis e una qualità produttiva capace di garantire affidabilità dopo anni di cicli termici e sollecitazioni meccaniche.
Questa guida analizza le principali sfide specifiche dei PCB per laptop: ottimizzazione dello stackup per integrità del segnale e distribuzione della potenza, vincoli di instradamento per DDR5 e PCIe, progettazione della rete di distribuzione dell’alimentazione dei processori moderni, soluzioni termiche compatibili con i formati notebook e capacità produttive necessarie per ottenere una qualità costante nella produzione in serie.
In questa guida
- Progettazione dello stackup per integrità del segnale e della potenza
- Requisiti di instradamento dell’interfaccia di memoria DDR5
- Progettazione della rete di distribuzione dell’alimentazione per CPU e GPU
- Gestione termica attraverso la progettazione del PCB
- Aspetti produttivi delle schede madri per laptop
- Test di affidabilità e requisiti qualitativi
Progettazione dello stackup per integrità del segnale e della potenza
Le schede madri dei laptop utilizzano generalmente strutture da 8-12 strati, studiate per bilanciare capacità di instradamento, spessore del circuito e vincoli di costo. Lo stackup deve supportare interfacce DDR5 con velocità operative di 4800-6400 MT/s, linee PCIe Gen4/Gen5 a 16-32 GT/s, USB4/Thunderbolt a 40-80 Gbps e una distribuzione energetica importante per processori ad alto consumo, mantenendo uno spessore totale compreso tra 1,0-1,6 mm.
Uno stackup tipico a 10 strati per una scheda madre notebook assegna due strati ai piani di riferimento di massa, due strati alla distribuzione dell’alimentazione (suddivisa tra più linee di tensione) e sei strati all’instradamento dei segnali. La disposizione posiziona i segnali ad alta velocità vicino a piani di massa continui, creando un’impedenza controllata e percorsi di ritorno della corrente indispensabili per mantenere l’integrità del segnale a velocità di diversi gigabit.
Considerazioni sull’architettura dello stackup
- Continuità del piano di massa: i segnali DDR5 e PCIe richiedono riferimenti di massa senza interruzioni; è necessario evitare instradamenti sopra aree con discontinuità del piano, poiché anti-pad delle vie e separazioni dei piani possono interrompere il percorso della corrente di ritorno e degradare la qualità del segnale.
- Suddivisione dei piani di alimentazione: i laptop moderni utilizzano numerose linee di tensione (VCORE, VGT per GPU, VDDQ per memoria e diverse tensioni I/O); i piani di potenza vengono suddivisi in regioni isolate con particolare attenzione ai percorsi di ritorno della corrente.
- Selezione del dielettrico: il materiale FR-4 standard (Dk ~4,2-4,4) è sufficiente per DDR5 alle velocità attuali; PCIe Gen5 e USB4 traggono vantaggio da materiali a perdita intermedia (Dk ~3,5-3,8, Df <0,008) per piste più lunghe.
- Spessori del rame: gli strati interni di alimentazione utilizzano rame da 1 oz o 2 oz per garantire un’adeguata capacità di corrente; gli strati di segnale utilizzano generalmente 0,5 oz o 1 oz in base ai requisiti di corrente e alla larghezza delle piste.
- Obiettivi di impedenza: i dati DDR5/DQS richiedono generalmente 40 Ω in configurazione single-ended; le coppie differenziali PCIe/USB4 richiedono 85-100 Ω; il controllo dello spessore del prepreg mantiene una tolleranza di impedenza pari a ±10%.
- Strutture delle vie: le vie passanti vengono utilizzate per la distribuzione della potenza; le vie cieche e interrate (HDI) sono sempre più comuni per gestire la densità di collegamento dei package BGA di CPU e PCH.
Collaborare con produttori esperti nella fabbricazione di PCB multistrato consente di realizzare stackup producibili con controllo costante dell’impedenza durante grandi volumi produttivi.
Requisiti di instradamento dell’interfaccia di memoria DDR5
Le interfacce di memoria DDR5 rappresentano una delle sfide più impegnative nella progettazione del PCB: velocità dati fino a 6400 MT/s (e valori superiori nelle future specifiche JEDEC) portano i requisiti di integrità del segnale a livelli precedentemente associati ai progetti RF ad alta frequenza. Il passaggio dell’architettura DDR5 da un singolo canale a due canali per DIMM raddoppia il numero di segnali da instradare rispetto a DDR4 per ogni slot di memoria, anche se con un carico elettrico ridotto.
I requisiti di adattamento della lunghezza rimangono estremamente rigorosi: i bit dati all’interno di un byte lane (DQ0-7) devono essere allineati entro ±2 mm; il segnale DQS rispetto ai dati entro ±5 mm; i segnali comando/indirizzo rispetto al clock entro ±25 mm. A 6400 MT/s, queste tolleranze corrispondono a margini temporali molto ridotti, senza spazio per variazioni produttive o effetti della temperatura: una progettazione accurata è indispensabile.
Linee guida per l’instradamento DDR5
- Modifica della topologia: DDR5 elimina la topologia multidrop delle generazioni precedenti; il collegamento punto-punto tra CPU e ciascun canale DIMM semplifica l’instradamento, ma richiede comunque un controllo preciso della lunghezza e dell’impedenza.
- Terminazione integrata nel die: DDR5 trasferisce la terminazione direttamente nel die, eliminando le resistenze di terminazione sulla scheda per i segnali dati; questo riduce il numero di componenti ma richiede attenzione alla lunghezza degli stub nei connettori DIMM.
- Distribuzione dell’alimentazione: DDR5 integra il regolatore di tensione sul modulo DIMM (PMIC); la scheda madre fornisce un ingresso a 5 V al DIMM invece della tensione VDDQ da 1,1 V utilizzata in DDR4, modificando i requisiti dei piani di alimentazione.
- Instradamento del clock differenziale: DDR5 utilizza un clock differenziale con impedenza differenziale di 85 Ω, accoppiamento stretto e adattamento della lunghezza entro ±1 mm.
- Ottimizzazione delle vie: le vie dei segnali di memoria devono ridurre al minimo la lunghezza degli stub; la foratura inversa è disponibile ma aumenta i costi; il posizionamento delle vie deve limitare i cambi di strato.
- Gestione del diafonia: mantenere una distanza pari a 3× la larghezza della pista tra i segnali di memoria; riempimenti di massa tra coppie differenziali migliorano l’isolamento.
Ottenere prestazioni DDR5 costanti richiede competenze nella progettazione PCB ad alta velocità e processi produttivi capaci di mantenere tolleranze di impedenza molto strette durante la produzione.
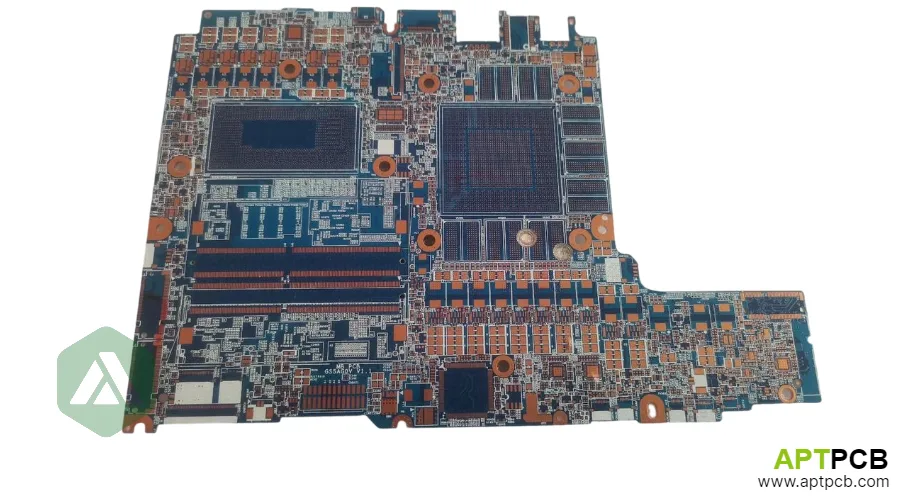
Progettazione della rete di distribuzione dell’alimentazione per CPU e GPU
I processori moderni per laptop richiedono sistemi di alimentazione paragonabili a quelli desktop: una CPU notebook da 65 W può assorbire 150 A a 0,8 V durante carichi transitori, mentre i laptop gaming con GPU dedicata possono superare complessivamente 300 A tra le linee di alimentazione della CPU e della GPU. La rete di distribuzione dell’alimentazione del PCB (PDN) deve mantenere una tensione stabile con variazioni minime durante i transitori di carico, richiedendo una progettazione accurata dei piani, delle capacità di disaccoppiamento e del posizionamento del regolatore VRM.
L’obiettivo di impedenza della PDN deriva dai requisiti di corrente transitoria e dalla variazione di tensione ammessa. Un valore target di 5 mΩ stabile fino a 100 MHz mantiene la variazione di tensione entro il 2% per le specifiche tipiche dei processori Intel/AMD. Per raggiungere questo livello sono necessari condensatori ad alta capacità (centinaia di μF), ceramici a media frequenza (10-100 μF) e ceramici ad alta frequenza (100 nF-10 μF) distribuiti correttamente sulla scheda.
Strategie per la progettazione dell’alimentazione
- Peso del rame nei piani: i piani di alimentazione destinati a CPU/GPU richiedono almeno rame da 2 oz; nei progetti ad alto TDP si utilizzano 3 oz. La densità di corrente non dovrebbe superare 35 A/mm² per mantenere un aumento termico accettabile.
- Ottimizzazione della forma dei piani: il piano VCORE dovrebbe estendersi sotto il package del processore con il minimo numero possibile di passaggi tramite via; la simulazione della distribuzione della corrente aiuta a individuare i punti critici.
- Posizionamento dei condensatori di disaccoppiamento: i condensatori ad alta capacità (470 μF+) devono essere vicini al VRM; quelli ceramici a media frequenza vengono distribuiti lungo i bordi dei piani di alimentazione; quelli ad alta frequenza vengono posizionati direttamente sui pin del processore (sotto il componente se si utilizzano vie cieche).
- Posizionamento dei componenti VRM: induttori e MOSFET dello stadio di potenza devono essere collocati il più vicino possibile al processore compatibilmente con i vincoli termici; percorsi più lunghi aumentano l’induttanza parassita e peggiorano la risposta ai transitori.
- Rilevamento della corrente: molti progetti includono resistenze di misura nel percorso energetico; la loro posizione influenza la precisione e devono essere collocate all’uscita del VRM prima delle suddivisioni della distribuzione.
- Capacità di corrente delle vie: le vie dedicate all’alimentazione conducono correnti elevate; è preferibile utilizzare matrici di vie invece di singole connessioni. Ogni via da 0,3 mm può gestire in sicurezza circa 1 A in corrente continua; l’analisi termica verifica la temperatura delle vie.
Comprendere i requisiti dei PCB con rame pesante permette di sviluppare sistemi di alimentazione producibili e capaci di gestire correnti elevate senza aumenti termici eccessivi.
Gestione termica attraverso la progettazione del PCB
Le soluzioni termiche dei laptop si affidano principalmente a heat pipe e ventole per trasferire il calore dai package dei processori, ma il PCB svolge un ruolo secondario fondamentale nella diffusione termica e rappresenta l’interfaccia tra componenti elettronici e sistemi di raffreddamento. Una corretta progettazione termica del circuito stampato influenza sia le prestazioni del processore (un raffreddamento insufficiente provoca riduzione automatica della frequenza) sia l’affidabilità nel tempo, poiché i cicli termici generano sollecitazioni che possono affaticare le giunzioni saldate.
Il PCB sotto il package del processore funziona come primo elemento di diffusione del calore: le vie termiche trasferiscono energia dallo strato superiore con connessioni BGA verso i piani interni in rame e la superficie inferiore. Per componenti senza contatto diretto con il dissipatore, come chipset, regolatori di tensione e memoria, il PCB può rappresentare il principale percorso termico, rendendo essenziale un’ampia copertura in rame.
Approcci alla progettazione termica del PCB
- Matrici di vie termiche: dense matrici di vie (foro da 0,3 mm, passo 0,5 mm) sotto package CPU e GPU trasferiscono il calore verticalmente; vie riempite impediscono la risalita dello stagno e migliorano la continuità termica.
- Utilizzo dei piani in rame: aumentare al massimo la superficie in rame sugli strati interni sotto i componenti critici dal punto di vista termico; utilizzare rame da 2 oz sugli strati termici quando lo stackup lo consente.
- Pad termici dei componenti: VRM, chipset e altri componenti a media potenza utilizzano spesso pad termici collegati ai piani di massa dello chassis; il PCB deve garantire un’area in rame adeguata nei punti di collegamento.
- Montaggio del dissipatore: i dissipatori dei laptop vengono fissati tramite clip elastiche o viti; i fori di montaggio del PCB devono offrire isolamento elettrico (quando non collegati a massa) e supporto meccanico senza causare crepe.
- Gestione dell’espansione termica: package di processori grandi (45 mm+) subiscono differenze di espansione rispetto al PCB; adeguati materiali di riempimento e una corretta progettazione delle saldature evitano la propagazione delle crepe.
- Monitoraggio della temperatura: il posizionamento dei sensori termici (termistori o diodi termici integrati nei package) fornisce dati per il controllo delle ventole; i sensori devono avere un buon accoppiamento termico con i componenti monitorati.
L’integrazione della progettazione termica del PCB con il sistema di raffreddamento richiede la conoscenza sia dei principi di gestione termica sia dei requisiti meccanici di interfaccia.
Aspetti produttivi delle schede madri per laptop
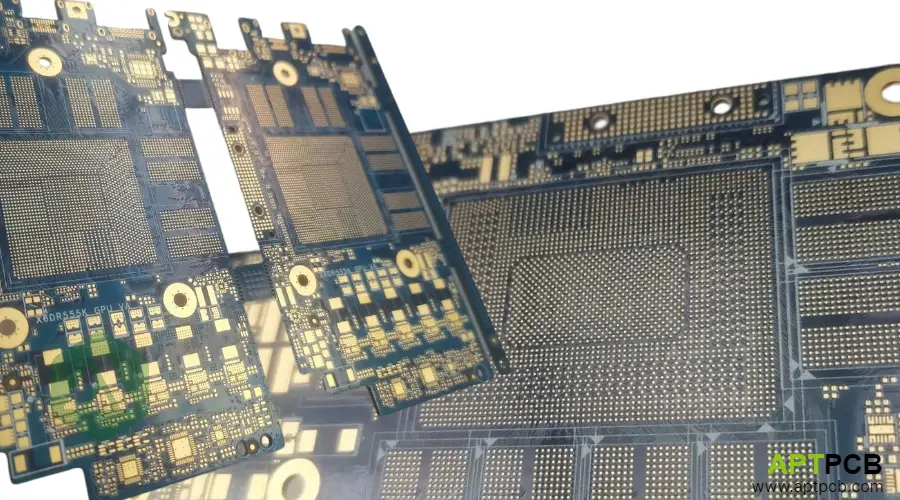
La produzione di schede madri per laptop combina una complessità HDI moderata (vie cieche e interrate per il collegamento dei BGA) con requisiti di produzione in grandi volumi e aspettative qualitative vicine agli standard automobilistici. I principali produttori OEM, tra cui Dell, HP, Lenovo e Apple, impongono requisiti di qualificazione ai fornitori che includono studi sulla capacità del processo, controllo statistico della produzione e monitoraggio continuo dell’affidabilità.
I package BGA a passo fine utilizzati per CPU e PCH (passo 0,4-0,8 mm) richiedono registrazione precisa della foratura, deposizione controllata del rame e applicazione uniforme della maschera di saldatura. Le variazioni produttive influenzano direttamente la resa dell’assemblaggio: una registrazione imprecisa delle vie o un allineamento errato della maschera possono generare difetti visibili solo dopo il costoso montaggio dei componenti.
Requisiti produttivi
- Capacità HDI: molti progetti laptop richiedono vie cieche con strutture (1+N+1 o 2+N+2) per il corretto collegamento dei BGA; la tecnologia via-in-pad con riempimento e chiusura permette la massima densità di instradamento.
- Registrazione della foratura: la registrazione delle vie cieche rispetto agli strati sottostanti deve rimanere entro ±50 μm; l’allineamento tra tutti gli strati deve essere entro ±75 μm.
- Qualità della maschera di saldatura: la maschera LPI deve mantenere una larghezza controllata delle dighe tra pad a passo fine, con registrazione delle caratteristiche entro ±50 μm.
- Finitura superficiale: ENIG è preferita per l’affidabilità dei BGA a passo fine; lo spessore controllato (3-5 μin Au, 100-200 μin Ni) evita quantità eccessive o insufficienti di oro.
- Controllo dell’impedenza: le piste DDR5 e PCIe richiedono una tolleranza di impedenza pari a ±8%, verificata tramite misurazioni TDR su campioni di produzione.
- Ottimizzazione del pannello: dimensioni della scheda e disposizione sul pannello influenzano i costi; forme irregolari dei laptop possono ridurre l’utilizzo del pannello sotto il 70%, un aspetto da valutare nelle prime fasi dello sviluppo.
La scelta di partner produttivi con comprovate capacità di fabbricazione PCB per strutture HDI e applicazioni a passo fine garantisce la trasformazione del progetto in una produzione realizzabile.
Test di affidabilità e requisiti qualitativi
I computer portatili devono rispettare aspettative elevate di affidabilità: gli utenti si aspettano oltre 5 anni di utilizzo quotidiano con cicli termici ripetuti (accensione, sospensione e riattivazione causano continue variazioni di temperatura), sollecitazioni meccaniche (apertura, chiusura e trasporto nelle borse) ed esposizione ambientale (umidità e polvere). La qualità e l’affidabilità del PCB incidono direttamente sui costi di garanzia e sulla reputazione del marchio.
I principali produttori OEM definiscono prove di qualificazione molto più estese rispetto ai normali criteri IPC. I requisiti tipici comprendono cicli termici accelerati (1000+ cicli, -40°C a +105°C), esposizione all’umidità (85°C/85%RH per 1000 ore), urti e vibrazioni meccaniche, oltre a cicli termici alimentati che simulano condizioni reali di utilizzo.
Struttura di qualità e affidabilità
- IPC Classe 2/3: la maggior parte dei PCB per laptop specifica almeno IPC-6012 Classe 2; prodotti premium e notebook professionali possono richiedere Classe 3 per tolleranze più strette e maggiore affidabilità.
- Ispezione microsezionale: l’analisi delle sezioni trasversali verifica qualità della placcatura in rame, integrità delle vie e spessore del dielettrico; viene eseguita sui lotti di qualificazione e tramite campionamento durante la produzione.
- Test elettrici: il 100% dei circuiti viene sottoposto a test di continuità e isolamento tramite sonde volanti o attrezzature dedicate; le piste ad alta velocità vengono verificate per il controllo dell’impedenza.
- Cicli termici: la qualificazione include numerosi cicli termici; i criteri di guasto comprendono aumento della resistenza delle vie, delaminazione del laminato e crepe nella maschera di saldatura.
- Resistenza CAF: il test del filamento anodico conduttivo (CAF) verifica la resistenza alla migrazione elettrochimica tra conduttori ravvicinati, un requisito critico per progetti ad alta densità.
- Tracciabilità: completa tracciabilità del lotto, dai materiali laminati fino alle schede finite; indispensabile per analisi dei guasti e miglioramento continuo.
Sistemi completi di gestione della qualità con procedure documentate, strumenti calibrati e personale qualificato costituiscono la base per una qualità costante dei PCB destinati ai laptop.
Sintesi tecnica
La progettazione di PCB per schede madri di laptop richiede un equilibrio tra esigenze diverse: integrità del segnale ad alta velocità per interfacce DDR5 e PCIe, distribuzione energetica affidabile per processori ad alto TDP, gestione termica in formati estremamente compatti e qualità produttiva capace di garantire affidabilità nel lungo periodo. Il successo dipende da una progettazione integrata che consideri tutti questi aspetti contemporaneamente invece di ottimizzarli separatamente.
Le decisioni iniziali più importanti nello sviluppo di un laptop riguardano il numero di strati e l’architettura dello stackup (che determinano capacità di gestione dei segnali e dell’alimentazione), il livello di complessità HDI (che influenza costi e difficoltà produttive), la strategia termica (il ruolo del PCB nel sistema complessivo di raffreddamento) e gli obiettivi di qualità e affidabilità (che guidano la scelta dei materiali e dei processi produttivi).
Il rapporto con il partner produttivo PCB è un elemento decisivo: i programmi laptop prevedono grandi volumi di produzione con obiettivi di costo molto competitivi, mentre i requisiti qualitativi si avvicinano a quelli del settore automobilistico. Capacità produttive, maturità dei processi e sistemi di qualità devono essere valutati insieme ai costi nella selezione del fornitore.