
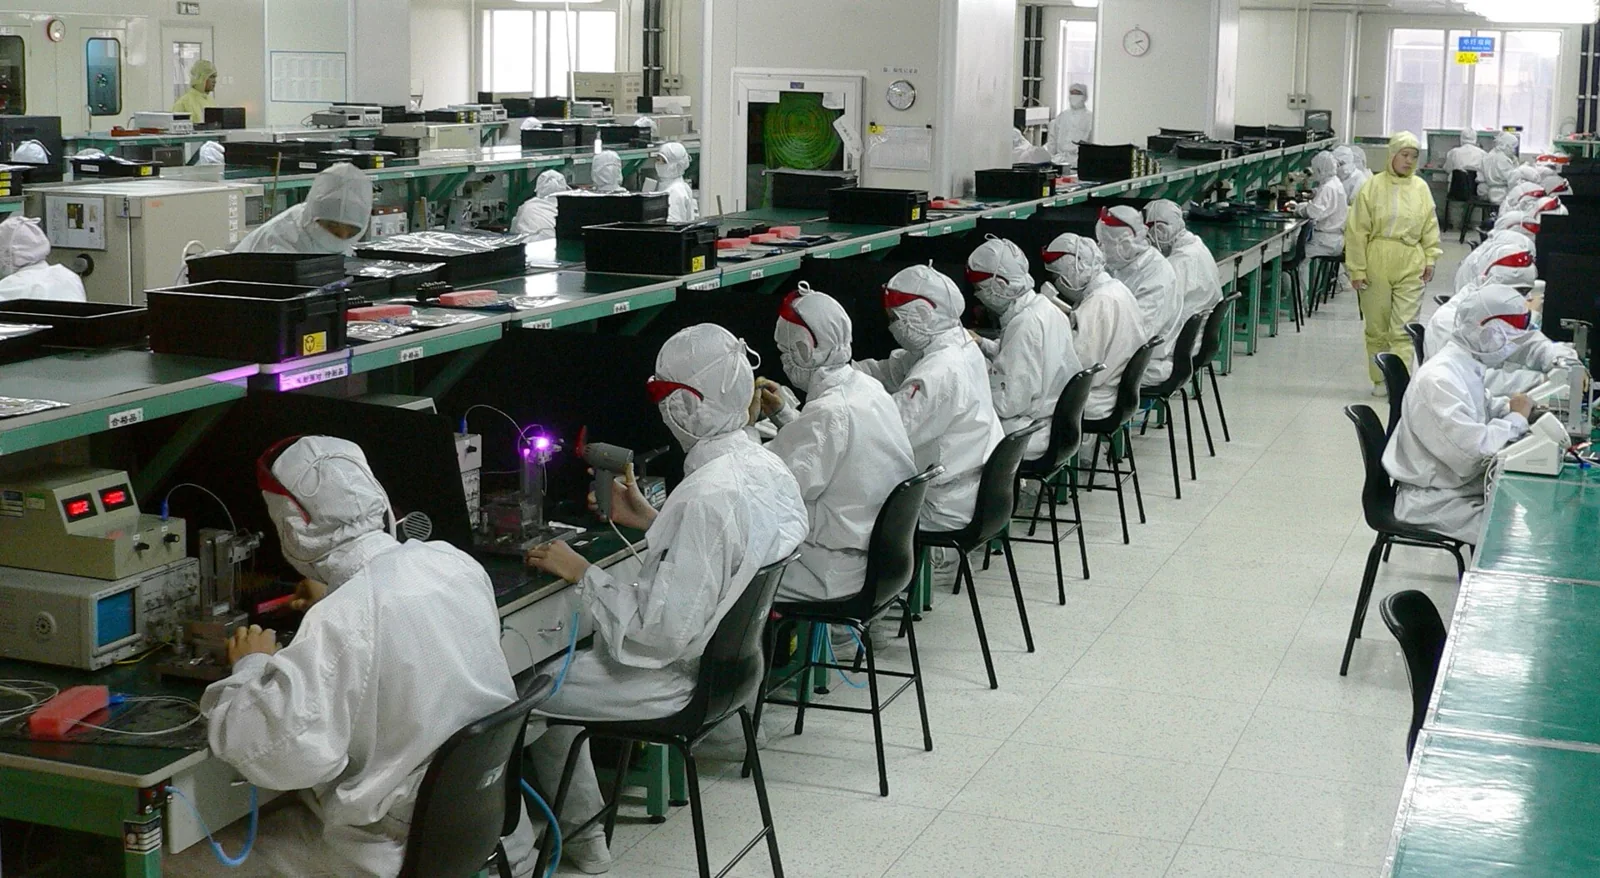
- La produzione di PCB (PCB manufacturing) e l'assemblaggio di PCB (PCB assembly) sono due processi separati che condividono un unico pacchetto dati (data package), e la maggior parte degli attriti del programma risiede nella giuntura (seam) tra di essi, non all'interno di nessuna delle due fasi.
- La fabbricazione produce una scheda nuda (bare board); l'assemblaggio (PCBA) la popola. Ogni fase consuma specifici output dell'altra, quindi la domanda è meno "chi lo costruisce" e più "cosa viaggia in modo pulito tra i due".
- Sia la fornitura one-stop che quella separata (split sourcing) funzionano, ma falliscono in modi diversi. Il compromesso (trade-off) riguarda chi è responsabile della riconciliazione dei dati e di chi è la causa principale (root-cause) quando un difetto attraversa il confine.
- Il rischio ricorrente è una mancata corrispondenza (mismatch) nel footprint, nello stackup o nella revisione della parte, che è invisibile sulla scheda nuda e affiora solo quando i componenti incontrano il rame durante l'assemblaggio.
- Questo è un articolo esplicativo sul passaggio dalla fabbricazione all'assemblaggio (fab-to-assembly handoff). Per il servizio one-stop vero e proprio, la pagina di riferimento è turnkey PCB assembly.
Risposta Rapida
Produzione e assemblaggio PCBdescrive due fasi collegate: la fabbricazione della scheda nuda, seguita dal posizionamento e dalla saldatura delle parti su di essa. Si connettono attraverso un set di dati condiviso, Gerber o ODB++, BOM, posizionamento, stackup e intento di test (test intent). La domanda pratica non è "Può ogni fase fare il suo lavoro?". È "I dati rimangono coerenti nel passaggio dalla fabbricazione all'assemblaggio?". Che tu acquisti entrambi da un unico fornitore o li divida, la giuntura tra fabbricazione e assemblaggio è dove le mancate corrispondenze di revisione, gli errori di footprint e le assunzioni sullo stackup vengono colti in anticipo o diventano rilavorazioni (rework) in seguito.
Sommario
- Come si collegano effettivamente fabbricazione e assemblaggio
- Criteri di selezione: fabbricazione e assemblaggio one-stop vs separati (split)
- Quali dati devono viaggiare in modo pulito tra le due fasi
- Passaggio (Handoff) a una build
- FAQ
- Riferimenti pubblici
- Informazioni sull'autore e sulla revisione
Come si collegano effettivamente fabbricazione e assemblaggio
Aiuta smettere di immaginare la fabbricazione e l'assemblaggio come un'unica linea continua e vederli invece come due processi che si scambiano un set definito di artefatti. La fabbricazione trasforma i dati di progettazione in una scheda nuda fisica con uno stackup fisso, una finitura e un profilo dimensionale. L'assemblaggio tratta quindi quella scheda come un input fisso e aggiunge componenti, saldatura e test. Ciò che una fase produce (outputs) diventa ciò che la fase successiva deve consumare senza sorprese.
| Output della fase di fabbricazione | Cosa consuma l'assemblaggio da esso | Perché il collegamento è importante |
|---|---|---|
| Scheda nuda finita con stackup e pesi di rame bloccati | Massa termica e planarità per la profilazione del reflow | Un cambiamento dello stackup che la fabbricazione assorbe silenziosamente può alterare il modo in cui la scheda si riscalda durante la saldatura |
| Finitura superficiale (ENIG, HASL, OSP e simili) | Bagnabilità (wetting) della pasta saldante e comportamento di formazione del giunto | La scelta della finitura appartiene alla fabbricazione, ma si fa sentire interamente al banco di assemblaggio |
| Aperture del solder mask e geometria della piazzola (pad) | Corrispondenza del footprint (impronta) rispetto al posizionamento e alle aperture dello stencil | Una mancata corrispondenza tra piazzola e footprint è un artefatto del lato fabbricazione che viene scoperto solo quando le parti vengono posizionate |
| Fiducial, fori di attrezzaggio (tooling), design del pannello e di separazione (break-off) | Registrazione macchina, depanelizzazione (depaneling) e movimentazione | Le decisioni di pannellizzazione (panelization) prese per la fabbricazione determinano direttamente la configurazione della macchina di assemblaggio |
| Note sull'impedenza e costruzione controllata | Intento di test (Test intent) e aspettative sull'integrità del segnale | La pianificazione dei test presuppone che la scheda sia stata costruita in base allo stackup richiesto dal progetto |
Il modello è che la fabbricazione prende impegni fisici, e l'assemblaggio li eredita tutti. Nessuna delle due fasi può convalidare completamente l'altra in isolamento. Ecco perché un ciclo di fabbricazione (fabrication run) pulito può ancora produrre un problema di assemblaggio: la scheda è corretta rispetto ai propri dati, ma quei dati si sono allontanati da ciò che il posizionamento e la generazione dello stencil avevano ipotizzato. Per la visualizzazione dal lato della fabbricazione di queste fasi, la pagina di supporto è PCB fabrication process, e le decisioni sullo stackup sono dettagliate su PCB stack-up.
Criteri di selezione: fabbricazione e assemblaggio one-stop vs separati (split)
La scelta tra acquistare la fabbricazione e l'assemblaggio insieme (one-stop) o procurarseli separatamente (split sourcing) è reale, e nessuna delle due risposte è universalmente corretta. La decisione ruota attorno a chi si occupa della riconciliazione dei dati tra le due fasi e chi possiede la causa principale (root-cause) quando un difetto si trova sul confine. Usa i compromessi (trade-offs) di seguito come criteri di selezione piuttosto che come un verdetto.
| Fattore decisionale | One-stop (fab + PCBA insieme) | Split sourcing (fab e PCBA separati) |
|---|---|---|
| Riconciliazione dei dati (Data reconciliation) | Una parte (party) detiene entrambe le metà del pacchetto, quindi i controlli di footprint, stackup e revisione avvengono all'interno di un unico sistema | Tu detieni la riconciliazione; l'assemblatore verifica una scheda costruita da qualcun altro rispetto ai tuoi dati |
| Proprietà della causa principale (Root-cause) | Un difetto di confine (pad sollevato, saldabilità della finitura, deriva del footprint) ricade su un unico team responsabile | Un difetto scheda-contro-giunto (board-versus-joint defect) può bloccarsi tra due fornitori mentre ognuno incolpa l'altro |
| Accoppiamento DFM e DFA | La revisione della fabbricazione e dell'assemblaggio può essere eseguita sugli stessi file prima della costruzione (build) | Ogni fornitore rivede il proprio ambito; problemi accoppiati nella giuntura possono sfuggire a entrambi |
| Flessibilità di fornitura | Relazione singola, coordinamento più semplice, meno libertà di scambiare una singola fase | Puoi scegliere un fabbricante specializzato e un assemblatore specializzato, con maggiore leva contrattuale (sourcing leverage) |
| Migliore adattamento (Best fit) | Programmi in cui il costo di una mancata corrispondenza tra fornitori supera la flessibilità di fornitura | Programmi con dati maturi e congelati e capacità interna di gestire il passaggio (handoff) |
Un modo utile per leggere questa tabella: la fornitura one-stop non elimina la giuntura (seam) tra fabbricazione e assemblaggio, si limita a spostare la riconciliazione all'interno del sistema di qualità di un unico fornitore. Lo split sourcing mantiene aperte le tue opzioni di fornitura, ma fa di te l'integratore della giuntura dei dati (data seam). L'accettazione DFM (DFM intake) che supporta entrambi i modelli è descritta in DFM guidelines, e il lato BOM e componenti è in components and BOM.
Quali dati devono viaggiare in modo pulito tra le due fasi
È qui che la maggior parte delle promesse "senza interruzioni" (seamless) vengono effettivamente vinte o perse. I dati di fabbricazione e i dati di assemblaggio, Gerber X2 o ODB++ o IPC-2581, la BOM, i file di posizionamento, la definizione dello stackup e l'intento di test (test intent), non sono documenti separati che per caso vengono spediti insieme. Descrivono un'unica scheda, e devono rimanere reciprocamente coerenti mentre passano dal fabbricante all'assemblatore.
Il modello di fallimento (failure pattern) è semplice da descrivere e sorprendentemente comune nella pratica. Quando quel pacchetto viene consegnato (handed off) in frammenti a due fornitori, i pezzi vanno fuori sincrono (out of sync). Un footprint nei dati di posizionamento non corrisponde più alla geometria della piazzola (pad) che il fabbricante ha costruito. Uno stackup che il fabbricante ha regolato per la producibilità non corrisponde più all'impedenza che il piano di test aveva ipotizzato. Una revisione della parte (part revision) nella distinta base (BOM) non corrisponde più al footprint sulla scheda. Niente di tutto questo è visibile mentre la scheda è nuda. La mancata corrispondenza (mismatch) viene scoperta solo all'assemblaggio, quando i componenti incontrano fisicamente il rame, la pasta incontra la piazzola e la macchina si aspetta una registrazione (registration) che il pannello non fornisce. A quel punto il costo della correzione è cambiato: si tratta di una rilavorazione (rework), di una ri-fabbricazione (re-spin) o di uno slittamento dei tempi (schedule slip). Quello è precisamente il momento in cui la promessa "seamless" fallisce, alla giuntura fab-to-assembly, non all'interno della fabbricazione e non all'interno dell'assemblaggio.
I dati che devono viaggiare puliti, e rimanere riconciliati, includono:
- dati di fabbricazione con esplicito intento di stackup (stackup intent), non solo strati di rame
- una distinta base (BOM) le cui revisioni delle parti (part revisions) corrispondano ai footprint sulla scheda
- dati di posizionamento che l'assemblatore può registrare rispetto al pannello (panel) effettivo
- geometria del solder mask e delle piazzole (pad) coerente con i footprint di posizionamento
- intento di test (test intent) che rifletta lo stackup e la net list in base ai quali la scheda è stata effettivamente costruita
Nominare i metodi a livello di identità è sufficiente qui. SMT e THT definiscono come vengono fissate le parti; SPI, AOI, ICT, FCT e FAI definiscono come viene controllato il risultato. Il motivo per elencarli non è che un singolo controllo certifichi la scheda, ma che ognuno di essi presuppone che i dati a monte (upstream data) fossero coerenti. Quando la giuntura tiene, quei metodi fanno il loro lavoro. Quando la giuntura va alla deriva (drifts), colgono il sintomo in ritardo piuttosto che prevenire la causa. Il linguaggio di ispezione e validazione si trova in testing and quality, con la verifica dimensionale e di costruzione al primo passaggio in first article inspection e il rilevamento ottico dei difetti in AOI inspection.
Passaggio (Handoff) a una build
Quando un programma passa dalla comprensione del flusso (flow) alla costruzione effettiva (building), la cornice (framing) utile è "cosa rende riconciliabile il passaggio dalla fabbricazione all'assemblaggio" (reconcilable handoff), non "quale fornitore è il più economico". Un handoff è in buone condizioni quando lo stesso set di dati può essere rivisto per la fabbricazione e per l'assemblaggio senza contraddizioni.
Cose pratiche da confermare prima di una build (costruzione):
- il pacchetto di fabbricazione e il pacchetto di posizionamento descrivono gli stessi footprint, geometrie dei pad e revisioni
- lo stackup che il fabbricante costruirà corrisponde allo stackup che l'intento di test presuppone
- le revisioni delle parti BOM sono congelate rispetto ai footprint, in modo che il posizionamento SMT e THT non presenti ambiguità
- la pannellizzazione (panelization) e i fiducial sono concordati una volta, poiché servono sia alla depanelizzazione che alla registrazione della macchina
- l'ambito della validazione (validation scope) è nominato a livello di scheda e di processo, non implicito come qualifica del programma o dell'applicazione finale
Il dettaglio meccanico e di processo dell'attacco (attachment) è trattato in SMT and THT assembly Per le capacità di scheda nuda fisica multistrato (4–32 strati), consulta la nostra pagina fabbricazione di PCB rigidi, o valuta le prime run di validazione su produzione di PCB prototipo. Se stai consolidando fabbricazione e assemblaggio sotto un unico team responsabile (accountable team) specificamente per mantenere questa giuntura (seam) all'interno di un unico sistema di qualità, questo è il caso per cui è stata creata la pagina turnkey PCB assembly. Quando un programma è pronto per passare alla fase di accettazione (intake), il percorso quote è quello in cui i file vengono rivisti rispetto a questi controlli.
FAQ
Produzione di PCB e assemblaggio di PCB sono la stessa cosa?
No. La produzione di PCB (fabbricazione) produce la scheda nuda (bare board) con il suo stackup, rame, finitura e profilo. L'assemblaggio di PCB, o PCBA, posiziona e salda i componenti su quella scheda finita e aggiunge ispezione e test. Sono fasi collegate che condividono un unico pacchetto di dati, non un unico processo.
Perché i problemi emergono all'assemblaggio anche quando la scheda nuda è passata (passed)?
Perché una scheda nuda viene verificata rispetto ai propri dati di fabbricazione, mentre l'assemblaggio verifica la scheda rispetto al posizionamento, alla BOM e ai dati di test. Se quelle due metà del pacchetto si sono allontanate (drifted apart), una mancata corrispondenza (mismatch) di footprint, stackup o revisione rimane invisibile finché le parti non incontrano fisicamente il rame nella fase di assemblaggio.
Il sourcing one-stop è sempre migliore della divisione tra fabbricazione e assemblaggio?
Non sempre. Il sourcing one-stop sposta la riconciliazione dei dati e la proprietà della causa principale (root-cause) all'interno di un unico fornitore, il che aiuta quando una mancata corrispondenza (mismatch) tra più fornitori (cross-vendor) sarebbe costosa. Lo split sourcing mantiene la flessibilità di fornitura e ti consente di scegliere specialisti, ma ti rende l'integratore della giuntura (seam) tra fab e assembly.
Quale set di dati deve effettivamente rimanere coerente tra le fasi?
I dati di fabbricazione (Gerber X2, ODB++ o IPC-2581), la distinta base (BOM), i file di posizionamento, la definizione dello stackup e l'intento di test (test intent). Questi descrivono un'unica scheda e devono rimanere reciprocamente coerenti. Un footprint che non corrisponde alla piazzola costruita, o una revisione di parte (part revision) che non corrisponde al footprint, è il punto in cui il passaggio (handoff) si interrompe.
Metodi come SMT, AOI, ICT e simili garantiscono che la scheda sia buona?
Sono metodi a livello di identità per l'attacco e il controllo, non garanzie. SMT e THT attaccano (attach) le parti; SPI, AOI, ICT, FCT e FAI controllano il risultato rispetto ai dati attesi. Ognuno di essi presuppone che i dati di fabbricazione e assemblaggio a monte (upstream) fossero coerenti, quindi verificano una costruzione (build) piuttosto che certificare l'affidabilità da soli.
Chi è responsabile (owns) di un difetto che si trova sul confine fab-to-assembly?
Nel sourcing one-stop, un singolo team è responsabile dei difetti di confine come la geometria del pad, la saldabilità della finitura o la deriva del footprint (footprint drift). Nello split sourcing, la responsabilità (ownership) può bloccarsi tra due fornitori, quindi l'acquirente di solito deve definire in anticipo chi riconcilia i dati e si fa carico della causa principale (root-cause) alla giuntura (seam).
Riferimenti pubblici
Rigid PCB Fabrication & Manufacturing Contesto di pagina di supporto per la fabbricazione di PCB rigidi 4–32 strati, i gate di rilascio DFM e le tolleranze IPC Classe 3.
Prototype PCB Manufacturing Contesto di pagina di supporto per prototipi con intenzione di produzione e revisione di preparazione NPI.
PCB fabrication process Contesto della pagina di supporto per le fasi di fabbricazione che producono la scheda nuda.
PCB stack-up Contesto della pagina di supporto per la definizione dello stackup e la pianificazione controllata della costruzione (controlled construction).
Components and BOM Contesto della pagina di supporto per la gestione della distinta base (BOM) e l'allineamento delle revisioni dei componenti.
DFM guidelines Contesto della pagina di supporto per l'accettazione della revisione di produzione (manufacturing review intake) e l'allineamento dei dati pre-build.
Testing and quality Contesto della pagina di supporto per l'ispezione, la validazione e il linguaggio di pianificazione dei test a livello di scheda.
Turnkey PCB assembly Contesto della pagina di supporto per la fabbricazione e l'assemblaggio one-stop nell'ambito di un unico sistema di qualità.
Informazioni sull'autore e sulla revisione
- Autore: Team editoriale di APTPCB
- Revisione tecnica: Team di revisione della produzione e assemblaggio PCBA
- Ambito della revisione (Review scope): Passaggio dei dati dalla fabbricazione all'assemblaggio (handoff), compromessi di fornitura (sourcing) e coerenza a livello di scheda tra le fasi di fabbricazione e PCBA