
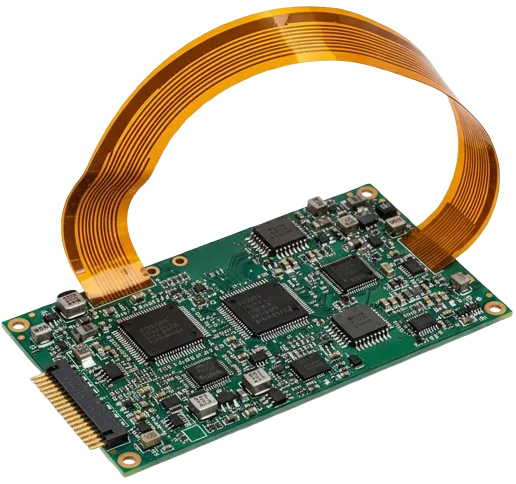
L'affidabilità dei circuiti rigid-flex dinamici nelle apparecchiature a movimento continuo — come robotica chirurgica, gimbal radar, collegamenti avionici e display pieghevoli — è governata dalla dinamica della deformazione dei conduttori piuttosto che da semplici regole geometriche di spessore. Mentre gli assiemi statici «flex-to-install» tollerano una deformazione plastica sostanziale senza interruzione elettrica, il ciclaggio dinamico richiede la stretta aderenza ai criteri di progettazione IPC-2223 Classe 3, mantenendo la deformazione del conduttore in rame al di sotto della soglia di fatica elastica ($\epsilon \le 0.3%$).
La modalità di guasto primaria nelle applicazioni rigid-flex ad alto numero di cicli è la fatica meccanica a basso numero di cicli dei conduttori in rame, aggravata dalle concentrazioni di sforzo all'interfaccia di transizione rigido-flessibile. Raggiungere una vita operativa di milioni di cicli richiede di allineare i conduttori con l'asse neutro di flessione del composito, imporre laminati di poliimmide senza adesivo e controllare il gradino di impedenza meccanica dove i bracci flessibili escono dalle sezioni rigide della scheda.
| Modalità di movimento | Numero di cicli obiettivo | Architettura di stackup consigliata | Raggio di curvatura min. ($R$) | Deformazione max. del conduttore ($\epsilon$) | Grado di lamina di rame obbligatorio |
|---|---|---|---|---|---|
| Statico / Flessione per installazione | $1 - 20$ cicli di installazione | Nucleo simmetrico da 1 a 2 strati | $\ge 6\times - 10\times T_{\text{flex}}$ | $\le 1.2%$ | IPC-4562 Grado 1 (ED) o Grado 7 (RA) |
| Statico multistrato | $1 - 20$ cicli di installazione | Flex incollato da 3 a 6 strati | $\ge 20\times - 25\times T_{\text{flex}}$ | $\le 0.8%$ | IPC-4562 Grado 7 (RA) |
| Movimento continuo dinamico | $> 1,000,000$ cicli | 1 strato centrato sull'asse neutro | $\ge 40\times T_{\text{flex}}$ (o $100\times t_{\text{cu}}$) | $\le 0.30%$ | IPC-4562 Grado 7 o 8 (RA ad alta duttilità) |
| Movimento continuo dinamico | $> 1,000,000$ cicli | Conduttori sfalsati 2 strati | $\ge 60\times T_{\text{flex}}$ (o $150\times t_{\text{cu}}$) | $\le 0.25%$ | IPC-4562 Grado 7 o 8 (RA) |
| Dinamico a cicli ultra-elevati | $> 5,000,000$ cicli | Bookbinder disaccoppiato (fogli liberi) | $\ge 20\times T_{\text{flex}}$ per foglio | $\le 0.15%$ | IPC-4562 Grado 8 (RA laminato a freddo) |
La fisica meccanica della flessione rigid-flex: deformazione elastica vs plastica
Quando un circuito flessibile si piega di un angolo $\theta$ attorno a un raggio di mandrino $R$, la superficie esterna subisce un allungamento a trazione, mentre la superficie interna subisce un accorciamento a compressione. Tra questi stati di sforzo opposti si trova l'asse neutro, dove la deformazione meccanica è zero.
                  ======================================  <- Coverlay esterno (deformazione a trazione +ε)
                  --------------------------------------  <- Lamina di rame superiore (trazione)
                  --------------------------------------  <- Nucleo in poliimmide (asse neutro: ε = 0)
                  --------------------------------------  <- Lamina di rame inferiore (compressione)
                  ======================================  <- Coverlay interno (deformazione a compressione -ε)
                                      ▲
                               Raggio di curvatura (R)
                                      ▼
Nelle applicazioni statiche (come piegare una coda flessibile all'interno di un alloggiamento avionico durante l'assemblaggio finale), la lamina di rame può sopportare una deformazione plastica moderata ($\epsilon \approx 1.0% - 2.0%$) senza discontinuità elettrica. Tuttavia, nella flessione dinamica continua:
- Regime di fatica oligociclica ($\epsilon > 0.5%$): Il rame cede plasticamente a ogni ciclo, accumulando dislocazioni di scorrimento che causano strozzatura delle piste e microfratture entro $1,000$–$50,000$ cicli.
- Regime di fatica ad alto numero di cicli ($\epsilon \le 0.3%$): La deformazione del rame rimane nella zona di transizione elasto-plastica. Progettato con lamina laminata-ricotta ad alta duttilità, il conduttore sopravvive $>1,000,000$ cicli.
- Regime di vita infinita ($\epsilon \le 0.1%$): La deformazione resta puramente entro il limite elastico; la vita a fatica meccanica supera $10,000,000$ cicli.
Per i progetti mission-critical prodotti secondo le capacità rigid-flex IPC-6013 Classe 3, i conduttori devono essere progettati in modo che la deformazione operativa calcolata non superi mai lo $0.30%$.
Moltiplicatori del raggio di curvatura IPC-2223 e matrice dei limiti di deformazione dei conduttori
La seguente matrice confronta i rapporti di dimensionamento meccanico, la deformazione massima ammissibile del rame e le architetture di stackup standard in ambienti operativi statici, semi-dinamici e dinamici continui.
| Categoria di applicazione | Requisito di cicli | Architettura di stackup consigliata | Rapporto raggio di curvatura min. ($R/T_{\text{flex}}$) | Deformazione max. del conduttore ($\epsilon_{\text{ammissibile}}$) | Grado di lamina di rame ammissibile | Aspettativa di vita a fatica S-N |
|---|---|---|---|---|---|---|
| Statico / Flessione per installazione | $1 - 20$ cicli di installazione | Flex monofaccia 1 strato | $\mathbf{6\times}$ | $\le 1.50%$ | IPC-4562 Grado 1 (ED) o Grado 7 (RA) | N/D (ritenzione statica) |
| Statico / Flessione per installazione | $1 - 20$ cicli di installazione | Flex incollato bifaccia 2 strati | $\mathbf{10\times}$ | $\le 1.20%$ | IPC-4562 Grado 1 (ED) o Grado 7 (RA) | N/D (ritenzione statica) |
| Statico / Flessione per installazione | $1 - 20$ cicli di installazione | Flex multistrato 3–6 strati | $\mathbf{20\times - 25\times}$ | $\le 0.80%$ | IPC-4562 Grado 7 (RA) consigliato | N/D (ritenzione statica) |
| Semi-dinamico / Manutenzione | $< 10,000$ cicli di manutenzione | Flex 1 strato (asse centrato) | $\mathbf{20\times}$ | $\le 0.50%$ | IPC-4562 Grado 7/8 (solo lamina RA) | $10^4 - 5 \times 10^4$ cicli |
| Semi-dinamico / Manutenzione | $< 10,000$ cicli di manutenzione | Flex incollato 2 strati | $\mathbf{30\times}$ | $\le 0.40%$ | IPC-4562 Grado 7/8 (solo lamina RA) | $10^4 - 5 \times 10^4$ cicli |
| Movimento continuo dinamico | $> 1,000,000$ cicli continui | Flex 1 strato (asse neutro) | $\mathbf{40\times}$ (o $100\times t_{\text{cu}}$) | $\mathbf{\le 0.30%}$ | IPC-4562 Grado 7/8 (lamina RA obbligatoria) | $> 10^6$ cicli (superato IPC-TM-650) |
| Movimento continuo dinamico | $> 1,000,000$ cicli continui | 2 strati incollati (sfalsati) | $\mathbf{60\times}$ (o $150\times t_{\text{cu}}$) | $\mathbf{\le 0.25%}$ | IPC-4562 Grado 7/8 (lamina RA obbligatoria) | $> 10^6$ cicli |
| Movimento continuo dinamico | $> 5,000,000$ cicli robotici | Flex bookbinder disaccoppiato | $\mathbf{20\times}$ per singola lama | $\mathbf{\le 0.15%}$ | IPC-4562 Grado 8 (RA ad alta duttilità) | $> 10^7$ cicli (vita infinita) |
[!WARNING] Non specificare mai un flex multistrato incollato ($\ge 3$ strati conduttivi laminati insieme) per il movimento dinamico continuo. Lo sforzo di taglio tra gli strati dielettrici incollati impedisce il movimento indipendente, moltiplica la deformazione del rame dello strato esterno e causa la frattura del conduttore in meno di 50,000 cicli. Per le interconnessioni multistrato, utilizzare lame disaccoppiate a fogli liberi.
Asse neutro di flessione matematico e dimensionamento della deformazione dei conduttori
Nei circuiti flessibili monofaccia simmetrici, l'asse neutro cade esattamente al centro del nucleo in poliimmide. Negli stackup rigid-flex asimmetrici (come strati flessibili dinamici che portano film di schermatura o spessori di coverlay variabili), l'asse neutro si sposta verso il materiale più spesso e rigido.
1. Formula di calcolo dell'asse neutro
La posizione dell'asse neutro di flessione $y_0$ (misurata dalla superficie di flessione interna) si calcola con la teoria delle travi composite:
$$y_0 = \frac{\sum_{i=1}^{n} E_i \cdot t_i \cdot y_i}{\sum_{i=1}^{n} E_i \cdot t_i}$$
Dove:
- $E_i$ = Modulo di elasticità a trazione dello strato $i$ (poliimmide: $\approx 3.5\text{ GPa}$; rame: $\approx 110\text{ GPa}$; adesivo coverlay: $\approx 1.2\text{ GPa}$).
- $t_i$ = Spessore dello strato $i$ ($\mu\text{m}$ o $\text{mils}$).
- $y_i$ = Distanza dal datum inferiore al baricentro dello strato $i$.
2. Formula della deformazione meccanica del conduttore
Una volta determinato $y_0$, la deformazione meccanica $\epsilon$ subita da qualsiasi strato conduttore in rame situato a distanza $y_{\text{cu}}$ dal datum è:
$$\epsilon = \frac{|y_{\text{cu}} - y_0|}{R + y_0} \times 100% \approx \frac{d}{R} \times 100%$$
Dove:
- $d = |y_{\text{cu}} - y_0|$ è la distanza di offset fisico tra il centro dello strato di rame e l'asse neutro.
- $R$ è il raggio di curvatura interno.
3. Esempio ingegneristico svolto: flex dinamico 1 strato vs flex incollato 2 strati
Si consideri un progetto che richiede un raggio di curvatura interno $R = 4.0\text{ mm}$ ($157\text{ mil}$):
Caso A: Stackup dinamico simmetrico 1 strato (spessore totale flex T = 75 µm)
--------------------------------------------------------------------------------
- Coverlay superiore: 25 µm poliimmide + 15 µm adesivo (baricentro y = 62.5 µm)
- Conduttore centrale: 18 µm (0.5 oz) lamina di rame RA (baricentro y = 42.5 µm)
- Nucleo base inferiore: 25 µm poliimmide + 15 µm adesivo (baricentro y = 17.5 µm)
- Asse neutro calcolato: y0 = 37.5 µm
- Offset rame d = |42.5 µm - 37.5 µm| = 5 µm
- Deformazione calcolata: ε = (5 µm / 4000 µm) * 100% = 0.125%  (<= 0.30% -> SICURO per >10^6 cicli)

Caso B: Stackup incollato asimmetrico 2 strati (spessore totale flex T = 160 µm)
--------------------------------------------------------------------------------
- Conduttore superiore strato 1: 18 µm rame RA a y = 135 µm
- Nucleo dielettrico base: 50 µm poliimmide senza adesivo a y = 80 µm
- Conduttore inferiore strato 2: 18 µm rame RA a y = 25 µm
- Asse neutro calcolato: y0 = 80 µm
- Offset rame esterno d = |135 µm - 80 µm| = 55 µm
- Deformazione calcolata: ε = (55 µm / 4000 µm) * 100% = 1.375%  (>> 0.30% -> GUASTO CRITICO in <15,000 cicli)
Nel Caso B, la scheda incollata a 2 strati genera $1.375%$ di deformazione a $R = 4.0\text{ mm}$, superando il limite elastico del rame di oltre $400%$. Per ottenere una vita dinamica affidabile, il progettista deve aumentare il raggio di curvatura interno a $R \ge 18.5\text{ mm}$ oppure disaccoppiare gli strati in due bracci flex 1 strato non incollati.
Fatica del rame laminato-ricotto (RA) vs elettrodeposto (ED)
Specificare rame standard su un disegno di fabbricazione rigid-flex senza dichiarare il processo metallurgico è la causa singola più comune di resi precoci dal campo nelle applicazioni di flessione.
      Lamina di rame elettrodeposto (ED)             Lamina di rame laminato-ricotto (RA)
   [Microstruttura colonnare verticale]              [Struttura a grani allungati orizzontali]
   ┌─┬─┬─┬─┬─┬─┬─┬─┬─┬─┬─┬─┬─┬─┬─┐                  ┌─────────────────────────────────────┐
   │ │ │ │ │ │ │ │ │ │ │ │ │ │ │ │                  ├─────────────────────────────────────┤
   │ │ │ │ │ │ │ │ │ │ │ │ │ │ │ │                  ├─────────────────────────────────────┤
   └─┴─┴─┴─┴─┴─┴─┴─┴─┴─┴─┴─┴─┴─┴─┘                  └─────────────────────────────────────┘
    I bordi di grano verticali agiscono              I grani allineati orizzontalmente
    come canali di innesco di microfratture          consentono lo scorrimento delle dislocazioni;
    sotto trazione ciclica di flessione.             i percorsi di frattura sono deviati
                                                     lungo il piano.
Confronto metallurgico secondo IPC-4562
| Parametro | Rame elettrodeposto (ED) (IPC-4562/1) | Rame laminato-ricotto (RA) (IPC-4562/7 o /8) | Impatto sull'affidabilità dinamica |
|---|---|---|---|
| Metodo di fabbricazione | Elettrodeposizione su tamburo di titanio rotante | Laminazione meccanica a freddo ad alta pressione e ricottura in forno | RA produce una struttura planare densa e liscia a specchio |
| Morfologia del grano | Cristalli colonnari verticali perpendicolari alla superficie della lamina | Grani lamellari allungati e appiattiti paralleli alla superficie | I grani RA scivolano l'uno sull'altro senza separazione dei bordi |
| Allungamento a trazione ($%$ alla rottura) | $5% - 12%$ | $25% - 45%$ | RA offre $>3\times$ più duttilità prima della strozzatura |
| Esponente di duttilità a fatica ($c$) | $-0.60$ | $-0.40$ (maggiore resistenza alla deformazione ciclica) | RA sopravvive $50\times - 100\times$ più cicli a pari deformazione |
| Rugosità minima della pista ($R_z$) | $3.5\ \mu\text{m} - 7.0\ \mu\text{m}$ (profilo standard) | $\le 1.0\ \mu\text{m} - 1.5\ \mu\text{m}$ (profilo molto basso) | Rugosità inferiore elimina gli intensificatori di sforzo da intaglio |
| Meccanismo di guasto primario | Frattura intergranulare lungo i bordi colonnari | Coalescenza di microvuoti dopo severa deformazione plastica | Le fratture ED si propagano rapidamente attraverso l'intero spessore della lamina |
Il mandato DFM della direzione del grano
Quando il rame viene laminato in laminatoio, i suoi grani si allungano nella direzione del rotolo (direzione macchina).
- Regola obbligatoria: I conduttori dei circuiti flessibili soggetti a flessione dinamica devono essere tracciati in modo che la direzione del grano sia parallela alla lunghezza del braccio flessibile (perpendicolare all'asse di curvatura).
- Nota DFM sui disegni di fabbricazione: Il disegno del pannello master deve includere una nota esplicita:
"Tutti gli strati di flessione dinamica devono utilizzare lamina di rame laminata-ricotta IPC-4562 Grado 7 o 8 con direzione del grano orientata perpendicolarmente all'asse di curvatura."
Fabbricare pannelli di flessione dinamica con la direzione del grano parallela all'asse di curvatura riduce la vita in cicli fino al $70%$.
DFM di spazi e zone di esclusione nella zona di transizione rigido-flessibile
La zona di transizione — dove il circuito flessibile passa allo stackup multistrato rigido in FR-4 — è la regione meccanicamente più complessa di una scheda rigid-flex. In questa interfaccia, la rigidità strutturale cambia di quasi un ordine di grandezza su un tratto inferiore a $1\text{ mm}$.
                 ===================================================  <- Strato esterno rigido superiore
                 [ FR-4 / Prepreg ] [ Maschera di saldatura ]
                 ===================================================  <- Strato rigido interno
                 [ Prepreg a basso flusso ] <--- Rientro 0.5 mm
        ---------------------------------------------               <- Estensione coverlay (0.5-1.0 mm)
   ==== [ Nucleo in poliimmide flessibile + lamina di rame RA ] =================== <- Braccio flex esposto
        ---------------------------------------------               <- Estensione coverlay (0.5-1.0 mm)
                 [ Prepreg a basso flusso ] <--- Rientro 0.5 mm
                 ===================================================  <- Strato rigido interno
                 [ FR-4 / Prepreg ] [ Maschera di saldatura ]
                 ===================================================  <- Strato esterno rigido inferiore
                       |             |                |
                     Sezione      Zona di       Braccio flex
                     rigida       transizione   esposto
                       |<-  2.5 mm ->|
                       | Zona senza vie |
1. Selezione di prepreg no-flow / low-flow
Il prepreg FR-4 standard ha un tasso di flusso della resina di $15% - 30%$. Durante la laminazione sotto calore e vuoto, la resina standard cola oltre l'interfaccia di transizione, formando un bordo irregolare e tagliente («bava di resina» o «cordone di resina») che incide il coverlay flex esterno durante la flessione dinamica.
- Specifica: Il prepreg di incollaggio adiacente al nucleo flex deve essere un prepreg low-flow (no-flow) conforme a IPC-4101 con flusso di resina certificato tra $2.0%$ e $6.0%$ (ad es. Ventec VT-47 No-Flow, Isola 370HR Low-Flow o Arlon 49N).
- Rientro del prepreg: Il foglio di prepreg deve essere rientrato di $0.50\text{ mm}$ ($20\text{ mil}$) rispetto alla linea di profilo dell'interfaccia rigida per accogliere l'espulsione controllata della resina senza invadere la zona di curvatura attiva.
2. Profondità di incassamento del coverlay
Il coverlay flessibile (film in poliimmide con adesivo termico) protegge le piste di rame del flex. Nella sezione rigida, l'adesivo coverlay standard (acrilico o epossidico modificato) ha un alto coefficiente di espansione termica ($CTE_z > 200\text{ ppm/}^\circ\text{C}$).
- Profondità di incassamento: Il coverlay deve estendersi nel laminato rigido di $0.50\text{ mm}$ a $1.0\text{ mm}$ ($20\text{ mil} - 40\text{ mil}$). Questo fornisce una tenuta di transizione ancorata e impermeabile all'umidità.
- Limite di esclusione PTH: Il coverlay non deve mai estendersi nel campo di fori metallizzati (PTH) della scheda rigida. La metallizzazione attraverso gli strati adesivi del coverlay porta a criccature del barilotto durante il reflow senza piombo ($260^\circ\text{C}$) a causa dell'estrema espansione dell'asse Z. Mantenere almeno $1.25\text{ mm} - 1.50\text{ mm}$ di spazio tra il bordo di terminazione del coverlay e qualsiasi foro trapanato.
3. Esclusione di vie metallizzate e pad SMT
La flessione meccanica crea una zona di taglio ellittica che si irradia dal confine rigido.
- Esclusione vie: Tutti i fori metallizzati, microvie e vie interrate nella sezione rigida devono mantenere una distanza di esclusione minima di $2.50\text{ mm}$ ($100\text{ mil}$) dalla linea di transizione rigido-flessibile. Per progetti Classe 3 ad alta affidabilità soggetti a forti urti e vibrazioni, estendere questa esclusione a $3.0\text{ mm}$ ($120\text{ mil}$).
- Esclusione pad SMT: Nessun pad per componenti a montaggio superficiale o punto di test può essere collocato entro $3.0\text{ mm}$ dall'interfaccia di transizione.
4. Raccordo di scarico delle tensioni (epossidico / siliconico)
Secondo IPC-2223 Sezione 5.2.8, lungo il gradino fisico dove il braccio flex esce dalla scheda rigida deve essere applicato un raccordo elastomerico di scarico delle tensioni.
- Materiali: Silicone RTV (ad es. Dow Corning 732 / 3145) o epossi poliuretanico flessibile (ad es. Master Bond EP21LV).
- Funzione: Il raccordo ridistribuisce la linea di pivot di curvatura dal filo microscopico dell'espulsione di resina a una curvatura liscia e raggiata, eliminando le concentrazioni di sforzo locali fino al $65%$.
Poliimmide senza adesivo (AP) vs substrati a base di adesivo
La moderna fabbricazione rigid-flex ad alta affidabilità è passata decisamente dai laminati flessibili a base di adesivo (IPC-4204/1) ai laminati di poliimmide senza adesivo (IPC-4204/11).
| Parametro ingegneristico | Substrato a base di adesivo (IPC-4204/1, ad es. Pyralux LF) | Substrato senza adesivo (IPC-4204/11, ad es. Pyralux AP / Felios) | Impatto affidabilità rigid-flex Classe 3 |
|---|---|---|---|
| Costruzione del legame | Film di poliimmide incollato alla lamina di rame tramite $15 - 25\ \mu\text{m}$ di adesivo acrilico | Poliimmide colata direttamente sulla lamina di rame RA (zero strato adesivo) | Elimina $30 - 50\ \mu\text{m}$ di spessore totale del flex, riducendo la rigidità a flessione |
| Temperatura di transizione vetrosa ($Tg$) | Adesivo acrilico $Tg \approx 40^\circ\text{C} - 60^\circ\text{C}$ | Poliimmide $Tg \ge 220^\circ\text{C} - 280^\circ\text{C}$ | Senza adesivo mantiene il modulo meccanico alle temperature di reflow ($260^\circ\text{C}$) |
| CTE asse Z ($50^\circ\text{C} - 250^\circ\text{C}$) | $200 - 350\text{ ppm/}^\circ\text{C}$ (espansione estrema) | $40 - 55\text{ ppm/}^\circ\text{C}$ (strettamente abbinato al rame) | Previene lo stress sui barilotti PTH e lo strappo delle lamine degli strati interni |
| Assorbimento di umidità | $2.5% - 4.0%$ | $0.8% - 1.3%$ | Elimina bolle e delaminazione durante la saldatura automatizzata |
| Tendenza allo sbavamento in foratura | Severo sbavamento di resina acrilica che richiede desmear al plasma | Sbavamento minimo; permanganato standard o plasma delicato | Garantisce interconnessione rame-rame pulita sulle vie interne del flex |
| Temperatura operativa continua | Limitata a $105^\circ\text{C}$ (classificazione UL 796F) | Classificata a $150^\circ\text{C} - 170^\circ\text{C}$ continuo | Obbligatoria per vani motore aerospaziali, downhole automotive e difesa |
Per tutti i prodotti a flessione dinamica quotati nell'ambito della fabbricazione ad alta affidabilità APTPCB, i nuclei in poliimmide senza adesivo (DuPont Pyralux AP o Panasonic Felios RF-705) sono specificati come materiali base standard.
Regole DFM di routing delle piste e schermatura EMI dinamica
Progettare conduttori attraverso una cerniera flessibile richiede pratiche di tracciamento fondamentalmente diverse dal routing di schede a circuito multistrato rigide standard.
1. Mitigare l'«effetto trave a I» con routing sfalsato
Quando due strati di conduttori sono tracciati direttamente uno sopra l'altro attraverso un nucleo flessibile, formano una struttura elettrica e meccanica simile a una trave strutturale a I. Le piste di rame accoppiate si rinforzano a vicenda, raddoppiando la rigidità flessionale effettiva e concentrando la deformazione a trazione sulla pista esterna.
- Regola: Le piste conduttrici su Strato 1 e Strato 2 devono essere sfalsate (offset) su tutta la zona flex.
- Geometria: Disallineare le linee mediane delle piste di almeno $2\times$ la larghezza della pista ($w_{\text{offset}} \ge 2 \times W_{\text{pista}}$) in modo che i conduttori si trovino sopra gli spazi dello strato opposto.
       Costruzione a trave I (EVITARE - ALTO TASSO DI GUASTO)
       ================================================  <- Coverlay
       [ Pista 1 ]      [ Pista 2 ]      [ Pista 3 ]     <- Strato 1
       ------------------------------------------------  <- Nucleo poliimmide
       [ Pista 1 ]      [ Pista 2 ]      [ Pista 3 ]     <- Strato 2 (trave a I rigida)
       ================================================  <- Coverlay

       Costruzione sfalsata (OBBLIGATORIA PER FLEX DINAMICO 2 STRATI)
       ================================================  <- Coverlay
       [ Pista 1 ]          [ Pista 2 ]          [ Pista 3 ]   <- Strato 1
       --------------------------------------------------------  <- Nucleo poliimmide
              [ Pista 4 ]          [ Pista 5 ]          [ Pista 6 ] <- Strato 2 (sfalsata)
       ========================================================  <- Coverlay
2. Routing curvo e orientamento direzionale
- Attraversamento perpendicolare: Le piste devono attraversare l'asse di curvatura dinamica con un angolo di $90^\circ \pm 5^\circ$. Il routing diagonale o longitudinale espone un lato del bordo del conduttore a forze di taglio localizzate.
- Nessun angolo vivo: Non usare mai angoli a $90^\circ$ o $45^\circ$ nella zona flex né entro $3.0\text{ mm}$ dall'interfaccia di transizione. Tutte le transizioni direzionali devono usare curve lisce e raggiatte con raggio di curvatura $R \ge 1.5\text{ mm}$.
- Costanza della larghezza del conduttore: Mantenere una larghezza di pista uniforme su tutta la lunghezza dinamica. Evitare strozzature o allargamenti improvvisi, che creano intensificatori di sforzo meccanico.
3. Schermatura dinamica: piani reticolati vs film conduttivi
I piani di massa in rame pieno non possono essere usati nelle zone di flessione dinamica perché la lamina piena aumenta la rigidità flessionale fino al $300%$ e si deforma per instabilità durante la compressione ripetuta.
- Opzione A (rame a reticolo incrociato): Tracciare i piani di massa come un motivo a reticolo incrociato a rombi diagonali a $45^\circ$ con densità di rame del $30% - 40%$ (pista di $0.15\text{ mm}$ su passo di $0.45\text{ mm}$).
- Opzione B (film di schermatura in argento): Nelle applicazioni differenziali ad alta velocità che richiedono impedenza controllata senza rigidità meccanica, sostituire i piani di riferimento in rame con film di schermatura conduttivi in argento ultraflessibile depositato a vapore (come Tatsuta SF-PC5900 o Toyochem TSL). Questi film aggiungono solo $12\ \mu\text{m}$ a $16\ \mu\text{m}$ di spessore, forniscono $\ge 50\text{ dB}$ di efficacia di schermatura fino a $10\text{ GHz}$ e resistono a $>10,000,000$ cicli di flessione senza degrado da fatica.
Rilascio qualità IPC-6013 Classe 3 e criteri di microsezione
La fabbricazione di schede a circuito rigid-flex per sistemi di difesa, medicali e aerospaziali richiede la conformità formale a IPC-6013 (Qualification and Performance Specification for Flexible/Rigid-Flexible Printed Boards).
La seguente matrice di rilascio qualità delinea le porte di verifica fisica condotte tramite sezionamento metallografico (IPC-TM-650 Metodo 2.1.1) prima dell'accettazione del lotto.
| Porta di ispezione qualità | Criteri di accettazione IPC-6013 Classe 3 | Metodo di prova / standard di verifica | Soglia di rifiuto / guasto |
|---|---|---|---|
| Espulsione di resina | La bava di resina dal nucleo rigido sul flex esposto non deve superare $0.50\text{ mm}$ ($20\text{ mil}$) | Microscopia ottica a $50\times$ ingrandimento | Espulsione $> 0.50\text{ mm}$ o bordo di resina frastagliato che invade la zona di curvatura |
| Delaminazione della zona di transizione | Zero separazione tra nucleo in poliimmide, prepreg low-flow e adesivo coverlay | Microsezione dopo stress termico (IPC-TM-650 2.6.8) | Qualsiasi vuoto, bolla o separazione rilevabile $> 0.05\text{ mm}$ |
| Spessore di metallizzazione PTH nella zona rigida | Spessore medio di metallizzazione rame $\ge 25\ \mu\text{m}$ ($1.0\text{ mil}$); minimo locale $\ge 20\ \mu\text{m}$ | Sezionamento metallografico (IPC-TM-650 2.1.1) | Spessore di metallizzazione $< 20\ \mu\text{m}$ o criccature al ginocchio dopo shock termico |
| Continuità di incassamento del coverlay | Il coverlay si estende $0.50\text{ mm} - 1.0\text{ mm}$ nella sezione rigida; zero vuoti alla giunzione | Microsezione trasversale attraverso il confine rigido | Incassamento $< 0.30\text{ mm}$ (rischio di ingresso umidità) o $> 1.5\text{ mm}$ a contatto con le vie |
| Resistenza allo shock termico | Deve sopravvivere a $100$ cicli termici da $-65^\circ\text{C}$ a $+125^\circ\text{C}$ senza $\Delta R > 10%$ | MIL-STD-202 Metodo 107 / IPC-TM-650 2.6.7 | Variazione di resistenza dell'interconnessione $\Delta R > 10%$ o frattura da fatica del barilotto |
| Resistenza a fatica flessionale | Deve raggiungere il numero di cicli obiettivo ($10^5 - 10^7$ cicli) al raggio di mandrino nominale | IPC-TM-650 Metodo 2.4.3 (fatica flessionale) | Discontinuità elettrica $> 1.0\ \mu\text{s}$ o aumento di resistenza del conduttore $> 20%$ |
Protocollo di disegno ingegneristico e rilascio di fabbricazione
Prima di finalizzare l'ingegneria CAM e rilasciare i pacchetti dati rigid-flex alla produzione, verificare ogni regola di progettazione secondo il seguente protocollo:
| Parametro ingegneristico | Requisito IPC-2223 Classe 3 | Verifica al rilascio di produzione |
|---|---|---|
| Classificazione del movimento | Classificato esplicitamente come Statico (Flessione per installazione), Semi-dinamico o Dinamico continuo | Cartiglio del disegno di fabbricazione e note dello strato meccanico |
| Raggio di curvatura operativo | Raggio di curvatura interno minimo $R$ definito con tolleranza meccanica ammissibile | Controllo del disegno di assemblaggio meccanico contro il mandrino di attrezzaggio |
| Metallurgia della lamina di rame | IPC-4562 Grado 7 o 8 laminato-ricotto (RA) specificato per tutti i conduttori dinamici | Verifica del certificato di materiale (MTR) dal laminatoio di rame |
| Direzione del grano della lamina | Direzione di laminazione orientata parallela alla lunghezza del braccio flex (perpendicolare all'asse di curvatura) | Layout CAM di panelizzazione e nota indicatrice della direzione del grano |
| Laminato dielettrico base | Nucleo in poliimmide senza adesivo (IPC-4204/11) con zero strati di adesivo acrilico | Nota sul disegno dello stackup (DuPont Pyralux AP o equivalente) |
| Flusso del prepreg in transizione | Prepreg low-flow / no-flow con flusso di resina certificato tra $2.0%$ e $6.0%$ | Rapporto di ispezione del lotto di prepreg; rientro verificato $\ge 0.50\text{ mm}$ |
| Esclusioni della transizione | Vie metallizzate $\ge 2.50\text{ mm}$; pad SMT $\ge 3.0\text{ mm}$ dal confine dell'interfaccia | Rapporto automatizzato DFM netlist e controllo delle regole di progettazione (DRC) |
| Geometria del conduttore dinamico | Routing sfalsato tra strati opposti; curve di pista raggiatte ($R \ge 1.5\text{ mm}$) | Audit CAD degli strati conduttori; zero impilamento perpendicolare di piste |
| Architettura di schermatura | Rame a reticolo incrociato a rombi $45^\circ$ (densità $30% - 40%$) o film argento conduttivo | Verifica del bilanciamento del rame Gerber; zero piani dinamici pieni |
| Finitura superficiale sul flex | ENIG o ENEPIG; oro elettrolitico vietato sulla cerniera flex | Disegno di specifica della finitura superficiale e registro del bagno di metallizzazione |
Per revisioni di progetto, integrazione complessa di microvie HDI o modellazione di stackup personalizzata, inviare i dati ODB++ o Gerber direttamente al nostro team di ingegneria tramite il portale delle capacità rigid-flex APTPCB. Per scarico termico complementare e routing di potenza pesante sulle sezioni rigide, consultare la nostra Guida alla progettazione e dimensionamento dei PCB in rame pesante.
Domande frequenti sul raggio di curvatura dinamico rigid-flex e IPC-2223
1. Qual è il raggio di curvatura minimo per un PCB rigid-flex dinamico a 2 strati?
Secondo le linee guida IPC-2223, un circuito flessibile dinamico a 2 strati soggetto a movimento continuo ($>1,000,000$ cicli) richiede un raggio di curvatura minimo di $40\times$ a $60\times$ lo spessore totale della zona flessibile (o circa $150\times$ lo spessore della lamina di rame). Ad esempio, una zona flex senza adesivo standard a 2 strati con spessore totale di $125\ \mu\text{m}$ ($5.0\text{ mil}$) richiede un raggio di curvatura minimo di $5.0\text{ mm} - 7.5\text{ mm}$ ($0.20" - 0.30"$). Se l'alloggiamento meccanico non può ospitare questo raggio, i due strati devono essere suddivisi in bracci a fogli liberi non incollati.
2. Perché il rame elettrodeposto (ED) fallisce nelle applicazioni di flessione dinamica?
La lamina di rame elettrodeposto è prodotta mediante precipitazione elettrolitica, risultando in una struttura cristallina colonnare verticale. Quando piegata ripetutamente, lo sforzo di trazione si concentra lungo i bordi di grano verticali, innescando microvuoti che si propagano rapidamente attraverso l'intero spessore della pista entro $5,000$–$20,000$ cicli. Il rame laminato-ricotto (RA), prodotto per laminazione meccanica, possiede grani lamellari allungati e orizzontali che scivolano elasticamente sotto sforzo, fornendo una resistenza a fatica superiore a $10,000,000$ cicli.
3. A che distanza devono essere i fori metallizzati (vie) dalla linea di transizione rigido-flessibile?
I fori metallizzati, le microvie e le vie interrate devono essere posizionati ad almeno $2.5\text{ mm}$ ($100\text{ mil}$) dalla linea di transizione rigido-flessibile secondo le regole IPC-2223 Classe 3. Nelle applicazioni aerospaziali o di difesa ad alto impatto si raccomanda una distanza di esclusione di $3.0\text{ mm}$ ($120\text{ mil}$). Posizionare le vie più vicino alla linea di transizione espone i barilotti di metallizzazione in rame agli sforzi di taglio causati dalla flessione della scheda e dall'espansione dell'asse Z dell'adesivo del coverlay flessibile.
4. Cos'è l'«effetto trave a I» nella progettazione rigid-flex e come si previene?
L'effetto trave a I si verifica quando le piste conduttrici in rame su lati opposti di un nucleo flex a 2 strati vengono tracciate direttamente una sopra l'altra. Meccanicamente, questa geometria di piste accoppiate imita una trave architettonica a I, aumentando significativamente la rigidità flessionale e concentrando gli sforzi di trazione e compressione sulle superfici esterne in rame. Si previene sfalsando le piste su Strato 1 e Strato 2 in modo che ogni conduttore si trovi sopra il vuoto dielettrico aperto dello strato opposto.
5. Perché la poliimmide senza adesivo è preferita rispetto alla poliimmide a base di adesivo per le schede rigid-flex?
I laminati flessibili a base di adesivo usano adesivi di incollaggio acrilici o epossidici modificati con basse temperature di transizione vetrosa ($Tg \approx 40^\circ\text{C} - 60^\circ\text{C}$) e alta espansione termica dell'asse Z ($CTE_z > 250\text{ ppm/}^\circ\text{C}$). Durante il reflow senza piombo ($260^\circ\text{C}$), l'adesivo si espande rapidamente, sollecitando i barilotti dei fori metallizzati e causando microcriccatura. La poliimmide senza adesivo (IPC-4204/11) elimina completamente gli strati adesivi, riduce lo spessore totale della scheda di $30\ \mu\text{m} - 50\ \mu\text{m}$, abbassa l'assorbimento di umidità a $<1.0%$ e resiste ai cicli termici senza delaminazione.