
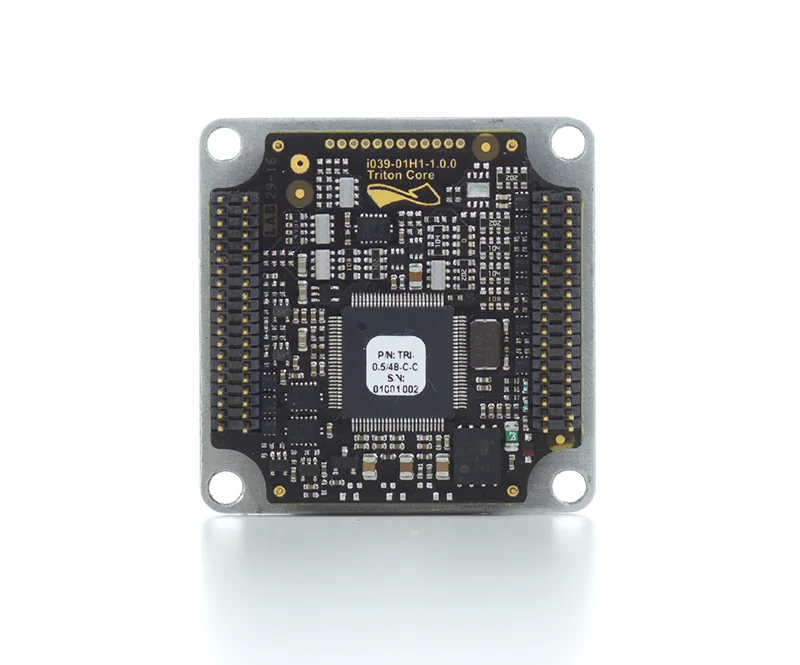
- Una scheda servo driver è un problema di assemblaggio (assembly problem) prima ancora di essere un problema di controllo: gate driver ad alto numero di pin, componenti di rilevamento della corrente (current-sense), THT e SMT misti e uno stadio di potenza (power stage) con pad termici di grandi dimensioni condividono tutti lo stesso pannello.
- La maggior parte dei resi dal campo (field returns) su queste schede risale a un passaggio di consegne (handoff) dell'assemblaggio incompleto, non a uno schema sbagliato. L'orientamento poco chiaro di polarità, pad termici e connettori viene integrato (baked) nella prima build.
- Gli oggetti pratici per l'handoff sono concreti: una distinta base (BOM) pulita, un disegno di assemblaggio (assembly drawing) che mostri l'orientamento, i dati della lamina e della pasta (stencil and paste data) per i pad dello stadio di potenza, i punti di accesso per i test e un pacchetto per l'ispezione del primo articolo (first article inspection package).
- Una scheda può superare un controllo elettrico di base e continuare a presentare un difetto di posizionamento o del giunto di saldatura (solder-joint defect) che emerge solo come guasto intermittente (intermittent) o termico quando il servo funziona sotto carico.
- Mantieni la conversazione a livello di scheda e di assemblaggio. Nominare SPI, AOI, ICT, FCT o IPC-A-610 descrive ciò che ogni passaggio controlla; non garantisce, di per sé, la vita sul campo.
Risposta Rapida Un
servo driver PCBsi costruisce bene quando il pacchetto di assemblaggio (assembly package) viene congelato prima che la prima scheda venga posizionata. La domanda che conta in officina non èIl progetto funziona?ÈLa linea può posizionare, saldare, ispezionare e testare questa scheda senza tirare a indovinare sulla polarità, sulla pasta per i pad termici, sull'orientamento dei connettori o su dove si trovano i punti per le sonde (probe points)?Congela per prima cosa la BOM, il disegno di assemblaggio, i dati della lamina e l'accesso ai test, così i driver ad alto numero di pin e lo stadio di potenza non saranno più le parti che sfuggono al controllo e arrivano sul campo.
Sommario
- Cosa rende difficile assemblare bene una scheda servo driver?
- Errori comuni nell'handoff di assemblaggio
- Perché questi errori causano guasti sul campo
- Cosa congelare nel pacchetto di assemblaggio prima della costruzione
- Accesso per test e ispezioni da pianificare
- FAQ
- Riferimenti pubblici
- Informazioni sull'autore e sulla revisione
Cosa rende difficile assemblare bene una scheda servo driver?
Una scheda servo driver mescola famiglie di componenti che richiedono ciascuna una finestra di processo (process window) diversa sullo stesso pannello. Questa è la difficoltà di assemblaggio principale, ed è per questo che una ricetta SMT generica raramente copre l'intera scheda.
Su una scheda tipica la linea deve gestire, in una sola passata o in una sequenza pianificata:
- package per gate driver e controller ad alto numero di pin, spesso QFN o BGA a passo fine (fine-pitch), dove l'offset di posizionamento e lo svuotamento (voiding) della saldatura sono le prime cose che SPI e AOI cercano
- uno stadio di potenza con MOSFET o un modulo integrato che poggia su ampi pad termici esposti che richiedono una copertura della pasta controllata in modo che il componente non galleggi (float), non si sollevi a lapide (tombstone) o non intrappoli vuoti (voids) sotto il pad
- elementi di rilevamento della corrente (current-sense), shunt e il routing di precisione attorno ad essi, dove una piccola variazione di assemblaggio modifica ciò che legge l'anello di controllo (control loop)
- THT e SMT misti: condensatori di massa (bulk capacitors), connettori per correnti elevate e header che passano attraverso una fase selettiva o ad onda (wave) dopo il riflusso (reflow), con la loro specifica richiesta termica
- connettori e parti in cui l'orientamento è critico, dove un posizionamento invertito o ruotato rappresenta un guasto elettrico, non un difetto estetico
Poiché queste famiglie condividono una scheda, il passaggio di consegne (handoff) dell'assemblaggio deve dire alla linea, in modo inequivocabile, come ognuna di esse è posizionata, orientata e cosparsa di pasta. La pagina di supporto per la build stessa è turnkey assembly, e il flusso SMT-più-through-hole di cui queste schede solitamente hanno bisogno è SMT and THT assembly. La difficoltà si concentra nel confine tra lo stadio di potenza e tutto ciò che lo circonda a passo fine (fine-pitch).
Errori comuni nell'handoff di assemblaggio
Iniziamo con l'errore, perché questo è ciò che si manifesta effettivamente in linea.
L'errore (failure) di handoff più comune è un pacchetto di assemblaggio elettricamente completo ma fisicamente ambiguo. Lo schema e la netlist sono corretti, eppure i file di build lasciano l'operatore e il programma della macchina a tirare a indovinare. Le versioni ricorrenti:
- La polarità e l'orientamento non sono indicati nel disegno di assemblaggio (assembly drawing). I condensatori polarizzati, i diodi, il riferimento del pin-1 del gate driver e la polarizzazione (keying) del connettore vengono lasciati dedurre dalla serigrafia (silkscreen), che spesso è affollata o nascosta sotto i componenti in una densa scheda servo.
- La pasta del pad termico è trattata come un ripensamento. I dati dello stencil non riportano alcun intento per l'apertura (aperture intent) dei pad esposti dello stadio di potenza, per cui la copertura della pasta e il conseguente comportamento dei vuoti (void behavior) vengono decisi per impostazione predefinita (by default) piuttosto che da progetto (by design). Consulta PCB stencil per scoprire cosa dovrebbe contenere quel set di dati.
- La distinta base (BOM) presenta lacune che la linea non riesce a risolvere: alternative elencate senza una regola di "alternativa approvata" (approved-alternate rule), mappatura del reference-designator mancante, o componenti di current-sense e gate driver privi di produttore e package chiari. La pagina di accettazione (intake page) per questo è components and BOM.
- La sequenza THT e dei connettori non è dichiarata. Il pacchetto non dice quali parti passano per la saldatura selettiva o ad onda dopo il riflusso, quindi i connettori ad alta corrente e i condensatori di massa ricevono un profilo termico che non era mai stato pianificato per loro.
- L'accesso per i test manca del tutto. Nessun punto di test, nessuna mappa delle sonde (probe map), nessuna dichiarazione di ciò con cui la scheda dovrebbe essere confrontata, quindi l'unica cosa che si può fare in fase di assemblaggio è un controllo di base della continuità o dell'accensione (power-on).
Nessuno di questi è un difetto di progettazione. Sono difetti di handoff e sopravvivono in ogni scheda del pannello finché qualcuno non li intercetta.
Perché questi errori causano guasti sul campo
Il pericolo di un passaggio di consegne incompleto è che non si annuncia. Attraversa silenziosamente l'assemblaggio e diventa visibile solo quando il servo esegue il lavoro reale.
La catena funziona in questo modo. Un passaggio di consegne (handoff) dell'assemblaggio incompleto (polarità non chiara, pasta del pad termico non definita, orientamento del connettore ambiguo, nessun accesso per i test) porta a un difetto di posizionamento o del giunto di saldatura sulle parti più importanti: i gate driver ad alto numero di pin e lo stadio di potenza. Un driver posizionato con un leggero offset, un MOSFET di potenza che galleggia su un pad termico con scarsa quantità di pasta, o un connettore incastrato meccanicamente ma elettricamente marginale non si guastano necessariamente all'accensione (power-on). Il difetto sfugge quindi a un controllo elettrico di base, perché a bassa corrente e in assenza di carico meccanico la scheda risulta funzionante. Il guasto (failure) si manifesta solo quando il servo gira sotto carico: lo stadio di potenza si riscalda, la corrente oscilla, il giunto marginale o il pad termico vuoto non riescono a dissipare il calore o la corrente nel modo previsto dal layout, e il risultato è un guasto intermittente o termico sul campo.
Il motivo per cui questo è un problema di handoff e non di test è la sequenza. Se il pacchetto non ha mai definito la pasta per il pad termico, il vuoto (void) si è creato al reflow. Se non è mai stato definito l'accesso per il test, non c'era modo di intercettare il giunto marginale prima della spedizione. Quando la scheda rientra come reso (return), il posto più economico in cui sistemarla, ovvero il pacchetto di assemblaggio, è un ricordo lontano. Ecco perché l'orientamento, l'intento per la pasta (paste intent) e la mappa delle sonde appartengono al passaggio di consegne (handoff) congelato, non a una sessione di debug dopo il primo guasto.
Cosa congelare nel pacchetto di assemblaggio prima della costruzione
Utilizza un pacchetto congelato (frozen package) come sbarramento (gate) prima di posizionare la prima scheda. Ciascun elemento riportato di seguito è un oggetto di passaggio di consegne concreto, non un argomento di discussione.
| Oggetto di handoff | Cosa congelare | Perché è un problema di build |
|---|---|---|
| Distinta Base (BOM) | Mappatura del reference-designator, produttore e package per ogni voce, e una regola esplicita di "alternativa approvata" (approved-alternate rule) per qualsiasi seconda fonte | Un'alternativa irrisolta o un package mancante su una linea per gate-driver blocca la linea o invita a utilizzare una parte sbagliata |
| Disegno di assemblaggio (Assembly drawing) | Segni di polarità, riferimenti al pin-1, polarizzazione (keying) e orientamento dei connettori, nonché ogni posizionamento critico per l'orientamento specificato in modo esplicito | Una serigrafia (silkscreen) affollata su una densa scheda servo non è sufficiente; l'orientamento deve essere inequivocabile nel disegno |
| Dati per stencil e pasta (Stencil and paste data) | L'intento per le aperture (Aperture intent) dei pad termici esposti dello stadio di potenza e per le impronte dei driver a passo fine (fine-pitch) | Le aperture di default determinano accidentalmente la copertura della pasta e il comportamento dei vuoti sotto i dispositivi di potenza |
| Sequenza per THT e connettori | Quali componenti vanno nel reflow, quali nel selettivo o ad onda (wave), e l'ordine per i connettori ad alta corrente e i condensatori di massa | Una fase termica non pianificata su un connettore ad alta corrente produce giunzioni fredde o stressate |
| Accesso per i test e i punti (test points) | Punti di test accessibili tramite sonda (Probe-accessible), una mappa per le sonde (probe map) e una dichiarazione su che cosa viene controllata la scheda | Senza accesso la costruzione può fare solo un controllo di accensione (power-on) di base, che è esattamente ciò a cui la catena di guasti sfugge |
| Pacchetto FAI | Un registro per l'ispezione del primo articolo (first article inspection record) che copra il posizionamento, l'orientamento e i componenti che generano rischio su questa scheda | La prima build è quella in cui le decisioni sull'orientamento e sulla pasta vengono confermate prima che il lotto (batch) le ripeta |
Se il pacchetto ha ancora bisogno di pulizia (clean-up) sul lato del test, le pagine di supporto sono first article inspection per il record FAI e testing and quality per il linguaggio di ispezione e validazione. La differenza tra una richiesta di preventivo e un pacchetto realizzabile (buildable) è se questi oggetti esistono o meno, non se lo schema è corretto.
Accesso per test e ispezioni da pianificare
Pianifica il percorso di ispezione e collaudo (test path) mentre nel layout c'è ancora spazio per aggiungere gli accessi, non dopo che la scheda è stata bloccata. Ciascun metodo controlla una cosa diversa e il senso di chiamarli per identità è proprio questo: dice cosa il passaggio può e non può vedere.
- L'SPI verifica la deposizione (deposition) della pasta saldante prima del posizionamento: volume, area e offset sui pad dei driver a passo fine e sui pad termici dello stadio di potenza. È la prima occasione per cogliere il problema della pasta che i dati dello stencil (stencil data) avrebbero dovuto prevenire.
- L'AOI controlla il posizionamento e l'aspetto delle giunzioni dopo il riflusso: presenza, orientamento, offset e difetti visibili delle giunzioni sui componenti ad alto numero di pin. È forte su ciò che è visibile, ma limitato su ciò che si trova sotto un BGA o un pad esposto.
- L'ICT verifica la scheda popolata rispetto a un modello elettrico tramite i punti di sondaggio (probe points), motivo per cui i punti di test (test points) devono trovarsi nel layout e nel passaggio di consegne (handoff). La pagina di supporto è ICT testing.
- La sonda volante (Flying probe) copre i controlli elettrici senza un accessorio dedicato (dedicated fixture), utile per prototipi e build di servo a basso volume in cui la costruzione di un'attrezzatura per l'ICT non è ancora giustificata. Consulta flying probe testing.
- L'FCT collauda la scheda (exercises the board) come un vero servo driver funzionante, che è il passaggio in grado di far emergere i guasti dipendenti dal carico che sfuggono a un controllo statico, a condizione che l'attrezzatura e le condizioni di carico siano definite in anticipo (up front) come requisito. La pagina di supporto è FCT testing, e il linguaggio di accettazione visiva si trova con AOI inspection.
L'elemento di passaggio di consegne pratico qui è l'apparecchiatura (fixture) e il requisito di accesso. Decidi in anticipo se il programma necessita dell'accesso per la sonda dell'ICT, di un'apparecchiatura FCT con un carico definito o di un percorso con la sonda volante per i primi build e indicalo nel pacchetto, in modo che il layout riporti i punti di test. Le schede di servo driver e motion-control si trovano nello spazio di applicazioni controllo industriale (industrial control) e robotica (robotics), dove la condizione di carico che la scheda vedrà effettivamente sul campo è la condizione che il piano FCT dovrebbe provare a rappresentare. Quando il pacchetto è congelato (frozen) e l'accesso per i test è reale, indirizza il build all'accettazione per il preventivo (quote).
FAQ
Quali oggetti di handoff sono più importanti per una scheda servo driver?
La distinta base (BOM) con una regola per "alternativa approvata", un disegno di assemblaggio che renda inequivocabili la polarità e l'orientamento dei connettori, i dati dello stencil e della pasta per i pad termici dello stadio di potenza, una sequenza definita per THT e connettori, i punti di accesso ai test e un pacchetto per l'ispezione del primo articolo (first article inspection package). Questi sono gli elementi che determinano se la scheda verrà costruita (builds) sempre allo stesso modo.
Perché la pasta del pad termico è un problema di handoff e non solo un dettaglio di processo?
Perché l'apertura della pasta per un pad esposto dello stadio di potenza è stabilita nei dati dello stencil (stencil data). Se il pacchetto non riporta alcun intento per l'apertura (aperture intent), la copertura della pasta e il comportamento dei vuoti (void behavior) sotto il dispositivo di alimentazione sono impostati per default piuttosto che dal progetto, e ciò avviene al momento del riflusso prima che qualsiasi ispezione possa reagire.
Una scheda servo driver può superare i test elettrici e poi guastarsi sul campo?
Sì. Un controllo elettrico di base a bassa corrente e in assenza di carico meccanico può leggere un giunto marginale o un pad termico vuoto come funzionante. Il guasto si manifesta spesso solo quando il servo gira sotto carico e lo stadio di potenza si riscalda e compie dei cicli, ed è per questo che l'accesso ai test e un piano FCT consapevole del carico (load-aware) sono importanti.
Cosa controlla esattamente ogni metodo di ispezione e test?
L'SPI controlla la pasta prima del posizionamento. L'AOI controlla il posizionamento e i giunti visibili dopo il reflow. L'ICT controlla elettricamente la scheda attraverso punti per le sonde (probe points). La Flying probe garantisce copertura elettrica senza attrezzature (fixtureless) per bassi volumi. L'FCT fa funzionare la scheda come un servo driver vero e proprio. Ognuno ispeziona un livello diverso del processo di assemblaggio e nessuno di loro da solo prova la vita sul campo.
Perché pianificare l'accesso per i test durante la stesura del layout anziché in un secondo momento?
Perché l'ICT ha bisogno di punti accessibili tramite le sonde (probe-accessible) e l'FCT ha bisogno di un'apparecchiatura (fixture) e di un carico definiti, il che vincola il layout. Se l'accesso viene aggiunto come requisito solo dopo che la scheda è stata bloccata (locked), le opzioni più economiche sono già svanite e per la build (produzione) rimane solo un controllo di base all'accensione.
Un pacchetto di ispezione del primo articolo (First article inspection package) qualifica la scheda per l'uso in ambito automobilistico o medico?
No. Un record FAI conferma che la prima build corrisponde al pacchetto congelato (frozen package) per quanto riguarda il posizionamento, l'orientamento e i componenti che determinano il rischio. È un passaggio di conferma della costruzione (build-confirmation step), non la qualificazione di un programma (program qualification), e non implica di per sé l'accettazione (acceptance) per il settore automobilistico, medico o aerospaziale.
Riferimenti pubblici
Turnkey assembly Contesto della pagina di supporto per l'ambito di build completo della scheda del servo driver e l'accettazione dell'assemblaggio (assembly intake).
SMT and THT assembly Contesto della pagina di supporto per il flusso misto a montaggio superficiale (surface-mount) e a foro passante (through-hole) di cui queste schede necessitano.
Components and BOM Contesto della pagina di supporto per l'acquisizione della distinta base (BOM intake), la mappatura dei reference designator e la gestione delle alternative.
PCB stencil Contesto della pagina di supporto per i dati su stencil e pasta, incluse le aperture dei pad termici dello stadio di potenza.
First article inspection Contesto della pagina di supporto per il registro FAI che conferma la conformità del primo build rispetto al pacchetto congelato.
Testing and quality Contesto della pagina di supporto per l'ispezione, la validazione elettrica e la pianificazione dei test funzionali (functional-test planning) a livello di scheda.
Informazioni sull'autore e sulla revisione
- Autore: Team editoriale APTPCB
- Revisione tecnica: Team di revisione tecnica dell'assemblaggio e dei collaudi PCBA (PCBA assembly and test engineering review team)
- Ambito di revisione (Review scope): Completezza del passaggio di consegne (handoff) dell'assemblaggio, rischio per il posizionamento e i giunti di saldatura sui componenti ad alto numero di pin e sugli stadi di potenza, pianificazione degli accessi per collaudi e ispezioni e coerenza dei limiti di rilascio (release-boundary consistency)