
La saldatura senza piombo fonde a temperature superiori rispetto alla lega con piombo: questa singola variabile determina gran parte delle differenze di processo. La lega senza piombo standard per l'assemblaggio di circuiti stampati, la SAC305 (stagno, 3% argento, 0,5% rame), fonde in un intervallo compreso tra 217 e 220 °C circa. La classica lega eutettica con piombo, Sn63Pb37, presenta un punto di fusione netto a 183 °C. La saldatura a rifusione senza piombo richiede quindi temperature di picco superiori di circa 20-30 °C, riducendo drasticamente il margine operativo tra la corretta bagnatura del giunto e il superamento dei limiti termici di componenti e laminato.
La saldatura con piombo garantisce un processo più tollerante e un'elevata affidabilità, ma la direttiva RoHS ne vieta l'uso nella maggior parte delle apparecchiature elettriche ed elettroniche commercializzate nell'UE e nei mercati con normative equivalenti. L'impiego del piombo resta circoscritto ai prodotti fuori dall'ambito RoHS o tutelati da specifiche esenzioni. Il confronto tra le due leghe definisce le temperature di fusione operative, i casi in cui l'uso del piombo è ancora ammesso e i requisiti da specificare nella RFQ di assemblaggio.
Punti chiave
- SAC305 fonde tra circa 217 e 220 °C; Sn63Pb37 fonde a 183 °C; Sn60Pb40 fonde in un intervallo compreso tra 183 e circa 190 °C.
- Il picco di temperatura nella saldatura a rifusione senza piombo si attesta tipicamente tra 235 e 250 °C, rispetto ai circa 205 - 225 °C della pasta saldante stagno-piombo. Seguire sempre il profilo raccomandato dal produttore della pasta.
- Utilizzare la saldatura senza piombo come standard per tutti i prodotti soggetti alle normative RoHS. Impiegare la lega al piombo solo se il prodotto è escluso dal campo di applicazione o coperto da un'esenzione specifica, documentando formalmente la decisione tecnica.
- Componenti, laminato e finitura superficiale devono essere qualificati per le temperature del processo senza piombo, verificando anche i livelli di sensibilità all'umidità (MSL) in corrispondenza del picco termico superiore.
- La combinazione di leghe diverse, come l'assemblaggio di un BGA senza piombo su una linea con pasta stagno-piombo, richiede un profilo termico dedicato e una precisa decisione ingegneristica, mai una procedura predefinita.
La scelta tra la lega senza piombo SAC305 (Sn96.5Ag3.0Cu0.5) e la lega eutettica al piombo Sn63Pb37 definisce la finestra di processo termico nell'assemblaggio SMT e l'affidabilità a lungo termine dei giunti di saldatura su circuito stampato (PCBA).
Punti di fusione e profili di saldatura a rifusione
- Sn63Pb37: lega eutettica con punto di fusione netto a 183°C. Temperatura di picco di rifusione tipica: da 210°C a 225°C. La finestra termica ridotta minimizza lo stress su componenti sensibili e laminati FR-4 standard.
- SAC305: lega quasi-eutettica con intervallo di fusione compreso tra 217°C e 220°C. Temperatura di picco di rifusione richiesta: da 235°C a 255°C (intervallo operativo tipico: 240–245°C). Questo incremento di circa 30°C impone l'uso di laminati ad alta Tg (tipicamente Tg ≥ 170°C, Td ≥ 340°C) e componenti qualificati secondo J-STD-020 per resistere a profili termici più severi.
| Parametro | Sn63Pb37 | SAC305 | Note applicative |
|---|---|---|---|
| Composizione | 63% Sn, 37% Pb | 96.5% Sn, 3.0% Ag, 0.5% Cu | Standard industriali di riferimento |
| Punto di fusione | 183°C (eutettico) | 217°C – 220°C | SAC305 richiede un apporto termico superiore |
| Picco di rifusione | 210°C – 225°C | 235°C – 255°C | Rilevamento tramite profilatore termico a termocoppie |
| Bagnabilità (Wetting) | Elevata | Moderata | SAC305 richiede flussanti a maggiore attività o azoto (N2) |
| Tensione superficiale | Bassa | Elevata | SAC305 presenta maggiore suscettibilità al tombstoning |
Affidabilità del giunto di saldatura
- Resistenza a fatica termomeccanica: SAC305 garantisce prestazioni superiori in regimi di ciclaggio termico moderato (da 0°C a +100°C) grazie al rafforzamento indotto dai precipitati intermetallici Ag3Sn e Cu6Sn5. In condizioni operative gravose (-55°C / +125°C) o in presenza di carichi vibrazionali continui, Sn63Pb37 dimostra una duttilità superiore, dissipando le sollecitazioni per creep (scorrimento viscoso) senza propagazione rapida di microfratture.
- Crescita dello strato intermetallico (IMC): le temperature elevate richieste da SAC305 accelerano la formazione dello strato intermetallico all'interfaccia con la finitura superficiale (ENIG, HASL senza piombo, OSP), aumentando la fragilità strutturale del giunto in caso di shock meccanico o test di caduta (drop test).
- Tin whiskers: la presenza di piombo in Sn63Pb37 sopprime la formazione di whisker di stagno. L'uso di SAC305 impone controlli rigorosi sulle finiture terminali dei componenti e l'adozione di processi di ricottura (annealing) o rivestimenti conformali per prevenire cortocircuiti da accrescimento cristallino.
Esenzioni RoHS e ammissibilità del piombo nel PCBA
La direttiva RoHS vincola la concentrazione di piombo a un limite massimo di 1000 ppm (0,1% in peso) nei materiali omogenei. L'impiego della lega Sn63Pb37 resta autorizzato unicamente nell'ambito delle esenzioni previste dagli Allegati III e IV della Direttiva 2011/65/UE o nei settori esclusi dal campo di applicazione:
- Aerospazio e difesa: avionica di bordo, sistemi d'arma, carichi utili satellitari e infrastrutture radar, dove il rischio legato ai whisker di stagno e la suscettibilità a fatica termomeccanica impediscono la transizione al senza piombo.
- Dispositivi medici critici: apparecchiature per il supporto vitale e impianti attivi soggetti a esenzioni specifiche per requisiti di sicurezza funzionale assoluta.
- Applicazioni industriali e di trasporto ad alta affidabilità: moduli di controllo critici per il settore ferroviario e sistemi automotive sottoposti a vibrazioni severe e temperature estreme, ove ammesso dai capitolati tecnici.
- Parti di ricambio e riparazione: ripristino e manutenzione di schede elettroniche immesse sul mercato prima dell'entrata in vigore dei divieti RoHS.
Specificare SAC305 per i progetti commerciali soggetti a conformità RoHS, verificando la compatibilità termica della distinta base (BOM). Limitare Sn63Pb37 ai soli prodotti industriali ad alta affidabilità o classe IPC Classe 3 che dispongono di esenzione normativa applicabile.
A quale temperatura fonde la lega saldante?
Il punto di fusione della saldatura dipende dalla composizione specifica della lega. Le leghe eutettiche fondono a una temperatura precisa. Le leghe non eutettiche presentano un intervallo plastico intermedio (pasty range) compreso tra la temperatura di solidus (inizio fusione) e quella di liquidus (stato completamente liquido).
| Lega | Composizione | Punto o intervallo di fusione | Picco tipico di rifusione | Bagnabilità | Costo relativo | Stato RoHS |
|---|---|---|---|---|---|---|
| Sn63Pb37 | 63% stagno, 37% piombo | 183 °C (eutettica) | Da 205 a 225 °C circa | Eccellente | Basso | Contiene piombo; solo per usi esenti o fuori campo di applicazione |
| Sn60Pb40 | 60% stagno, 40% piombo | Da 183 a 190 °C circa | Simile a Sn63Pb37 | Eccellente | Basso | Contiene piombo; stesse restrizioni |
| SAC305 | Sn96.5 / Ag3.0 / Cu0.5 | Da 217 a 220 °C circa | Da 235 a 250 °C circa | Buona; bagnatura più lenta rispetto a SnPb | Più elevato (presenza di argento) | Senza piombo |
| SAC0307 | Sn99.0 / Ag0.3 / Cu0.7 | Da 217 a 228 °C circa | Simile o leggermente superiore a SAC305 | Da discreta a buona | Inferiore a SAC305 | Senza piombo |
| Sn99.3Cu0.7 | Stagno con 0.7% rame | 227 °C (eutettica) | Superiore a SAC305 | Discreta | Basso | Senza piombo; comune nella saldatura ad onda e manuale |
| SN100C | Sn-Cu con nichel e germanio | 227 °C circa | Simile a Sn-Cu | Buona per una lega Sn-Cu | Da basso a medio | Senza piombo; comune nella saldatura ad onda e selettiva |
| Sn42Bi58 | 42% stagno, 58% bismuto | 138 °C (eutettica) | Da 160 a 180 °C circa | Discreta | Medio | Senza piombo; applicazioni a bassa temperatura |
I dati riportati rappresentano valori nominali di riferimento. I valori esatti di solidus, liquidus e i profili termici raccomandati sono definiti nella scheda tecnica della pasta saldante o delle barre di lega acquistate.
Temperatura del saldatore per leghe con piombo e senza piombo
La punta del saldatore opera a temperature nettamente superiori al punto di fusione della lega per trasferire rapidamente il calore al giunto. Impostare normalmente da 315 a 345 °C per le leghe stagno-piombo e da 340 a 370 °C per le leghe senza piombo, compensando in funzione della geometria della punta e della massa termica complessiva. Un apporto termico eccessivo distrugge piazzole e componenti; una temperatura insufficiente genera saldature fredde. Consultare la guida alla saldatura manuale per i criteri di selezione di punte e temperature.
Saldatura con piombo vs senza piombo: cosa cambia nel processo
Il passaggio dalla saldatura al piombo a quella senza piombo modifica parametri di processo, materiali impiegati e aspetto visivo dei giunti:
- Temperatura di processo più elevata. Il picco termico nella saldatura a rifusione aumenta di circa 20 - 30 °C. Componenti, connettori e plastiche devono presentare valori nominali compatibili; il laminato deve inoltre sopportare cicli termici ripetuti senza delaminazione. Consultare la pagina sui PCB high-Tg per determinare quando specificare un laminato ad alta Tg.
- Finestra di processo più stretta. Il margine tra il punto di fusione della lega e la temperatura massima ammissibile dei componenti si riduce; il profilo termico del forno richiede un controllo più rigoroso, in particolare su circuiti stampati con forti gradienti di massa termica.
- Bagnabilità inferiore. Le leghe senza piombo bagnano con minore facilità: l'attività del flussante, la finitura superficiale dei pad e il design dello stencil diventano parametri critici.
- Aspetto visivo differente. I giunti senza piombo risultano più opachi e granulosi rispetto a quelli in stagno-piombo. Si tratta di una caratteristica tipica della lega che non costituisce, di per sé, un difetto di saldatura fredda.
- Costo dei materiali superiore. Le leghe contenenti argento come la SAC305 costano più della classica lega stagno-piombo. Le leghe a basso contenuto d'argento abbattono i costi, ma possono peggiorare bagnabilità e affidabilità.
- Maggiore formazione di scorie e usura delle punte. Le leghe ad alto tenore di stagno erodono più rapidamente le punte saldanti e i pozzetti per la saldatura ad onda.
Tipologie di leghe saldanti nell'assemblaggio PCB
Fasi di processo differenti sulla stessa linea di montaggio possono richiedere leghe diverse:
- Pasta per rifusione SMT. SAC305 rappresenta la scelta senza piombo più diffusa. Sn63Pb37 è lo standard per i processi con piombo. Leghe SAC a basso tenore d'argento o contenenti bismuto trovano impiego per vincoli di costo o limitazioni termiche.
- Saldatura ad onda e selettiva. Le leghe stagno-rame come Sn99.3Cu0.7 e SN100C, oppure le leghe SAC, sono ampiamente impiegate per il costo ridotto e l'eccellente stabilità nel pozzetto di saldatura.
- Saldatura manuale e rilavorazione. Filo con anima di flussante in SAC305, Sn-Cu o Sn63Pb37, selezionato per garantire compatibilità con la lega già presente sul circuito stampato.
- Saldatura a bassa temperatura. Leghe SnBi e SnBiAg per componenti termosensibili o saldature sequenziali (step soldering). Richiedono attenzione: i giunti al bismuto presentano maggiore fragilità all'impatto meccanico e degradano rapidamente in presenza di contaminazioni da piombo.
Per i dettagli su tipologia di pasta, granulometria della polvere e classificazione del flussante, consultare la guida alla selezione della pasta saldante.
Quando è ancora consentita la saldatura al piombo?
La saldatura al piombo rimane legale e utilizzata esclusivamente nei casi previsti dalle normative. Ai sensi della direttiva europea RoHS, il piombo è limitato allo 0.1% in peso per materiale omogeneo, salvo le esenzioni a scadenza definite negli allegati della direttiva. I casi applicativi in cui la saldatura al piombo è ancora ammessa comprendono:
- Prodotti fuori dal campo di applicazione RoHS. Rientrano tipicamente in questa categoria specifici settori militari, aerospaziali e le installazioni fisse su larga scala. Verificare sempre l'ambito applicativo sul testo vigente della direttiva senza basarsi su assunzioni a priori.
- Applicazioni coperte da esenzione. Le saldature ad alta temperatura di fusione (leghe con tenore di piombo pari o superiore all'85%) sono consentite solo per gli utilizzi specifici elencati nell'Allegato III. Nel 2025 l'UE ha sostituito la precedente voce unica 7(a) con le sottovoci più restrittive da 7(a)-I a 7(a)-VII, ciascuna con ambito e data di scadenza propri; consultare il testo normativo aggiornato prima di applicare una deroga. Queste leghe non fungono da sostituto della comune lega Sn63Pb37 per l'assemblaggio standard.
- Mercati privi di restrizioni equivalenti, purché il prodotto finito non venga commercializzato in aree geografiche regolamentate.
- Riparazione di prodotti legacy fabbricati prima dell'introduzione delle restrizioni, nei limiti consentiti dalla legge.
Le esenzioni hanno un perimetro circoscritto e variano nel tempo. Spetta al committente del prodotto, e non all'assemblatore, stabilire l'applicabilità di un'esenzione e archiviare la relativa documentazione tecnica. Per i criteri di conformità su circuiti stampati e assemblati, consultare la guida sui PCB conformi a RoHS.
Finestra di processo per saldatura senza piombo e rating dei componenti
Un processo senza piombo funziona solo se ogni materiale presente sul circuito stampato è in grado di resistervi. Verificare i seguenti parametri prima di rilasciare un assemblaggio senza piombo:
- Temperatura di picco nominale dei componenti. Molti package SMD sono classificati secondo lo standard J-STD-020, che specifica la temperatura massima del corpo del componente e il livello di sensibilità all'umidità (MSL). La classificazione senza piombo prevede picchi termici superiori rispetto ai processi stagno-piombo: un componente qualificato unicamente per stagno-piombo può danneggiarsi.
- Sensibilità all'umidità. Temperature di picco più elevate aumentano il rischio di fessurazione del package (effetto popcorn) dovuta all'umidità assorbita. Conservare ed eseguire il baking dei dispositivi sensibili all'umidità secondo J-STD-033.
- Laminato del circuito stampato. Selezionare un laminato con valori di Tg e temperatura di decomposizione adeguati al numero di cicli di rifusione previsti, in particolare su schede multistrato o ad alto spessore.
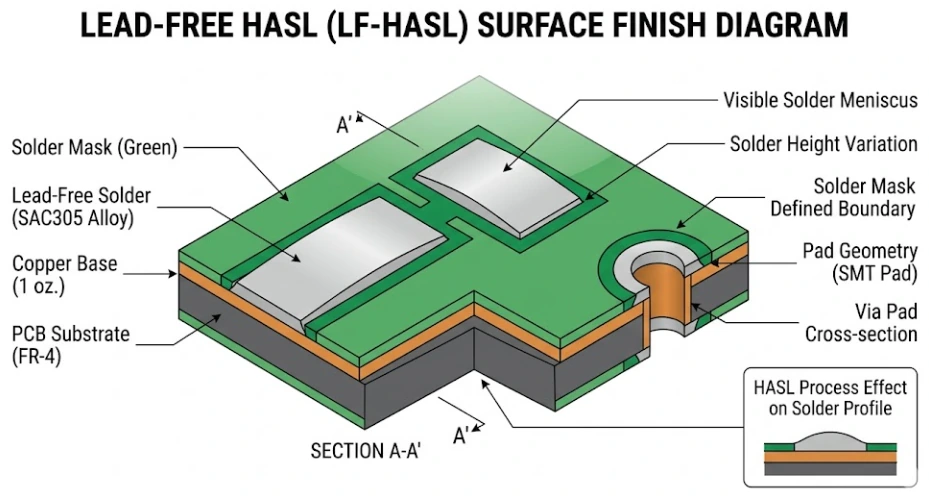
- Finitura superficiale. ENIG, OSP, argento a immersione, stagno a immersione e HASL senza piombo sono tutti compatibili con l'assemblaggio lead-free; ciascuno comporta compromessi specifici di planarità e conservabilità a magazzino. Consultare la guida alle finiture superficiali per PCB.
- Profilo termico. Impostare soak, tempo sopra il liquidus e temperatura di picco in base alla scheda tecnica della pasta saldante, misurando poi il profilo reale sul circuito stampato assemblato. Consultare i principi base del profilo di rifusione per i dettagli su ciascuna zona.
Assemblaggi misti: BGA senza piombo su linea con piombo
La combinazione di leghe diverse è frequente, spesso perché alcuni componenti sono disponibili esclusivamente con terminazioni o sfere senza piombo.
- Retrocompatibilità (componenti lead-free, pasta saldante stagno-piombo). Una sfera in SAC non fonde completamente al picco termico tipico dello stagno-piombo. Se la temperatura di picco è insufficiente, la sfera e la pasta non si miscelano correttamente; il giunto risulterà meccanicamente debole o presenterà difetti di tipo head-in-pillow. La soluzione consiste nell'applicare un profilo stagno-piombo con temperatura di picco più elevata, compatibilmente con i limiti termici degli altri componenti, oppure eseguire il reballing del componente con sfere in lega stagno-piombo.
- Compatibilità diretta (componenti stagno-piombo, pasta saldante lead-free). I componenti obsoleti o meno recenti spesso non tollerano le temperature di picco dei processi senza piombo. Inoltre, minime percentuali di piombo all'interno di giunti contenenti bismuto possono formare fasi eutettiche a basso punto di fusione.
- Documentazione. Indicare esplicitamente i montaggi misti nei disegni di assieme e nella BOM per consentire all'assemblatore di definire il profilo termico corretto.
L'assemblaggio misto influisce direttamente sulla conformità normativa: la presenza di un singolo giunto saldato con piombo rende l'intero PCBA non conforme ai requisiti RoHS.
Affidabilità: bagnabilità, vuoti e tin whisker
Entrambe le famiglie di leghe garantiscono giunti affidabili con parametri di processo corretti. Le differenze emergono nelle condizioni limite:
- Cicli termici. I giunti in lega SAC offrono buone prestazioni nei cicli termici, ma i risultati dipendono da package, spessore del circuito stampato e profilo di test. Le leghe a basso tenore di argento possono presentare comportamenti differenti.
- Caduta e urti meccanici. Nei drop test, i giunti SAC ad alto tenore di argento risultano più fragili rispetto a quelli in stagno-piombo. Per questo motivo, nei dispositivi portatili si impiegano spesso leghe a basso contenuto di argento o leghe drogate.
- Formazione di vuoti (voiding). Le paste saldanti senza piombo possono evidenziare un maggior livello di vuoti sotto ampi thermal pad e BGA. La scelta della pasta, il design dello stencil e la gestione del profilo di rifusione ne consentono il controllo.
- Tin whisker. Le finiture superficiali in stagno puro o ad alto tenore di stagno possono sviluppare whisker nel tempo, rischiando di cortocircuitare conduttori adiacenti. Il piombo agiva da inibitore naturale per questo fenomeno. I progetti ad alta affidabilità adottano stagno opaco (matte tin) con trattamenti di mitigazione, barriere di nichel, conformal coating o altri controlli specificati nei piani di affidabilità.
Cosa specificare nella RFQ
Specificare all'assemblatore il processo di saldatura richiesto, indicando:
- Tipo di processo: senza piombo (specificare la lega, ad esempio SAC305) o stagno-piombo (indicare la lega e la motivazione tecnica)
- Eventuale conformità RoHS richiesta ed esenzioni applicate
- Tipo di pasta saldante e classe del flussante (se si richiede un prodotto specifico) o approvazione all'uso dello standard del fornitore
- Lega per le fasi di saldatura ad onda, selettiva e manuale
- Presenza di componenti a lega mista, come BGA senza piombo su montaggi stagno-piombo
- Laminato e finitura superficiale compatibili con le temperature del profilo termico
- Requisiti di manipolazione dei componenti sensibili all'umidità
- Standard di accettabilità (classe IPC-A-610) ed eventuali limiti percentuali di vuoti (voiding) all'ispezione X-ray
- Documentazione di conformità richiesta: dichiarazioni sui materiali, certificati di conformità
Perché realizzare assemblaggi senza piombo o con piombo con APTPCB?
Il montaggio SMT senza piombo di APTPCB impiega linee di saldatura a rifusione ad azoto a 10 zone con profilazione termica dedicata. Per i componenti a montaggio passante, i sistemi di saldatura selettiva ad azoto a doppio ugello gestiscono sia leghe SnPb sia leghe senza piombo. La revisione tecnica verifica le tolleranze termiche dei componenti, il laminato, la finitura superficiale e il profilo termico in funzione della lega specificata, identificando i componenti con leghe miste prima della produzione. Per le produzioni con piombo, indicare la lega e la base normativa di conformità direttamente sul disegno costruttivo, garantendo la corrispondenza tra parametri di processo e documentazione di tracciabilità.
Standard e riferimenti applicabili:
- Direttiva UE RoHS 2011/65/UE e relativi emendamenti
- J-STD-006: requisiti per le leghe di saldatura di grado elettronico
- J-STD-001: requisiti per gli assemblaggi elettrici ed elettronici saldati
- J-STD-020: classificazione della sensibilità all'umidità/rifusione per SMD non ermetici
- J-STD-033: movimentazione e stoccaggio degli SMD sensibili all'umidità e alla rifusione
- IPC-A-610: criteri di accettabilità per assemblaggi elettronici
Domande frequenti
Qual è il punto di fusione della saldatura senza piombo?
La lega senza piombo più diffusa, SAC305, fonde tra circa 217 e 220 °C. Le leghe stagno-rame come Sn99.3Cu0.7 fondono a circa 227 °C, mentre le leghe stagno-bismuto a bassa temperatura fondono a circa 138 °C. Verificare il datasheet per la composizione esatta utilizzata.
Qual è il punto di fusione delle leghe saldanti 60/40 e 63/37?
La lega Sn63Pb37 è eutettica e fonde a 183 °C. La Sn60Pb40 è quasi-eutettica e fonde in un intervallo ristretto compreso tra 183 °C e circa 190 °C. Entrambe contengono piombo e sono soggette a restrizioni RoHS per la maggior parte dei prodotti.
La saldatura senza piombo offre prestazioni paragonabili a quella al piombo?
Per la maggior parte delle applicazioni sì, a patto di controllare adeguatamente il processo. La saldatura senza piombo richiede temperature più elevate e presenta una bagnabilità più lenta; pertanto, profili termici, finiture superficiali e specifiche dei componenti diventano critici. La lega stagno-piombo garantisce una lavorabilità più semplice e rimane in uso nei settori in cui è consentita, principalmente per prodotti esenti o fuori dal campo di applicazione della direttiva.
È possibile combinare saldatura con piombo e senza piombo?
È tecnicamente possibile, ma deve derivare da una decisione progettuale ponderata. Un BGA senza piombo su una linea stagno-piombo richiede un profilo termico sufficiente a fondere e miscelare completamente la sfera. Inoltre, l'assemblaggio perde la conformità RoHS in presenza di qualsiasi traccia di saldatura al piombo, laddove si applichi la normativa.
La saldatura con piombo è ancora legale?
Sì, nei prodotti non inclusi nel campo di applicazione di RoHS e normative analoghe, nelle applicazioni coperte da esenzione valida e nei mercati privi di tali restrizioni. Le esenzioni sono specifiche e a termine, quindi il responsabile di prodotto deve verificarne e documentarne la conformità legale.
Quale tipo di saldatura si usa in elettronica?
La maggior parte dei nuovi assemblaggi PCB impiega leghe senza piombo, tipicamente pasta saldante SAC305 per SMT e leghe stagno-rame o SAC per saldatura ad onda, selettiva e manuale. La lega stagno-piombo Sn63Pb37 rimane in uso ove consentito, mentre le leghe stagno-bismuto si impiegano per processi a bassa temperatura.
Scegliere la lega, poi il processo
La scelta della lega precede ogni altra decisione. Determina il profilo di rifusione, i requisiti termici di componenti e laminato, la finitura superficiale e la documentazione di conformità. Adottare soluzioni senza piombo come standard per i prodotti soggetti a normativa RoHS, limitare l'uso della saldatura al piombo ai soli casi con deroga documentata e specificare sia la lega sia i requisiti di conformità nella RFQ, garantendo che l'assemblatore realizzi esattamente quanto previsto a progetto.