
Un connettore inserito a pressione in un PCB richiede più di un foro in cui possa entrare il pin. Il foro placcato finito, il progetto del contatto, la costruzione della scheda e il processo di inserimento costituiscono insieme il sistema di connessione. Inizia dalla specifica applicativa del connettore esatto, individua gli intervalli richiesti per il foro finito e lo spessore della scheda, quindi concorda placcatura, finitura, posizionamento, attrezzatura e verifiche necessarie per quel componente.
Non scegliere un foro press-fit sottraendo una generica quota d’interferenza dalla dimensione visibile del pin. Un contatto compliant cambia forma durante l’inserimento e la sua interfaccia qualificata dipende dal progetto completo. Un diametro copiato da un’altra famiglia di connettori può generare forza eccessiva o contatto insufficiente, anche se i pin sembrano simili.
Per i terminali saldati ordinari, consulta le basi della saldatura through-hole. Per il rapporto tra piazzola in rame e foratura, consulta anelli anulari e tolleranza di foratura. Un foro press-fit necessita di requisiti propri e chiaramente identificati, senza ereditare la classe dei normali fori saldati della scheda.
Fotografia reale di un PCB di Vishnu Mohanan / Unsplash. Illustra il contesto della scheda; le aperture visibili non sono identificate come fori press-fit qualificati per un connettore e dall’immagine non se ne possono determinare le dimensioni.
Quali informazioni devono provenire dal fornitore del connettore?
Registra il codice completo del connettore, l’opzione di contatto e il documento applicativo con la relativa revisione. Il nome di una famiglia o una foto a catalogo possono omettere differenze nella dimensione del contatto, nella placcatura o nei requisiti della scheda. Se viene proposta un’alternativa approvata, confrontane i requisiti d’interfaccia prima di considerarla un ricambio diretto.
Ricava l’intervallo ammesso del foro finito, gli eventuali requisiti prima della placcatura, le condizioni di rame e finitura superficiale, lo spessore utilizzabile della scheda e i requisiti di posizione. Identifica anche le istruzioni di inserimento e rimozione, gli utensili ammessi, la condizione di assestamento e le eventuali restrizioni al riutilizzo. Tieni distinti i requisiti della fonte dalle proposte di fabbricazione e dalle decisioni del responsabile del prodotto.
Un terminale elettrico press-fit è diverso anche da un blocco scheda in plastica o da un perno meccanico di posizionamento. Un connettore può includere più tipi di fissaggio. Identificali separatamente, così che un elemento di posizionamento non placcato non venga lavorato per errore come foro conduttivo press-fit o che un contatto elettrico non riceva un normale foro meccanico di gioco.
Le istruzioni di montaggio TN1250 di STMicroelectronics mostrano l’importanza delle regole specifiche per il componente: il documento definisce condizioni della scheda e d’inserimento per i moduli ACEPACK e limita il reinserimento di un modulo rimosso. Tali condizioni non vanno trasferite a un altro connettore. Un’affermazione generale secondo cui le connessioni press-fit sono riparabili non autorizza il riutilizzo del contatto scelto.
Distinguere diametro di foratura, foro finito e processo approvato
La punta crea un’apertura di lavorazione. La preparazione del foro, il deposito di rame e la finitura superficiale influiscono sulla condizione che il pin incontra. Il foro placcato finito non è quindi intercambiabile con il diametro nominale dell’utensile di foratura.
Identifica la popolazione dei fori press-fit nel disegno di fabbricazione e nella tabella delle forature. Indica i relativi requisiti del foro finito e il documento applicativo di riferimento. Chiedi al fabbricante di confermare un processo in grado di soddisfarli. Se la specifica del connettore limita anche il diametro iniziale di foratura, mantieni tale requisito e risolvilo con il processo proposto; non eliminarlo perché sono specificate anche le dimensioni finite.
Definisci la finitura richiesta della parete del foro separatamente da quella delle altre piazzole di saldatura. La scelta ENIG per le piazzole SMT non approva automaticamente l’ENIG in ogni sistema press-fit. Analogamente, una preferenza per lo stagno chimico in un documento di prodotto non lo rende obbligatorio per ogni progetto di contatto.
Quando un requisito riguarda uno spessore minimo locale del rame, un valore medio del pannello risponde a una domanda diversa. Concorda che cosa misurare, dove e su quali campioni. Una capacità dichiarata senza definire la misura può lasciare non verificata l’interfaccia critica.
Registrare i requisiti d’interfaccia in una scheda della classe di fori
Identifica i fori press-fit come classe distinta, per esempio PF1, e associa la classe all’opzione di contatto esatta. L’esempio seguente mostra come organizzare i requisiti; l’intervallo dimensionale ipotetico nella sezione successiva fornisce solo un esempio per il diametro. Prima della fabbricazione, completa gli altri requisiti in base ai documenti rilasciati del contatto e della scheda.
| Requisito PF1 | Informazione di riferimento | Evidenza da concordare |
|---|---|---|
| Intervallo del foro finito | Disegno applicativo del contatto esatto; limiti inferiore e superiore completi | Misura del foro finito con caratteristiche identificate e criterio di accettazione |
| Foratura iniziale, se vincolata | Documento del contatto e processo di lavorazione approvato dal fabbricante | Registrazione di produzione per la popolazione di fori specificata |
| Rame sulla parete del foro | Spessore minimo locale richiesto o altro criterio di spessore esplicitamente definito | Punto di misura, identità del provino e campionamento |
| Finitura della parete del foro | Sistema di finitura e condizione ammessi per il contatto selezionato | Processo identificato e registrazione d’ispezione applicabile |
| Spessore della scheda e profondità utile del contatto | Disegno applicativo del contatto, definizione della scheda finita e requisito di assestamento | Dimensione della scheda e controlli di assestamento dell’assemblaggio |
| Posizione del pattern | Riferimento del connettore, posizione tra i fori e caratteristiche di centraggio | Misura del pattern nel sistema di coordinate concordato |
| Inserimento e riutilizzo | Istruzioni specifiche del contatto per utensile, supporto, assestamento e riparazione | Configurazione approvata e registrazioni concordate d’inserimento/ispezione |
Nel disegno, richiama PF1 nella tabella dei fori e riportane accanto l’identificativo e la revisione del documento del contatto. Non nascondere un requisito di finitura della parete in una nota generale per le piazzole SMT. Se un campo è in conflitto con la specifica della scheda, risolvilo prima del rilascio invece di aggiungere una formula generica come “compatibile press-fit”.
Verificare l’intero intervallo dimensionale
Un valore nominale condiviso non è sufficiente. I limiti proposti per il PCB devono rispettare i limiti applicabili del connettore, con il metodo di misura e il criterio di accettazione concordati. Esamina separatamente lo spessore della scheda dal diametro del foro e valuta l’intero pattern, non un solo foro nominale rappresentativo.
Considera un connettore ipotetico il cui intervallo approvato del foro finito è 0,98–1,04 mm. Una nota PCB di 1,01 ± 0,05 mm consente 0,96–1,06 mm. Il nominale è centrato, ma entrambi gli estremi superano l’intervallo ammesso ipotizzato. Lo scostamento è di 0,02 mm a ciascun limite.
Una nota proposta di 1,01 ± 0,02 mm consente 0,99–1,03 mm, che rientra nell’intervallo ipotizzato. Questo calcolo verifica soltanto le dimensioni specificate. Non dimostra capacità produttiva, incertezza di misura, qualità della parete del foro o qualificazione della connessione. Tutti i valori sono inventati a fini comparativi e non devono essere usati come raccomandazione per un connettore.
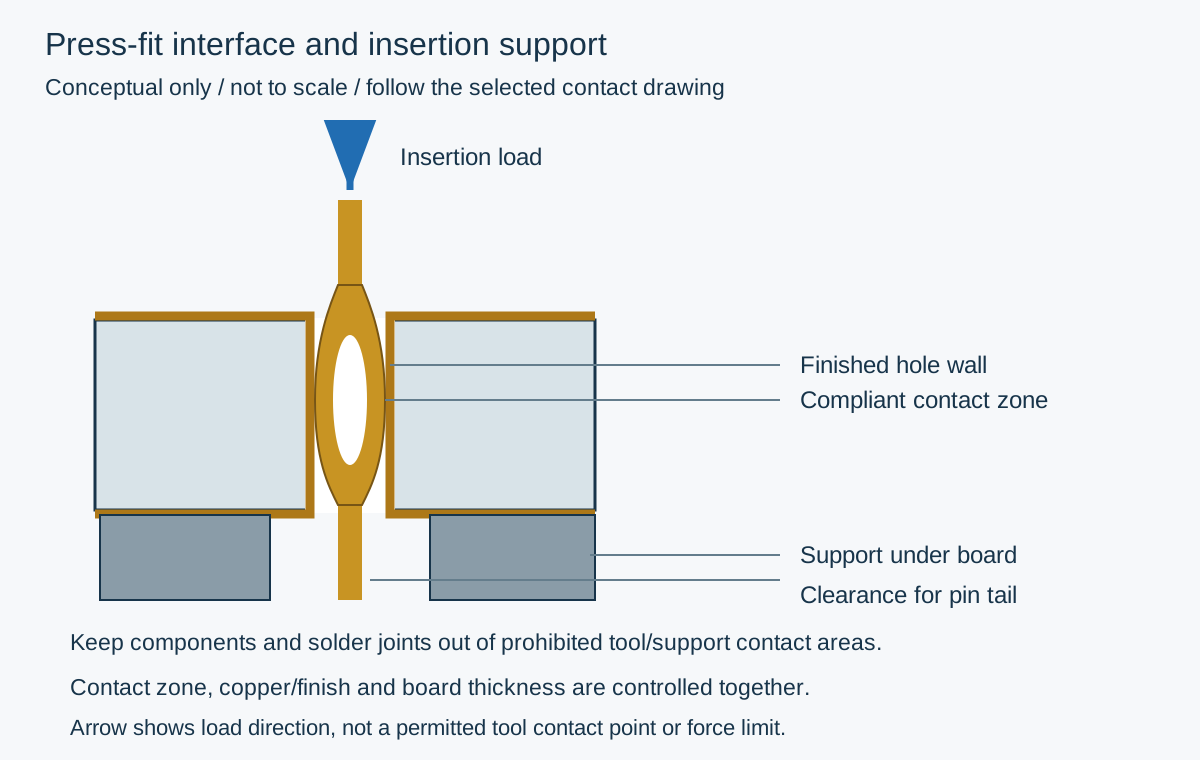
Sezione concettuale, non in scala e non è un disegno di attrezzatura. Le etichette inglesi nell’SVG significano: “Press-fit interface and insertion support” = interfaccia press-fit e supporto d’inserimento; “Insertion load” = carico d’inserimento; “Finished hole wall” = parete del foro finito; “Compliant contact zone” = zona di contatto deformabile; “Support under board” = supporto sotto la scheda; “Clearance for pin tail” = spazio libero per la coda del pin. Il disegno distingue la zona di contatto, la parete conduttiva del foro e il supporto della scheda; il connettore selezionato specifica la geometria effettiva, i punti di applicazione del carico consentiti e la posizione di assestamento. L’SVG precisa inoltre che componenti e giunti di saldatura devono restare fuori dalle aree in cui il contatto con utensile o supporto è vietato; la zona di contatto, il rame/la finitura e lo spessore della scheda si controllano insieme; la freccia indica la direzione del carico, non un punto di contatto consentito per l’utensile né un limite di forza.
Prima di restringere la tolleranza sul disegno, chiedi se il fabbricante può controllarla e dimostrarla per la costruzione e la quantità reali. Una tolleranza più stretta può modificare ispezione, sviluppo del processo e costo. Non sostituisce la verifica di fattibilità né la risoluzione di un’incompatibilità nella scelta iniziale del connettore.
Pianificare il percorso del carico d’inserimento prima di popolare la scheda
Esamina come l’utensile applica la forza al connettore e come la scheda reagisce al carico. Mostra anche il lato inferiore, non soltanto quello dei componenti. Il supporto deve evitare il contatto vietato con componenti, giunti di saldatura e terminali sporgenti, consentendo al contempo alle code dei pin e alla geometria del connettore di muoversi come previsto.
Non aspettare che un assemblaggio popolato arrivi alla pressa per scoprire che la zona di supporto è occupata. Includi l’accesso all’attrezzatura nel disegno di assemblaggio e rivedilo rispetto alla sequenza di assemblaggio prevista. La sola area di rispetto dei componenti indicata nel disegno potrebbe non descrivere l’ingombro operativo dell’utensile.
Segui le istruzioni di assestamento e inserimento del componente scelto. Un arresto arbitrario basato sulla corsa totale della pressa non prova che ogni zona compliant si trovi nella posizione prevista. La flessione della scheda, il disallineamento del contatto e un carico non uniforme possono far sembrare il connettore quasi inserito lasciando tuttavia un’interfaccia non accettabile.
Se forza e spostamento vengono monitorati, definisci la finestra di processo prevista usando il componente, la scheda e l’attrezzatura approvati. Un valore di picco non descrive completamente dove si è verificata una resistenza anomala. Conserva le evidenze necessarie a indagare una variazione della traccia, invece di accettare qualsiasi inserimento la cui altezza finale sembri plausibile.
Separare le decisioni di accettazione in ingresso, inserimento e rilascio
Definisci chi può accettare ogni fase e che cosa accade quando mancano evidenze. Il processo diventa così gestibile se un lotto reale differisce dal disegno o se un inserimento si comporta in modo inatteso.
| Osservazione | Disposizione immediata | Evidenze necessarie prima del rilascio o della ripresa |
|---|---|---|
| Il rapporto della scheda riporta solo i limiti PTH ordinari | Tenere in sospeso la popolazione press-fit in attesa di chiarimenti | Dimensioni identificate ed evidenze su parete/finitura rispetto al requisito di riferimento |
| I fori finiti rispettano i limiti ma il pattern del connettore non si allinea | Fermarsi prima di applicare forza | Posizione del pattern, riferimenti di centraggio, condizione del connettore e orientamento della scheda |
| La traccia d’inserimento cambia bruscamente rispetto al processo approvato | Fermarsi e isolare gli assemblaggi interessati | Traccia, registrazioni di utensili e configurazione, lotto della scheda e del componente; decisione tecnica |
| Il connettore sembra assestato ma si sospetta un danno nascosto all’interfaccia | Non rilasciare l’assemblaggio | Indagine approvata, eventualmente con sezione rappresentativa o altri controlli specificati |
| Un connettore viene rimosso durante la diagnosi | Identificare scheda e componente come possibili candidati alla rilavorazione | Istruzioni specifiche di rimozione/riutilizzo e disposizione di rilavorazione approvata |
Assegna limiti, campionamento e responsabili decisionali in questo quadro nel piano di controllo concordato; conferma quali registrazioni consegnerà il fornitore.
Le evidenze in ingresso riguardano la scheda nuda. Le evidenze d’inserimento riguardano la connessione assemblata. La qualifica del prodotto riguarda le prestazioni nelle condizioni elettriche, meccaniche e ambientali previste. Non usare un test di continuità superato al posto di tutte e tre. Una connessione elettricamente continua può comunque presentare condizioni meccaniche o d’interfaccia nascoste non accettabili.
Che cosa includere in una valutazione del primo lotto?
Usa l’opzione di connettore effettiva, la costruzione della scheda rilasciata e l’attrezzatura prevista. Registra le identità dei lotti di schede e componenti affinché la valutazione sia tracciabile. Confronta le evidenze della scheda prima dell’inserimento con i registri del processo e la condizione di assestamento ottenuta.
Concorda in anticipo se servono ispezione dimensionale, registrazioni forza/spostamento, controlli elettrici, valutazione della ritenzione o esame distruttivo. Se si sceglie la sezione, identifica la popolazione dei fori, l’orientamento della sezione e la domanda da indagare. Una sezione attraverso una via non correlata non dimostra la condizione del cilindro press-fit dopo l’inserimento.
Conserva le registrazioni della prova insieme alle identità dei lotti di schede e componenti. Ripeti i controlli interessati dopo una modifica di utensile, impostazione d’inserimento o supporto; usa la tabella delle eccezioni sopra per decidere sui risultati anomali.
La discussione sulla tracciabilità dei lotti PCB aiuta a organizzare le registrazioni, mentre la strategia dei coupon per microsezione tratta la pianificazione delle evidenze distruttive. Nessuno dei due contenuti sostituisce la specifica applicativa del contatto selezionato.
Confrontare i preventivi in base alle attività incluse
Separa la fabbricazione della scheda nuda dalla fornitura del connettore, dall’inserimento, dallo sviluppo dell’attrezzatura, dalle prove di processo e dalla qualifica. Un preventivo per fori a tolleranza stretta non include necessariamente un connettore press-fit assemblato. Analogamente, il prezzo dell’inserimento può escludere le misure della scheda o la qualifica del prodotto.
Invia il codice del connettore e il documento applicativo con revisione controllata, i dati della scheda, i fori press-fit identificati, le dimensioni finite richieste, le condizioni di placcatura/finitura e l’intervallo dello spessore della scheda. Includi, ove disponibili, i requisiti di posizione, le aree di esclusione sulla scheda popolata e la disposizione di supporto proposta.
Chiedi quali registrazioni di misura, prove e dati d’inserimento possono essere forniti e con quale ambito. Mantieni visibili i punti irrisolti nel preventivo, invece di lasciare che una formula generica come “capacità press-fit” sostituisca l’accettazione dei requisiti effettivi.
Richiedi un preventivo o contatta il team allegando il pacchetto della scheda e la documentazione del connettore selezionato. Concorda la costruzione realizzabile e i deliverable di assemblaggio disponibili per il progetto. Le modifiche all’interfaccia del connettore, le autorizzazioni di riparazione e la qualifica finale richiedono l’approvazione dell’autorità di progettazione del prodotto.
Domande frequenti prima del rilascio
Si può applicare la tolleranza ordinaria delle vias ai fori press-fit?
Solo se l’intero intervallo specificato e tutte le altre condizioni soddisfano i requisiti del contatto selezionato e il processo di fabbricazione può dimostrarlo. Definire un foro come via non lo qualifica per una connessione press-fit.
Un foro più grande può risolvere una forza d’inserimento eccessiva?
Non allargare il foro senza una revisione tecnica. La forza eccessiva può dipendere da dimensioni, placcatura, allineamento, attrezzatura o configurazione. L’allargamento può eliminare l’interferenza necessaria al sistema di contatto previsto.
Si può reinserire un contatto rimosso?
Segui le istruzioni del prodotto esatto e la procedura di riparazione approvata. Non presumere un numero universale di cicli di riutilizzo né che, dopo la rimozione, il foro originale sia adatto a un altro inserimento.
Riferimenti tecnici
STMicroelectronics, TN1250, Press-fit ACEPACK power modules mounting instructions, DocID030935 Rev 1, offre un esempio specifico del prodotto di controlli su scheda e inserimento. Würth Elektronik, Press-Fit Technology, descrive il principio di connessione. Per la produzione valgono la specifica applicativa corrente del connettore selezionato e il piano di accettazione concordato per scheda e assemblaggio.