
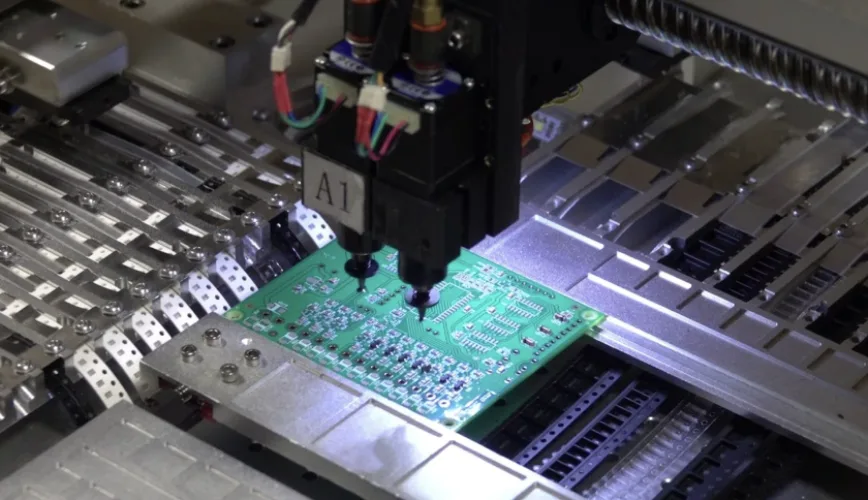
La saldatura a rifusione (reflow soldering) fissa i componenti a montaggio superficiale sul circuito stampato. Il processo inizia con l'applicazione serigrafica della pasta saldante—una sospensione di particelle di lega metallica e flussante—sulle piazzole (pad). I componenti vengono quindi posizionati sulla pasta ancora umida. La scheda avanza all'interno di un forno a rifusione lungo una curva di temperatura rigorosamente controllata: la pasta saldante fonde, bagna piazzole e terminali, e si raffredda progressivamente fino alla solidificazione dei giunti.
Il termine «rifusione» indica che la lega metallica viene rifusa direttamente in loco, anziché applicata allo stato liquido dall'esterno. Questa caratteristica distingue radicalmente il processo dalla saldatura ad onda, in cui il circuito transita sopra un bagno di stagno liquido.
L'attenzione si concentra spesso sul forno, ma l'affidabilità di un giunto a rifusione si determina in gran parte nelle fasi a monte dell'ingresso nella camera termica. Analisi dettagliata di ogni fase del processo, parametri critici controllati da ciascuna zona del forno, mappatura delle cause primarie dei difetti tipici e registri di controllo qualità da richiedere all'assemblatore.
Punti chiave
- Il processo di saldatura a rifusione comprende quattro fasi produttive: applicazione della pasta saldante, ispezione, posizionamento componenti e passaggio in forno. Ciascuna fase può generare difetti che il forno non può correggere.
- All'interno del forno, il profilo termico attraversa preriscaldo (preheat), soak, rifusione (picco) e raffreddamento. I limiti operativi sono dettati dal datasheet della pasta saldante e dalla massa termica della scheda, non da una curva generica.
- La maggior parte dei difetti di rifusione ha origine a monte: progettazione dello stencil, volume di pasta saldante, offset di posizionamento o umidità nei componenti.
- La rifusione in azoto riduce l'ossidazione durante la fase liquida. Agevola i componenti fine-pitch e bottom-terminated, ma non sostituisce un profilo termico corretto.
- Richiedete evidenze oggettive relative alla produzione: profilo termico reale registrato, report SPI e AOI, controlli X-ray per i giunti nascosti e report di first-article.
Cos'è la saldatura a rifusione?
La saldatura a rifusione unisce i componenti a montaggio superficiale (SMD) al circuito stampato fondendo la pasta saldante pre-applicata mediante un ciclo termico controllato. La pasta svolge tre funzioni distinte: il flussante rimuove gli ossidi da pad e terminali, la lega saldante realizza il giunto e l'adesività meccanica (tackiness) trattiene i componenti in posizione fino alla fusione.
Durante la transizione di fase della pasta, la tensione superficiale richiama la lega fusa sulle aree metalliche bagnabili, riallineando verso il centro del pad i componenti leggermente fuori asse. Quando la scheda si raffredda al di sotto della temperatura di liquidus della lega, la saldatura solidifica formando il menisco (fillet). Un giunto conforme sviluppa uno strato intermetallico corretto sia con il pad che con la terminazione del componente.
Nell'assemblaggio SMT attuale, la saldatura avviene quasi interamente per rifusione. (Per una panoramica completa sul processo e sulla terminologia del montaggio superficiale, vedere cos'è l'SMT e come funziona). Questo metodo gestisce in un singolo passaggio resistori e condensatori chip, circuiti integrati gull-wing, QFN, BGA e connettori compatibili. I componenti a montaggio passante richiedono considerazioni diverse, trattate nelle sezioni successive.
Processo di saldatura a rifusione passo dopo passo
Una linea di rifusione opera tipicamente secondo questa sequenza:
- Stampa della pasta saldante. Uno stencil in acciaio inossidabile viene allineato sul circuito stampato e una lamina (squeegee) spinge la pasta saldante attraverso le aperture direttamente sui pad. Lo spessore dello stencil e la geometria delle aperture determinano il volume di lega depositato su ciascun giunto.
- Ispezione della pasta saldante (SPI). Un sistema SPI 3D misura altezza, area e volume della pasta su ogni pad, intercettando ponti di saldatura, mancanze di pasta e disallineamenti prima del montaggio dei componenti.
- Piazzamento dei componenti. Le macchine pick-and-place prelevano i componenti dai feeder e li posizionano sulla pasta saldante alle coordinate programmate, sfruttando i fiducial del circuito per l'allineamento ottico.
- Rifusione. Il circuito stampato attraversa il forno su un nastro trasportatore. Il profilo termico fonde la pasta saldante e forma i giunti metallurgici.
- Ispezione post-rifusione. L'AOI controlla i giunti visibili, le polarità e la precisione di posizionamento. Il controllo a raggi X (AXI) verifica le saldature nascoste sotto BGA, QFN e altri package con terminazioni inferiori (bottom-terminated).
I circuiti a doppia faccia ripetono il ciclo. Si esegue prima la rifusione del lato con i componenti più leggeri, poi si capovolge il circuito per completare stampa, montaggio e rifusione del secondo lato. I componenti del primo lato affrontano due passaggi nel forno: i componenti ad alta massa montati su quel lato possono quindi richiedere adesivo di fissaggio o una revisione del layout.
La pagina dedicata all'assemblaggio SMT e THT di APT definisce il flusso standard di collaudo con SPI 3D pre-rifusione, AOI post-saldatura SMT e THT e verifiche AXI mirate sui giunti non ispezionabili otticamente.
Zone del forno di saldatura a rifusione
Un forno di saldatura a rifusione a convezione è suddiviso in zone riscaldate disposte lungo il convogliatore, seguite da zone di raffreddamento. Ciascuna zona lavora a una temperatura impostata e la velocità del convogliatore determina il tempo di permanenza del circuito stampato in ogni sezione. L'interazione tra questi fattori genera il profilo termico della scheda. Un numero maggiore di zone consente un controllo più rigoroso della curva. Le linee di assemblaggio APT impiegano forni a rifusione a 10 zone con atmosfera controllata in azoto.
Il profilo termico si suddivide in quattro fasi:
| Fase | Processo | Parametri controllati | Conseguenze di parametri errati |
|---|---|---|---|
| Preriscaldo (Preheat) | La scheda sale dalla temperatura ambiente con una rampa controllata | Evaporazione dei solventi, shock termico sui componenti ceramici | Rampa troppo ripida: pallini di saldatura (solder balls), spatter, fessurazione dei condensatori. Troppo lenta: esaurimento precoce del flussante |
| Soak (omogeneizzazione termica) | La temperatura sale lentamente o mantiene un plateau sotto il punto di fusione | Riduzione del gradiente termico tra componenti grandi e piccoli; attivazione del flussante | Troppo breve: fusione non uniforme, tombstoning. Troppo lungo: flussante esaurito, bagnabilità insufficiente, void |
| Rifusione (Picco) | La scheda supera la temperatura di liquidus della lega e tocca il picco | Bagnabilità e formazione dello strato intermetallico | Temperatura o durata insufficiente: giunti freddi, saldature granulari, head-in-pillow. Temperatura o durata eccessiva: degrado termico di componenti e laminato, intermetallico troppo spesso |
| Raffreddamento | La temperatura scende al di sotto del solidus | Struttura cristallina del giunto, stress meccanico del PCB | Troppo lento: grana cristallina grossolana. Troppo rapido: stress termomeccanico sui componenti critici e sul circuito stampato |
I valori operativi di rampa, tempo di soak, temperatura di picco, tempo sopra il liquidus (TAL) e velocità di raffreddamento sono definiti dalla scheda tecnica della pasta saldante e dai limiti termici dei componenti, per poi essere calibrati in base alla massa termica del PCB. Per l'analisi di questi parametri e l'interpretazione del grafico, consultare la guida sui fondamenti del profilo di rifusione: tempo di soak, picco e delta-T.
I setpoint del forno non coincidono con la temperatura della scheda
Impostare una camera a una determinata temperatura non garantisce che il circuito stampato raggiunga quel valore. Piani di rame ad alto spessore, connettori massicci e BGA accumulano calore molto più lentamente rispetto ai piccoli passivi SMD. L'unico metodo per verificare le temperature effettive sui giunti consiste nel profilare la scheda reale: collegare termocoppie nei punti termicamente più critici (il più caldo e il più freddo), eseguire il ciclo di passaggio nel forno e verificare che la curva rientri nella finestra di processo della lega saldante. Lo scarto termico tra il punto più caldo e quello più freddo definisce il delta-T.
Sia i PCB a spessore sottile sia le schede ad altissima massa termica richiedono profili dedicati. Per i dettagli sui rischi di deformazione (warpage), consultare l'articolo dedicato alla profilatura di rifusione per schede sottili.
Punti di controllo del processo: verifiche fase per fase
Utilizzare questa tabella per verificare il processo di rifusione dell'assemblatore o per analizzare i cali di resa (yield). La matrice correla ogni fase ai parametri critici, ai difetti generati dal fuori controllo e al punto di ispezione dedicato.
| Fase del processo | Parametri di controllo | Difetti da fuori controllo | Punto di rilevamento |
|---|---|---|---|
| Gestione pasta saldante | Temperatura di stoccaggio, tempo di scongelamento, tempo di apertura (open time), tracciabilità del lotto | Rilascio incompleto dello stencil, pasta secca, pallini di saldatura (solder balls) | Ispezione di stampa, trend SPI |
| Stencil | Spessore, geometria e dimensioni delle aperture, area ratio, zone di step, intervallo di pulizia | Saldatura insufficiente o in eccesso, ponti (bridging), void sotto i thermal pad | SPI (volume e area) |
| Serigrafia | Allineamento, pressione e velocità delle lamine (squeegee), velocità di distacco, supporto del circuito stampato | Deposito disallineato, sbavature, ponti | SPI sul 100% dei pad |
| Gestione componenti | Moisture-sensitivity level (MSL), floor life, registri di bake | Effetto popcorn (popcorning), delaminazione interna ai package, void | X-ray, microsezione su guasto |
| Piazzamento | Precisione di piazzamento, stato degli ugelli (nozzle), dati componente (dimensioni, polarità) | Disallineamento angolare (skew), polarità errata, componenti mancanti, tombstoning | AOI pre-rifusione (se presente), AOI post-rifusione |
| Profilo di rifusione | Setpoint delle zone, velocità del trasportatore, atmosfera, profilo termico rilevato sul circuito stampato | Saldature fredde, head-in-pillow, void, tombstoning, sovratemperatura | Registrazione del profilo, AOI, X-ray |
| Raffreddamento e movimentazione | Gradiente di raffreddamento (cooling rate), uscita dal convogliatore, supporto della scheda | Giunti disturbati, imbarcamento (warpage) | AOI, verifica della planarità |
| Secondo lato (doppia faccia) | Peso dei componenti sul primo lato, profilo del secondo passaggio | Distacco e caduta componenti, difetti da rifusione secondaria dei giunti | AOI, X-ray |
I difetti intercettati dall'SPI richiedono correzioni a basso costo: pulizia del circuito stampato e ristampa. I difetti rilevati dopo la rifusione impongono invece la rilavorazione (rework), sottoponendo scheda e componenti a un secondo ciclo termico. Per questo motivo l'SPI rappresenta uno dei varchi di controllo più critici dell'intera linea.
Per le regole di progettazione dello stencil per componenti fine-pitch e passivi miniaturizzati, consultare le regole di progettazione dello stencil per PCBA fine-pitch. Per i criteri di scelta della pasta saldante, consultare come selezionare la pasta saldante.
Saldatura a rifusione vs saldatura ad onda
Entrambi i metodi creano giunti di saldatura, ma si applicano a tipologie differenti di componenti.
| Saldatura a rifusione | Saldatura ad onda | |
|---|---|---|
| Origine della saldatura | Pasta saldante serigrafata prima del piazzamento | Bagno di saldatura fuso sotto il circuito stampato |
| Componenti principali | Componenti a montaggio superficiale (SMD) | Componenti a montaggio passante (THT), alcuni SMD sul lato inferiore fissati con colla |
| Esposizione termica | L'intero assieme passa attraverso il forno | Il lato inferiore entra in contatto con l'onda; il lato superiore viene riscaldato indirettamente |
| Attrezzatura | Stencil per ciascun lato del PCB | Maschere o pallet di saldatura se sono presenti componenti SMT sul lato saldatura |
| Applicazione tipica | La quasi totalità dei moderni circuiti stampati SMT | Schede con molti connettori a montaggio passante e pochi componenti SMT sul lato inferiore |
Molti assemblaggi richiedono entrambi i processi. Si esegue prima la saldatura a rifusione dei componenti SMT, poi si saldano i componenti a montaggio passante tramite saldatura ad onda, saldatura selettiva o manuale. Alcuni componenti a montaggio passante supportano anche il processo a rifusione tramite pin-in-paste, depositando la pasta saldante all'interno e attorno al foro metallizzato. Questa tecnica richiede che il componente resista al profilo termico di rifusione e che la geometria di foro e reoforo garantisca un riempimento di saldatura adeguato.
La guida al processo di saldatura ad onda analizza le fasi e le regole di sbroglio per questo processo; la pagina dedicata al servizio di saldatura selettiva illustra i casi in cui la saldatura passante localizzata risulti preferibile rispetto all'onda completa.
Rifusione in azoto vs aria
La saldatura a rifusione può avvenire in aria o in atmosfera di azoto. L'azoto riduce la concentrazione di ossigeno nel forno, limitando l'ossidazione della lega fusa e delle superfici metalliche durante la fase liquida. I vantaggi pratici includono una migliore bagnabilità sulle finiture più critiche, giunti più brillanti e una finestra di processo più ampia per package fine-pitch e componenti bottom-terminated.
L'azoto comporta costi operativi superiori e non serve su qualsiasi scheda. Non compensa aperture errate dello stencil, profili termici scorretti o componenti umidi. Va trattato come un parametro di processo mirato, da richiedere quando i package o la finitura superficiale lo esigono. Il processo di assemblaggio BGA e fine-pitch di APT adotta la rifusione in azoto con rilievo del profilo termico tramite termocoppie e un target dichiarato di delta-T pari o inferiore a 5 °C sull'intera scheda.
Difetti comuni nella saldatura a rifusione
| Difetto | Aspetto visivo | Causa iniziale tipica |
|---|---|---|
| Cortocircuito da saldatura (bridging) | Lega di saldatura che unisce due reofori o piazzole adiacenti | Eccesso di pasta saldante, sbavatura in stampa, disallineamento dello stencil, sbroglio errato dei pad |
| Effetto tombstone | Componente chip sollevato su un'estremità | Riscaldamento disomogeneo o volume di pasta sbilanciato tra i due pad, disallineamento nel montaggio |
| Pallini di saldatura (solder balls / beading) | Piccole sfere di lega vicino al giunto o ai lati dei componenti chip | Preriscaldo troppo rapido, umidità nella pasta saldante, eccesso di pasta, geometria dell'apertura dello stencil |
| Vuoti (voids) | Sacche di gas interne al giunto, visibili all'ispezione X-ray | Degassamento del flussante sotto pad termici ampi, chimica della pasta saldante, via-in-pad, profilo termico |
| Head-in-pillow | Sfera BGA a contatto con la pasta saldante senza coalescenza | Deformazione termica (warpage), sfere ossidate, apporto termico insufficiente o flussante degradato |
| Giunto freddo o granuloso | Superficie opaca e rugosa con bagnabilità carente | Temperatura di picco o tempo sopra il liquidus insufficienti, superfici contaminate |
| Mancata bagnatura / dewetting | La lega di saldatura non bagna il pad o si ritira dopo l'estensione | Ossidazione della finitura superficiale, contaminazione, esaurimento dell'attività del flussante |
| Fessurazione dei componenti (cracking) | Fratture nei condensatori ceramici o nei package | Shock termico, flessione del circuito stampato post-rifusione, umidità nei componenti |
Prima di modificare i parametri del forno, identificare l'origine del difetto. Il sollevamento a lapide (tombstone) localizzato sistematicamente su un unico footprint lungo l'intero pannello indica un errore nel disegno del pad o dello stencil. Tombstone distribuiti in modo casuale indicano derive nel posizionamento o problemi di dosaggio della pasta saldante. I vuoti sotto i pad termici dei QFN dipendono sia dal profilo di temperatura sia dalla finestratura delle aperture dello stencil; per l'analisi completa, consultare la guida sulle buone pratiche di rifusione per QFN per ridurre i vuoti.
Registri di processo da richiedere
In fase di qualifica di un assemblatore o in presenza di cali di resa su un lotto, richiedere i seguenti record per verificare se il processo di rifusione è sotto controllo:
- Profilo di rifusione misurato per il part number e la revisione specifici, con indicazione della posizione delle termocoppie e sovrapposizione della process window della pasta saldante
- Dati SPI del primo pezzo e del lotto di produzione, inclusi i pad segnalati e ristampati
- Risultati AOI con classificazione dei difetti e gestione dei falsi scarti (false call)
- Immagini X-ray e misurazione dei void per BGA, QFN e altri giunti non visibili, a fronte della soglia di accettabilità definita a disegno o a contratto
- Registri di gestione dei componenti sensibili all'umidità: floor life residua ed eventuale bake eseguito prima del montaggio
- Report di ispezione del primo articolo su piazzamento, polarità e qualità di saldatura della prima scheda
- Registri di modifica in caso di variazioni su stencil, pasta saldante, profilo o linea tra lotti differenti
Specificare sempre lo standard qualitativo nell'ordine d'acquisto, solitamente IPC-A-610 Class 2 o Class 3, indicando limiti di voiding specifici qualora differiscano dai parametri standard del fornitore. APT archivia i log di pasta saldante, rifusione, saldatura THT e test elettrico collegandoli direttamente al traveler di produzione di ciascun lotto.
Documentazione da fornire per una RFQ di assemblaggio SMT
- Dati Gerber o ODB++ comprensivi dei layer della pasta saldante, affiancati dal disegno di montaggio
- BOM con MPN del produttore ed eventuali alternative omologate
- File di piazzamento (centroid / pick-and-place) completo di rotazione e lato di montaggio
- Finitura superficiale e spessore del circuito stampato, parametri che influenzano bagnabilità e massa termica
- Specifiche su lega di saldatura e flussante (ad esempio lead-free, no-clean o idrosolubile) con indicazione sull'eventuale necessità di lavaggio
- Classe di accettabilità, estensione del controllo X-ray e criteri di accettazione dei void sui giunti non ispezionabili otticamente
- Quantità, tempistiche di assemblaggio ed eventuale obbligo di approvazione di un First Article prima della produzione in serie
Perché scegliere APTPCB per l'assemblaggio SMT a rifusione
APT pianifica la sequenza di assemblaggio, il design dello stencil, la rifusione, la saldatura a montaggio passante, l'ispezione e la copertura di test prima del rilascio, azzerando le incertezze operative sui circuiti stampati a tecnologia mista. La linea di assemblaggio SMT a rifusione integra stazioni standard 3D SPI, AOI e X-ray; l'ispezione del primo articolo (FAI) con profilo termico reale blocca e convalida i parametri di processo per l'intero lotto di produzione.
Standard e normative applicabili:
- IPC-A-610: criteri di accettabilità degli assemblaggi elettronici
- IPC J-STD-001: requisiti per gli assemblaggi elettrici ed elettronici saldati
- IPC/JEDEC J-STD-020: classificazione della sensibilità all'umidità e alla rifusione per dispositivi non ermetici
- IPC/JEDEC J-STD-033: movimentazione, imballaggio, spedizione e uso dei dispositivi sensibili all'umidità
- IPC-7530: linee guida per la profilatura termica nei processi di saldatura massiva
Domande frequenti
In cosa consiste il processo di saldatura a rifusione?
Il processo di saldatura a rifusione prevede l'applicazione della pasta saldante sui pad del PCB mediante serigrafia, il posizionamento dei componenti a montaggio superficiale (SMD) sulla pasta e il riscaldamento dell'assieme in un forno attraverso le fasi di preriscaldo, soak, rifusione e raffreddamento. La pasta saldante fonde, bagna i pad e i terminali dei componenti, e infine solidifica formando i giunti di saldatura.
Quali sono le quattro zone di un profilo di rifusione?
Le quattro zone sono preriscaldo (preheat), soak (omogeneizzazione termica), rifusione o picco (reflow/peak) e raffreddamento (cooling). Il preriscaldo incrementa la temperatura della scheda a una velocità controllata; il soak uniforma la temperatura su tutto il circuito e attiva il flussante; la rifusione porta la lega al di sopra del proprio punto di fusione; il raffreddamento solidifica i giunti.
Qual è la differenza tra saldatura a rifusione e saldatura ad onda?
La saldatura a rifusione fonde la pasta saldante depositata sui pad prima del piazzamento dei componenti, ed è il processo standard per il montaggio superficiale (SMT). La saldatura ad onda fa transitare la superficie inferiore del circuito stampato sopra un'onda di lega fusa, ed è impiegata principalmente per i componenti a montaggio passante (THT).
L'azoto è obbligatorio per la saldatura a rifusione?
No. Molti circuiti stampati vengono saldati in aria. L'azoto riduce l'ossidazione durante la fase liquida della lega, migliorando la bagnabilità su componenti fine-pitch, package con terminazioni inferiori (come QFN o LGA) e specifiche finiture superficiali. Rappresenta un'opzione di processo, non un rimedio a un profilo termico errato.
Quali fattori causano l'effetto tombstoning nella saldatura a rifusione?
Il tombstoning si verifica quando le forze di bagnabilità su un terminale di un componente chip tirano il corpo verso l'alto prima che l'estremità opposta sia fusa. Le cause principali includono: riscaldamento asimmetrico dei due pad, volume disomogeneo di pasta saldante depositata, disallineamento nel pick-and-place e sbilanciamenti nel layout, come un pad collegato direttamente a un piano di rame esteso senza adeguato thermal relief.
È possibile saldare componenti a montaggio passante mediante rifusione?
Sì, per componenti compatibili, adottando la tecnologia pin-in-paste (o intrusive reflow). La pasta saldante viene serigrafata all'interno e attorno al foro metallizzato (PTH), il componente viene inserito e la scheda attraversa il normale forno di rifusione. Il componente deve sopportare i profili termici di rifusione e il rapporto tra volume del foro, reoforo e pasta saldante deve garantire il riempimento prescritto dallo standard IPC. In caso contrario, si ricorre a saldatura ad onda, selettiva o manuale.
Dove si decide realmente la qualità di un giunto a rifusione
Il forno fonde la lega, ma la riuscita del giunto si determina a monte: volume di pasta saldante, accuratezza del piazzamento, condizioni dei componenti e profilo termico misurato direttamente sul circuito stampato reale. Quando emerge un difetto di saldatura a rifusione, partite dalla stazione di controllo che lo ha rilevato per prima, tipicamente SPI o AOI, e risalite il processo fino alla causa radice. In fase di selezione dell'assemblatore, richiedete questi dati di processo relativi a schede con complessità analoga alla vostra.