
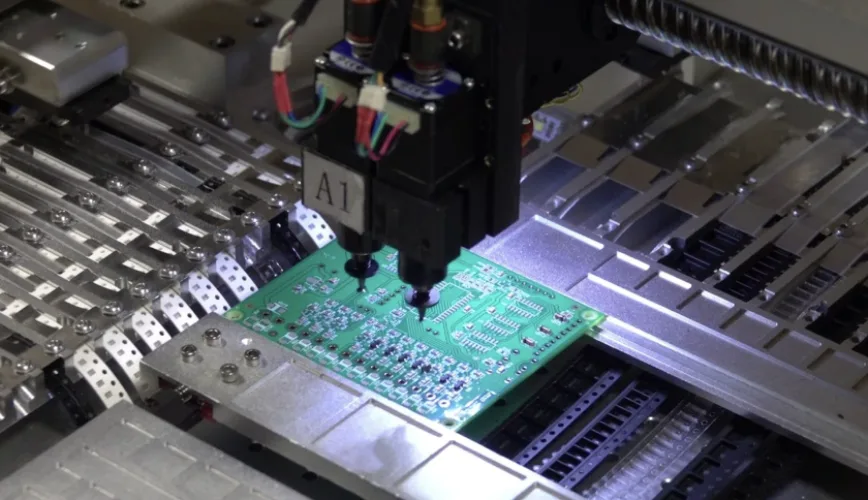
La SMT (Surface Mount Technology), o tecnologia a montaggio superficiale, è il metodo di assemblaggio che salda i componenti direttamente sui pad ricavati sulla superficie del circuito stampato. Nessun reoforo attraversa fori nel laminato. La pasta saldante viene applicata sui pad tramite serigrafia, i sistemi pick-and-place posizionano i componenti e un forno a rifusione fonde la pasta creando i giunti di saldatura. La quasi totalità dell'elettronica attuale adotta principalmente la tecnologia SMT: consente l'impiego di package miniaturizzati, layout ad alta densità, montaggio su entrambi i lati del circuito stampato e un piazzamento automatizzato estremamente rapido.
I componenti utilizzati nei processi SMT sono detti SMD (Surface Mount Device). SMT definisce il processo produttivo, mentre SMD indica il singolo componente fisico. Di seguito vengono analizzate le differenze tra le due definizioni, la struttura operativa di una linea SMT, il confronto tecnico con la tecnologia a montaggio passante (THT) e le regole di progettazione PCB che determinano la resa finale di assemblaggio.
Punti chiave
- SMT indica la tecnologia di montaggio superficiale (surface mount technology): il processo di serigrafia della pasta saldante, piazzamento dei componenti e saldatura a rifusione sulla superficie del circuito stampato.
- SMD indica il componente a montaggio superficiale (surface mount device): resistore, condensatore, IC o altro componente progettato per questo processo.
- Una linea SMT standard comprende serigrafia della pasta, ispezione della pasta saldante (SPI), piazzamento pick-and-place, saldatura a rifusione e ispezione ottica automatica (AOI), oltre a controlli X-ray per i giunti di saldatura nascosti.
- La tecnologia SMT rappresenta lo standard per la maggior parte dei componenti. Il montaggio passante (THT) resta la soluzione preferibile in presenza di elevate sollecitazioni meccaniche, correnti elevate, per specifici connettori e per componenti ingombranti. Molti circuiti stampati adottano una tecnologia mista.
- La resa di assemblaggio si determina principalmente durante il layout: land pattern, aperture dello stencil, spaziature, orientamento dei package, fiducial e bilanciamento termico.
SMT vs SMD: qual è la differenza?
I termini «SMD SMT» o «SMT SMD» vengono spesso confusi e usati come sinonimi. Si tratta di concetti correlati, ma non intercambiabili.
| Termine | Forma estesa | Definizione | Esempio d'uso |
|---|---|---|---|
| SMT | Surface mount technology | Processo di assemblaggio e macchinari di linea | «La scheda viene assemblata sulla nostra linea SMT.» |
| SMD | Surface mount device | Componente progettato per il montaggio superficiale | «U3 è un SMD in package QFN.» |
| SMA | Surface mount assembly | Scheda assemblata con tecnologia SMT | Impiegato in documentazioni tecniche datate |
| THT | Through-hole technology | Terminali inseriti attraverso fori metallizzati passanti | «J1 è un connettore THT.» |
Un SMD presenta terminali corti, terminazioni metallizzate o sfere di saldatura al posto dei tradizionali reofori a filo lungo. Le famiglie di package SMD più diffuse comprendono resistori e condensatori a chip (0201, 0402, 0603, 0805 e formati superiori, denominati in base alle dimensioni), transistor SOT, circuiti integrati SOIC e QFP con terminali ad ala di gabbiano (gull-wing), package QFN e DFN con pad inferiori, e BGA con matrice di sfere di saldatura.
Come funziona una linea SMT
Una linea di produzione SMT è una sequenza di macchinari collegati da nastri trasportatori. Un processo SMT tipico si articola nelle seguenti fasi:
- Serigrafia della pasta saldante. Uno stencil in acciaio inossidabile con aperture corrispondenti ai pad viene posizionato sul circuito stampato, mentre una lamina (squeegee) distribuisce la pasta saldante attraverso i fori. Il volume della pasta dipende dallo spessore dello stencil e dalle dimensioni delle aperture. Il tutorial sulla progettazione degli stencil SMT descrive le regole di dimensionamento delle aperture.
- Ispezione della pasta saldante (SPI). Un sistema di ispezione 3D misura altezza, area e volume della pasta su ciascun pad. La maggior parte dei difetti di saldatura si origina durante la serigrafia: intercettarli qui riduce al minimo i costi di scarto e rilavorazione. Si veda l'ispezione della pasta saldante (SPI).
- Piazzamento dei componenti. I sistemi pick-and-place prelevano i componenti da bobine (reel), vassoi (tray) o tubi, ne verificano l'allineamento tramite telecamere e li posizionano sulla pasta saldante fresca. Il programma di piazzamento viene generato dal file centroid e dalla BOM.
- Saldatura a rifusione. La scheda attraversa un forno di rifusione suddiviso in zone termiche distinte: preriscaldo, soak, rifusione sopra il punto di fusione della lega e raffreddamento. La pasta saldante si trasforma in giunti metallici solidi. La guida sui fondamenti del profilo di rifusione illustra come impostare i parametri termici.
- Ispezione ottica automatica (AOI). Telecamere ad alta risoluzione verificano l'assenza di componenti, scostamenti di posizione, polarità invertite, cortocircuiti e saldature insufficienti. La guida ai principi base dell'AOI analizza le capacità e i limiti di rilevamento di questi sistemi.
- Ispezione a raggi X (X-ray). Componenti come BGA, QFN e altri package con terminazioni inferiori presentano giunti nascosti: l'ispezione X-ray consente di verificare la presenza di vuoti (voiding), ponti di saldatura e connessioni aperte sotto il componente.
- Secondo lato e montaggio passante. Sulle schede a doppia faccia, il ciclo SMT si ripete sul lato opposto. I componenti a montaggio passante vengono saldati successivamente mediante saldatura selettiva, saldatura ad onda o brasatura manuale.
- Collaudo e ispezione finale. Vengono eseguiti test a sonde mobili (flying probe), test in-circuit (ICT) o collaudi funzionali, seguiti dal controllo visivo finale e dall'imballaggio.
Nei circuiti a doppia faccia si assembla prima il lato con i componenti più leggeri, per poi ribaltare la scheda e lavorare il lato con i componenti più pesanti o sensibili al calore. I componenti montati sul primo lato devono rimanere saldamente in posizione durante la seconda rifusione, motivo per cui i componenti di massa maggiore vengono riservati al lato superiore.
SMT vs montaggio passante: quale tecnologia scegliere?
La tecnologia a montaggio superficiale (SMT) prevale per densità, costo di piazzamento e automazione del processo. Il montaggio passante (THT) rimane la scelta ideale quando entrano in gioco la resistenza meccanica o portate di corrente elevate. La maggior parte dei circuiti stampati adotta una tecnologia mista: SMT per quasi tutti i componenti, THT per connettori critici o stadi di potenza.
| Parametro | SMT | Montaggio passante (THT) | Tecnologia mista |
|---|---|---|---|
| Tipologia componenti | Passivi, IC, BGA, QFN, quasi tutti i componenti moderni | Connettori ingombranti, trasformatori, condensatori elettrolitici di grandi dimensioni, relè, componenti di potenza | SMT per la maggior parte dei componenti, THT per parti specifiche |
| Sollecitazioni meccaniche | I giunti sopportano carichi minori; rischiano cricche in presenza di vibrazioni o cicli di inserimento ripetuti se non vincolati | I reofori attraverso il circuito stampato resistono a sollecitazioni di trazione e taglio | Utilizzare THT o SMT con ancoraggi rinforzati per i connettori soggetti a forze meccaniche |
| Corrente e dissipazione | Prestazioni limitate dalle dimensioni del pad e del rame; i thermal via migliorano la dissipazione | Reofori e fori metallizzati (barrel) garantiscono portate di corrente superiori | Assegnare al THT i componenti ad alta corrente dove necessario |
| Densità del circuito stampato | Elevata; entrambi i lati utilizzabili, nessun foro passante a bloccare i layer interni | Inferiore; i fori passanti interrompono lo sbroglio su tutti i layer | Media |
| Volumi e costi | Costo per giunto minimo sui grandi volumi; piazzamento automatico rapido | Fasi manuali o di saldatura selettiva aggiuntive; ciclo più lento | Il passaggio di processo dedicato al THT aumenta i costi complessivi |
| Ispezione | SPI, AOI, X-ray per giunti nascosti | Ispezione visiva, AOI, verifica del riempimento del foro metallizzato (barrel fill) | Applicazione combinata di entrambe le metodologie |
| Rilavorazione (rework) | Richiede stazioni ad aria calda o sistemi di rework BGA dedicati | Più semplice con saldatore a stilo o dissaldatore | Pianificare procedure di rework distinte per ciascuna tecnologia |
Regola pratica: progettare ogni componente in SMT, passando al montaggio passante solo a fronte di requisiti precisi, come tenuta meccanica del connettore, portata di corrente, dissipazione termica o disponibilità esclusiva del package THT. La guida sui fondamenti della saldatura through-hole illustra come integrare la fase THT a valle della saldatura a rifusione.
Molte fonti trattano la scelta tra SMT e THT come alternativa netta. Il confronto per classe di componente consente invece di definire una strategia ibrida sullo stesso PCB senza richiedere modifiche di layout in fase di produzione.
Regole di sbroglio SMT per massimizzare la resa di assemblaggio
La maggior parte dei difetti SMT deriva dal layout. Le seguenti regole hanno l'impatto maggiore sulla resa produttiva di un circuito stampato a montaggio superficiale:
- Utilizzare land pattern collaudati. Basare i footprint sulle raccomandazioni del costruttore o sullo standard IPC-7351, verificando la perfetta corrispondenza con l'esatto MPN presente in BOM.
- Mantenere la simmetria dei pad sui componenti passivi discreti. Dimensioni asimmetriche dei pad o collegamenti in rame disomogenei sui due terminali di componenti 0402 o 0201 provocano squilibri termici ed effetto tombstoning.
- Gestire i collegamenti termici. I pad connessi a piani estesi richiedono connessioni a croce (thermal relief) o un preriscaldo maggiore per raggiungere la temperatura di rifusione insieme al resto del circuito.
- Rispettare le distanze di isolamento tra componenti. Lasciare lo spazio necessario per gli ugelli della pick-and-place, l'angolo di visuale del sistema AOI e le operazioni di rework. Allontanare i componenti ad alto profilo dai dispositivi fine-pitch che richiedono ispezione ottica.
- Gestire con attenzione i via nei pad. I fori di via aperti all'interno dei pad drenano la pasta saldante lontano dal giunto per capillarità. Evitare i via nei pad oppure specificare fori riempiti e planarizzati (via-in-pad capped).
- Inserire i fiducial mark. Posizionare fiducial globali sul circuito o sul pannello e fiducial locali in prossimità dei componenti fine-pitch, garantendo adeguate aperture nel solder mask.
- Indicare chiaramente polarità e pin 1. Una serigrafia leggibile riduce gli errori di piazzamento e velocizza l'ispezione. La guida alla polarità dei componenti SMT illustra le marcature standard.
- Pianificare la pannellizzazione. Bordi di scarto (breakaway tabs), fori di centraggio e piste di trasporto devono essere compatibili con i nastri convogliatori della linea e con il metodo di de-pannellizzazione adottato.
- Bilanciare il rame per prevenire l'incurvamento (warpage). Circuiti stampati sottili o con stackup asimmetrico tendono a deformarsi durante la rifusione, causando saldature aperte sui giunti BGA.
La checklist per il design for assembly (DFA) riassume questi requisiti in una lista di verifica completa.
Difetti SMT e metodi di rilevamento
Anche con un design ottimizzato, ogni processo SMT presenta una casistica tipica di difetti. Associare ciascun difetto al metodo di ispezione dedicato consente di definire una strategia di collaudo efficace.
| Difetto | Causa tipica | Metodo di rilevamento ottimale |
|---|---|---|
| Pasta saldante insufficiente o in eccesso | Progettazione dello stencil, aperture usurate o ostruite | SPI |
| Cortocircuito di saldatura (bridge) | Eccesso di pasta, disallineamento di stampa, pitch ridotto | SPI pre-rifusione, AOI post-rifusione |
| Tombstoning | Riscaldamento disomogeneo dei pad o deposito asimmetrico di pasta su passivi di piccole dimensioni | AOI |
| Componente mancante o disallineato | Errore di piazzamento, prelievo con ugello difettoso, vibrazione del circuito stampato | AOI |
| Polarità invertita o componente errato | Errore di setup o caricamento feeder | AOI, ispezione del primo articolo |
| Vuoti (voiding), ponti nascosti, sfere BGA non saldate | Profilo termico, pasta saldante, deformazione (warpage), geometria dei pad | X-ray |
| Guasti elettrici | Valore errato, componente danneggiato, giunto aperto | Flying probe, ICT, collaudo funzionale |
Lo standard IPC-A-610 definisce i criteri di accettabilità per gli assemblaggi elettronici saldati, suddivisi in Classe 1, 2 o 3 in base ai requisiti dell'applicazione. La panoramica sui criteri di accettabilità IPC-A-610 analizza la variazione delle soglie di tolleranza tra le diverse classi.
La tabella correla ciascuna anomalia al rispettivo strumento diagnostico, consentendo di impostare il piano di controllo qualità a partire dai difetti attesi del processo di assemblaggio.
Checklist RFQ per l'assemblaggio SMT
Per quotare l'assemblaggio SMT con precisione, il fornitore deve conoscere la composizione della scheda e i requisiti di processo. Includere nella richiesta di offerta i seguenti elementi:
- Dati Gerber o ODB++, incluso il layer della pasta saldante per la progettazione dello stencil
- BOM con codici costruttore (MPN), designatori di riferimento, quantità e parti alternative approvate
- File centroid (pick-and-place) con coordinate X, Y, rotazione e lato di montaggio per ciascun componente
- Disegno di montaggio con indicazione di polarità, componenti speciali e parti non da montare (DNP)
- Specifica di processo senza piombo (lead-free) o con piombo, ed eventuale pasta saldante imposta da capitolato
- Classe di accettabilità (IPC-A-610 Classe 2 o 3) e requisiti di ispezione (X-ray per BGA, AOI, SPI)
- Componenti a montaggio passante e metodo di saldatura richiesto (a onda, selettiva, pin-in-paste, manuale)
- Requisiti di collaudo: flying probe, ICT, collaudo funzionale, programmazione
- Quantità per lotto, volumi annui e modello di approvvigionamento materiali (full turnkey, conto lavoro/consigned o ibrido)
- Formato di fornitura dei componenti (reel, tubo, vassoio/tray) e requisiti di gestione MSL / dry-pack
- Spessore dello stencil e tipologia di aperture (step-up, nano-coating, con telaio o senza telaio)
- Criteri di rilavorazione (numero massimo di cicli di rework e gestione delle non conformità rilevate ai raggi X)
- Requisiti per conformal coating, resinatura (potting) o underfill
- Requisiti di marcatura con codice a barre o serializzazione per la tracciabilità
Consultare i fondamenti del file centroid per le specifiche dettagliate sui file di piazzamento.
Perché realizzare schede SMT con APTPCB
I servizi di assemblaggio SMT di APTPCB operano su sette linee ad alta velocità con capacità di montaggio da chip 01005 fino a package da 100 × 90 mm, precisione di piazzamento di ±25 µm, forni di saldatura a rifusione ad azoto a 10 zone e controlli al 100% tramite SPI 3D e AOI, affiancati da ispezione X-ray 3D su base di rischio. Nello stesso ordine, i componenti a montaggio passante vengono gestiti mediante saldatura selettiva ad azoto a doppio ugello, compatibile sia con leghe lead-free che SnPb, oppure tramite saldatura ad onda. L'accettabilità segue gli standard IPC-A-610 e J-STD-001 in base alla classe definita a disegno.
La revisione DFM ingegneristica controlla footprint, layer della pasta saldante, configurazione del pannello e accessibilità dei test point prima della produzione, risolvendo le modifiche direttamente nei file CAM prima del passaggio in linea.
Standard e normative di riferimento:
- IPC-7351: requisiti per la progettazione dei land pattern per componenti a montaggio superficiale
- J-STD-001: requisiti per gli assiemi elettrici ed elettronici saldati
- IPC-A-610: criteri di accettabilità per gli assiemi elettronici
- J-STD-020 e J-STD-033: classificazione della sensibilità all'umidità e gestione dei componenti SMD
Domande frequenti
Cosa significa la sigla SMT?
SMT indica la Surface Mount Technology (tecnologia a montaggio superficiale). È il metodo di assemblaggio di circuiti elettronici in cui i componenti vengono saldati direttamente sui pad presenti sulla superficie del circuito stampato, anziché inserire i reofori attraverso fori metallizzati.
Qual è la differenza tra SMT e SMD?
SMT identifica il processo di montaggio superficiale. Un SMD (Surface Mount Device) è il componente fisico progettato per questo processo, come un resistore chip, un package QFN o un BGA. I componenti SMD vengono posizionati e saldati mediante tecnologia SMT.
Quali sono le fasi del processo SMT?
Le fasi sequenziali principali sono l'applicazione della pasta saldante mediante serigrafia, l'ispezione della pasta saldante (SPI), il piazzamento dei componenti con macchine pick-and-place, la saldatura a rifusione e l'ispezione ottica automatica (AOI). I circuiti con giunzioni non visibili (come i package BGA) richiedono l'ispezione a raggi X, mentre i layout a tecnologia mista prevedono un passaggio dedicato alla saldatura a montaggio passante prima del collaudo.
La tecnologia SMT è preferibile al montaggio passante?
La tecnologia SMT offre densità di tracciamento superiore, automazione rapida e costi unitari inferiori sui volumi industriali, costituendo lo standard per la quasi totalità dei componenti elettronici. Il montaggio passante resta la scelta obbligata per elementi soggetti a sollecitazioni meccaniche rilevanti, correnti elevate o disponibili unicamente con package a reofori. La maggior parte dei progetti complessi adotta un approccio misto.
Cos'è una linea SMT?
Una linea SMT è la serie automatizzata di macchine collegate in linea per l'assemblaggio di schede a montaggio superficiale: stampante serigrafica per pasta saldante, sistema SPI, una o più macchine pick-and-place ad alta precisione, forno di saldatura a rifusione e postazione AOI, spesso seguita da sistemi X-ray e postazioni di test.
Quali file servono per l'assemblaggio SMT?
L'assemblatore richiede il pacchetto CAM in formato Gerber o ODB++ con i livelli di pasta saldante (solder paste mask), la distinta base (BOM) completa di MPN (Manufacturer Part Number), il file centroid (coordinate X-Y e rotazione dei componenti) e i disegni di assemblaggio. In caso di collaudo o flashing a carico dell'EMS, vanno allegate le relative specifiche di test e programmazione.
Partire da SMT, giustificare ogni eccezione
La tecnologia a montaggio superficiale (SMT) è lo standard di riferimento per l'assemblaggio di un PCB. Progettare ogni componente in formato SMT, a meno che vincoli meccanici, requisiti elettrici o disponibilità di magazzino non impongano l'uso del montaggio passante (THT). Rispettare le regole di progettazione per land pattern e pasta saldante durante il layout e fornire all'assemblatore un pacchetto dati completo. Questo approccio garantisce la resa al primo passaggio (first-pass yield) più elevata per ogni nuova scheda.