
Per scegliere una finitura superficiale per PCB, partite dalla caratteristica esposta più esigente: un pad per saldatura a passo fine, un’area per il wire bonding oppure un contatto di connettore. Per normali componenti a foro passante e componenti SMD con passo più ampio, HASL può essere una soluzione pratica. Per pad di saldatura più planari, spesso vale la pena valutare ENIG. Se il progetto richiede anche il wire bonding, ENEPIG è una possibile scelta, ma il sistema di bonding effettivo deve essere qualificato. I contatti soggetti a innesti ripetuti possono invece richiedere oro duro selettivo.
La scelta della finitura deve comparire nel disegno e nella documentazione di acquisto, non soltanto in un menu a discesa dell’ordine. La lega di assemblaggio, la geometria dei pad, lo stoccaggio, le specifiche di bonding e i requisiti di usura dei contatti possono cambiare la scelta più adatta.
Cosa fa la finitura e cosa non fa
Prima dell’assemblaggio, una finitura superficiale ricopre il rame esposto. Serve anzitutto a proteggere il rame e a fornire una superficie adatta all’operazione prevista, come la saldatura. Può inoltre influire sulla planarità dei pad, sulla sensibilità durante la manipolazione e sulle interfacce che si formano in assemblaggio.
La solder mask è un elemento diverso. È il rivestimento protettivo che copre aree selezionate della scheda lasciando aperture per pad, contatti e altre caratteristiche. Non sostituisce la finitura del rame esposto. Dimensioni e allineamento delle aperture della maschera possono comunque influire su stampa, saldatura e bonding. Per gli aspetti progettuali relativi alla maschera, consultate Che cos’è la solder mask?.
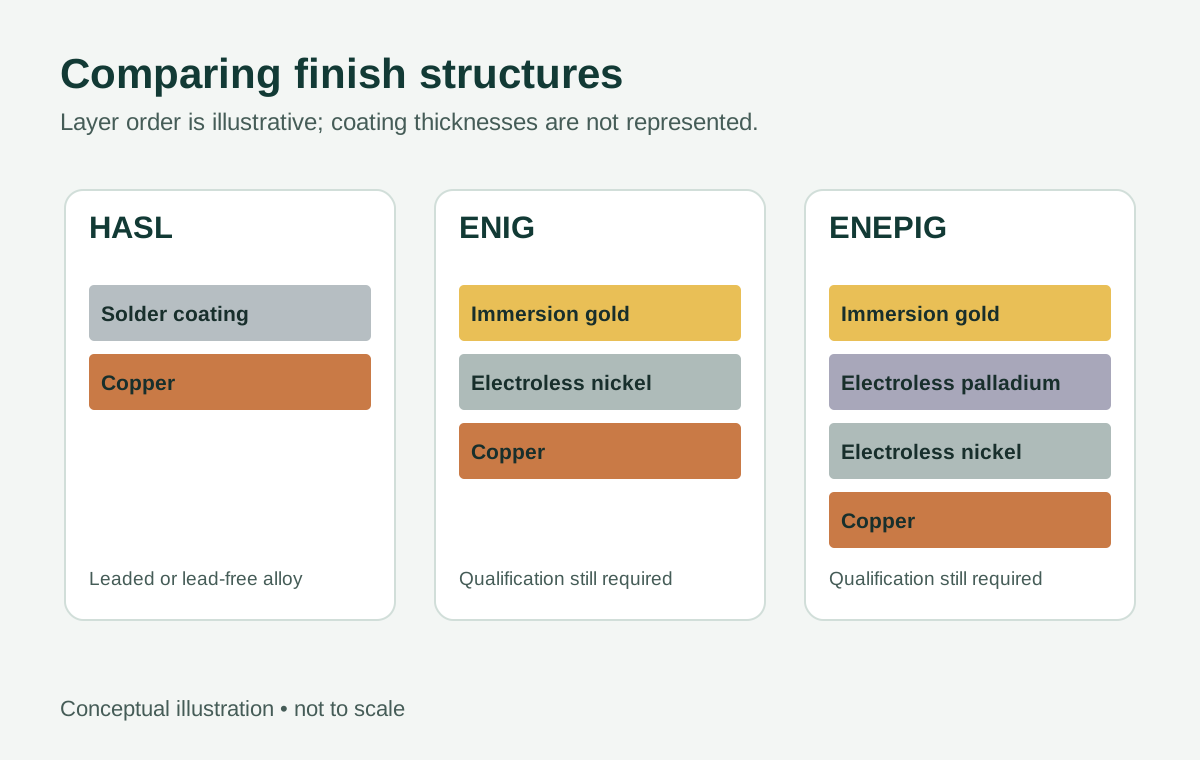
Le quattro finiture messe a confronto hanno strutture a strati diverse:
- HASL: sul rame esposto viene applicato un rivestimento di lega saldante stagno-piombo, poi livellato ad aria calda.
- HASL senza piombo: il processo generale è analogo, ma impiega una lega saldante senza piombo. La composizione della lega va specificata o confermata.
- ENIG: uno strato sottile di oro per immersione ricopre il nichel chimico.
- ENEPIG: al nichel chimico seguono palladio chimico e oro per immersione.
L’oro in ENIG ed ENEPIG non è un rivestimento spesso per contatti classificato in base alla resistenza all’usura. La sua funzione è legata alla protezione della finitura sottostante; la sola presenza dell’oro non dimostra l’idoneità a innesti ripetuti o a uno specifico filo di bonding.
Confronto delle finiture sulla caratteristica esposta
| Finitura | Saldatura e planarità | Stoccaggio e manipolazione | Bonding e contatti |
|---|---|---|---|
| HASL stagno-piombo | Rivestimento saldabile noto, adatto agli assemblaggi compatibili. La saldatura livellata può risultare irregolare: valutate i pad piccoli e i componenti sensibili alla complanarità. | Proteggete da contaminazione e ossidazione; concordate imballaggio, limiti di età e criteri di accettazione. | Non presupponete che sia adatto al wire bonding o a contatti striscianti usati ripetutamente. Il piombo può escluderlo per il prodotto o il processo di assemblaggio. |
| HASL senza piombo | Adatto ai processi di saldatura compatibili, ma contano la lega e la topografia dei pad. Può risultare meno planare di ENIG o ENEPIG. | L’accettazione dopo lo stoccaggio dipende dal rivestimento, dall’imballaggio e dalle condizioni effettivi; non trasferite la durata di conservazione dichiarata da un altro fornitore o per un’altra lega. | La sola finitura senza piombo non qualifica un’interfaccia di bonding o di contatto. Confermate la lega specifica e l’applicazione. |
| ENIG | In genere più planare di HASL e spesso valutata per pad di saldatura a passo fine. L’interfaccia di nichel e la qualità della finitura restano importanti per l’affidabilità del giunto. | Proteggete la superficie da danni e contaminazione. Un oro dall’aspetto integro non costituisce, da solo, una prova di saldabilità. | Non è automaticamente adatta al wire bonding. L’oro sottile per immersione non va considerato una superficie d’usura specificata. |
| ENEPIG | Generalmente planare e utilizzabile per la saldatura quando la struttura a strati è compatibile con il processo di assemblaggio. | Le aree di bonding possono essere sensibili a contaminazione e manipolazione; concordate come proteggerle e quando aprire l’imballaggio. | Possibile candidata per alcune applicazioni di wire bonding, previa qualifica di filo, attrezzatura, pad e processo. Non sostituisce automaticamente l’oro duro sui contatti soggetti a usura. |
La planarità è un vantaggio relativo, non una garanzia di resa dell’assemblaggio. Una finitura piana non compensa un’impronta inadatta, la deformazione della scheda, un rilascio insufficiente della pasta o un componente con complanarità fuori specifica.
Lega saldante, rifusione e finitura devono essere compatibili
HASL stagno-piombo contiene piombo; HASL senza piombo non impiega un rivestimento stagno-piombo. Questa differenza conta quando si definisce la compatibilità della lega di saldatura e si valutano i requisiti normativi o del cliente relativi al prodotto.
Non equiparate «finitura senza piombo» a un prodotto finito conforme. La conformità dipende dai requisiti applicabili e anche da materiali diversi dalla finitura PCB. Viceversa, un progetto che consente la saldatura stagno-piombo dovrebbe comunque verificare che componenti, assemblatore e processo previsto supportino questa scelta.
Per ENIG ed ENEPIG, considerate la finitura come parte del sistema del giunto di saldatura. Durante la saldatura, gli strati depositati interagiscono con la lega fusa e con i metalli sottostanti. Perciò contano sia lo stato e lo spessore degli strati sia l’aspetto visibile. Se il progetto ha requisiti di affidabilità stringenti, concordate i criteri di accettazione e le prove di qualifica applicabili, invece di specificare soltanto il nome della finitura.
Anche il numero di cicli termici consentiti dipende dal progetto. Una scheda può essere esposta al calore durante la fabbricazione, a uno o più passaggi di assemblaggio, alla saldatura selettiva e alle rilavorazioni. L’effetto dipende dalla finitura, dall’esposizione termica e dai requisiti di assemblaggio: non esiste un numero universale di rifusioni da associare in sicurezza al nome di una finitura.
Le Guidelines for SMT soldering, Rev. 1 (2020), di Melexis sono un esempio di documento di un produttore di componenti da consultare per pianificare saldatura e manipolazione. I requisiti riguardano i dispositivi Melexis pertinenti e non vanno generalizzati a ogni componente o scheda. Usate la documentazione applicabile a ciascun dispositivo insieme alle specifiche della scheda e dei materiali di saldatura.
La scelta della pasta è un’altra decisione indipendente. Lega, flussante, stencil e processo di rifusione devono essere compatibili con componenti e scheda; consultate Scelta della pasta saldante.
Wire bonding e contatti richiedono specifiche dedicate
ENIG o ENEPIG per il bonding
ENEPIG aggiunge uno strato di palladio tra nichel e oro per immersione. Per questo merita di essere valutata in alcune applicazioni di bonding, ma «ENEPIG» non è una specifica di bonding completa.
La richiesta di offerta (RFQ) dovrebbe indicare tipo di giunzione, materiale e diametro del filo, dimensioni dei pad, requisiti degli strati di finitura e attrezzatura o processo di bonding da qualificare. Dovrebbe inoltre specificare il metodo di accettazione richiesto per il bonding, per esempio i criteri applicabili di trazione o taglio e il piano di campionamento. Il fornitore potrà così valutare se finitura e controlli richiesti sono adeguati all’applicazione.
Non sostituite ENIG con ENEPIG o viceversa soltanto perché entrambe presentano una superficie dorata. Se una sostituzione è necessaria, sottoponetela al responsabile del dispositivo e alla qualifica del processo di bonding prima del rilascio.
ENEPIG o oro duro selettivo per i contatti
L’oro duro selettivo è un approccio diverso: in genere prevede un rivestimento d’oro elettrodepositato su uno strato di base adeguato, nelle aree di contatto designate. È destinato alle applicazioni che richiedono una superficie di contatto più resistente all’usura. L’idoneità dipende comunque dalle specifiche del rivestimento, dal progetto del contatto e dall’ambiente di accoppiamento.
Per dita di contatto sul bordo o altri contatti striscianti, specificate materiale di accoppiamento, forza di contatto, numero di inserimenti o cicli di accoppiamento, ambiente e criteri di accettazione. Un obiettivo di cicli senza queste condizioni è incompleto. Identificate inoltre con precisione l’area di contatto sul disegno: una scheda può richiedere pad saldabili in una zona e una finitura diversa in un’altra.
Un progetto con finiture miste richiede una verifica di fabbricazione. Prima di farvi affidamento, confermate i confini tra finiture, la sequenza di processo realizzabile, lo spessore del rivestimento, la mascheratura e i requisiti d’ispezione. Non presumete che un’area con oro duro possa sostituire una normale finitura per pad di saldatura senza una verifica dell’assemblaggio.
Stoccaggio: concordate le condizioni, non una durata universale
Il periodo di stoccaggio utilizzabile di una scheda dipende dalla finitura e dall’imballaggio, ma anche dalle effettive condizioni ambientali, dalla manipolazione, dalla contaminazione e dall’operazione successiva. Saldabilità e attitudine al bonding non sono necessariamente criteri di accettazione intercambiabili.
Per l’approvvigionamento, registrate la data di fabbricazione o spedizione, il tipo di imballaggio, le condizioni di stoccaggio e il momento in cui la confezione viene aperta. Se un’operazione di bonding ha limiti specifici di pulizia o esposizione, indicate tali requisiti separatamente da quelli di saldatura. Proteggete le superfici di contatto e bonding da impronte, abrasione e verifiche con sonde non necessarie.
Se le schede superano il limite concordato, hanno un imballaggio danneggiato o una storia di stoccaggio incerta:
- Mettete in quarantena il lotto interessato e conservate i dati del lotto e dello stoccaggio.
- Chiedete al fabbricante e all’assemblatore di valutare l’esposizione rispetto ai criteri concordati.
- Decidete prove rappresentative o la disposizione del lotto in base all’operazione prevista. Un esito positivo alla prova di saldabilità non qualifica da solo un wire bond o un contatto soggetto a usura.
- Non pulite, rilavorate o assemblate automaticamente il lotto. Un intervento di pulizia o rilavorazione non approvato può alterare la superficie richiesta dal processo.
Va valutato anche il processo di pulizia successivo all’assemblaggio, soprattutto in prossimità di interfacce sensibili. Consultate Pulizia dopo la saldatura.
Tre esempi decisionali
Gli esempi seguenti sono ipotetici. Dimensioni, periodi di stoccaggio e obiettivi di cicli sono ipotesi esplicative, non risultati misurati né capacità APTPCB.
1. Controller a foro passante con processo stagno-piombo compatibile
Ipotesi: un controller usa connettori a foro passante e componenti a montaggio superficiale con passo relativamente ampio. I requisiti del prodotto consentono il piombo e l’assemblatore dispone di un processo stagno-piombo approvato.
HASL stagno-piombo è una finitura ragionevole da valutare, perché le caratteristiche esposte sono prevalentemente saldate e la lega di assemblaggio la consente. Prima dell’ordine, l’acquirente dovrebbe confermare la geometria del pad più piccolo, la tolleranza dell’assemblatore alla variazione del rivestimento e i requisiti applicabili sul piombo.
Se una revisione successiva aggiunge un componente a passo fine sensibile alla complanarità, rivalutate la finitura anziché mantenere automaticamente la scelta iniziale. Se il cliente o le norme applicabili vietano il piombo, HASL stagno-piombo non è l’ipotesi corretta.
2. Assemblaggio a passo fine con periodo di stoccaggio pianificato
Ipotesi: un assemblaggio senza piombo include un BGA con passo di 0,5 mm e l’acquirente prevede di tenere le schede nude in magazzino per nove mesi prima dell’assemblaggio.
ENIG è una candidata perché la superficie più planare può aiutare a gestire i requisiti di planarità dei pad. Vale comunque la pena valutare HASL senza piombo, ma la decisione deve considerare geometria effettiva dei pad e processo dell’assemblatore, non soltanto il passo.
Nove mesi sono un’ipotesi di pianificazione, non una dichiarazione sulla durata di conservazione di ENIG. La RFQ dovrebbe indicare durata desiderata e condizioni di stoccaggio e chiedere raccomandazioni su imballaggio e accettazione. Se l’imballaggio fornito o la storia di stoccaggio concordata non supportano il periodo previsto, modificate la logistica o definite un piano di accettazione adeguato prima dell’assemblaggio.
3. Scheda con wire bond e contatto strisciante sul bordo
Ipotesi: un prodotto richiede wire bond con filo d’oro da 25 µm sui pad della scheda e un connettore a bordo con obiettivo di 100 cicli di accoppiamento, a forza di contatto e in condizioni ambientali definite.
ENEPIG è una candidata per i pad di bonding; l’oro duro selettivo può essere adatto ai contatti sul bordo. Nessuna delle due scelte è qualificata dal solo nome. Il responsabile del bonding deve definire e validare requisiti di filo, pad, superficie e prova del giunto. Il responsabile del connettore deve definire contatto di accoppiamento, forza, ambiente e criteri di usura.
Il disegno di fabbricazione dovrebbe mostrare entrambe le aree e i relativi confini. Se la sequenza proposta per le finiture miste non è realizzabile o qualificabile, risolvete la modifica progettuale o di processo prima dell’ordine, non dopo l’arrivo delle schede.
Trasformate la scelta della finitura in una RFQ
Usate la seguente lista di controllo per richiedere un’offerta APTPCB o discutere un’eccezione. Fornite i requisiti del progetto; non date per scontata la disponibilità di una finitura, una prova o un processo a finiture miste senza averla confermata.
| Voce RFQ | Informazioni da trasferire | Questione da risolvere |
|---|---|---|
| Finitura e posizioni | Nome della finitura, restrizioni sul piombo, revisione del disegno e aree esposte; indicate eventuali confini delle finiture selettive. | È possibile valutare la finitura o la combinazione richiesta per questo progetto? |
| Requisiti degli strati e di accettazione | Intervalli di spessore richiesti, norma applicabile alla finitura e relativa revisione, criteri di misurazione e accettazione. | Come sarà documentata la conformità e come verrà gestito il materiale fuori specifica? |
| Assemblaggio con saldatura | Pad più piccoli rilevanti, requisiti dei componenti, lega saldante, sequenza di assemblaggio e rilavorazioni previste. | L’assemblatore accetta la finitura e le condizioni della scheda proposte per il proprio processo? |
| Wire bonding | Materiale e diametro del filo, geometria dei pad, processo di bonding, requisiti di pulizia e criteri di trazione o taglio. | Quali controlli di qualifica e manipolazione servono prima del bonding in produzione? |
| Contatti | Materiale di accoppiamento, geometria, forza, obiettivo di cicli, ambiente e criteri di usura. | La finitura selettiva specificata è adatta al sistema di contatto effettivo? |
| Imballaggio e stoccaggio | Tempo previsto prima dell’uso, condizioni di stoccaggio, esigenze di imballaggio ed etichettatura, destinazione della spedizione e limitazioni di manipolazione. | Quali condizioni di imballaggio e stoccaggio vengono concordate e cosa accade se vengono superate? |
| Ispezioni e modifiche | Documentazione richiesta, campionamento, tracciabilità del lotto e percorso di approvazione delle sostituzioni. | Chi approva una modifica della finitura, un imballaggio danneggiato o un lotto invecchiato? |
Usate quote per inviare disegno e requisiti della finitura, oppure contact per discutere una questione irrisolta di bonding, contatti o imballaggio prima del rilascio.
La scelta pratica
Per una scheda destinata solo alla saldatura e con geometrie tolleranti, può valere la pena valutare entrambe le varianti HASL se la lega soddisfa i requisiti di assemblaggio e prodotto. ENIG è spesso una candidata quando conta la planarità dei pad. ENEPIG merita considerazione quando sulla stessa scheda si combinano saldatura e un’applicazione di bonding qualificata. L’oro duro selettivo risponde a un’esigenza diversa: un’interfaccia di contatto specificata e soggetta a innesti e usura.
La finitura migliore è quella per cui posizione, strati, manipolazione e criteri di accettazione sono definiti per la scheda effettiva. Se mancano questi dettagli, chiariteli con assemblatore, responsabile del bonding o del connettore e fabbricante prima di considerare il nome della finitura una specifica approvata.