
Un test di saldabilità verifica se una superficie definita può essere bagnata dalla saldatura in condizioni specificate. La superficie può essere una piazzola PCB, il rivestimento interno di un foro o una terminazione di componente. Un risultato utile identifica il provino, le condizioni del test e i criteri di accettazione concordati, non soltanto un’etichetta “superato”.
Per i team di acquisti e ingegneria, la prima decisione è stabilire che cosa valutare. Un rapporto di saldabilità di un componente fornisce evidenze sulle terminazioni testate; non verifica le piazzole PCB sulle quali verranno saldate. Analogamente, un risultato di immersione del bordo di un campione di scheda non descrive necessariamente la saldabilità all’interno dei fori placcati.
Il superamento di un test può supportare una decisione di rilascio entro l’ambito dichiarato. Da solo non dimostra la qualità di ogni giunto assemblato né stabilisce l’affidabilità a lungo termine del prodotto.
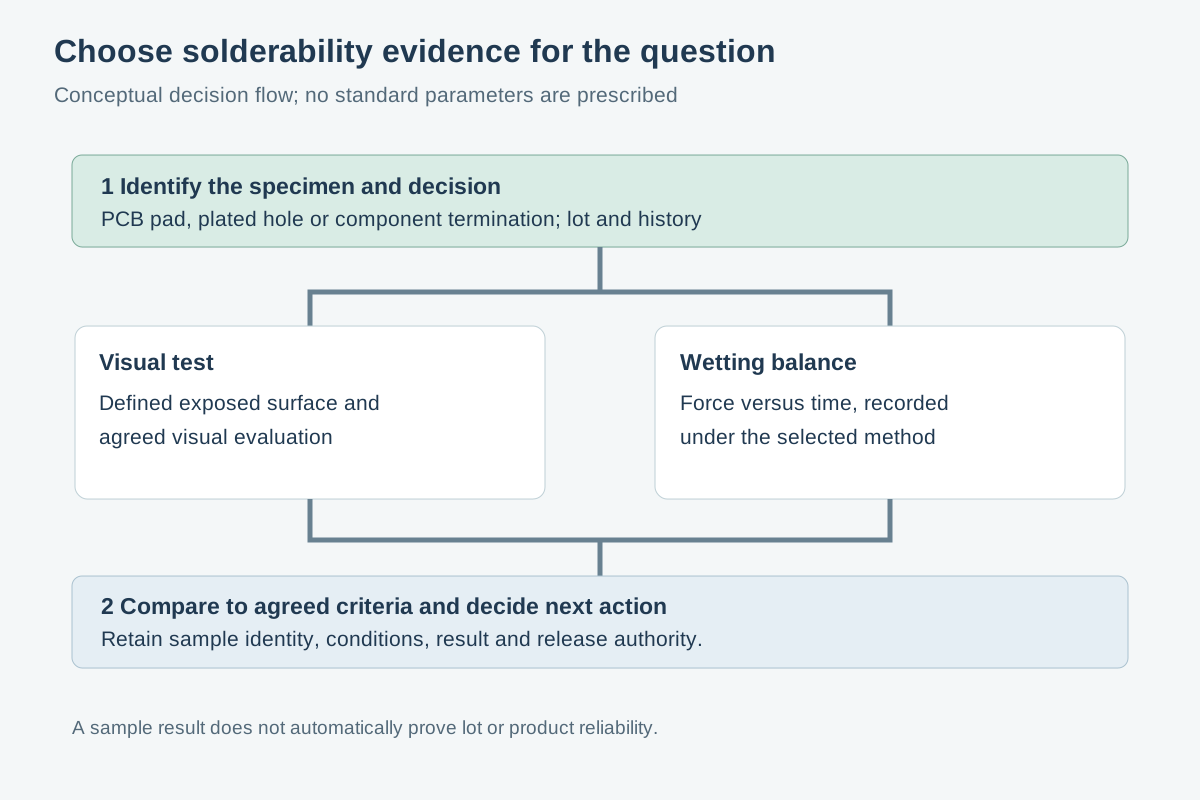
Iniziare dalla superficie e dalla decisione
Prima di scegliere un metodo, descrivi la superficie interessata e la decisione che il risultato deve supportare:
- Superficie di scheda nuda: identifica la piazzola, la finitura esposta o un’altra caratteristica della scheda, il lotto di fabbricazione e la storia di stoccaggio.
- Foro placcato: identifica il foro o la popolazione di fori e specifica se la domanda riguarda la placcatura interna. Un test su un bordo esposto della scheda non costituisce automaticamente evidenza per la parete del foro.
- Terminazione del componente: identifica il codice del componente, il package o lo stile del terminale, il lotto del fabbricante e le precedenti modalità di manipolazione o condizionamento.
- Processo di assemblaggio: identifica la scheda, i componenti, i materiali e il processo da rappresentare. Una prova di processo valuta la loro interazione, non una singola superficie isolata.
La distinzione è importante perché finitura superficiale, geometria esposta e storia precedente possono cambiare il risultato. Senza una motivazione concordata, non si deve presumere che il risultato relativo a un package, a una caratteristica della scheda o a un lotto si applichi a un altro.
La norma IPC J-STD-002, Solderability Tests for Component Leads, Terminations, Lugs, Terminals and Wires riguarda i provini relativi ai componenti. IPC J-STD-003, Solderability Tests for Printed Boards riguarda le schede stampate. Specifica il documento applicabile, la revisione e il metodo nell’ordine d’acquisto o nell’accordo qualità; il solo numero della norma non risolve tutte le questioni di campionamento o rilascio.
Scegliere il metodo in base alla domanda
| Approccio | Che cosa descrive il risultato | Utile quando | Condizioni e limiti |
|---|---|---|---|
| Ispezione visiva dopo immersione | L’aspetto della superficie definita dopo preparazione, applicazione del flussante ed esposizione alla saldatura prescritte | Occorre valutare una caratteristica definita della scheda o una terminazione rispetto a criteri visivi di accettazione | Il metodo concordato deve specificare quale area esaminare e come valutarla, compresi copertura e criteri di difetto pertinenti. L’aspetto è un risultato da valutare, non l’assenza di criteri. |
| Bilancia di bagnabilità | La risposta forza-tempo mentre il provino definito interagisce con la saldatura fusa | Serve una risposta di bagnabilità misurata in condizioni controllate | Geometria, saldatura, flussante, configurazione d’immersione e tempi influenzano la curva. Una curva non significa automaticamente superato o non superato; i limiti di accettazione vanno concordati. |
| Simulazione del processo o prova di assemblaggio | Il risultato osservato quando schede, componenti e materiali selezionati attraversano un processo definito | Il problema riguarda il comportamento congiunto delle superfici scelte in un processo di assemblaggio rappresentativo | Può rivelare interazioni che un test su provino separato non mostra, ma il risultato potrebbe non isolare la causa. Criteri d’ispezione e accettazione devono comunque essere definiti. |
Questi approcci rispondono a domande correlate ma diverse. Usane uno o più in base alla decisione, non solo perché è disponibile un rapporto.
Ispezione visiva dopo immersione: definire che cosa significa “accettabile”
In un test visivo, il provino viene esposto alla saldatura secondo la procedura selezionata e poi esaminato rispetto ai criteri applicabili. Il rapporto dovrebbe distinguere che cosa è stato osservato da se l’osservazione soddisfa il requisito concordato.
Per esempio, un rapporto può descrivere l’area superficiale pertinente e la copertura di saldatura osservata o i difetti, quindi registrare la decisione secondo il metodo specificato. I criteri applicabili dipendono dal provino e dall’accordo; non esiste un valore universale di copertura che possa sostituirli utilmente.
Anche la valutazione visiva ha limiti. Un’immagine di una piazzola o di una terminazione non trattata può aiutare a identificare contaminazione, danni o aspetto della finitura, ma da sola non garantisce che la superficie si bagni. Una foto dopo il test può documentare ciò che è stato osservato, ma il suo valore dipende dall’identificazione del provino, dell’area osservata e dei criteri usati.
Bilancia di bagnabilità: misurare non significa accettare automaticamente
Una bilancia di bagnabilità registra la risposta della forza nel tempo mentre un provino entra in contatto con la saldatura fusa. La curva può descrivere lo sviluppo della bagnabilità nelle condizioni di test. A seconda della procedura e dell’accordo, il rapporto può includere la curva e valori definiti derivati da essa.
Queste misure richiedono contesto. Una terminazione piccola e una caratteristica PCB ampia non hanno la stessa geometria. Flussanti, leghe, preparazione del provino, disposizione d’immersione o tempi diversi possono modificare la risposta. La configurazione dello strumento, le eventuali correzioni richieste dal metodo e i punti di riferimento riportati sono importanti quando si confrontano le curve.
Il Measurement Good Practice Guide 66, Issue 2 del National Physical Laboratory tratta la misurazione della saldabilità e della forza di bagnabilità nel tempo. Esempi e condizioni sono utili per comprendere la tecnica, ma non sono limiti di accettazione automatici per ogni provino. Concorda metodo e limiti prima del test, compreso cosa fare se il risultato è fuori limite.
Simulazione del processo: testare l’interazione che interessa
Una simulazione di processo concordata può essere utile quando le evidenze separate della scheda e del componente non risolvono un problema di assemblaggio. Per esempio, una prova può combinare schede, componenti, materiale di saldatura e flussante rappresentativi in un processo definito, quindi ispezionare giunti selezionati rispetto a criteri concordati.
Registra i materiali e le impostazioni di processo utilizzati, come sono stati selezionati i provini e quali differenze restano rispetto al processo di produzione previsto. Se la prova mostra risultati scadenti, possono richiedere indagine la finitura della scheda, la terminazione del componente, il materiale di saldatura, il processo o la loro interazione. Non attribuire la causa basandoti soltanto sull’esito della prova.
Una prova di assemblaggio non sostituisce la definizione del test per schede nude o componenti quando uno dei due è richiesto dal contratto. L’ispezione della pasta saldante e l’ispezione ottica automatizzata riguardano altre fasi dell’assemblaggio; vedi quando eseguire SPI e AOI nella PCBA.
I fori interni richiedono una domanda di test specifica
Un foro passante placcato pone una particolare difficoltà probatoria: la superficie d’interesse può trovarsi all’interno della scheda, non su una piazzola o un bordo esposti. Specifica se la questione riguarda la piazzola, la parete del foro o entrambe, e scegli un provino e un metodo che esaminino quella posizione.
IPC TM-650 2.4.12, Revision A, 1991, Solderability, Edge Dip Method è un metodo storico per la valutazione mediante immersione del bordo. Il suo ambito specifica che il risultato non rappresenta necessariamente la saldabilità della placcatura interna dei fori. Non va considerato un metodo universale attuale per testare i fori né usato per dedurre il risultato di un foro da quello del bordo.
Per un problema relativo al processo through-hole, valuta anche se serva una prova di assemblaggio rappresentativa per esaminare l’effetto combinato di scheda, terminazione e processo. Il contesto pratico è descritto in fondamenti della saldatura through-hole.
Che cosa deve trasferire un rapporto utile
Prima di consumare i campioni, chiedi a chi richiede il test, al laboratorio e al responsabile del rilascio di concordare i punti seguenti. Il rapporto finale dovrebbe conservarne abbastanza da consentire l’interpretazione del risultato in seguito.
| Elemento | Che cosa registrare o chiarire |
|---|---|
| Identità del provino | Codice e revisione del PCB, caratteristica o posizione del foro, oppure codice e terminazione del componente; finitura, se nota; identificativi univoci dei campioni. |
| Lotto e selezione | Lotto di fabbricazione, quantità rappresentata, metodo di selezione dei campioni e qualsiasi motivo noto per cui potrebbero non rappresentare il lotto. |
| Storia | Informazioni pertinenti su ricezione e stoccaggio, manipolazione, lavorazioni precedenti e condizionamento, compresi i trattamenti prescritti prima del test. |
| Metodo | Documento e revisione contrattuale, procedura, orientamento e preparazione del provino, oltre alle condizioni di test definite. |
| Materiali e configurazione | Lega di saldatura, flussante, configurazione dello strumento, tempistiche e altre condizioni richieste dal metodo selezionato. |
| Accettazione | Criteri concordati prima del test, inclusi superficie o misura da valutare e chi può autorizzare la disposizione. |
| Risultato | Osservazioni visive e disposizione oppure, se pertinente, valori e curve misurati; scostamenti, osservazioni inconcludenti e data del rapporto. |
| Azione successiva | Rilascio, blocco, indagine, test aggiuntivo o altra disposizione approvata, con un responsabile. |
AN2036, Solderability Tests di STMicroelectronics è un esempio utile di test di saldabilità in un particolare contesto di prodotto. Condizioni e criteri non vanno copiati in un accordo relativo a una scheda o a un componente diversi senza verificarne l’applicabilità.
Il campione non è il lotto
Un rapporto descrive i campioni effettivamente testati. La sua validità per decidere su un lotto più ampio dipende dal piano di campionamento concordato, dal modo in cui sono stati selezionati i provini e dal fatto che le loro condizioni rappresentino il materiale da rilasciare.
Un coupon di scheda, per esempio, può essere comodo da testare, ma va stabilita la sua pertinenza per una particolare piazzola o un determinato foro. Un campione di componente proveniente da un altro lotto del fabbricante o con una diversa storia di stoccaggio potrebbe non rispondere alla domanda attuale. Mantieni il collegamento tra campioni, imballaggio e scorte rappresentate; tracciabilità PCB e controllo dei lotti offre indicazioni correlate.
L’esposizione alla saldatura e la preparazione possono alterare o consumare un provino. Tieni separati gli elementi testati e non rimetterli nelle scorte normali per l’assemblaggio, salvo disposizione autorizzata. Se l’unico articolo disponibile è una scheda di produzione integra, concorda prima del test se potrebbe danneggiare o contaminare caratteristiche necessarie all’assemblaggio. Quando possibile, riserva campioni rappresentativi.
Conflitto ipotetico: arriva un rapporto sul componente, ma il dubbio riguarda una piazzola PCB
Esempio inventato: un acquirente riceve un rapporto di saldabilità di un componente con esito “superato”. L’ingegnere di assemblaggio teme che la saldatura non bagni una piazzola PCB sulle schede in attesa di assemblaggio. In questo esempio non è disponibile alcun risultato reale del test della piazzola.
Il rapporto non è contraddittorio e non dimostra che uno dei due elementi abbia fallito. Riguarda un provino diverso: la terminazione del componente, non la piazzola della scheda.
Il team dovrebbe innanzitutto richiedere o confermare:
- Identità di rapporto e campione: quale codice componente, terminazione e quali campioni sono stati testati? Quale codice PCB, revisione e piazzola sono in questione?
- Data e lotto: quando è stato testato il componente e il suo lotto corrisponde al materiale da assemblare? Quale lotto di schede è interessato?
- Condizionamento e storia precedenti: come sono stati stoccati, manipolati o altrimenti condizionati i componenti testati e le schede?
- Metodo e accettazione: quale procedura, condizioni e criteri hanno determinato l’esito del componente? Quale metodo e quali criteri valuterebbero la piazzola?
- Azione successiva e autorità: chi decide se bloccare il lotto di schede, richiedere un test rappresentativo della piazzola, eseguire una prova di processo o procedere con una disposizione approvata?
Se il rapporto del componente non contiene identificativi o condizioni fondamentali, chiedi chiarimenti invece di considerare l’etichetta “superato” come evidenza completa. Se viene commissionato un test della piazzola, definisci provino e accettazione prima del test. Se entrambi i test separati risultano superati ma una prova di assemblaggio rappresentativa dà esito sfavorevole, indaga l’interazione tra materiali e processo anziché dichiarare non valido uno dei rapporti.
Gestire le eccezioni senza trasformare un nuovo test in rilavorazione
Un’osservazione inconcludente, una condizione mancante o un risultato fuori dai criteri concordati richiede una decisione documentata, non ripetizioni automatiche finché non compare un esito favorevole.
- Blocca il materiale interessato quando opportuno. Identifica il lotto potenzialmente coinvolto e impedisci il rilascio non approvato mentre si valuta la discrepanza.
- Verifica prima la validità. Conferma identità del provino, metodo, stato dello strumento, configurazione, condizionamento, osservazioni e scostamenti. Un errore di test documentato può giustificare una ripetizione concordata.
- Tieni distinti nuovo test e rilavorazione. Un nuovo test può valutare campioni aggiuntivi, mai testati o, se il metodo lo consente, già testati secondo un piano concordato; la storia del campione deve essere registrata. Rilavorazione o trattamento superficiale modificano il materiale; un test successivo valuta la condizione trattata e non necessariamente quella originaria del lotto.
- Concorda di nuovo la rappresentatività. Se il materiale viene trattato, definisci quali elementi hanno ricevuto il trattamento, come saranno identificati e quali campioni li rappresentano. Non estendere senza giustificazione un risultato a scorte non trattate o manipolate diversamente.
- Registra la disposizione. Il responsabile del rilascio designato deve approvare le evidenze e l’azione successiva secondo il contratto o il sistema qualità.
La pulizia può essere pertinente in un’indagine sull’assemblaggio, ma non sostituisce un test di saldabilità concordato né un processo di recupero autorizzato. Per il tema distinto dei residui di assemblaggio, consulta la pulizia dopo la saldatura.
Passaggio pratico ad APTPCB
Per discutere un progetto, indica l’identità della scheda o del componente, il lotto interessato, la caratteristica in questione, i rapporti disponibili, il processo di assemblaggio previsto e la revisione della norma e i requisiti di accettazione richiesti. Segnala i dati mancanti come questioni da risolvere invece di presumere un metodo predefinito.
Usa richiedi un preventivo per una richiesta di progetto o contatta APTPCB per discutere la documentazione necessaria e i passi successivi. Concorda esplicitamente modalità di test e responsabilità; non presumere che un particolare test o rapporto sia incluso.
Documenti pubblici di riferimento
- IPC, J-STD-002, Solderability Tests for Component Leads, Terminations, Lugs, Terminals and Wires – ambito relativo ai provini dei componenti; usa la revisione concordata nel contratto.
- IPC, J-STD-003, Solderability Tests for Printed Boards – ambito relativo alle schede stampate; usa la revisione concordata nel contratto.
- IPC, TM-650 2.4.12, Revision A, 1991, Solderability, Edge Dip Method – metodo storico d’immersione del bordo; potrebbe non rappresentare la placcatura interna dei fori.
- National Physical Laboratory, Measurement Good Practice Guide 66, Issue 2 – contesto per la misurazione della forza di bagnabilità; gli esempi non sono criteri universali di accettazione.
- STMicroelectronics, AN2036, Solderability Tests – contesto di test specifico del prodotto; non generalizzare le condizioni senza verificarne l’applicabilità.