
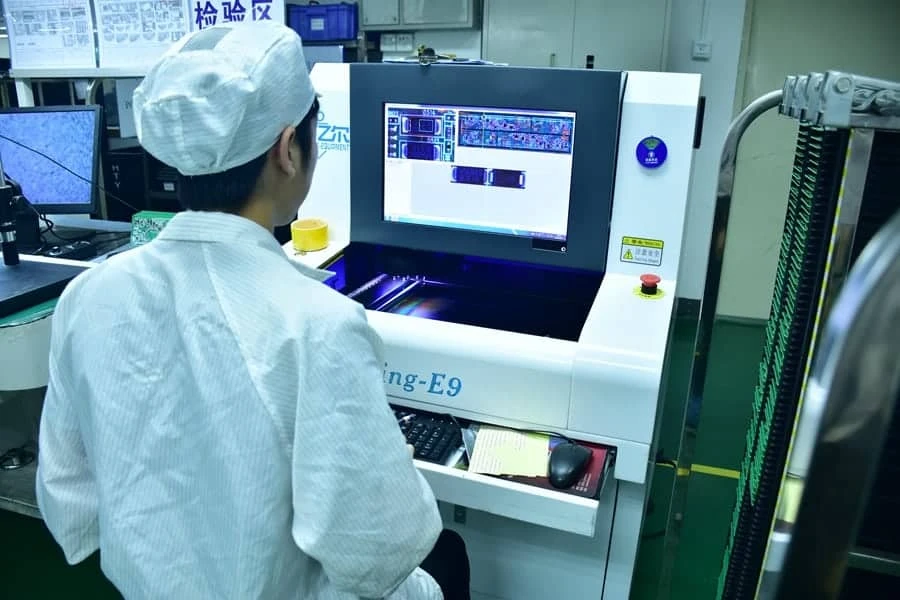
La inspección óptica automatizada (AOI) es uno de los controles principales dentro de una línea SMT porque permite detectar defectos visibles antes de que una placa ensamblada avance hacia pruebas funcionales o producción masiva. Mediante cámaras de alta resolución, iluminación controlada y algoritmos de comparación, un sistema AOI analiza una PCBA frente a parámetros definidos o una placa patrón conocida como “golden board”.
En un proceso moderno de montaje electrónico, dominar los conceptos básicos de AOI no significa únicamente instalar una máquina de inspección. El resultado depende de la calidad de los datos CAD, la configuración de librerías, la iluminación, los límites definidos y la capacidad del sistema para distinguir entre defectos reales y falsos rechazos.
Una estrategia AOI correctamente configurada puede detectar más del 90% de los defectos visibles antes de que generen costes elevados de retrabajo o fallos en campo.
¿Qué parámetros de AOI determinan una inspección fiable en una línea SMT?
Los parámetros más importantes de AOI están relacionados con la capacidad del sistema para medir geometría, posición y calidad superficial.
| Parámetro | Valor recomendado | Motivo técnico | Método de verificación | Consecuencia si se ignora |
|---|---|---|---|---|
| Desplazamiento del componente (X/Y) | < 50% del ancho del pad (Clase 2) < 25% del ancho del pad (Clase 3) |
Mantiene contacto eléctrico y estabilidad mecánica | Medición en modo de depuración AOI | Riesgo de circuitos abiertos o juntas débiles |
| Rotación del componente | < 10 grados (componentes chip) < 2 grados (IC de paso fino) |
Reduce riesgo de puentes y pérdida de contacto | Comparación con coordenadas CAD | Puentes entre terminales cercanos |
| Altura del filete de soldadura | 25% a 100% de la altura de terminación | Confirma volumen y formación correcta | AOI 3D o cámaras laterales | Grietas o exceso de rigidez |
| Coplanaridad | < 100 µm (0.10 mm) | Garantiza contacto uniforme de terminales | Triangulación láser 3D o proyección Moiré | Pines sin soldadura |
| Detección de puente | 0 µm de separación entre redes distintas | Evita cortocircuitos | Algoritmo de separación entre pads | Fallo eléctrico inmediato |
| Componente ausente | 100% de comprobación | Garantiza presencia física | Reconocimiento de patrón | Producto inutilizable |
| Polaridad | Coincidencia con marca de referencia | Evita montaje invertido | OCR o reconocimiento visual | Daños eléctricos |
| Tombstoning | 0% de tolerancia | Evita componentes levantados | Medición de altura | Circuito abierto |
| Bolas de soldadura | > 0.15 mm normalmente marcado | Reduce riesgo de cortos posteriores | Análisis de partículas | Fallos durante operación |
| Tasa de falsos rechazos | < 500 - 1000 PPM | Mantiene equilibrio entre sensibilidad y productividad | Revisión de registros AOI | Operadores ignoran alertas reales |
La resolución de cámara también condiciona el resultado. Para componentes 0201 o 01005, una resolución aproximada entre 10 µm y 15 µm por píxel permite inspeccionar características pequeñas con mayor consistencia.
¿Cuándo elegir AOI 2D y cuándo merece la pena AOI 3D?
La selección entre AOI 2D y 3D depende principalmente del tipo de encapsulados, densidad del ensamblaje y nivel de riesgo.
| Situación del producto | Solución adecuada | Razón |
|---|---|---|
| Electrónica sencilla Clase 1 con componentes grandes | AOI 2D | Menor coste y suficiente para defectos visibles |
| Componentes 0201 o 01005 | AOI 3D | Permite medir altura y geometría de soldadura |
| Producción repetitiva de alto volumen | AOI inline | Detecta desviaciones directamente en línea |
| Prototipos y lotes pequeños variados | AOI offline | Facilita cambios frecuentes de programa |
| BGA o QFN con soldadura oculta | AOI + inspección por rayos X | La cámara no puede ver juntas bajo encapsulado |
| Conectores altos o blindajes metálicos | AOI con mayor altura útil | Reduce zonas ocultas por sombras |
La AOI 2D funciona bien cuando el defecto puede evaluarse mediante contraste, forma o posición. Sin embargo, componentes pequeños, soldaduras con geometría crítica o problemas de coplanaridad requieren información tridimensional.
¿Qué defectos puede detectar la AOI y cuáles quedan fuera de su alcance?
La AOI trabaja mediante inspección visual, por lo que su capacidad depende de que exista una característica observable desde la superficie.
Defectos que AOI detecta correctamente
- Componentes ausentes.
- Componentes desplazados.
- Polaridad incorrecta.
- Rotación incorrecta.
- Puentes de soldadura visibles.
- Soldadura insuficiente o excesiva visible.
- Tombstoning.
- Terminales levantados.
- Problemas visibles de serigrafía mediante OCR.
Situaciones donde AOI necesita apoyo de otros métodos
- Uniones BGA ocultas.
- Pads térmicos QFN bajo encapsulado.
- Fallos eléctricos internos.
- Firmware incorrecto.
- Cortos internos del laminado PCB.
Para estos casos se requieren métodos complementarios como inspección por rayos X o ICT y FCT.
¿Cómo se implementa un programa AOI antes de liberar producción?
Una inspección AOI fiable comienza antes de ejecutar la primera placa.
Preparación de datos de fabricación
El primer paso es cargar correctamente:
- Datos Pick and Place con posiciones X/Y.
- Archivos Gerber.
- Biblioteca de componentes.
- BOM con referencias del fabricante.
La unidad de medida debe coincidir y las rotaciones 0/90/180/270 deben estar alineadas con la librería de la máquina.
Creación de una golden board
La placa patrón debe representar una producción correcta.
Debe utilizarse una placa con:
- Volumen de soldadura estándar.
- Componentes correctamente colocados.
- Sin reparaciones manuales.
La máquina debe aceptar esta placa sin generar falsos rechazos.
Ajuste de algoritmos e iluminación
Cada encapsulado requiere una estrategia diferente:
- Reconocimiento de patrón para componentes estándar.
- OCR para marcas visibles.
- Medición 3D para altura.
- Iluminación lateral para soldaduras.
La iluminación LED multiángulo en rojo, verde y azul ayuda a separar visualmente cobre, soldadura y serigrafía.
Validación con placa de defectos
Antes de producción estable, el programa debe probarse con una placa que incluya defectos simulados:
- Componente ausente.
- Puente.
- Tombstone.
- Polaridad incorrecta.
- Desplazamiento.
El sistema debe identificar todos los defectos críticos definidos para el producto.
¿Por qué una AOI genera demasiados falsos rechazos?
Los falsos positivos suelen aparecer cuando el sistema interpreta variaciones normales como defectos.
Tabla de diagnóstico AOI
| Síntoma | Causa probable | Corrección |
|---|---|---|
| Muchos falsos rechazos en soldaduras | Reflejos, acabado superficial variable, residuos de flux | Ajustar iluminación y umbral de brillo |
| Componentes negros no detectados | Bajo contraste con máscara PCB | Activar medición 3D o iluminación lateral |
| Falsos puentes en paso fino | Reflejos de flux o ausencia de máscara entre pads | Ajustar ventana de detección y usar iluminación polarizada |
| Marcas de polaridad no reconocidas | Variación entre lotes de componentes | Crear imágenes alternativas en la librería |
| Tombstone no detectado | Limitación de inspección superior 2D | Activar análisis de altura 3D |
| Valor incorrecto del componente aceptado | El componente tiene apariencia idéntica | Añadir ICT o verificación por código de barras |
Una tasa de falsos rechazos demasiado alta reduce la confianza del operador. Por otro lado, una tasa artificialmente baja puede indicar que los límites son demasiado permisivos y que existen escapes.
¿Qué debe revisar un comprador antes de aprobar un proveedor AOI?
La capacidad AOI del proveedor debe evaluarse más allá de la existencia de una máquina.
Checklist de evaluación de proveedor
| Área | Evidencia solicitada |
|---|---|
| Programación AOI | Capacidad para importar CAD, Gerber y centroides |
| Criterios de aceptación | Definición basada en IPC Class 2 o Class 3 |
| Validación | Uso de golden board y defect board |
| Cobertura | Lista de defectos inspeccionados |
| Trazabilidad | Registro de falsos fallos y escapes |
| Integración | Comunicación con SPI, SMT y sistemas SPC |
Los archivos necesarios para una revisión profesional suelen incluir:
- Gerber RS-274X.
- Archivo Centroid Pick & Place.
- BOM.
- Planos de ensamblaje.
- Requisitos de inspección.
- Cantidad prevista de producción.
Preguntas frecuentes sobre inspección AOI en PCB
¿Cuál es la diferencia entre AOI y SPI?
SPI (Solder Paste Inspection) se realiza antes de colocar componentes y mide el depósito de pasta de soldadura. AOI normalmente se utiliza después del montaje para verificar posición, polaridad y defectos visibles.
Ambos procesos forman parte de un sistema completo de control de calidad.
¿AOI puede comprobar si un componente funciona?
No. La AOI analiza características visibles. No confirma funcionamiento eléctrico ni firmware.
¿Cuánto tarda programar una máquina AOI para una placa nueva?
Normalmente entre 2 y 6 horas dependiendo de la complejidad. Los datos CAD reducen significativamente el tiempo frente a programación manual.
¿AOI sustituye la inspección manual?
Reduce gran parte de la inspección visual repetitiva, pero los operadores siguen siendo necesarios para revisar resultados marcados como fallo.
¿Cuál es una tasa objetivo de falsos rechazos?
Un proceso avanzado busca mantenerse por debajo de 500 PPM. Una cifra demasiado alta ralentiza producción; una cifra demasiado baja puede ocultar defectos reales.
¿La AOI puede inspeccionar PCB flexibles?
Sí, pero normalmente necesita utillajes de soporte, vacío o algoritmos adaptados para compensar deformaciones.
¿La AOI 3D siempre es mejor que la AOI 2D?
No siempre. La AOI 3D aporta ventajas en altura y coplanaridad, mientras que la AOI 2D puede ser suficiente para inspecciones visuales rápidas y económicas.
Solicitud de revisión AOI y cotización
Para definir una estrategia AOI adecuada, entregue los datos completos del diseño. Nuestro equipo revisa cada archivo según guías DFM para confirmar que la placa puede inspeccionarse correctamente.
Incluya:
- Archivos Gerber.
- Archivo Centroid.
- BOM.
- Planos de ensamblaje.
- Clase IPC requerida.
- Volumen de producción previsto.
Conclusión: cómo convertir AOI en una barrera real de calidad
La AOI no debe considerarse únicamente una cámara al final de la línea SMT. Su verdadero valor aparece cuando los parámetros, datos de diseño, límites de aceptación y métodos de validación están alineados.
Una estrategia correcta combina la selección adecuada entre 2D y 3D, una programación basada en datos reales, pruebas con defectos conocidos y seguimiento continuo de resultados.
Para placas modernas con alta densidad y componentes miniaturizados, una AOI bien configurada es una herramienta esencial para reducir retrabajos, evitar escapes y liberar producción con mayor confianza.