
Industrial
Controlador industrial
Se pueden integrar varias PCBAs, pantallas, sistemas de refrigeración y arneses; las pruebas de carga, seguridad o duración se definen en el plan del cliente.
Hi-potHarnessBurn-in
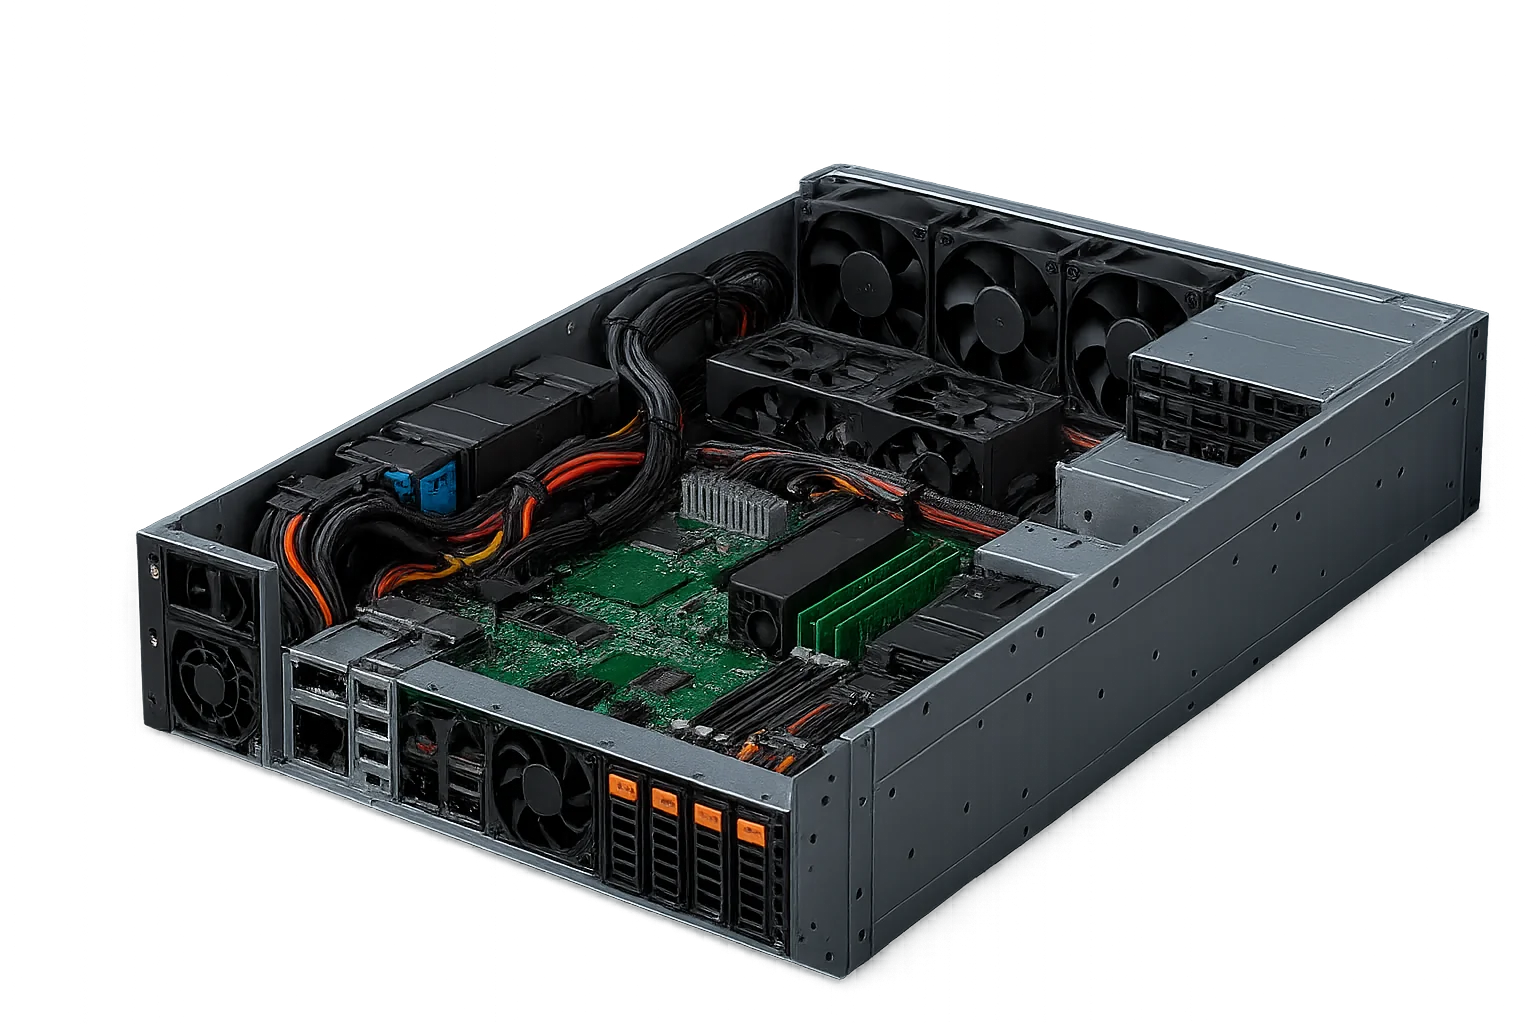
INTEGRACIÓN DE SISTEMAS
El box build integra PCBAs verificadas en sistemas electromecánicos conforme al alcance aprobado. La coordinación del abastecimiento o la fabricación del gabinete, el tendido de arneses, el encapsulado, el recubrimiento protector y las pruebas de estrés ambiental (ESS) son opciones sujetas a la viabilidad, los medios disponibles y el plan de pruebas del proyecto; no se incluyen automáticamente en todos los montajes. El ensamblaje no constituye por sí mismo la calificación reglamentaria del producto final.
Esta página se centra en la integración a nivel de sistema tras el montaje de la tarjeta, no solo en la colocación SMT/THT o la fabricación de cables.
Dimensiones, peso, interfaces, utillajes y equipos de prueba se revisan antes de cotizar.
Cortar, pelar, crimpar, etiquetar, rutear y verificar arneses antes del cierre final.
Criterios de montaje, firmware y pruebas, con la trazabilidad de unidad o lote definida en el plan de calidad.
El box build assembly es el paso de ensamblaje de nivel sistema que une PCBAs verificadas con hardware mecánico, arneses, pantallas, módulos de potencia, firmware y prueba final para enviar un producto o subsistema utilizable.
Esta página es distinta de las páginas SMT/THT, sourcing de componentes y arneses de APTPCB: cubre la evidencia de integración de sistema después de que esas entradas están listas, incluidos registros de torque, controles de ruteo, revisión de firmware, pruebas de seguridad, etiquetado de pack-out y datos RFQ.
APTPCB puede controlar los registros a nivel PCBA e integración, pero la aprobación regulatoria final, rendimiento clínico, seguridad en campo y conformidad del producto final siguen siendo responsabilidad del cliente a nivel sistema.
EVIDENCIA DE LIBERACIÓN
El riesgo práctico en box build no es solo instalar piezas; cada pieza instalada debe vincularse con plano, ruta, valor de torque, revisión de firmware y límite de prueba. Un release gate convierte esos requisitos en evidencia antes del envío.
Las referencias típicas incluyen IPC-A-610 para ensamblaje electrónico, IPC/WHMA-A-620 para cables y arneses, ANSI/ESD S20.20 para control ESD, planos del cliente para ajuste mecánico y límites funcionales o hi-pot definidos por el cliente.
DATOS RFQ
Una cotización box build solo es precisa cuando los datos mecánicos, eléctricos, firmware, prueba y logística se ven al mismo tiempo. La falta de datos de torque, firmware o empaque suele crear retrabajo tras el first article build.
Para NPI, envíe el paquete disponible y marque claramente lo desconocido; para producción repetida, congele la revisión antes de los registros serializados.
RESPONSABILIDADES DE LA COTIZACIÓN
Las cotizaciones de box build comparables especifican quién suministra cada pieza, quién es responsable de los útiles y medios de prueba y qué evidencias autorizan la liberación. Señale los datos pendientes para que una suposición sobre el ajuste del gabinete, el firmware o el embalaje no se convierta en un cambio de producción sin aprobar.
| Decisión | Enviar con la solicitud | Confirmar en la cotización | Acordar antes del envío |
|---|---|---|---|
| Abastecimiento e inventario | BOM multinivel y lista de fabricantes aprobados; piezas suministradas y por comprar; revisiones del gabinete y el arnés. | Responsabilidad de compra, inspección de entrada, faltantes, piezas suministradas dañadas y aprobación de sustituciones. | Controles de entrada acordados e identificación de las revisiones aprobadas de piezas y planos. |
| Ajuste y acceso al montaje | Planos mecánicos o modelo STEP; requisitos de fijación y torque; rutas de cable y acceso a conectores. | Alcance de los útiles, interfaces pendientes y punto de aprobación de la primera pieza antes de cerrar el gabinete. | Verificaciones acordadas de ajuste, fijación y ruta; aprobación de desviaciones antes de repetir la producción. |
| Útil, firmware y prueba | Revisión o checksum aprobado del firmware; interfaz de programación; secuencia de prueba, límites y útil disponible. | Quién suministra, posee y mantiene el útil y el software; cargos de programación y prueba, reglas de repetición y retrabajo; aprobación escrita de cambios al firmware o límites. | Resultados acordados con la vinculación requerida por unidad o lote e identificación de revisión. La inspección de la tarjeta o una pantalla de arranque por sí solas no verifican todas las funciones del producto. |
| Calificación del producto | Mercado de destino, requisitos aplicables al producto y verificaciones ambientales o de seguridad eléctrica requeridas, si corresponde. | Qué verificaciones están incluidas, qué calificación se gestiona por separado y quién autoriza la liberación del producto. | Evidencia de calificación y aprobación de liberación exigidas por el cliente; la aceptación del ensamblaje no sustituye la calificación del producto final. |
| Precio, plazo y envío | Cantidades piloto y repetidas; etiquetas, accesorios, embalaje y destino; registros requeridos. | Costos únicos de útiles, dispositivos y preparación frente a cargos recurrentes de ensamblaje, prueba y embalaje; artículos de plazo largo y condiciones de inicio del plazo de entrega. | Embalaje aprobado y registros solicitados; acuerdo por escrito sobre cambios que afecten el costo o el plazo. |
Envíe el paquete disponible aunque queden datos pendientes. Antes de autorizar el piloto, solicite que se identifiquen las operaciones incluidas, el reparto de abastecimiento, los cargos únicos y recurrentes, el alcance de pruebas y registros, los datos pendientes y los puntos de aprobación.
COBERTURA BOX-BUILD
Integración mecánica, cableado, verificaciones eléctricas, carga de firmware, pruebas finales y empaque gestionados por un mismo equipo responsable.
Integración mecánica
Montaje de PCBAs, pantallas, ventiladores y herrajes según planos aprobados; definir en la solicitud los criterios de ajuste, holgura y par de apriete.
Fabricación de arneses
Fabricación de arneses AWG 28–8, etiquetado y tendido, además de integrar arneses suministrados por el cliente. Confirmar el reparto de suministro y la cobertura de continuidad al 100 % para el alcance acordado; la prueba hi-pot se incluye solo si está especificada y es compatible con el plan del cliente.
Firmware y pruebas
Programación y pruebas finales según archivos y plan del cliente; confirmar antes de cotizar la interfaz, el útil, los límites y el formato de registro. ICT/FCT, boundary-scan y hi-pot se seleccionan según el producto; hi-pot solo cuando se especifique y sea compatible.
Empaque y logística
Kits ESD/foam/retail, accesorios, códigos de barras, ASN/EDI y fulfillment D2C.
FLUJO DE TRABAJO
Desde la llegada de PCBA hasta sistemas serializados, probados y empaquetados.
Planificar y preparar
Revisar BOM, cableado, especificaciones de torque, firmware y límites de prueba; alistar utillajes y fijaciones.
Instalación de PCBA
Instalar PCBA, refrigeración, pantallas y herrajes según la instrucción de trabajo; verificar el ajuste y la fijación antes de cerrar el gabinete.
Arneses y enrutado
Conectar, etiquetar y asegurar los arneses contra la tracción según el esquema de cableado; realizar las comprobaciones eléctricas acordadas. La prueba hi-pot depende del plan del producto.
Firmware y pruebas
Cargar el firmware aprobado y realizar las pruebas finales acordadas con límites y evidencias definidos; se aplican los métodos seleccionados en el plan del cliente.
Pack-out
Kits de accesorios, manuales, etiquetas, preparación de cajas/pallets y ASN/EDI para salidas.
PORTAFOLIO
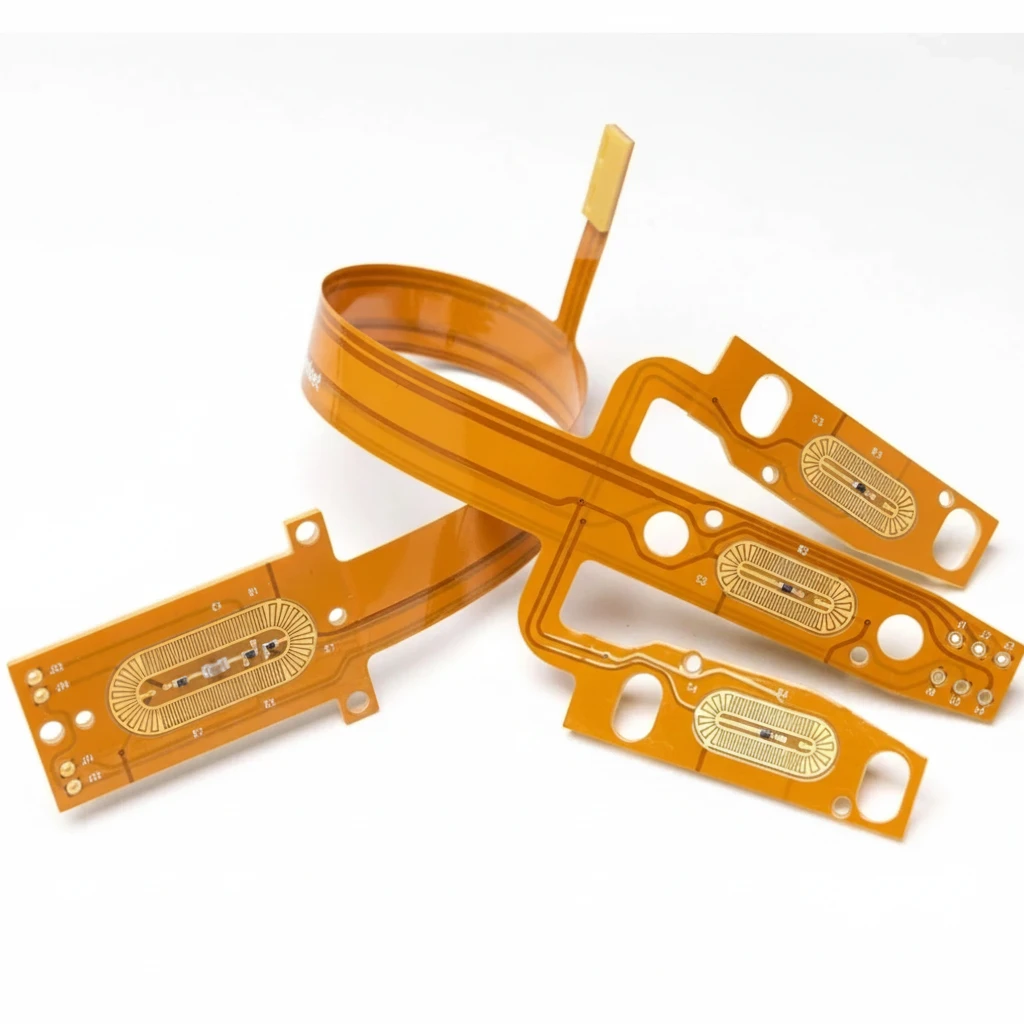
Ejemplos de integración que abarcan sistemas industriales, médicos y de consumo.
CAPACIDADES
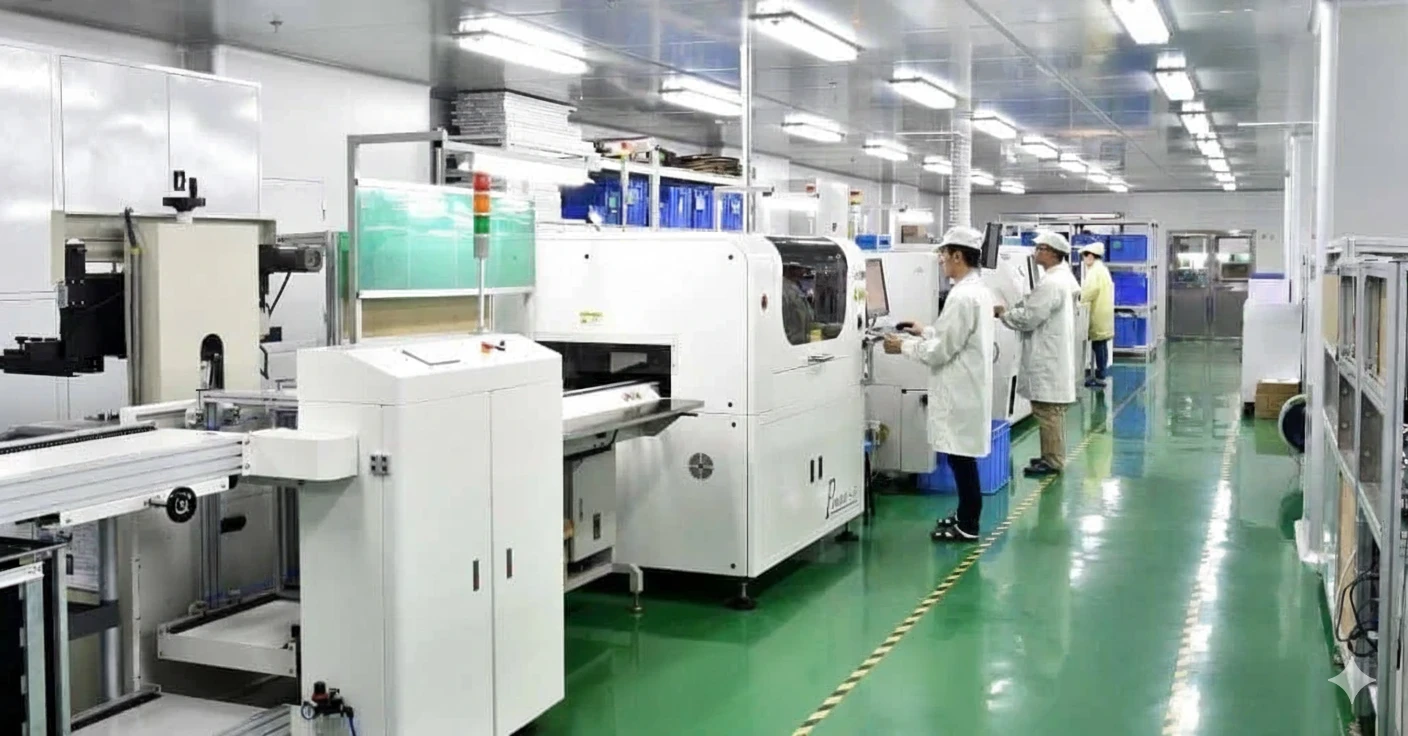
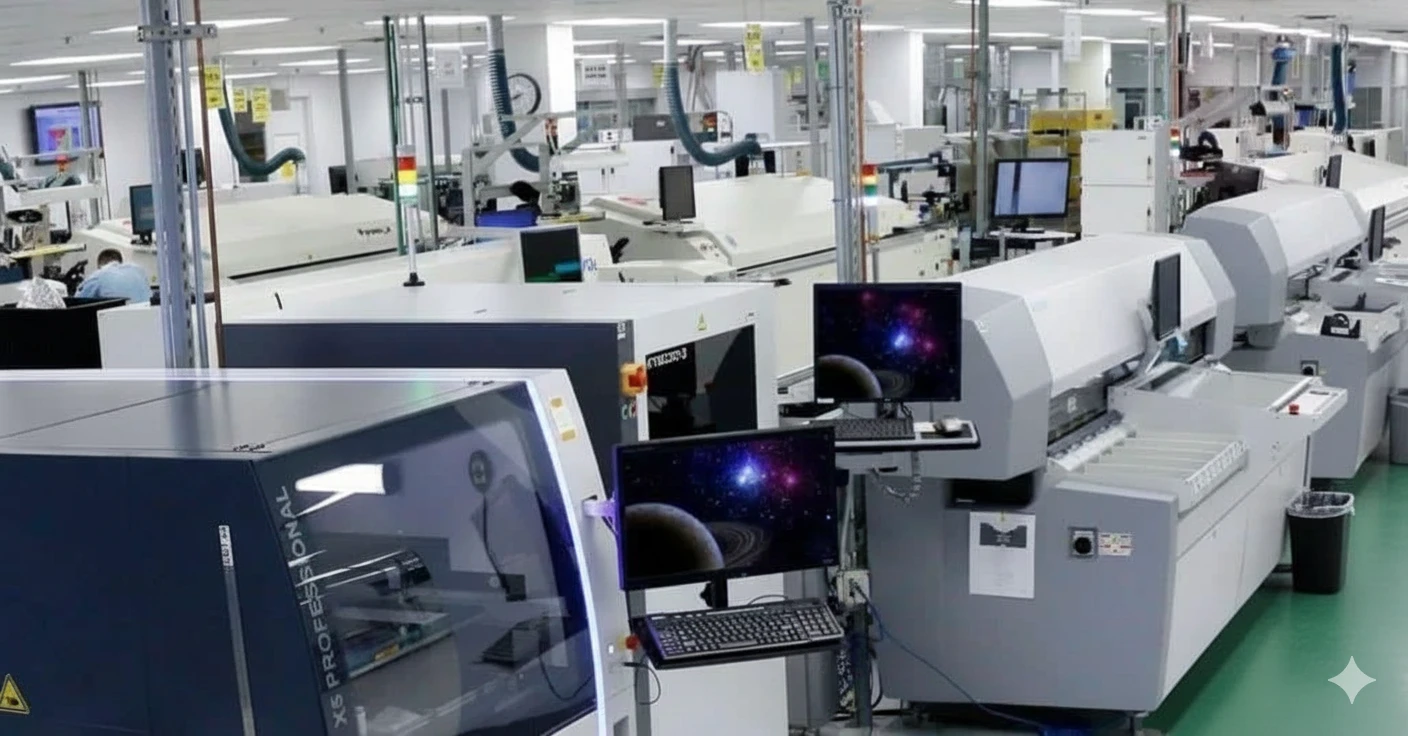
La lista se organiza por riesgo de liberación: ajuste, cableado, encendido, firmware, seguridad y condición de envío.
Los requisitos de ESD, MSD, limpieza, utillaje y embalaje se revisan para el producto y se definen en el plan de fabricación.
CALIDAD
La mayoría de defectos de box build se previenen mejor antes del cierre final, por eso los controles están en gates mecánico, cableado y power-up.
Atornilladores digitales, herramientas calibradas, verificación de tornillos, gap checks y aceptación visual antes de liberar estación.
Continuidad, hi-pot opcional, verificación de etiqueta, strain relief y ruteo antes de que placas o tapas limiten acceso.
Captura de revisión firmware, ID de fixture, límites pass/fail, logs FCT o boundary-scan y vínculo serial.
Ensamblajes robustos con hi-pot, gestión térmica y conformal coating.
Se pueden integrar equipos de medición y médicos. Los requisitos de UDI, limpieza y trazabilidad se definen en el plan del producto; si se requiere ISO 13485, se confirma el certificado vigente para la entidad, el centro y el alcance aplicables.
Calibración RF, carga de firmware y pack-out retail/D2C para gateways y hubs.
Kits de accesorios, manuales, etiquetado y paletizado para envío directo.
RELEASE GATES
El diferencial es el paquete de evidencia: torque, arnés, firmware, prueba, pack-out y datos seriales permanecen conectados.
Gate 1
Evidencia de liberación
• Tipo de tornillo y tabla de torque coinciden con el plano.
• Gap, junta, panel y orientación de etiqueta se inspeccionan.
• Hallazgos de cosmética o ajuste se retienen antes de la liberación eléctrica.
Gate 2
Evidencia de liberación
• Se verifican llave de conector, polaridad y texto de etiqueta.
• Strain relief y radio de curvatura se comparan con el dibujo de ruteo.
• Hi-pot se agrega cuando el plan de prueba del cliente lo requiere.
Gate 3
Evidencia de liberación
• Revisión firmware o checksum se captura en el traveler.
• ID de fixture, estado de calibración y límites pass/fail se registran.
• Los resultados funcionales acordados se vinculan al nivel de unidad o lote requerido; la cobertura y las evidencias siguen el plan aprobado.
Gate 4
Evidencia de liberación
• Kit de accesorios y lista de manuales se verifican.
• Requisitos ESD, espuma, caja y pallet se controlan.
• Barcode, UDI o etiqueta cliente se escanea antes de liberar.
Control de costo
Evidencia de control de costo
• Kits y fixtures de prueba se preparan juntos.
• Cambios de ingeniería se revisan en entradas mecánicas, eléctricas y de packaging.
Control de escala
Evidencia de control de costo
• Reglas de variante se documentan en vez de redescubrirse en cada build.
• Packaging y etiquetado se validan antes del ramp-up de volumen.
Preguntas habituales antes de liberar una PCBA hacia integración de sistema.
Suba los archivos que definen ajuste, cableado, firmware, prueba y envío para que la cotización cubra todo el camino de liberación.