
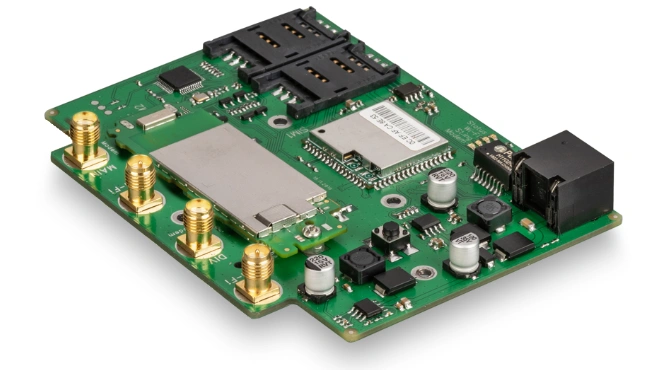
Control
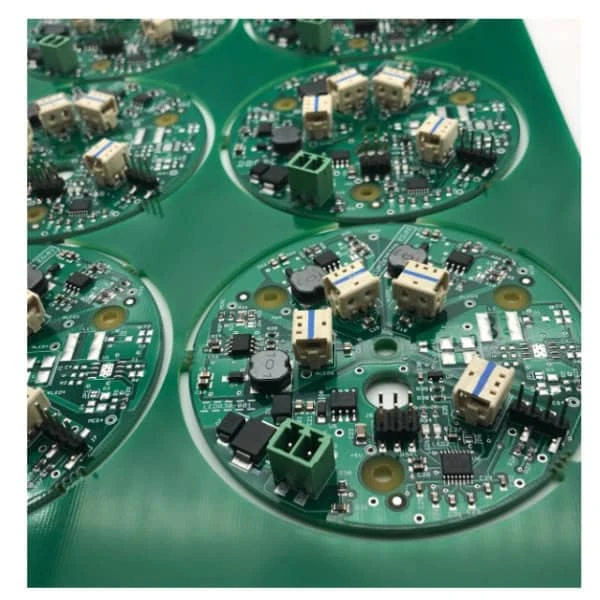
Tarjeta de control con conectores
Conectores THT cerca de componentes SMD: revisar separación, masa térmica y necesidad de paleta.
SelectivaSeparaciónCriterios del cliente
SMT • THT • SOLDADURA • PRUEBAS
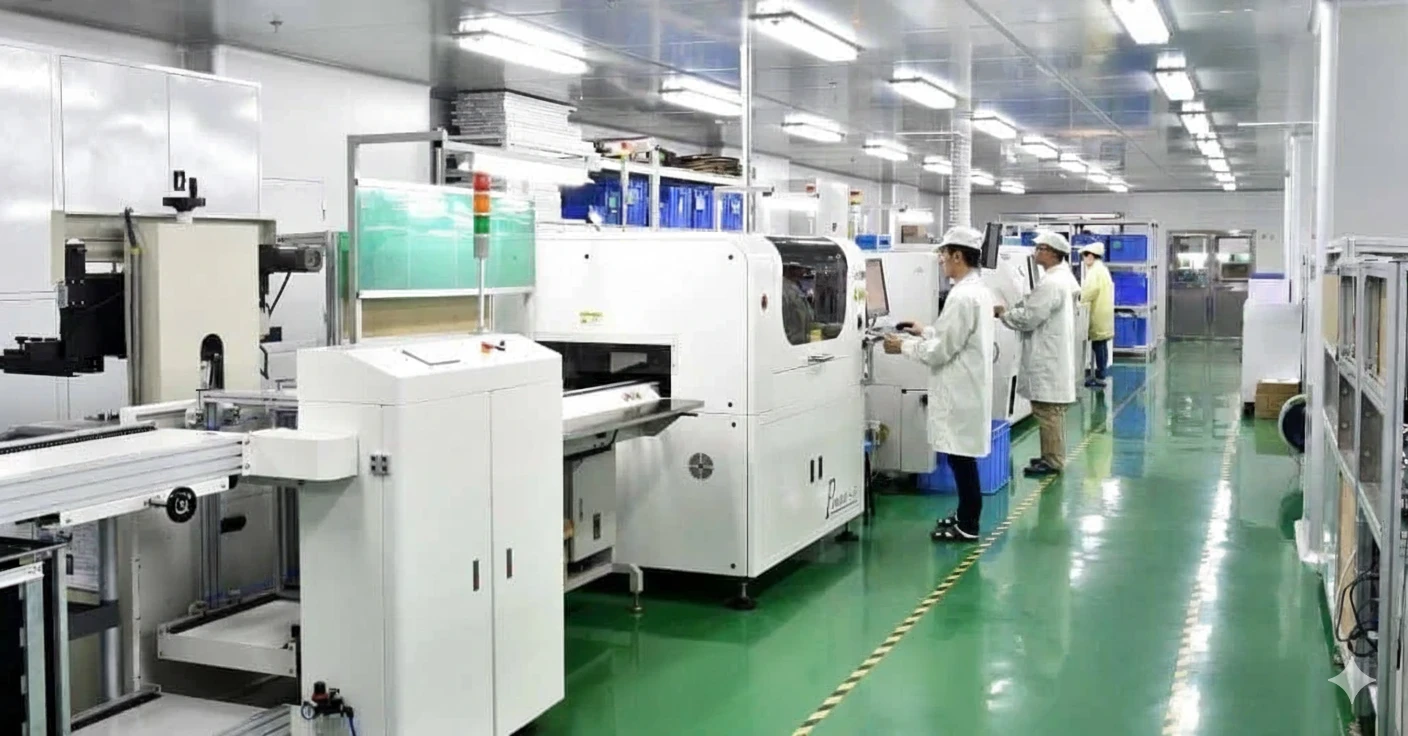
El ensamblaje PCB SMT y THT combina componentes de montaje superficial con componentes de orificio pasante en una misma tarjeta. APTPCB define la secuencia de fabricación, el esténcil, el perfil de reflow, el método de soldadura THT, las inspecciones y las pruebas a partir de los datos de su producto.
El proceso debe soldar cada componente sin exponer los componentes cercanos a riesgos térmicos, mecánicos o de inspección innecesarios.
Definir el esténcil, la pasta, los componentes sensibles y el perfil térmico.
Elegir soldadura selectiva, por ola o manual, o press-fit, según la tarjeta.
Vincular cada riesgo con un control, un criterio de aceptación y una evidencia.
DECISIONES DE LA RUTA DE MONTAJE
La ruta de montaje mixto debe considerar ambas caras de la placa, toda la secuencia térmica y el acceso necesario después de cada operación. Solicita una ruta basada en los componentes y el plano reales, e identifica en la cotización los útiles, las excepciones manuales y los momentos de inspección.
| Condición de montaje | Decisión de secuencia | Entrada o evidencia necesaria | Consecuencia para la cotización |
|---|---|---|---|
| SMT montado en ambas caras | Elegir el orden de las pasadas de reflujo y revisar los componentes que se invertirán, incluido el soporte o la retención necesarios. | Instrucciones de proceso de los componentes exactos, indicaciones de pasta/proceso, colocación en ambas caras y secuencia térmica propuesta. | Confirmar si se necesitan soporte, utillaje u operaciones adicionales. El tamaño o el peso del encapsulado por sí solos no determinan un orden universal de las caras. |
| Conector o componente THT sensible a la temperatura | Elegir la fase de inserción y el método de soldadura según la exposición de proceso permitida para el componente real. | MPN crítico e instrucciones actuales del fabricante, además de la masa térmica de la placa y la ruta propuesta de soldadura selectiva, por ola o manual. | Identificar excepciones locales de soldadura o manipulación. Montar después del reflujo no elimina la exposición al calor del proceso de soldadura posterior. |
| SMT en la cara inferior cerca de uniones THT | Revisar conjuntamente el acceso de la boquilla o la ola, la protrusión de los pines, el soporte de la placa y los componentes cercanos. | Plano de la cara de montaje, zonas libres de la cara de soldadura, detalles de terminales/conectores y revisión de viabilidad del acceso propuesto. | Confirmar la ruta automatizada, cualquier palé o útil y las excepciones manuales controladas. No se presupone la distancia libre indicada por otro proveedor. |
| Conectores altos, blindajes, disipadores o herrajes | Programar la inspección, el retrabajo y el acceso a pruebas acordados antes de que una operación posterior los oculte, o definir una comprobación posterior adecuada. | Plano de montaje/mecánico y las características que serán difíciles de ver, alcanzar o sondear. | Incluir las ventanas de revisión necesarias y cualquier operación añadida. Las fotos o AOI no verifican por sí solas todas las conexiones ocultas. |
| Interfaces press-fit o soldadas con limpieza/protección posterior | Separar la inserción de pines con zona elásticamente deformable sin soldadura de los pines soldados y coordinar inserción, inspección, limpieza y restricciones del recubrimiento. | Instrucciones exactas del contacto/PTH y del utillaje, condiciones permitidas de proceso/limpieza y verificación de montaje requerida. | Identificar por separado el utillaje de inserción, la manipulación y el alcance de verificación. Press-fit no es un proceso de soldadura y un útil por sí solo no cualifica la interfaz. |
Para revisar la ruta, indica el tipo de montaje y la cara, las instrucciones de proceso de los MPN críticos, planos y zonas libres, cantidad, restricciones de limpieza/recubrimiento y acceso a pruebas. Pregunta qué operaciones y registros están incluidos y quién aprueba un cambio de ruta. Consulta soldadura selectiva, planificación de montaje mixto y pruebas y calidad.
Una consulta temprana de viabilidad SMT/THT puede incluir requisitos provisionales. Señala las dudas sobre exposición de componentes, acceso o pruebas para revisarlas antes de confirmar una ruta de producción.
COBERTURA DEL PROCESO
Una PCBA mixta necesita una secuencia, acceso de soldadura, gestión de la masa térmica y plan de pruebas definidos antes de entrar en producción.
DFM del esténcil y la colocación
Revisión de aperturas, polaridades, coordenadas XY, fiduciales y separaciones.
Control del reflow SMT
Perfil térmico, control del depósito de pasta e inspección óptica definidos según los componentes y el riesgo.
Elección del método THT
Soldadura selectiva, por ola o manual, o press-fit, según el acceso a los pines, la masa térmica y las zonas restringidas.
Evidencia de liberación
Rayos X, ICT, FCT, boundary-scan y control de limpieza solo cuando el plan aprobado los requiera.
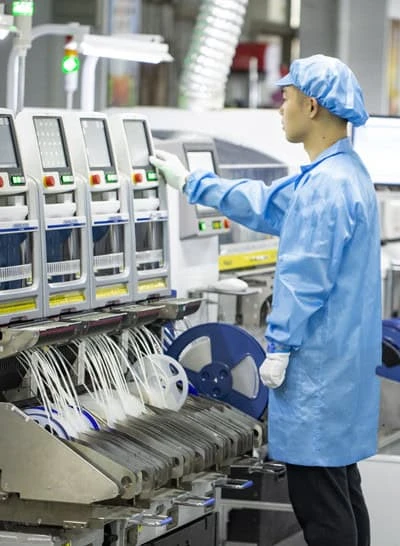
MÉTODO
La secuencia y los criterios de aceptación se definen antes del primer artículo y se revisan después de cada cambio.
DFM y método
Revisar BOM, coordenadas XY, polaridades, componentes altos, zonas restringidas y método de soldadura.
Esténcil y preparación SMT
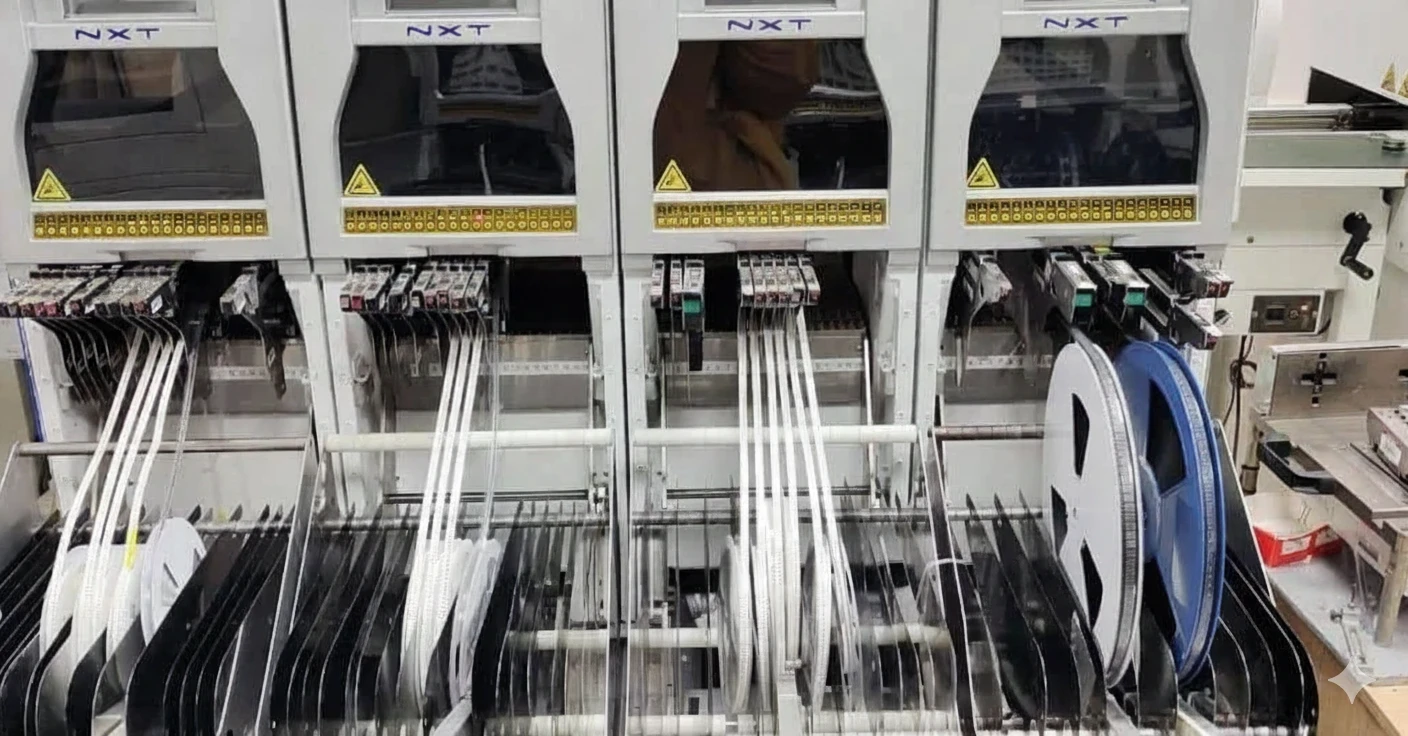
Validar esténcil, pasta, alimentación de componentes, programa de colocación, perfil de reflow y primer artículo.
Liberación del reflow SMT
Controlar el depósito de pasta y aplicar inspección óptica o rayos X dirigidos antes de que la inserción THT limite el acceso.
Inserción THT y soldadura
Controlar inserción, paleta o boquilla, flux, precalentamiento, temperatura, tiempo de contacto e inspección.
Pruebas y expedición
Aplicar flying probe, ICT, FCT o boundary-scan según el plan y preparar la evidencia de lote acordada.
CASOS DE CONFIGURACIÓN
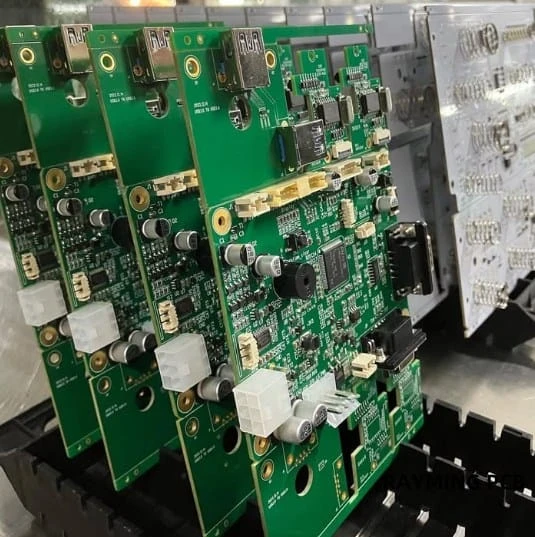
Estos ejemplos muestran decisiones de proceso que deben documentarse; no sustituyen el análisis de su tarjeta ni de sus criterios de aceptación.
PUNTOS DE LIBERACIÓN
Una cotización útil vincula cada etapa con sus datos de entrada, criterio de aceptación y evidencia esperada.
Los archivos aprobados, la revisión, las desviaciones, los parámetros acordados y los resultados solicitados deben seguir identificables hasta la expedición.
CALIDAD
Los puntos de liberación cubren pasta, reflow, soldadura THT, limpieza y pruebas eléctricas según el plan aprobado.
El reflow SMT se libera antes de insertar THT cuando después quedará limitado el acceso a BGA, QFN o BTC.
La soldadura selectiva, por ola o manual y el press-fit se eligen según acceso, cantidad de pines, masa térmica y riesgo para los componentes SMD cercanos.
BOM, lista de fabricantes aprobados, coordenadas XY, planos, estrategia de pruebas y restricciones de soldadura o limpieza agilizan la revisión.
Conectores, relés y componentes de potencia requieren una estrategia de soldadura compatible con la masa térmica y los criterios del cliente.
Las tarjetas de señales sensibles necesitan criterios explícitos de limpieza, inspección y pruebas funcionales.
Terminales, transformadores y componentes press-fit requieren sujeción mecánica y acceso de retrabajo controlado.
Las uniones ocultas y los componentes blindados obligan a planificar la inspección antes de insertar los componentes THT.
CALIDAD Y COSTE
Cada control debe responder a un riesgo identificable y producir una evidencia útil.
Calidad
Calidad
Coste
Coste
Respuestas sobre la secuencia SMT/THT, el método de soldadura, las inspecciones, las normas de aceptación y los archivos necesarios para cotizar.
Reciba una propuesta de ruta de fabricación, método de soldadura y cobertura de inspección y pruebas.