
Calidad y aceptación PCBA
Una cadena de inspección.Cada etapa bien definida.
Conecte el control de materiales, la inspección del proceso y la evidencia eléctrica con la aceptación específica del producto y la liberación final.
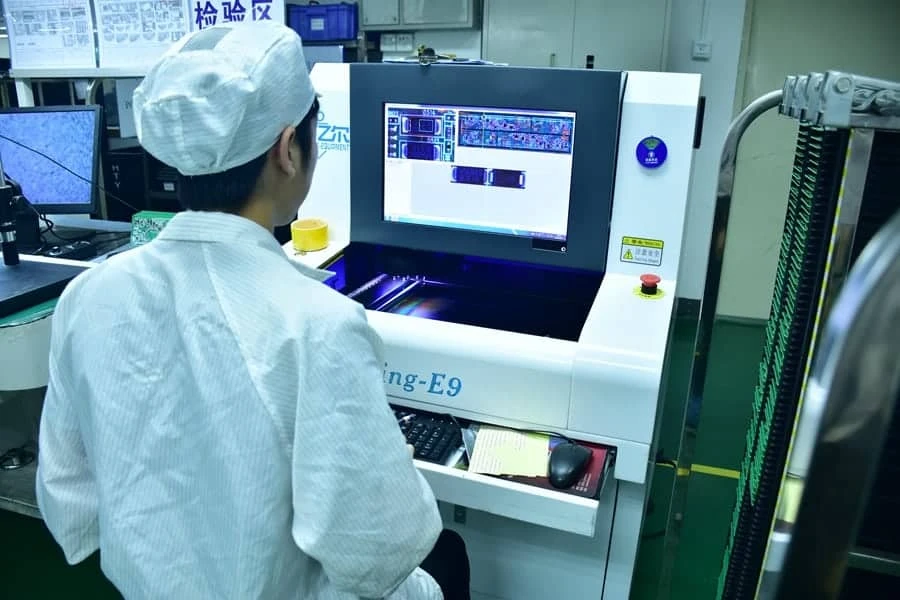
01 / Aceptación específica del producto
Diseñe la cadena de inspección en torno al producto real.
Cada etapa necesita un propósito, una base de aceptación definida y un vínculo con el lote de producción.
- NCR → disposición: No conformidad cerrada
02 / Planificación basada en riesgos
Seleccione los métodos y la evidencia según el riesgo.
| Riesgo o pregunta | Método a evaluar | Qué puede demostrar | Límite principal | Evidencia a acordar |
|---|---|---|---|---|
| ¿La deposición de pasta es estable? | SPI | Volumen, altura, área y desplazamiento respecto al programa de inspección. | No verifica la unión después de la refusión ni la función eléctrica. | Programa/revisión, resultados, alarmas y regla de reacción. |
| ¿Los componentes visibles están presentes y orientados? | AOI | Presencia, posición, polaridad y defectos visibles configurados. | No observa el interior de uniones ocultas ni demuestra funcionalidad. | Cobertura por referencia, criterios, imágenes o resumen de resultados. |
| ¿Las uniones bajo el componente cumplen el criterio definido? | Rayos X / AXI | Características internas u ocultas en BGA, QFN, LGA y geometrías similares. | La interpretación depende de vistas, resolución, programa y criterio; no prueba firmware. | Lista de componentes, vistas, criterio, muestreo y registro requerido. |
| ¿Hay abiertos, cortos o valores incorrectos en nodos accesibles? | ICT o sonda | Conectividad y mediciones eléctricas incluidas en el programa. | Depende del acceso DFT y no demuestra por sí sola el comportamiento completo. | Lista de conexiones o programa, útil de prueba, límites, cobertura y registro de fallos. |
| ¿La PCBA ejecuta las funciones especificadas? | FCT | Respuesta a estímulos, cargas, interfaces y secuencias incluidas. | Solo cubre lo que la especificación, el útil de prueba y el programa ejercitan. | Versión, límites, mediciones, resultado por unidad y códigos de fallo. |
| ¿Se necesita detectar fallo temprano o respuesta ambiental? | Ensayo de envejecimiento / ambiental | Comportamiento bajo un perfil de tiempo, carga o ambiente aprobado. | No debe improvisarse: requiere límites del producto, seguridad y criterio de salida. | Perfil, duración, muestra, monitorización, límites y disposición. |
Desplace la tabla para consultar todas las columnas.
03 / Antes de la producción
Incluya la fabricación y el acceso de prueba en la revisión del diseño.
04 / Material entrante
Confirme los materiales antes de que lleguen al montaje.
05 / Control en proceso
Inspeccione la impresión y la colocación mientras la corrección siga siendo puntual.
Referencia liberada
- Confirmar número de parte y revisión de PCB/PCBA, Gerber u ODB++, BOM/AVL, archivo de coordenadas, dibujos y notas de ensamblaje.
- Definir clase o criterios de aceptación, defectos objetivo, componentes críticos y requisitos regulatorios del cliente.
- Cerrar cambios, alternativas y desviaciones abiertas antes del kitting.
Proceso preparado
- Aprobar plantilla de pasta, orientación, programa de colocación, perfil aplicable y plan de primera pieza según el producto.
- Vincular materiales, programas y estaciones a la revisión que se va a fabricar.
- Definir la reacción ante una alarma de proceso antes de ejecutar el lote.
Cobertura ejecutada
- Aplicar inspección visual, SPI, AOI, rayos X, ICT, sonda o FCT solo en el alcance aprobado.
- Registrar resultados con límites, versión de programa o útil de prueba e identidad de lote o unidad cuando se requiera.
- Separar un fallo real de un falso rechazo, contacto deficiente o problema del sistema de prueba.
Liberación o disposición
- Verificar que inspecciones, pruebas, retrabajos y documentos obligatorios estén cerrados.
- Bloquear material no conforme y documentar contención, análisis, retrabajo, uso bajo concesión o rechazo.
- Liberar únicamente con la evidencia y autoridad definidas para el pedido.
06 / Evidencia de las uniones soldadas
Elija con criterio la inspección de características visibles y ocultas.
Nota sobre el alcance Defina los encapsulados, las características detectables y las reglas de aceptación de cada método de inspección. Los resultados difíciles pueden requerir otra vista o un método de confirmación.
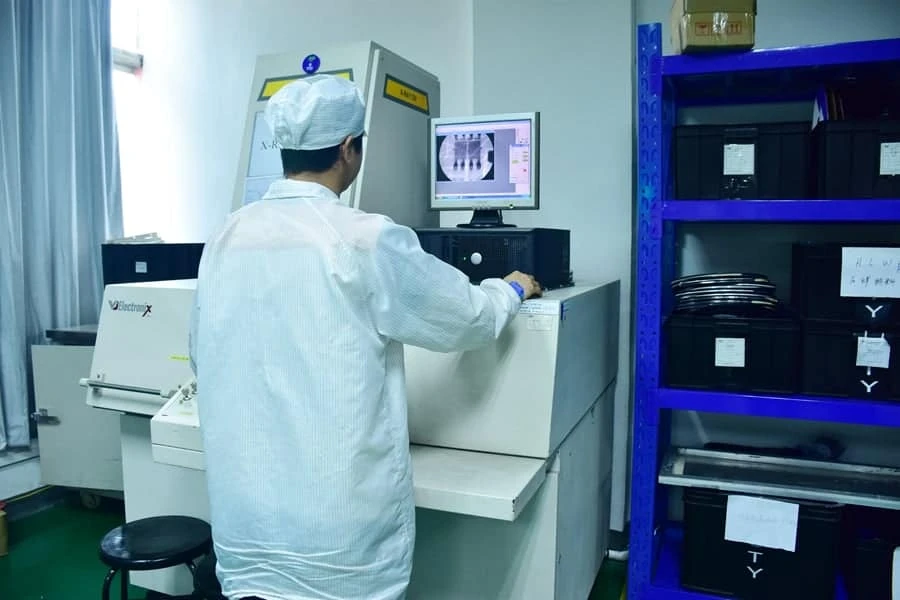
| Método | Úselo cuando | Defectos o señales objetivo | No lo trate como | Entrada crítica |
|---|---|---|---|---|
| Inspección visual | Prototipos, primera pieza, zonas accesibles o verificación final definida. | Daño, contaminación, montaje visible, etiquetado y calidad de ejecución observable. | Medición repetible de toda característica ni prueba eléctrica. | Dibujo, unidad de referencia o lista de verificación y criterio de aceptación. |
| SPI | El riesgo se origina en la impresión de pasta y conviene reaccionar antes de colocar o refluir. | Desviaciones de deposición incluidas en el programa. | Confirmación de soldadura terminada. | Datos de plantilla, áreas de soldadura, biblioteca y límites de proceso. |
| AOI | La geometría es ópticamente accesible y se busca control repetible de montaje visible. | Faltantes, polaridad, posición y defectos visibles configurados. | Inspección de uniones ocultas o función eléctrica. | CAD/archivo de coordenadas, BOM, referencias, imágenes y criterios. |
| Rayos X | Hay BGA/QFN/LGA, soldadura oculta o una investigación que exige visión interna. | Puentes, vacíos, alineación y otras características definidas por vista y criterio. | Prueba automática de confiabilidad o sustituto de FCT. | Lista de objetivos, geometría, vistas, muestra y criterio. |
| ICT / sonda | Se necesita diagnóstico eléctrico localizado y el diseño ofrece acceso suficiente. | Abiertos, cortos, valores y estados incluidos en el programa. | Validación de la función completa del producto. | Esquema, lista de conexiones, acceso DFT, límites y volumen. |
| FCT | El criterio de compra exige demostrar funciones concretas de la PCBA energizada. | Arranque, interfaces, señales, cargas y respuestas especificadas. | Cobertura implícita de defectos no estimulados ni medidos. | Especificación, firmware, útil de prueba, secuencia, límites y registros. |
Desplace la tabla para consultar todas las columnas.
07 / Prueba y liberación final
Relacione las pruebas eléctricas, el estado final y los registros de liberación.
Qué debe especificarse para una prueba eléctrica o funcional repetible
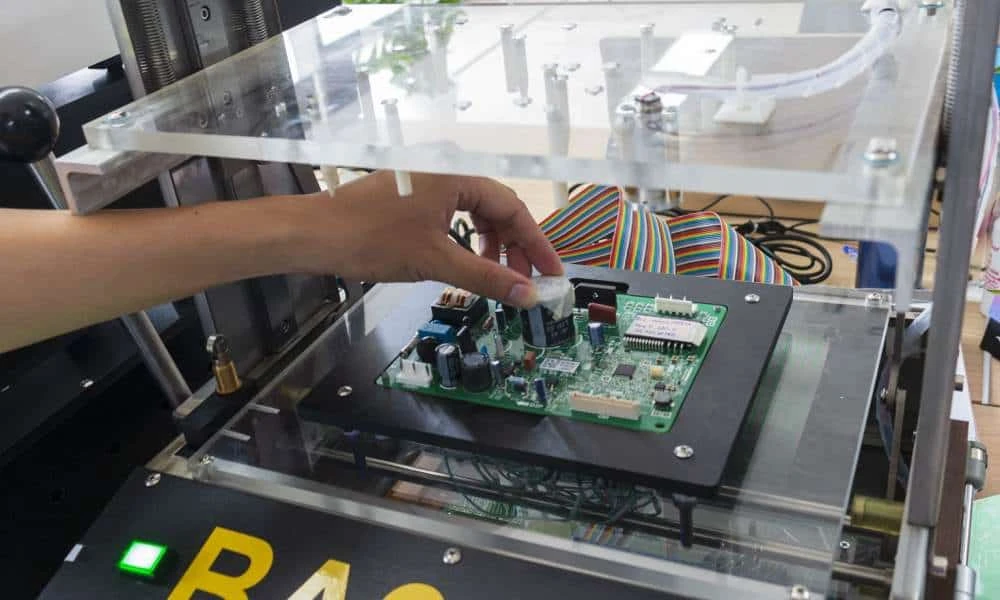
| Elemento | Definición mínima | Riesgo si falta | Registro útil |
|---|---|---|---|
| Identidad | Número de parte, revisión de PCBA, variante y firmware aplicable. | Ejecutar el programa correcto sobre una unidad equivocada. | Serie/lote, revisión y versión de firmware. |
| Estímulos y cargas | Alimentación, secuencia, señales, interfaces, cargas y condiciones seguras. | Resultado no representativo o daño de la unidad bajo prueba. | Versión de secuencia y configuración de estación. |
| Límites de aceptación y rechazo | Valor nominal, tolerancia, unidades, tiempo de estabilización y regla de decisión. | Falsos rechazos, escapes o decisiones distintas entre estaciones. | Medición, límite aplicado y resultado. |
| Útil de prueba y programa | Versión, mantenimiento, unidad de referencia y verificación después de cambios. | Deriva, contacto inestable o mezcla de revisiones. | ID de útil/programa, fecha y estado de verificación. |
| Responsabilidad | Quién aporta firmware, secretos, simuladores, unidad patrón, propiedad y aprobación de cambios. | Bloqueos de lanzamiento, exposición de datos o aceptación ambigua. | Referencia aprobada e historial de cambios. |
Desplace la tabla para consultar todas las columnas.
Puertas de liberación y evidencia de lote PCBA
| Puerta | Condición de paso | Evidencia posible | Si no cumple |
|---|---|---|---|
| Identidad y revisión | Archivos, BOM, materiales y programas corresponden a la referencia liberada. | Hoja de ruta de fabricación, revisión, lote y registro de cambios. | Detener, segregar y resolver la discrepancia. |
| Primera pieza / proceso | Los puntos definidos de montaje y proceso fueron revisados antes de continuar. | Lista de verificación, resultados de inspección o aprobación registrada. | Corregir programa/proceso y repetir la aprobación aplicable. |
| Inspección y prueba | La cobertura requerida fue ejecutada con límites y versiones vigentes. | Resumen, registro por unidad, imágenes o informe acordado. | Diagnosticar, confirmar el fallo y abrir no conformidad. |
| Retrabajo y reinspección | El retrabajo autorizado fue documentado y la característica afectada volvió a evaluarse. | Registro de retrabajo, operador/estación y resultado posterior. | Mantener bloqueo hasta disposición aprobada. |
| Inspección final y embalaje | Condición visual, identificación, protección ESD/humedad y embalaje cumplen la orden. | Lista de verificación final y etiquetas de envío/lote. | Corregir antes de cerrar el lote. |
| Paquete documental | Certificado, resultados y trazabilidad obligatorios están completos y vinculados. | Certificado de conformidad (CoC), registros de prueba, NCR/disposición y archivos solicitados. | No liberar documentación ni producto hasta cerrar faltantes. |
Desplace la tabla para consultar todas las columnas.
Lista RFQ para cotizar el control de calidad PCBA
| Grupo | Qué enviar | Qué permite definir |
|---|---|---|
| Diseño y revisión | Gerber u ODB++, BOM con revisión, archivo de coordenadas, dibujos, esquema y notas de ensamblaje cuando apliquen. | Referencia liberada, DFM/DFT, programación y control de cambios. |
| Aceptación | Norma, clase, revisión, requisitos del cliente, criterios de ejecución y características críticas. | Criterios de aceptación y rechazo y autoridad de liberación. |
| Riesgos y cobertura | Defectos objetivo, encapsulados ocultos, nodos críticos, acceso DFT y estrategia existente. | Selección de SPI, AOI, rayos X, ICT, sonda, FCT u otros métodos. |
| Prueba funcional | Firmware, secuencia, interfaces, estímulos, cargas, límites, unidad patrón y seguridad. | Útil de prueba, programa, instrumentos, validación y tiempo de ciclo. |
| Muestreo y volumen | Cantidad por lote, mezcla de variantes, primera pieza, frecuencia, AQL o reglas contractuales. | Capacidad, coste y puntos de inspección. |
| Evidencia y trazabilidad | Lote o serie, formato de registros, CoC, imágenes, retención, NCR, disposición y requisitos de auditoría. | Paquete documental, almacenamiento de datos y entrega. |
Desplace la tabla para consultar todas las columnas.
REFERENCIA TÉCNICA
Otras capacidades del sistema de calidad e información del proveedor
Estándares, trazabilidad y límites de responsabilidad
PREGUNTAS PRÁCTICAS
Preguntas frecuentes sobre control de calidad PCBA
¿Qué debe definir un plan de control de calidad PCBA?
¿AOI es suficiente para liberar una PCBA?
¿Cuándo conviene incluir inspección por rayos X?
¿ICT, FCT y ensayo de envejecimiento se incluyen en todos los pedidos?
¿Qué evidencia de calidad puede acordarse para un lote PCBA?
¿Qué información necesita APTPCB para cotizar el plan de calidad?
REVISIÓN TÉCNICA Y DE PRODUCCIÓN
Revise la cadena de inspección de su producto.
Comparta la estrategia de prueba existente e identifique la evidencia necesaria para la liberación.
- Gerber / CAD y BOM aprobada
- Funciones del producto y requisitos de prueba de interfaces
- Encapsulados críticos y objetivos de fiabilidad
- Criterios de aceptación y requisitos de trazabilidad