Equipo general de fabricación de PCB

DE EVT A PVT • DFM/DFT • LIBERACIÓN DOCUMENTADA

Fabricación PCB NPI y lotes pequeños

La fabricación PCB NPI conecta un diseño validado con una ruta de fabricación controlada mediante revisiones DFM/DFT, stack-up, BOM, inspección y pruebas acordadas. Coordinamos PCB, ensamblaje y lotes EVT, DVT, PVT o puente, con registros definidos para decidir el siguiente paso.

EVT / DVT / PVT
Etapas
PCB + PCBA
Alcance
DFM / DFT
Revisión

Cotización instantánea

EVT / DVT / PVTEtapas
Gerber/ODB++ + BOMDatos de entrada
DFM / DFA / DFTIngeniería
Aprobación previaStack-up
Según riesgo del proyectoInspección
Eléctrico / sondas / ICT / FCTTest
Lote + revisión de datosTrazabilidad
ECO y desviaciones controladasLiberación
EVT / DVT / PVTEtapas
Gerber/ODB++ + BOMDatos de entrada
DFM / DFA / DFTIngeniería
Aprobación previaStack-up
Según riesgo del proyectoInspección
Eléctrico / sondas / ICT / FCTTest
Lote + revisión de datosTrazabilidad
ECO y desviaciones controladasLiberación

Lanzamiento NPI

NPI y lotes pequeños para demostrar que el proceso puede repetirse

Para un lote piloto, indique la revisión de la placa, la cantidad prevista y qué evidencia necesita antes de fabricar el siguiente lote. Si aún no ha definido el material o la estructura de la placa, consulte primero la página de fabricación de PCB especiales.
NPI no significa simplemente fabricar pocas placas. Es el proceso para preparar un diseño funcional y su paquete de fabricación con controles que fabricación, compras, calidad y pruebas puedan revisar y repetir. Cada lote debe aclarar qué está aprobado, qué sigue abierto y qué evidencia respalda la siguiente decisión.
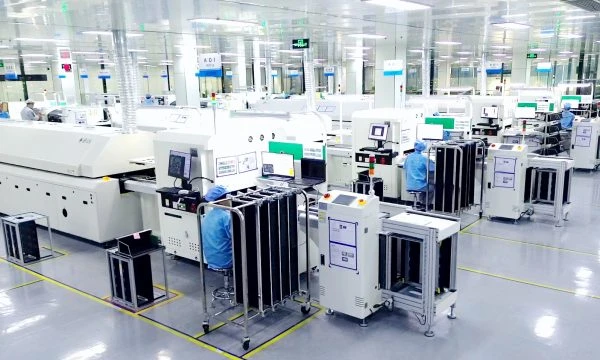
Esto importa especialmente en HDI, rigid-flex, RF, potencia e impedancia controlada, donde un cambio de material, stack-up, panelización o pruebas puede afectar resultados anteriores. Si el calendario exige rapidez, la ruta de fabricación rápida puede coordinarse con NPI, pero no sustituye sus criterios de liberación. Imagen: equipo general de fabricación de PCB.
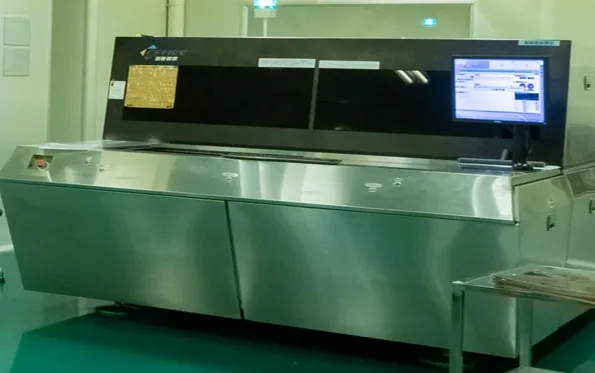
Imagen: equipo de perforación láser ESI en la fábrica.
Equipo de perforación láser ESI en la fábrica

Recorrido NPI

De EVT a PVT: qué esperamos en cada fase

Cada etapa necesita un lote, una profundidad de revisión y una salida documental diferente.
FaseObjetivo principalTamaño típicoQué debe salir de la fase
EVTComprobar función básica y arquitectura10-50 udsFallos registrados, stack-up preliminar y plan de corrección
DVTValidar rendimiento, manufacturabilidad y cobertura de test50-200 udsDiseño casi congelado, BOM revisada, plan de test y control de ECO
PVTConfirmar repetibilidad antes de producción200-1.000 udsParámetros de proceso, primer artículo, datos de test y decisión de liberación
Producción puente / lote pequeñoSoportar lanzamientos controlados o cambios de ingeniería1.000-5.000 udsPaquete repetible, estado de materiales y desviaciones controladas

Los volúmenes son orientativos; la tecnología, el BOM y el plan de test suelen pesar más que el número puro de piezas.

Chequeos de ingeniería

Revisiones DFM, DFT y de proceso que hacemos antes de fabricar

Las revisiones previas a la liberación ayudan a identificar riesgos, acordar acciones y aclarar qué entregables se incluyen; los resultados dependen de la construcción y el alcance del pedido.
ÁreaQué revisamosEntregable
Geometría y reglasAncho/espacio, anillos anulares, acceso de taladro, tiras estrechas de máscara, cobre residual y equilibrio térmicoLista DFM priorizada y acciones recomendadas
Stack-up e impedanciaMateriales, espesores, secuencia de capas, cupones y tolerancias objetivoStack-up aprobado y tabla de impedancias
BOMRiesgo de suministro, equivalentes aprobables, ciclo de vida y piezas críticasDisponibilidad, ciclo de vida y alternativas de suministro se revisan según BOM; cualquier sustitución requiere comparación técnica y aprobación escrita del cliente.
DFT / utillajeAcceso a test, puntos de medida y requisitos de sondas móviles, ICT o test funcionalDefinir los puntos de acceso, el método, la cobertura y las herramientas necesarias; acordar el plan de pruebas y cualquier limitación antes de la liberación.
EnsamblajeHuella, perfil térmico, sensibilidad de componentes y secuencia SMT/THTRevisar huellas, perfil térmico, sensibilidad de componentes y secuencia SMT/THT para acordar notas de proceso e inspección aplicables.
Puerta de liberación NPIPaquete Gerber/ODB++ congelado, stack-up aprobado, clase IPC si aplica, cobertura de test, desviaciones controladas y responsable de cada ECO abiertoEntrega a compras, calidad y producción una base firmada antes de PVT o producción puente
Paquete RFQGerber u ODB++, taladros, BOM con MPN, centroides, planos, requisitos de stack-up/impedancia, test, cantidades y fase objetivoCotización con supuestos explícitos, preguntas abiertas, alcance incluido y ruta crítica visible

Prototipo vs NPI

Prototipo rápido estándar frente a un proceso NPI real

Compara qué pretendía demostrar el prototipo actual con los controles de proceso necesarios para el siguiente lote piloto. Las prácticas varían entre proveedores: confirma qué se liberó, fabricó, cambió y registró realmente.
AspectoPrototipo rápidoCorrida NPI
Materiales y stack-up¿Qué material se aprobó y utilizó realmente? ¿Se registraron las opciones provisionales?Materiales seleccionados para coste, integridad de señal y disponibilidad, con revisión de cambios.
Profundidad DFM¿Qué hallazgos y cambios CAM se comunicaron para aprobación del cliente?Informe de revisión y consulta antes de cambios estructurales.
Plan de pruebas¿Qué pruebas se hicieron y qué cobertura quedó acordada?Definido según riesgo técnico y evidencia necesaria para liberar la fase.
Control de cambios¿Qué datos, desviaciones y responsables quedaron registrados?Revisión de datos, ECO, desviaciones y responsables visibles.
Criterio de salida¿Qué pregunta respondió la placa y qué resultados se registraron?El lote deja datos y decisiones suficientes para aprobar, corregir o repetir.
Transición a la siguiente fase¿Qué cambiará en fábrica, construcción, útiles, materiales o pruebas en el lote siguiente?Conservar la receta de producción como referencia y revisar el impacto de escala y cambios antes de liberar el siguiente lote.

Piloto y producción puente

Flujos especializados para producción piloto y lotes puente

Al salir de la exploración inicial, un lote pequeño puede servir como ensayo de producción: identificar materiales, registrar parámetros pertinentes y acordar inspección, BOM y criterios de aceptación antes de empezar. Confirma la ruta y cualquier cambio de equipo o centro antes de escalar; después puede transferirse a flujos de ensamblaje NPI con una base de proceso controlada.
La receta controlada registra los ajustes pertinentes de fabricación, como perfiles de prensado, parámetros de taladrado y compensación de grabado para la construcción aprobada. Acuerda qué registros se conservan internamente y cuáles se entregan con el pedido.
Al pasar de un lote PVT de 200 unidades a un pedido de producción de 50.000, la receta aprobada y los datos CAM controlados sirven como base de transferencia. Antes de liberar, revisa cambios de revisión, material, proceso, útiles, cantidad, cobertura de pruebas y capacidad; confirma si hacen falta una nueva revisión de primer artículo o una recalificación.
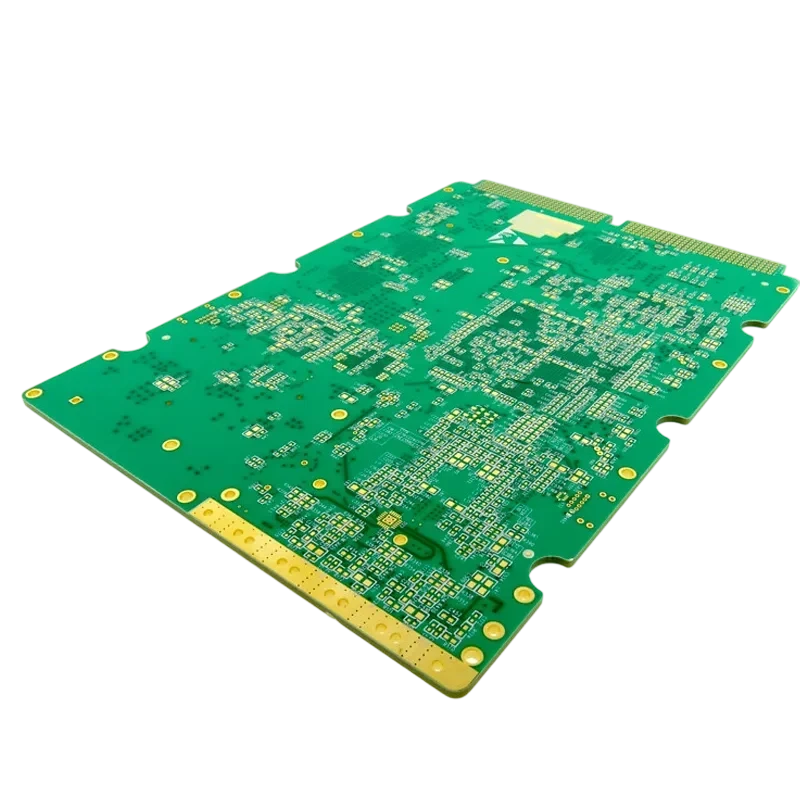
Muestra de placa PCB desnuda de color verde

Cómo reducimos riesgo

Capacidades que convierten un lote pequeño en una decisión útil

Seis capacidades para controlar la transición a escala y hacer visibles los riesgos pendientes.
01

Stack-ups con intención de producción

Alineamos materiales, espesores, acabados y stack-up con la construcción prevista para producción, de modo que los resultados puedan compararse. Antes de reutilizarlos, evaluamos cualquier cambio en la construcción.
02

Soporte de tecnologías mixtas

Podemos coordinar PCB rígida, HDI, flex, rigid-flex, RF y ensamblaje de alta mezcla bajo un plan NPI acordado.
03

Ingeniería DFM/DFT integrada

CAM, compras y pruebas pueden coordinarse en una revisión DFM/DFT compartida para identificar restricciones de fabricabilidad y acceso a pruebas antes de liberar.
04

Compras y trazabilidad desde el primer lote

Desde el primer lote piloto se acuerdan el control de BOM, la trazabilidad por lote y la revisión del riesgo de suministro. Cualquier alternativa requiere aprobación técnica del cliente.
05

Inspección de primer artículo (FAI)

Podemos preparar primeros artículos para revisión y ofrecer informes FAI, incluidos formatos AS9102 cuando se requieren. Define características, muestreo, registros y responsables de aceptación; FAI respalda la liberación del proceso, pero no sustituye la cualificación del producto.
06

Escalado controlado a producción

Las placas piloto fabricadas con equipos de producción y recetas documentadas proporcionan una base para escalar de 500 a 50.000 unidades. Transferimos los datos CAM controlados a la planificación de volumen y revisamos construcción, útiles, capacidad, pruebas y cambios antes de comprometer el siguiente lote.

Calidad y cumplimiento

Calidad de nivel producción para corridas piloto

APTPCB trabaja dentro de su sistema de gestión de calidad ISO 9001 publicado; confirma entidad, centro, alcance y vigencia del certificado para tus requisitos de compra. Especifica IPC-6012 y aceptación IPC-A-600 para placas desnudas, e IPC-A-610 para ensamblajes, con Clase 2 o 3 según el pedido. Estos criterios de fabricación no cualifican por sí solos un producto de automoción, medicina o aeroespacial.
AOI y pruebas eléctricas de placa desnuda forman parte de nuestras capacidades. Para ensamblajes SMT, define la cobertura SPI/AOI y rayos X 3D (AXI) adecuada para BGA o terminales inferiores. Los métodos flying-probe, útiles FCT e informes entregados se acuerdan para cada lote. Separa en el plan la continuidad/aislamiento de la placa, la inspección de ensamblaje y el funcionamiento del producto.
Para compras de defensa, medicina o aeroespacial, solicita la evidencia necesaria para el piloto: pueden estar disponibles registros FAI, micrografías de sección, informes de soldabilidad, documentación de materiales y trazabilidad serializada. Acuerda métodos, cantidades de muestra, registros y responsabilidades antes de liberar. La evidencia de fabricación puede respaldar la cualificación del cliente, pero no concede por sí sola aprobaciones UL, CE, FCC, FDA u otras.
Imagen: equipo de fabricación de PCB. La escena no permite determinar las inspecciones ni las pruebas incluidas en un pedido.
Equipo general de fabricación de PCB

Quién se beneficia

Equipos y sectores que más aprovechan NPI

Usos representativos de equipos que pasan de prototipos funcionales a fabricación comercial controlada y necesitan resolver riesgos de fabricación y verificación antes de escalar.
Industrial

Control y automatización

Los programas de control industrial y automatización pueden tener revisiones frecuentes y lotes regionales. Acordar el control de cambios y la trazabilidad ayuda a repetir las modificaciones con un paquete de fabricación coherente antes de ampliar el volumen.
Médico

Validación regulada

En programas de electrónica médica, acuerda la documentación, el control de revisiones, la inspección y la verificación específica del dispositivo. Los registros de fabricación pueden respaldar esa evaluación, pero no conceden por sí mismos una aprobación médica.
Automoción

Pilotos y escalado controlado

En programas automotrices, alinea la BOM, los materiales exactos y los criterios de calidad antes de PVT o de la producción regional. Acuerda PPAP y la cualificación del producto solo cuando el programa específico los requiera.
RF / Telecom

Electrónica compleja y de alta mezcla

En programas de RF, telecomunicaciones o tecnología mixta con HDI, RF, potencia o rigid-flex, revisa los stack-ups controlados, las restricciones de ingeniería y la logística de cada iteración. La aceptación de fabricación no demuestra por sí sola la integridad de señal del sistema.
Aeroespacial y defensa

Aviónica y UAV

Los proyectos de aviónica y UAV pueden usar lotes controlados con documentación FAI, formato AS9102 cuando se requiera y evidencia de microsección. Acuerda aceptación y cualificación contractuales; esos registros por sí solos no demuestran fiabilidad del producto para especificaciones militares.
Automatización industrial

Robótica y control de motores

Los diseños de cobre pesado (3 oz+) y controladores de motor de alta tensión requieren evaluar grabado y gestión térmica. Los lotes NPI permiten revisar capacidad de corriente y tolerancias de fabricación antes de un despliegue más amplio.

Decisiones del siguiente lote

¿Cómo se convierten los hallazgos del piloto en evidencia para el siguiente lote?

Registra los hallazgos por lote y revisión afectados. Acuerda contención, disposición, verificación y quién puede liberar el siguiente lote. Separa los resultados a la primera de las unidades reparadas y vueltas a probar para que la recuperación no oculte un problema de proceso.

Acuerda qué registros y verificaciones están incluidos en el pedido. Ninguna cantidad piloto, umbral de rendimiento o paquete FAI/PPAP predeterminado sustituye los requisitos de evidencia del programa. Consulta NPI de ensamblaje para la implementación PCBA y la planificación de producción masiva para suministro recurrente; la referencia sobre alcance FAI distingue evidencia de primer artículo y cualificación.
Hallazgo del pilotoContención o disposiciónVerificación del siguiente loteRegistro de liberación y responsable
Defecto de ensamblaje o retrabajo repetidoIdentifica las unidades afectadas y revisa causas de diseño, stencil, colocación, soldadura o manipulación antes de aprobar acciones.Comprueba la condición modificada en el lote de confirmación acordado; registra por separado inspección inicial y retrabajo y repetición de pruebas.Hallazgos de fabricación/calidad, acción aprobada y aceptación del cliente del riesgo restante.
Fallo funcional o brecha de pruebaSepara posibles defectos de fabricación de problemas de diseño, firmware, útil o método de prueba; contiene las unidades afectadas.Define método de aprobación, configuración y cobertura necesarias para confirmar la disposición.El responsable de pruebas registra resultados y riesgos no comprobados; ingeniería del cliente decide si respaldan la siguiente liberación.
Sustitución de componente o laminadoIdentifica los grados/MPN originales y propuestos; revisa diferencias eléctricas, mecánicas y de proceso antes de la aprobación escrita.Repite las mediciones o comprobaciones de proceso afectadas, según lo acordado para el programa.Revisión aprobada de material/BOM, lote realmente fabricado y responsable de aprobación de diseño/compras.
Cambio de proceso, panel, útiles o centroCompara la ruta propuesta con la receta aceptada e identifica las características afectadas.Acuerda si se requiere revisión de primer artículo, verificación de proceso o nueva cualificación.Registro de cambio controlado, evidencia comparativa y autoridad que libera la nueva ruta.
Excepción abierta de primer artículoIdentifica el requisito incumplido y si el trabajo queda retenido, corregido o aceptado mediante una desviación controlada.Verifica la acción correctiva frente al requisito; no cierres el hallazgo solo con una confirmación verbal.Responsable de disposición identificado, referencia de evidencia y aceptación expresa o retención vigente.

Preguntas frecuentes

FAQ sobre NPI y lotes pequeños

¿Cuál es la diferencia entre un prototipo PCB y una corrida NPI?
Un prototipo responde una pregunta de diseño o integración; un lote NPI también desarrolla un proceso de fabricación repetible. Durante NPI revisamos panelización, recetas de laminación y taladrado, DFM/DFA y riesgos de suministro. Estos controles reducen el riesgo de transferencia, pero no garantizan una ampliación sin fricciones ni sustituyen la revisión de cambios antes del siguiente lote.
¿Qué archivos debo enviar para cotizar un lote NPI?
Nuestro servicio de lotes pequeños suele cubrir de 50 a 5.000 unidades, con alcance revisado para cada proyecto. La cantidad depende del objetivo de aprendizaje, riesgos del proceso, variantes y plan de validación. Un piloto puede revelar problemas de producción, pero este rango no es una definición sectorial ni demuestra que se hayan descubierto todos los modos de fallo de producción masiva.
¿Cómo se define la cantidad para EVT, DVT o PVT?
Sí. El ensamblaje turnkey forma parte del servicio NPI. Mediante suministro coordinado de componentes, revisamos piezas EOL o no disponibles, proponemos alternativas y damos soporte a SMT y through-hole. El cliente debe aprobar sustitutos frente a requisitos eléctricos, mecánicos, funcionales y de proceso. Define por separado aceptación, programación y pruebas funcionales del ensamblaje.
¿Cómo se mantiene la continuidad entre NPI y producción?
Sí. Revisamos panelización, tolerancias de fabricación y candidatos de materiales alternativos. Un cambio de laminado requiere comparar grados exactos, stack-up y requisitos eléctricos, térmicos y de proceso, además de aprobación escrita del cliente; un Tg parecido no demuestra equivalencia.
¿Qué inspecciones y documentos pueden incluirse?
Especifica tanto la cobertura de inspección/pruebas como los registros que se entregarán. Se ofrecen AOI y prueba eléctrica de placa desnuda; la evidencia disponible puede incluir FAI, micrografías de sección, resultados TDR para pedidos con impedancia controlada, soldabilidad y certificados de materiales. Acuerda métodos, muestreo e informes en la cotización en vez de suponer que cada lote incluye todos los registros.
¿Qué factores determinan el plazo de una corrida NPI?
El plazo depende de la complejidad y de si se incluye ensamblaje. Un lote NPI de placas desnudas multicapa estándar suele tardar 2–3 semanas, y un PCBA turnkey con suministro de componentes suele tardar 4–5 semanas. Los plazos acelerados dependen de la revisión técnica, materiales, capacidad y alcance acordado; confirma el calendario en la cotización.
¿Qué debe cerrarse antes del siguiente piloto o de escalar producción?
Identifica cada hallazgo por lote y revisión, registra la contención y disposición aprobada, y define la verificación del siguiente lote. Mantén por separado los resultados iniciales, los de las unidades que requirieron retrabajo y los de las unidades sometidas a nuevas pruebas. El responsable de liberación del cliente debe aceptar la evidencia y el riesgo residual antes del lote siguiente; conservar una receta no elimina la revisión de cambios de material, útiles, proceso, pruebas o escala.

Herramienta interactiva

Estimador de etapa y servicio NPI

Selecciona la fase actual del desarrollo para ver qué debe demostrar el lote, qué revisión conviene cerrar y qué decisión prepara.

Selecciona la etapa de tu proyecto
Selecciona una etapa para ver recomendaciones.

Cobertura global de ingeniería

Fabricación NPI PCB para equipos de ingeniería en todo el mundo

Coordinamos programas de ingeniería internacionales mediante un paquete técnico común, revisión de fabricación, alcance de inspección/pruebas y logística acordados para cada fase.

Norteamérica
EE. UU. · Canadá · México

Para equipos que coordinan hitos EVT/DVT, revisiones de diseño y envíos internacionales mediante un paquete técnico común. Las condiciones de exportación y documentación se confirman para cada pedido.

EVT/DVTOEMDocumentación NPI
Europa
Alemania · Reino Unido · Suecia · Francia

Para programas que vinculan PVT con documentación, control de cambios y preparación para validación del producto.

AutomociónPVTTrazabilidadControl de cambios
Asia-Pacífico
Japón · Corea del Sur · Taiwán · India

Para equipos que coordinan iteraciones, abastecimiento y lotes piloto sin separar la planificación de PCB y PCBA.

PCB + PCBAAbastecimientoLote piloto
Israel y Oriente Medio
Israel · EAU · Arabia Saudí

Para programas de alta fiabilidad cuya cotización debe definir inspección, pruebas, trazabilidad y entregables antes de fabricar.

Alta fiabilidadFAI si aplicaTrazabilidad

Prepara una cotización NPI revisable

Comparte Gerber u ODB++, BOM con MPN, centroides, planos de ensamblaje, requisitos de stack-up o impedancia, pruebas y cantidades por fase. Revisaremos el paquete y distinguiremos supuestos, preguntas de ingeniería, alcance incluido y ruta crítica antes de confirmar precio y plazo. La respuesta inicial depende de que la información necesaria esté disponible; no equivale a cerrar la revisión ni a emitir una cotización validada.