
01
Identidad y revisión del material
Registre la designación exacta de Arlon, la forma de laminado o prepreg, la revisión de la hoja de datos del proveedor, la hoja slash y los equivalentes aprobados antes de la liberación.
Sistemas de poliimida, low-flow y aramida
Un PCB Arlon utiliza un sistema actual de Arlon EMD: poliimida, epoxi multifuncional, prepreg low-flow o laminado reforzado con aramida. El grado, la forma y la disponibilidad exactos se confirman en la cotización.
Alcance e identidad del material
La fabricación de un PCB Arlon empieza por el sistema exacto de resina y refuerzo, no solo por el nombre de la marca. El catálogo actual de Arlon EMD cubre poliimidas de alta temperatura, epoxis multifuncionales, prepregs low-flow y laminados reforzados con aramida no tejida; los antiguos nombres de productos de microondas CLTE, TC y AD ya no figuran en él y pasaron al portafolio de electrónica avanzada de Rogers.
Los nombres históricos de microondas de Arlon como CLTE, TC y AD figuran ahora en el catálogo de materiales de electrónica avanzada de Rogers, por lo que una nota de plano que aún los cite debe tratarse como una designación heredada y verificarse con el proveedor actual antes de liberar el material.
Antes de la cotización, identifique la designación del producto, la revisión de la hoja de datos del proveedor, la forma de laminado o prepreg, la intención del apilado y la evidencia de aceptación requerida para la liberación.
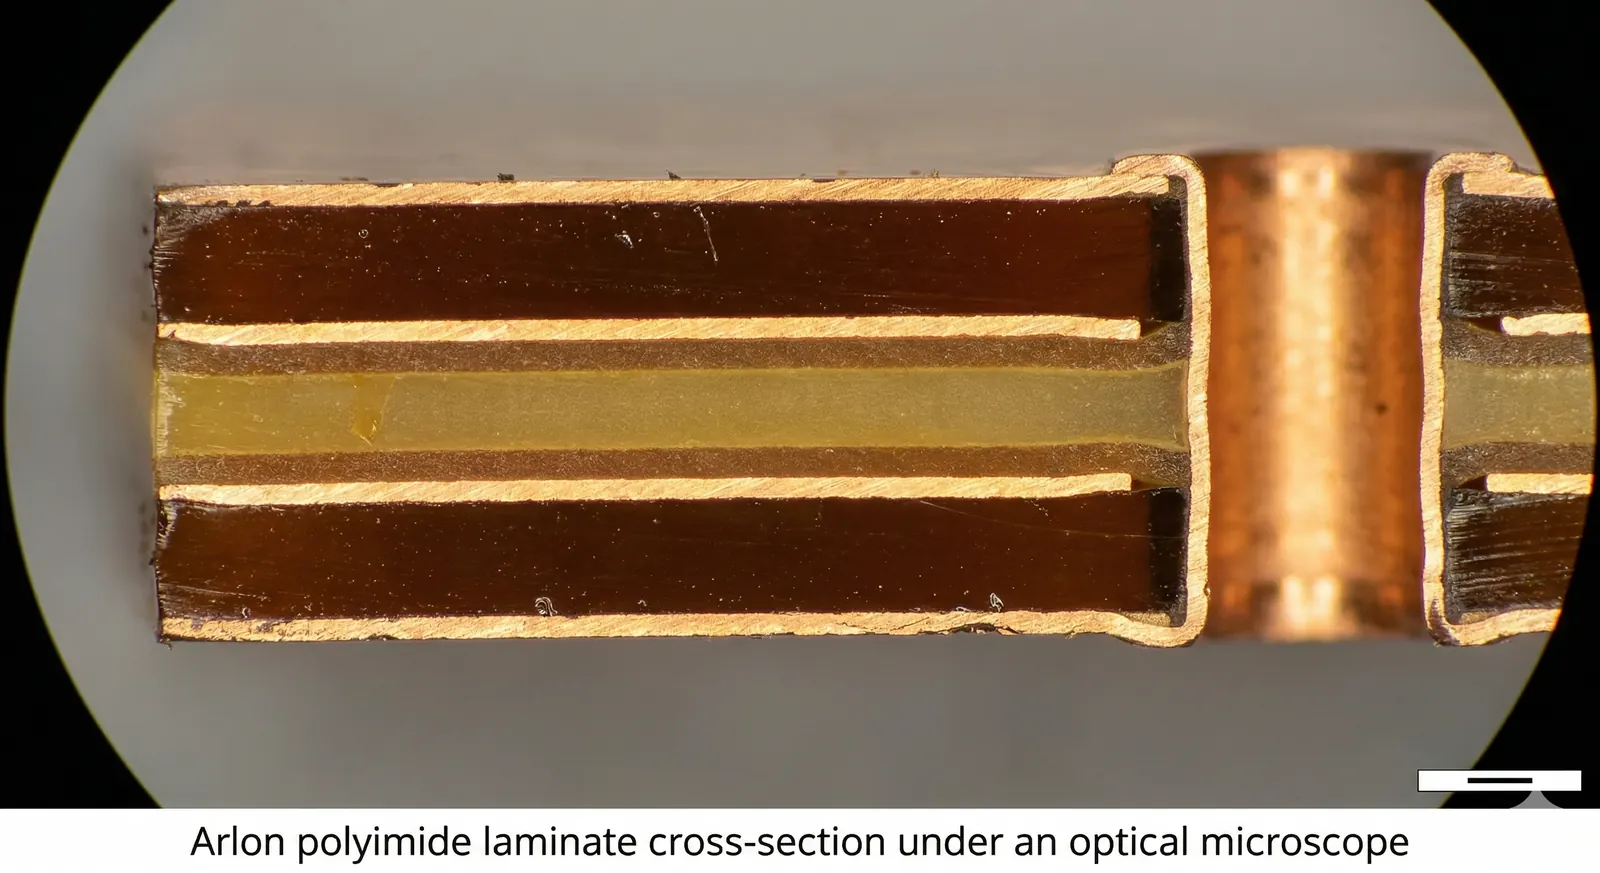
Matriz de decisión de materiales
Use esta tabla para elegir la familia a investigar. Compare la ruta epoxi con el límite de diseño y después confirme el producto exacto, la forma y el paquete de evidencias en la cotización.
| Familia de material | Posicionamiento del proveedor | Motivo típico de diseño | Evidencia para la cotización |
|---|---|---|---|
| 33N | Poliimida ignífuga con Tg de 250 °C; Arlon publica una temperatura de descomposición de 390 °C | Multicapa de alta temperatura donde la clasificación de flama y la estabilidad térmica son datos de entrada explícitos | Revisión de hoja de datos, hoja slash, construcción, perfil de ensamblaje y aceptación de la placa terminada |
| 35N | Poliimida ignífuga con Tg de 250 °C, baja expansión en el eje Z y tiempo de curado reducido | Multicapa para ambientes severos donde importan tanto el esfuerzo en los PTH como el ciclo de fabricación | Número de capas, espesor, relación de aspecto de los agujeros, requisito térmico y ruta de laminación |
| 85N | Poliimida pura con Tg de 250 °C para electrónica de alta temperatura, alto número de capas y larga vida útil | Diseños aeroespaciales, espaciales, militares o industriales que requieren explícitamente poliimida pura | Especificación del programa, apilado, cobre, estructura de vías, perfil térmico y plan de evidencias |
| 45N | Epoxi multifuncional con Tg de 175 °C para multicapas de mayor número de capas | Construcción epoxi de mayor temperatura sin requisito de poliimida | Apilado, perfil sin plomo, requisitos de CAF o fiabilidad y disponibilidad del material |
| 37N / 38N | Prepregs low-flow de poliimida con Tg de 200 °C | Unión rígido-flex, fijación de disipadores u otra junta que requiera flujo de resina controlado | Objetivo de flujo, relieve de cobre, geometría de la cavidad, zona de unión, presión y requisitos de curado |
| 47N / 49N | Prepregs low-flow de epoxi; el 49N tiene una Tg publicada de 170 °C | Unión rígido-flex o de disipador en epoxi donde debe limitarse el rebosamiento de resina | Compatibilidad con el laminado base, ventana de flujo, línea de unión, límites de temperatura y cupón de prueba |
| 55NT | Epoxi multifuncional con refuerzo de aramida no tejida y CTE en el plano de 6-9 ppm/°C | Baja expansión, estabilidad dimensional o menor peso de la placa alrededor de encapsulados cerámicos | CTE del encapsulado, contorno de la placa, registro de capas, perfil de ensamblaje y validación mecánica |
| 85NT | Poliimida pura con Tg de 250 °C, refuerzo de aramida no tejida y CTE en el plano de 6-9 ppm/°C | Diseño de alta temperatura que necesita a la vez el comportamiento de la poliimida y baja expansión en el plano | Requisito térmico, interfaz del encapsulado, construcción, plan de taladrado y evidencia de cualificación |
La disponibilidad, los espesores, las opciones de cobre y los estilos de prepreg se confirman en cada cotización; esta página no muestra existencias en tiempo real.
Referencia publicada por el proveedor
Estos valores proceden de las páginas de producto actuales de Arlon EMD. Identifican familias de materiales; no liberan un apilado, una ventana de proceso ni la aceptación a nivel de placa.
| Producto | Dato publicado | Referencia IPC-4101 | Interpretación para el comprador |
|---|---|---|---|
| 33N | Tg 250 °C; Td 390 °C; poliimida ignífuga | /40 and /41 | Confirme la construcción exacta y el listado UL requerido |
| 35N | Tg 250 °C; baja expansión en el eje Z; ciclo de curado más corto | /40 and /41 | Confirme la geometría de los PTH y el ciclo de laminación |
| 85N | Tg 250 °C; poliimida pura | /40 and /41 | Confirme si la poliimida pura es un requisito del programa |
| 45N | Tg de 175 °C por DSC; condiciones de laminación convencionales de FR-4 | /26 | No lo trate como intercambiable con la poliimida |
| 37N | Prepreg low-flow de poliimida con Tg de 200 °C | /42 | Defina los requisitos de flujo y de la línea de unión |
| 38N | Prepreg low-flow de poliimida con Tg de 200 °C | /42 | Confirme los datos de curado y flujo de la revisión seleccionada |
| 47N | Prepreg low-flow de epoxi; el proveedor indica laminación a 300 °F | /21 | Compruebe los límites de temperatura de los materiales y piezas adyacentes |
| 49N | Prepreg low-flow de epoxi con Tg de 170 °C | /26 | Confirme la ventana de flujo para la geometría real |
| 55NT / 85NT | CTE X-Y de 6-9 ppm/°C; suele pesar alrededor de un 25 % menos que los laminados reforzados con vidrio | /55 and /53 | Valide el comportamiento del encapsulado, el ensamblaje y la parte mecánica a nivel de sistema |
Normas de referencia: hojas slash IPC-4101 indicadas arriba. La aceptación del PCB terminado, como IPC-6012, se acuerda en el paquete del pedido.
Compromiso de selección
El material correcto es el sistema menos complejo que cierra el riesgo térmico, dimensional, de ensamblaje y de fiabilidad documentado.
| Decisión | 33N / 35N / 85N | 45N | 55NT / 85NT | Pregunta de liberación |
|---|---|---|---|---|
| Valor principal | Comportamiento de poliimida de alta temperatura | Epoxi multifuncional de mayor Tg | Baja expansión en el plano y menor peso | ¿Qué mecanismo de fallo determina la elección del material? |
| Tg publicada | 250°C | 175 °C por DSC | 55NT epoxi; 85NT poliimida a 250 °C | ¿Es la Tg realmente el requisito determinante? |
| Refuerzo | Poliimida reforzada con vidrio | Epoxi reforzado con vidrio | Aramida no tejida | ¿Determina la elección el CTE del encapsulado o la estabilidad dimensional? |
| Foco de proceso | Curado, gestión de humedad y preparación de la pared del agujero | Ruta de laminación similar a FR-4 con controles específicos del producto | Registro, taladrado e interacción con el encapsulado | ¿Se ha trasladado la guía de proceso del proveedor a la hoja de ruta? |
| Evidencia más adecuada | Requisito térmico, microsección y aceptación de PTH | Apilado, reflow y aceptación de la placa terminada | Evidencia dimensional, de registro y de ensamblaje | ¿Qué registro cerrará el riesgo en las unidades piloto? |
| Error habitual | Elegir poliimida solo por su reputación térmica | Tratar el 45N como sustituto directo de FR-4 o poliimida | Suponer que un bajo CTE por sí solo garantiza la vida de las uniones de soldadura | ¿Qué suposiciones quedan sin verificar? |
| Liberación comercial | Confirme el producto, la forma y la disponibilidad exactos | Confirme la construcción y la disponibilidad | Confirme la construcción de aramida y la ruta de suministro | Ningún material se libera solo por el nombre de la familia |
La selección final del material corresponde a la autoridad de diseño del cliente; la revisión de fabricación confirma que el producto elegido puede fabricarse y documentarse.
Flujo de liberación de fabricación
La liberación empieza fijando el producto exacto y la revisión de la hoja de datos, y después traduciendo al apilado los datos de laminado, prepreg, unión y curado.
A continuación, el DFM comprueba la demanda de flujo de resina, la distribución del cobre, las cavidades o zonas de unión del disipador, la relación de aspecto de los agujeros y el plan de evidencias antes de comprometer el material.
El plan piloto asigna evidencias a cada riesgo: identidad del material entrante, registros de laminación, cupones, microsección, dimensiones y ensayos específicos del cliente.
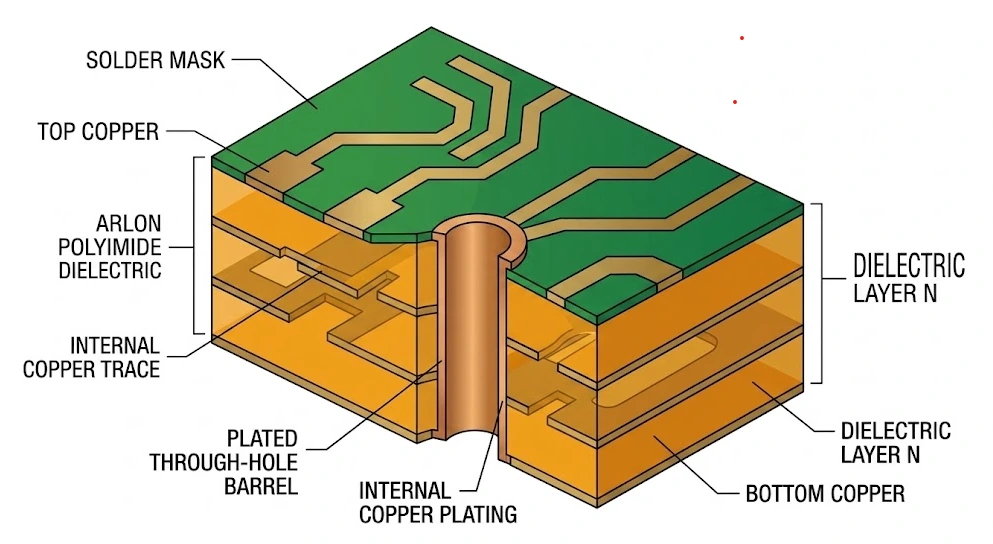
Arquetipos de construcción
Son patrones de decisión, no apilados listos para producción. El número de capas, el espesor, el contenido de resina, el cobre, la unión, el curado y los límites de aceptación se confirman por diseño.
| Ruta | Sistema de material | Uso típico | Riesgo dominante | Dato requerido |
|---|---|---|---|---|
| Multicapa todo poliimida | Laminado 33N, 35N u 85N y prepreg compatible | Multicapa de alta temperatura | Curado, humedad, esfuerzo en el eje Z y geometría de los PTH | Requisito térmico, apilado, datos de agujeros y plan de aceptación |
| Multicapa epoxi 45N | Laminado y prepreg 45N | Placa epoxi de mayor número de capas | Sustitución incorrecta o suposición errónea de reflow | Perfil de ensamblaje, apilado y criterios de fiabilidad |
| Unión rígido-flex de poliimida | Prepreg low-flow 37N u 38N | Unión rígido-flex | Vacíos, rebosamiento y encapsulado insuficiente | Construcción flex, relieve de coverlay, zona de unión y objetivo de flujo |
| Unión rígido-flex de epoxi | Prepreg low-flow 47N o 49N | Construcción rígido-flex de epoxi | Ventana de flujo y límite de temperatura de los materiales adyacentes | Laminado base, paquete flex, geometría de la cavidad y límite de curado |
| Fijación de disipador | Prepreg low-flow seleccionado | Spreader térmico o disipador unido | Vacíos en la línea de unión, falta de resina y planaridad | Tipo de metal, estado de la superficie, zona de unión, planeidad y requisito térmico |
| Epoxi-aramida de bajo CTE | 55NT | Placa sensible a la dimensión o interfaz con encapsulado cerámico | Desajuste de registro y de ensamblaje | CTE del encapsulado, tolerancia del contorno, perfil de ensamblaje y condiciones de soporte |
| Poliimida-aramida de bajo CTE | 85NT | Placa de alta temperatura sensible a la dimensión | Riesgo combinado térmico, de taladrado y de registro | Perfil de temperatura, interfaz del encapsulado, construcción y plan de evidencias |
| Designación de material heredada | CLTE, TC, AD u otra designación histórica | Plano existente o programa heredado controlado | Ruta de proveedor incorrecta o revisión obsoleta | Producto exacto, hoja de datos original, reglas de equivalencia aprobadas y disponibilidad actual |
Controles de liberación
Cada control cierra un riesgo concreto de compra o fabricación antes de la liberación a producción.
Registre la designación exacta de Arlon, la forma de laminado o prepreg, la revisión de la hoja de datos del proveedor, la hoja slash y los equivalentes aprobados antes de la liberación.
Traslade las indicaciones de almacenamiento, acondicionamiento y horneado del proveedor a la hoja de ruta del material y a las instrucciones de ensamblaje.
Para 37N, 38N, 47N o 49N, revise el relieve de cobre, los bordes de la cavidad, la zona de unión, la contención de la resina y la presión de curado.
Defina temperatura, presión, vacío, mantenimiento, enfriamiento y construcción del book a partir de la hoja de datos del proveedor, y registre el ciclo en la hoja de ruta.
Adapte el taladrado, el desmear o etchback y la preparación del metalizado a la resina y al refuerzo. La calidad de la pared del agujero se verifica por microsección.
Asigne a cada paso de liberación la identidad del material, los registros de laminación, la microsección, los ensayos dimensionales, eléctricos y los requeridos por el cliente, y vincule cualquier cambio de producto o revisión a una nueva aprobación.
Evidencia para el comprador
Las declaraciones de las hojas slash IPC-4101 de Arlon describen el sistema de laminado o prepreg. No liberan automáticamente un PCB terminado a una clase de aceptación concreta ni sustituyen la cualificación del cliente.
Un plan de evidencias práctico puede solicitar registros de identidad o certificados del material, datos de la hoja de ruta de laminación, resultados de microsección, registros dimensionales y de ensayo eléctrico, y las evidencias de fiabilidad que exija el programa.
La conformidad ambiental, de ensamblaje, de fiabilidad del encapsulado y del equipo final sigue siendo materia de cualificación del cliente, salvo que se incluya expresamente en el pedido.
Selección guiada por la aplicación
La aplicación identifica el riesgo dominante; no selecciona el material por sí sola.
33N, 35N u 85N pueden evaluarse cuando la estabilidad térmica y la fiabilidad de los PTH son requisitos explícitos del programa.
Los sistemas de poliimida pueden convenir a la electrónica expuesta a temperatura elevada, vibración e intervalos de servicio largos.
La poliimida de alta temperatura puede considerarse para exposición térmica repetida, pero el desgaste de los conectores, la planaridad y la mecánica de los sockets deben revisarse.
45N ofrece una opción de epoxi multifuncional con Tg de 175 °C cuando el proceso epoxi es adecuado y la poliimida pura no es obligatoria.
37N, 38N, 47N o 49N pueden resolver la unión rígido-flex o la fijación de disipadores cuando la ventana de flujo de resina está definida y verificada.
55NT u 85NT pueden reducir la expansión en el plano y el peso de la placa, aunque la vida de las uniones de soldadura y el comportamiento del encapsulado requieren validación a nivel de sistema.
Guía de selección y cotización
Empiece por el modo de fallo y luego libere juntos el material y la evidencia de fabricación.
Use el perfil de temperatura del programa, la geometría de los PTH, el requisito de flama, el número de capas y la documentación del proveedor para elegir entre los tres sistemas de poliimida.
Considere el 45N cuando un epoxi multifuncional con Tg de 175 °C y una ruta de laminación convencional de FR-4 encajen con el riesgo del programa.
Utilícelos para la unión rígido-flex de poliimida o la fijación de disipadores cuando se requiera un flujo de resina mínimo y uniforme.
Elija entre ellos según la temperatura de laminación requerida, la Tg, la compatibilidad con el laminado base y la ventana de flujo.
Elija el sistema aramida epoxi o poliimida según el requisito térmico y después valide el registro, el ensamblaje y la interacción con el encapsulado.
Envíe los datos ODB++ o Gerber, los archivos de taladrado, el plano de fabricación, el material exacto y la revisión de la hoja de datos, el apilado, el cobre, las zonas de unión low-flow, los límites de aceptación, la documentación de lote y el plan de evidencias.
Preguntas frecuentes
Selector de materiales
Use los datos publicados por el proveedor para preseleccionar una familia y después confirme la hoja de datos exacta y la construcción antes de liberar.
Coordinación de la cotización
En el suministro internacional, mantenga idénticos entre los equipos la designación del producto, la revisión de la hoja de datos, el plano, el plan de evidencias y el control de cambios, para que el material liberado no diverja entre plantas.
Define el producto aprobado, el requisito térmico o dimensional, las sustituciones permitidas y la evidencia del sistema.
Confirma la forma actual del producto, la disponibilidad, el origen aprobado, la documentación de lote y las condiciones comerciales.
Traduce el material seleccionado al apilado, el flujo de resina, la laminación, el taladrado, la inspección y los controles de acabado.
Gestiona el perfil de ensamblaje, la interacción con el encapsulado, la validación ambiental y la conformidad del equipo final.
Envíe el producto Arlon exacto y la revisión de su hoja de datos, el apilado, los datos de taladrado, la geometría low-flow cuando aplique, los límites de aceptación y el plan de evidencias, para que la fabricación pueda revisarse con la ruta de proveedor vigente.