Ensamblaje mixto / uniones pasantes

Primero, confirmar el acceso.Después, definir la unión.

El contacto localizado con la soldadura permite completar posiciones pasantes definidas tras el reflow SMT. Revise el acceso de la boquilla, la transferencia térmica y la inspección antes de elegir la ruta.
Acceso y ruta
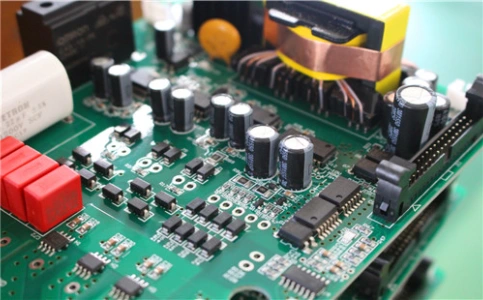
Placa de tecnología mixta con conectores, condensadores y un transformador

01 / Viabilidad antes de la receta

Confirme el acceso a la unión y después elija la ruta.

La soldadura selectiva PCB se usa cuando una placa tiene componentes SMT ya soldados por reflow más conectores, relés, transformadores, blindajes o terminales pasantes que no pueden pasar con seguridad por ola completa. Su valor no es solo “más precisión”; es un proceso local controlado que protege keep-outs, cuerpos plásticos, SMD fine-pitch y uniones ya soldadas mientras mantiene llenado de barril y filetes repetibles.
APTPCB revisa el lado de soldadura como un mapa de proceso: diámetro y trayectoria de boquilla, sombra de componentes, protrusión de pines, masa térmica, disipación de planos de tierra, activación de flux, rampa de preheat, aleación, limpieza requerida y ruta de inspección final. Compras e ingeniería obtienen un plan de liberación claro antes de NPI o producción.
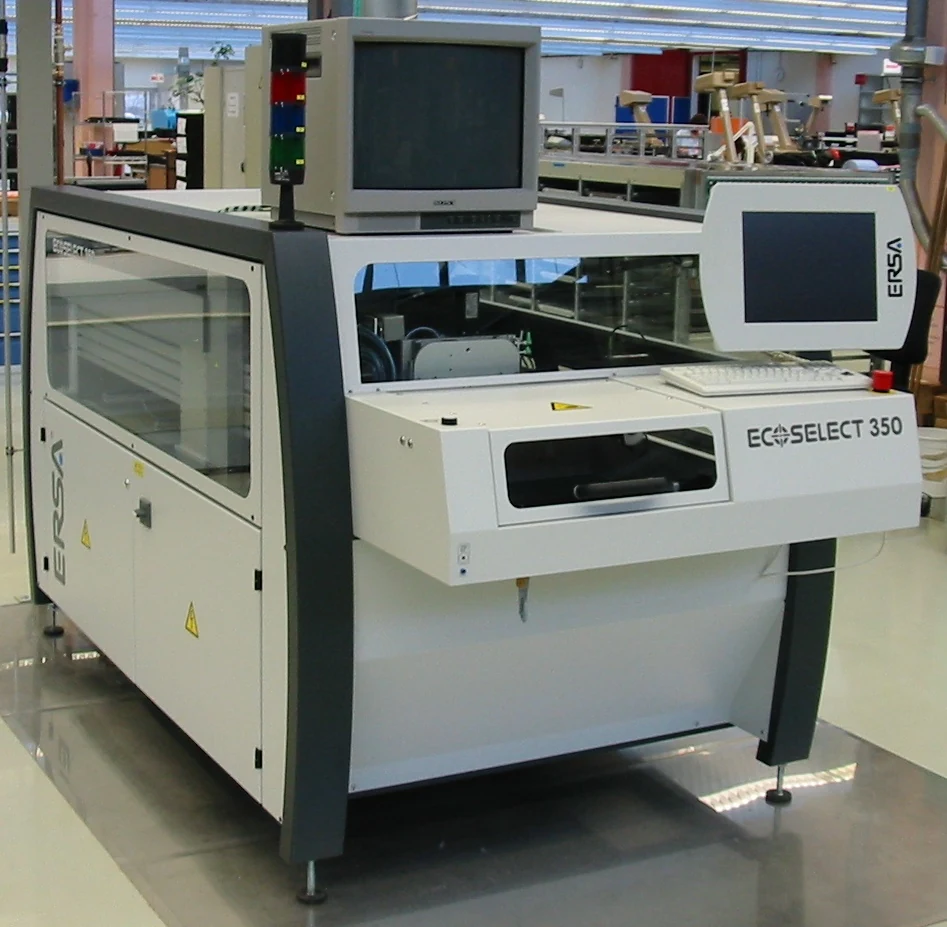
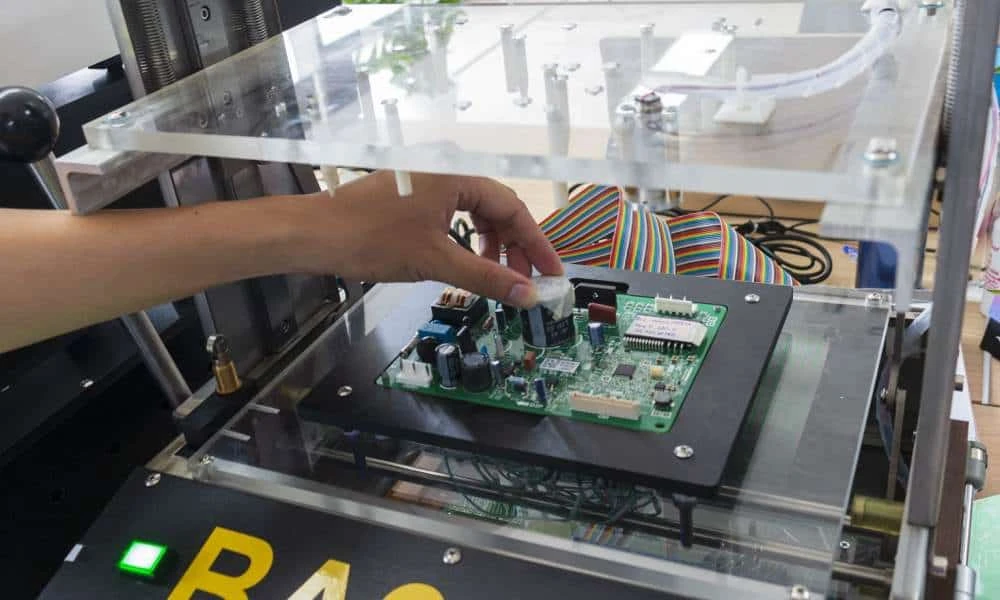
Máquina de soldadura selectiva ERSA.

Soldadura selectiva vs ola, manual y reflow

La soldadura selectiva encaja cuando solo ubicaciones pasantes definidas deben soldarse después de reflow SMT. La ola puede ser eficiente en placas simples con mucho THT, pero expone más área a soldadura y calor. La manual sirve para reparación o cantidades muy pequeñas, pero varía por operador. Reflow sigue siendo correcto para pasta SMT, no para la mayoría de inserciones pasantes finales.

Elija selectiva

cuando importan acceso de boquilla, control térmico y datos repetibles.

Elija ola

si la placa acepta exposición amplia y el volumen justifica setup.

Elija manual

solo para cantidades de ingeniería, retrabajo o acceso bloqueado.

02 / Variables relacionadas

El flux, el calor y el movimiento definen la ventana útil del proceso.

Cómo la soldadura selectiva mejora el proceso de ensamble

La soldadura selectiva transforma los procesos de ensamble complejos. Al aplicar soldadura solo donde se requiere, reduce el riesgo para los componentes cercanos, en especial los sensibles al calor. Esta técnica ofrece:
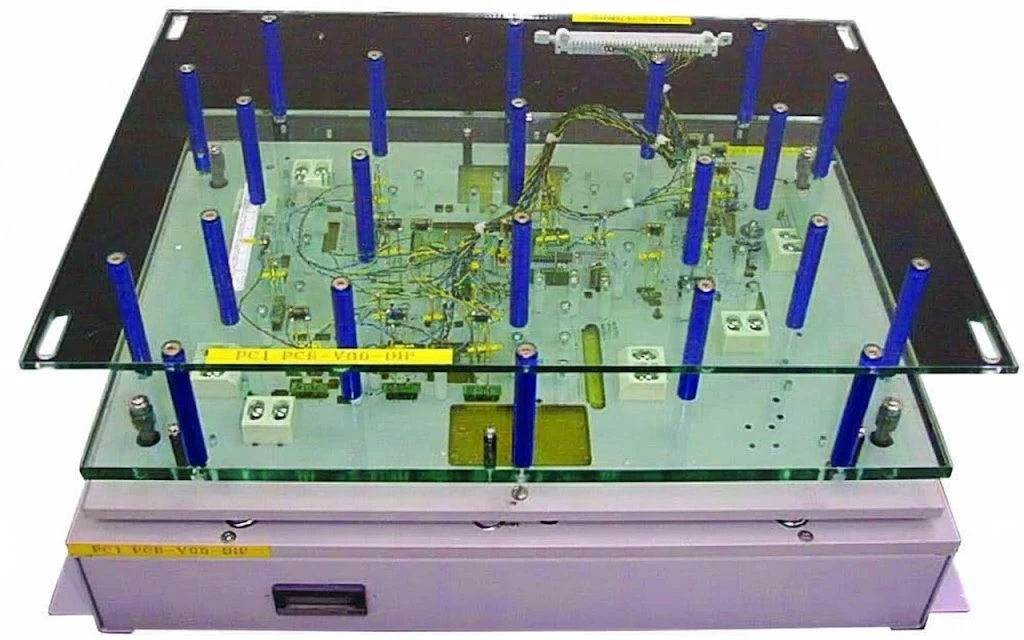
Útil de prueba de placas con postes de apoyo y tapa transparente abatible
El apoyo del útil y el acceso físico deben ajustarse a la geometría aprobada de la placa.

Mayor precisión:

Exactitud extrema para placas densas o con poco espacio.

Menos retrabajo:

Uniones confiables desde el inicio que evitan correcciones costosas.

Mejor gestión térmica:

Control del calor para evitar estrés térmico y prolongar la vida útil.

03 / Desarrollo del proceso

Desarrolle el proceso con el panel y el útil reales.

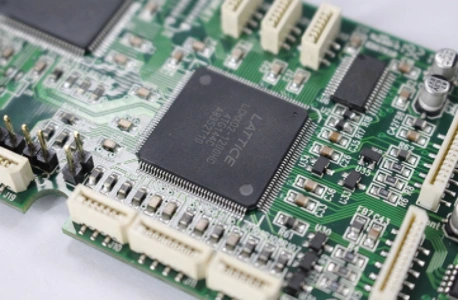
Detalle de una placa ensamblada con un circuito integrado grande y conectores blancos

Proceso de soldadura selectiva paso a paso

Es un proceso controlado que combina varias etapas clave:

Aplicación de flujo:

Por spray, drop-jet o brocha para asegurar superficies limpias.

Precalentado:

Reduce el choque térmico y activa el flujo.

Soldadura:

Con mini-olas o láser aplicamos soldadura solo en las áreas objetivo.

Limpieza e inspección:

Limpieza según necesidad y verificación con AOI o rayos X.

Ensamble PCB integral con soldadura selectiva

APTPCB brinda servicios de ensamble completos, incluida la soldadura selectiva, para asegurar que tus placas cumplan los estándares más exigentes. Es ideal para PCB que combinan through-hole y SMD. Sin importar si necesitas soldadura precisa para placas de alta densidad, piezas sensibles o ensambles complejos, contamos con una solución integral.

Precisión:

Soldadura dirigida para componentes through-hole sin afectar SMD sensibles.

Confiabilidad:

Uniones superiores gracias al control automatizado del flujo y el volumen de soldadura.

Eficiencia:

Mayor productividad con mínimo retrabajo y menor desperdicio.

Calidad:

Consistencia incluso en ensambles delicados.

04 / Primera pieza → Producción

Evalúe conjuntamente los criterios de liberación y los modos físicos de fallo.

Matriz RFQ y gates de liberación para soldadura selectiva

Esta matriz ayuda a decidir si la soldadura selectiva es la ruta correcta, qué datos enviar y qué evidencia debe acompañar el envío.
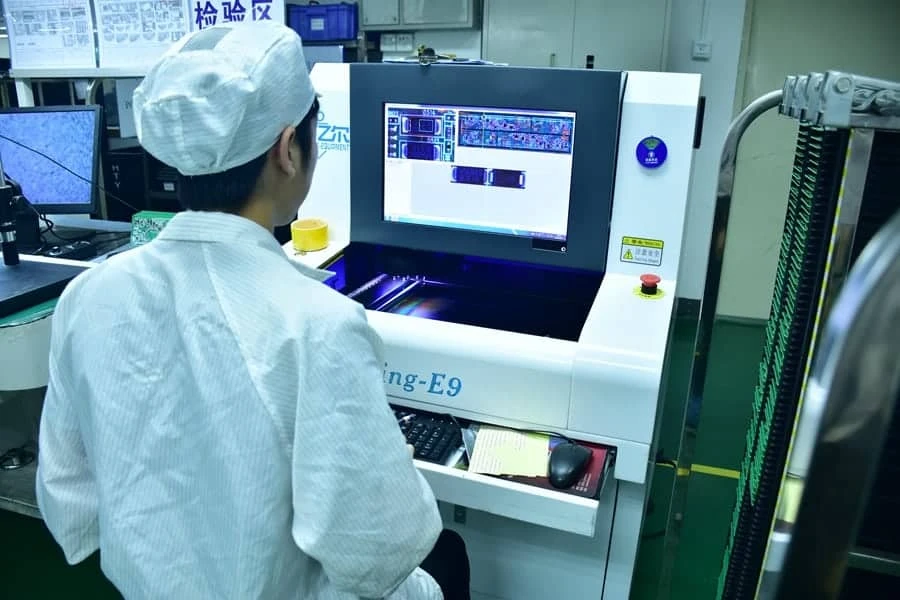
Operario revisando una placa en una estación de inspección óptica automatizada
La inspección óptica revisa las características visibles del ensamblaje; acuerde las evidencias necesarias para este lote.
Placa conectada mediante varios cables dentro de un útil de prueba
Acuerde el alcance de la prueba funcional y los límites de liberación de la placa ensamblada.
Condición de ensambleRuta de procesoDatos RFQ necesariosEvidencia de liberación
SMT denso con pocos conectores pasantesSoldadura selectiva mini-wave después de reflow SMT; confirmar acceso de boquilla y ventana local de preheat.Gerbers, plano de ensamble, XY, BOM, planos de conectores, keep-outs lado soldadura, longitud de pin y preferencia de aleación.DFM de trayectoria de boquilla, fotos first article, reporte AOI, rayos X para uniones ocultas si aplica y aceptación IPC-A-610 / J-STD-001.
Pines de alta masa térmica o planos de tierraPreheat más largo, dwell ajustado, boquilla mayor si hay espacio y perfil térmico antes de producción.Peso de cobre, conexión a plano, thermal relief, llenado objetivo, temperatura máxima de componente y límites de limpieza.Registro de perfil térmico, inspección de filete, evidencia de llenado por rayos X o microsección si se especifica.
Plásticos, relés, electrolíticos o sensores sensiblesSoldadura localizada con protección, control de keep-out y menor exposición que soldadura por ola.Límites de temperatura, material del cuerpo, espacio a SMD cercanos, restricciones de coating/limpieza y retrabajo permitido.Revisión de riesgo térmico, visual/AOI, resultado funcional y registro de no conformidad si hay retrabajo.
NPI o variantes de bajo/medio volumenReceta programada con fixture ligero para absorber cambios sin variación de soldadura manual.Historial de revisión, alternativos aceptables, cantidad muestra, nivel de inspección, ICT/FCT y data package.Registro receta/revisión, aprobación primera pieza, resultado ICT/FCT, log de reparación y datos de inspección ligados al traveler.
Química no-clean o lavable mixtaSelección de flux y limpieza alineadas con coating, fuga, contaminación iónica y limpieza esperada por cliente.Química de flux, plan de coating, requisito de limpieza, restricciones de conectores y empaque.Registro de limpieza si aplica, revisión de residuos, evidencia iónica/limpieza si se especifica y fotos pack-out.

Desplace la tabla para consultar todas las columnas.

Beneficios para PCB de alta densidad

A medida que las placas se compactan y aumentan en densidad de componentes, la soldadura selectiva destaca:
TemaRequisito
Aplicación precisa: Para componentes muy juntos donde otros métodos fallan.
Daño mínimo: Solo actúa sobre los componentes requeridos.
Tiempo de respuesta: Ideal para prototipos y volúmenes bajos-medios, reduce el setup.

Desplace la tabla para consultar todas las columnas.

05 / DFM y RFQ

Envíe los datos del lado de soldadura y resuelva las suposiciones.

Checklist de diseño y calidad para soldadura selectiva

Una buena soldadura selectiva empieza antes de cargar el programa. El plano debe mostrar riesgos del lado soldadura: clearance, acceso a pads, plásticos cercanos, partes altas, disipación por cobre, máscara, residuos, keep-outs de coating y clase de aceptación esperada.

Ver detalles 1

Reserve clearance de boquilla alrededor de cada pin objetivo.

Ver detalles 2

Use thermal reliefs cuando cobre pesado impida mojado, salvo aprobación de perfil más largo.

Ver detalles 3

Defina IPC-A-610 y J-STD-001 más requisitos cliente de llenado o residuos.

Ver detalles 4

Envíe ICT/FCT con el RFQ para vincular proceso y liberación eléctrica.

Por qué elegir a APTPCB para soldadura selectiva

APTPCB no solo oferta soldadura selectiva precisa, sino un programa integral de fabricación y ensamble.
  • Proveedor único:
    Fabricación de PCB, ensamble y soldadura selectiva totalmente integrados.
  • Equipos avanzados:
    Boquillas robotizadas, soldadura láser y sistemas híbridos para tus ensambles más exigentes.
  • Experiencia multisectorial:
    Automoción, aeroespacial, médico y electrónica comercial.
  • Aseguramiento de calidad:
    AOI, rayos X y limpieza posterior para cada lote.

Contacta a APTPCB para soldadura selectiva y ensamble de precisión

Nuestro equipo está listo para optimizar tu proceso de ensamble y asegurar uniones confiables de alto desempeño. Contáctanos para conocer cómo nuestra soldadura selectiva puede mejorar tus resultados.

PREGUNTAS PRÁCTICAS

Preguntas frecuentes

¿Cuándo elegir soldadura selectiva frente a ola, manual o reflow?
Para PCBA de tecnología mixta con SMT y conectores, relés, terminales, transformadores o blindajes pasantes. Suelda solo pines requeridos tras reflow; ola expone más área, manual varía por operador y reflow es para pasta SMT.
¿Qué datos RFQ se necesitan?
Gerbers, BOM, plano de ensamble, XY, planos de conectores, keep-outs lado soldadura, protrusión de pines, preferencia aleación/flux, límites de limpieza, coating, nivel inspección e ICT/FCT.
¿Cómo se controla el proceso?
Se controlan flux, rampa preheat, tamaño de boquilla, temperatura de soldadura, dwell, trayectoria, soporte de placa y limpieza. Pines de alta masa pueden requerir perfil térmico o first article.
¿Qué inspecciones se usan?
Visual y AOI para uniones accesibles; rayos X, microsección, ICT o FCT cuando hay uniones ocultas, producto crítico o requisito cliente.
¿Puede reemplazar toda la soldadura manual?
Puede reemplazar muchas uniones pasantes repetitivas, pero manual puede seguir en rework especial, acceso bloqueado, muestras de ingeniería o partes fuera de trayectoria.
¿Qué estándares aplican?
IPC-A-610 y J-STD-001 son referencias comunes. Planos cliente, clase de producto y uso final siguen siendo los documentos de control.

REVISIÓN TÉCNICA Y DE PRODUCCIÓN

Revise la ruta real del lado de soldadura.

Envíe datos con control de revisión para comprobar las suposiciones de acceso y comportamiento térmico.

  • Datos de fabricación y ensamblaje, panel y alturas de componentes
  • Uniones objetivo, planos de conectores y saliente de los pines
  • Restricciones de aleación, flux, limpieza y recubrimiento
  • Criterios de ejecución y evidencias de primera pieza y pruebas