Ciencia de la fabricación de alto rendimiento
Proceso de fabricación avanzado PCB: ingeniería de soluciones multicapa de alto rendimiento
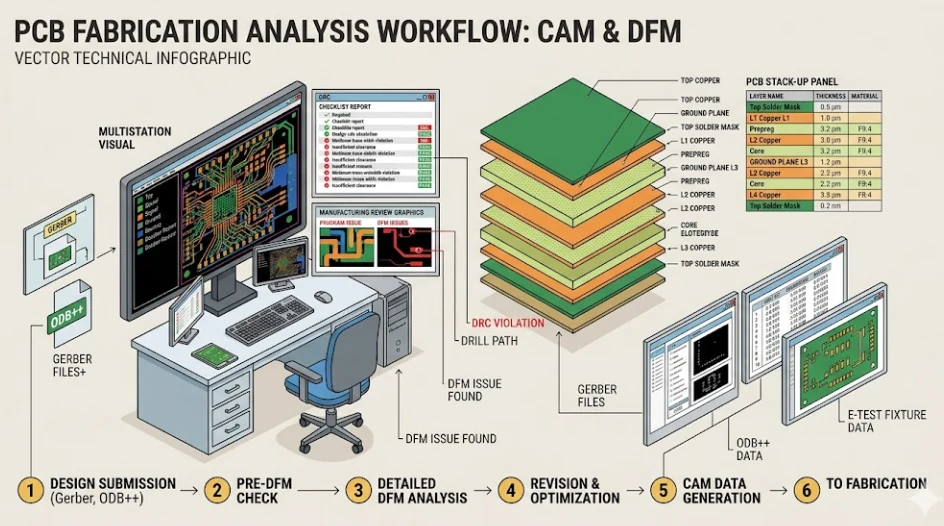
Para los innovadores aeroespaciales, de telecomunicaciones y automotrices, el proceso de fabricación PCB no es simplemente una secuencia de impresión y grabado.Es un desafío de extremos químicos, térmicos y mecánicos.En APTPCB, transformamos laminados en bruto en interconexiones de alta confiabilidad utilizando fotolitografía sub-3-mil LDI, galvanoplastia de pulso inverso para 15:1 relaciones de aspecto y controles rigurosos SPC.Desde el momento en que sus datos ODB++ ingresan a nuestra canalización automatizada DFM hasta la prueba eléctrica final del cable Kelvin 4, cada paso se optimiza para garantizar altos rendimientos de primer paso en sus diseños de backplane de capas HDI y 64 más complejos.
Cotización instantánea
Fase 1: Mitigación de Riesgos
Erradicar los riesgos de fabricación desde la fuente: ingeniería automatizada DFM y CAM
Nuestros ingenieros realizan escaneos de nivel profundo DRC en busca de trampas de ácido, térmicas hambrientas, riesgos de rotura de anillos anulares y anomalías de equilibrio del cobre que causan deformación de la placa durante el reflujo.Fundamentalmente, aplicamos la compensación dinámica del factor de grabado.Debido a que el grabado químico socava la traza de cobre (un efecto trapezoidal), una traza diseñada en 4 mils terminará en 3.5 mils si no está compensada.Ampliamos digitalmente las geometrías de traza en sus datos según el peso del cobre y nuestra química de baño específica para garantizar que la traza física final coincida con sus objetivos de impedancia exactos.
Organizamos sus diseños individuales en paneles de producción (hasta 18 × 24 pulgadas) para optimizar la utilización del material y al mismo tiempo preservar la integridad estructural para el ensamblaje SMT.Esto implica colocar fiduciales globales para la alineación óptica, integrar TDR cupones de prueba de impedancia a lo largo de los rieles del panel y enrutar las picaduras de ratón para aliviar el estrés para garantizar un depaneling limpio sin fracturar los condensadores cerámicos internos.

Fase 2: Ingeniería del Sustrato
Matriz de materiales avanzada y metrología entrante
| Categoría dieléctrica | Materiales de ingeniería | Propiedades críticas | Aplicación objetivo B2B |
|---|---|---|---|
| Alta-[[[TERM 4]]] / Anti-[[[TERM 3]]] [[[TERM 2]]] | Isola 370HR, Shengyi S1000-2M | Tg > 180°C, eje Z bajo CTE | Entorno hostil Automoción ECU, multirreflujo PCBA |
| Baja pérdida/alta velocidad | Panasonic Megtron 6, Isla I-Speed | Df < 0.004, curva plana Dk | Centro de datos 112G PAM4, enrutadores centrales, aceleradores AI |
| PTFE Microondas / RF | Rogers RO4350B, Taconic RF-35 | Ultrabaja Df, estabilidad de fase | Antenas 5G mmWave, radar aeroespacial, SATCOM |
| Poliimida Flex/Rígido-Flex | DuPont Pyralux, Panasonic Felios | Ciclos de alta flexión sin adhesivo | Endoscopios médicos, módulos plegables para ajustar Mil-Aero |
| Gestión térmica | Bergquist IMS, Direct Bond Copper | 1.0–8.0 W/mK Conductividad | SiC/GaN Electrónica de potencia, matrices de LED de alta potencia |
Control de humedad y expansión del eje Z (CTE): antes de ingresar al flujo de fabricación, todos los materiales higroscópicos (especialmente poliimida y resinas con alto contenido de Tg) se hornean en hornos de vacío según J-STD-033.Controlar el contenido de humedad es fundamental para evitar la desgasificación explosiva (delaminación) durante el calor extremo de la prensa de laminación y la posterior soldadura por ola.Además, hacer coincidir el coeficiente de expansión térmica del eje Z (CTE) del dieléctrico con el revestimiento de cobre es vital para IPC Class 3 a través de la integridad del cilindro.
Fases 3 - 8: La Cimentación Estructural
Fabricación del núcleo: desde fotolitografía de capa interna hasta laminación
Grabado alcalino y recuperación cúprica
Inspección óptica automatizada (AOI)
Brown Oxide Promoción de Adhesión
Disposición óptica y registro de pines
Laminación hidráulica al vacío
Fase 9: Interconexiones verticales
Perforación por ablación láser y CNC de alta velocidad
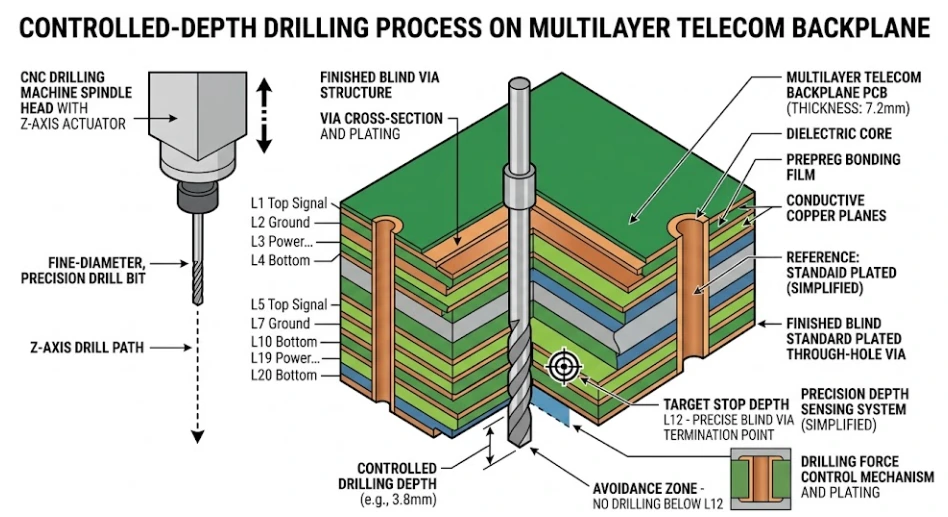
Debido a que los materiales se contraen de manera no lineal durante la laminación, la perforación a ciegas basada en coordenadas CAD garantiza fallas.Utilizamos sistemas de rayos X 3D para localizar fiduciales internos de cobre, ajustando dinámicamente la lima de perforación para que coincida con la posición *real* de las capas internas.Nuestros husillos CNC Schmoll giran hasta 200,000 RPM, utilizando algoritmos especializados de carga de viruta para perforar orificios hasta 0.15 mm (6 mil) sin provocar manchas de resina ni desprendimiento del vidrio.
Para diseños de interconexión de alta densidad (HDI), empleamos láseres UV de ablación en frío para vaporizar dieléctricos y cobre, formando 0.075 mm prístino (3 mil)microvias.Para diseños digitales de alta velocidad de 112G, utilizamos el control del eje Z con detección de capacitancia para realizar precisión backdrilling, fresando físicamente el trozo de vía no utilizado dentro de una tolerancia estricta de ±50μm para eliminar el reflejo de la señal de alta frecuencia.

Fases 10 - 11: Metalización
Desmechado por plasma y galvanoplastia de cobre con pulso inverso
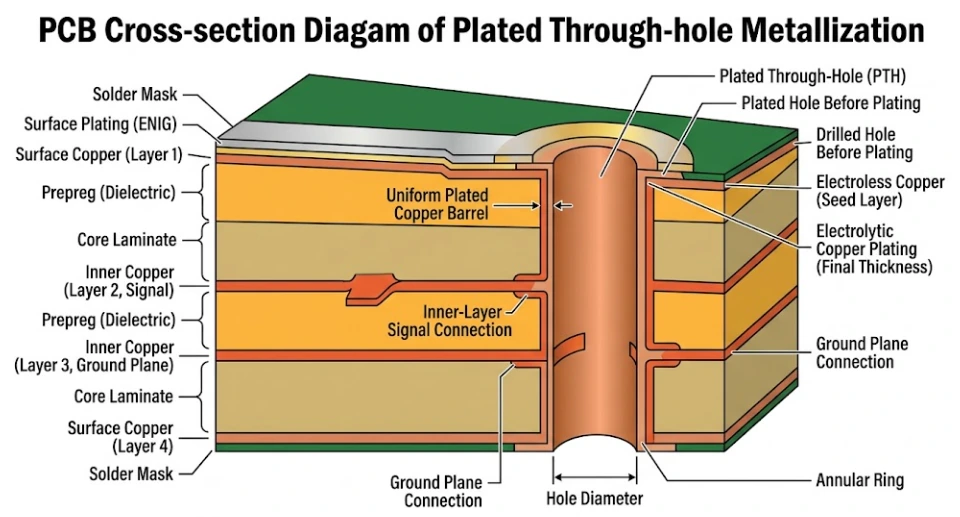
La fricción de la perforación mecánica derrite la resina, untándola sobre las capas internas de cobre.Para el FR-4 estándar, un baño de permanganato alcalino elimina esto químicamente.Sin embargo, para materiales PTFE (Teflon) de alta frecuencia, debemos utilizar desmear por plasma al vacío.Un gas plasma CF₄/O₂ altamente reactivo quema químicamente la mancha de fluoropolímero y texturiza la pared del orificio, garantizando la adhesión del cobre IPC Class 3.
Se deposita una fina capa de cobre electrolítico catalizado con paladio para hacer que la pared del orificio de vidrio/resina no conductora sea conductora.Luego, el panel ingresa a la línea de revestimiento electrolítico.Para combatir el efecto "hueso de perro" (donde el cobre se deposita fuertemente en la entrada del orificio pero priva al centro), utilizamos galvanoplastia avanzada de pulso inverso.Al alternar rápidamente la dirección de la corriente, forzamos el cobre profundamente en el cilindro de la vía, logrando fácilmente un revestimiento 25μm (1 mil) uniforme incluso en placas posteriores 15:1 extremas con relación de aspecto.

Fases 12 - 14: Procesamiento Exterior
Grabado de capa exterior, LPI Máscara de soldadura y leyenda
Grabado de capa exterior (SES Línea)
LPI Aplicación de máscara de soldadura
Impresión de serigrafía (leyenda)
Fase 15: Soldabilidad
Aplicación de acabado superficial (ENIG, Immersion Silver, HASL)
| Acabado superficial | Perfil químico/metalúrgico | Duración | Aplicación de ingeniería primaria |
|---|---|---|---|
| ENIG (Oro de inmersión en níquel no electrolítico) | 3–6 μm Es / 0.05–0.10 μm O | 12+ Meses | Estándar de la industria para BGA de paso fino, unión de cables y confiabilidad de reflujo múltiple. |
| ENEPIG | Ni / Paladio / Oro de Inmersión | 12+ Meses | Acabado universal.Previene el síndrome de la "almohadilla negra".Ideal para unir cables de oro/aluminio. |
| Immersion Silver (ImAg) | 0.12–0.40 μm Plata Pura | 6 Meses | Pérdida de señal más baja debido al efecto piel.Preferido para 5G, radar y alta frecuencia RF. |
| Immersion Tin (ImSn) | 1.0–1.2 μm Estaño puro | 6 Meses | Excelente soldabilidad.Obligatorio para conectores Press-Fit automotrices de tolerancia estricta. |
| LF-HASL | Recubrimiento de aleación de soldadura sin plomo | 12+ Meses | Rentable, altamente reelaborable.No recomendado para pendiente <0.5mm debido a topografía irregular. |
| Hard Gold Enchapado | 0.5–2.5 μm Oro electrolítico | Indefinite | Extrema resistencia al desgaste.Se utiliza exclusivamente para conectores de borde (dedos PCIe) y contactos de fricción. |
Acabado Selectivo (Acabados Híbridos): APTPCB admite metalurgia mixta en un solo tablero.Por ejemplo, podemos aplicar ENIG a sus densas matrices de procesadores BGA para lograr planaridad, mientras aplicamos simultáneamente Hard Gold (30μ") a los dedos del borde PCIe para mayor durabilidad de la inserción. Esto requiere un enmascaramiento secuencial complejo pero ofrece un rendimiento sin concesiones.
Fases 16 - 19: Aseguramiento de Calidad
Pruebas eléctricas, metrología e inspección final
100% Pruebas Eléctricas (Continuidad/Aislamiento)
TDR Verificación de impedancia
Enrutamiento CNC y V-Cut Depaneling
IPC-A-600 Control de calidad visual y de microsección
APTPCB Informe técnico de ingeniería
Análisis profundo: la física y la termodinámica de la fabricación avanzada PCB
1.Límites de fotolitografía y dinámica de resolución LDI
2.Dinámica de fluidos en revestimiento de cobre de alta relación de aspecto
En la galvanoplastia de corriente continua (CC) estándar, la densidad del campo eléctrico se concentra naturalmente en los bordes afilados de 90 grados del orificioentrada.Esto provoca una acumulación masiva de cobre en la superficie (Dog-Boning), mientras que el centro del cilindro de la vía carece de iones de cobre.El resultado es una pared de barril delgada y frágil que se fracturará durante el choque térmico de la soldadura por ola.
APTPCB mitiga esto mediante la galvanoplastia de pulso inverso.Nuestros rectificadores entregan un pulso directo de milisegundos (depósito de cobre), seguido instantáneamente por un pulso inverso de alta corriente (extracción anódica).Debido a que el campo eléctrico es más fuerte en la superficie, el pulso inverso elimina el exceso de cobre de la entrada del orificio, dejando intacto el cobre del barril profundo.Al ciclar esta forma de onda, forzamos la química del revestimiento profundamente en el capilar, garantizando un espesor uniforme del barril de cobre 20-25 μm de arriba a abajo, cumpliendo totalmente con los estrictos requisitos de los estándares aeroespaciales IPC-6012 Clase 3 / 3A.
3.Reología de la resina y ciclo de prensa de laminación
Si la velocidad de rampa de calor es demasiado rápida, la resina se polimeriza antes de que el aire se evacue por completo, atrapando microburbujas que luego causarán Conductive Anodic Filament (CAF)pantalones cortos.Si la velocidad de rampa es demasiado lenta, la resina fluye hacia los bordes del panel, dejando el centro sin dieléctrico (provocando caídas fatales de impedancia).APTPCB utiliza prensas hidráulicas de vacío equipadas con calentamiento dinámico de aceite térmico.Nuestros ingenieros CAM calculan la densidad exacta del cobre de su diseño específico para crear un perfil personalizado de presión/temperatura.Mantenemos la pila bajo un vacío profundo (para extraer los volátiles) y gestionamos con precisión la ventana de flujo reológico, asegurando una matriz dieléctrica homogénea y sin huecos incluso en placas electrónicas de potencia con cobre pesado (3oz+).
4.Construcción secuencial (SBU) para Any-Layer HDI
El núcleo se fabrica, se perfora y se recubre.Luego, se lamina una capa de dieléctrico y lámina de cobre hacia el exterior.Un láser UV elimina una microvía hasta el núcleo.Esta vía está rellena de cobre y planarizada (VIPPO).Luego se agrega la siguiente capa y se repite el proceso.Una estructura 3+N+3 requiere cuatro ciclos de laminación distintos, cuatro configuraciones de perforación y cuatro corridas de revestimiento.Esto aumenta exponencialmente el tiempo de fabricación y expone el núcleo interno a múltiples excursiones de alto calor.Es por eso que APTPCB utiliza estrictamente materiales altamente resistentes, de alto Tg y de bajo eje Z CTE (como Isola 370HR o Megtron 6) para todas las construcciones de SBU, lo que garantiza que las vías fundamentales no se agrieten durante el ciclo de prensado final.
5.Metrología de impedancia y compensación de grabado
Para garantizar que su placa coincida físicamente con sus simulaciones Polar Si9000, APTPCB realiza una compensación dinámica del factor de grabado.Si necesita una traza de 4.0-mil en cobre 1oz, nuestro software CAM generará una imagen de una traza de 4.5-mil en el fotoprotector.A medida que el panel se mueve a través del grabador, el corte socavado de 0.5-mil reduce el trazo a exactamente 4.0 mils en su base.Además, tenemos en cuenta el hecho de que la presión de laminación presionará la resina preimpregnada hacia los espacios de cobre adyacentes, alterando el espesor dieléctrico final (H).Al controlar meticulosamente estas variables físicas, alcanzamos rutinariamente tolerancias de impedancia de ±5% para los protocolos PCIe Gen 5 y Ethernet 112G, validados mediante reflectometría en el dominio del tiempo (TDR) antes del envío.
Preguntas frecuentes
Preguntas frecuentes — PCB Ingeniería de fabricación
¿Qué formato de datos de diseño proporciona el mayor rendimiento en el primer paso?
¿Cómo maneja APTPCB la compensación del factor de grabado para cobre pesado?
¿Por qué se requiere el desmembramiento con plasma para PCBs de alta frecuencia?
¿Cuál es la diferencia entre LDI y las imágenes basadas en películas convencionales?
¿Por qué la capa interna AOI se considera el paso de inspección más crítico?
¿Cómo mejora el revestimiento Pulse-Reverse las vías de alta relación de aspecto?
¿Cómo afecta la laminación secuencial (SBU) al tiempo de entrega de fabricación de PCB?
¿Qué dicta la elección entre los acabados superficiales ENIG y Immersion Silver?
¿Cómo se evitan fallos en Conductive Anodic Filament (CAF)?
¿Qué son las pruebas Kelvin 4-Wire y por qué se utilizan?
¿Cómo garantiza APTPCB ±5% tolerancias de impedancia controladas?
¿Qué documentación de proceso se proporciona para IPC Class 3 / pedidos de automoción?
Alcance global de ingeniería
PCB Experiencia en procesos de fabricación para ingenieros de todo el mundo
Desde la ingesta de ODB++ hasta las pruebas Kelvin finales, los equipos de ingeniería de todas las industrias confían en el proceso de fabricación altamente controlado y monitoreado por SPC de APTPCB para lograr una calidad constante y una entrega global confiable.
Las nuevas empresas de hardware de Silicon Valley y los OEM establecidos se benefician de nuestra revisión automatizada de DFM, HDI preparación secuencial y ±5% de control de impedancia para los backplanes de servidores AI.
Fabricación de ECU automotriz siguiendo estrictos controles de proceso IATF 16949.Tableros de dispositivos médicos que requieren ISO 13485 trazabilidad de lotes y enrutamiento de energía de cobre pesado.
Producción en masa de productos electrónicos de consumo aprovechando nuestras líneas LDI de procesamiento de imágenes y revestimiento automatizado.Placas de infraestructura 5G que requieren Rogers PTFE procesamiento de desmeado por plasma.
Aviónica aeroespacial que exige documentación de placas IPC-6012 Clase 3.Electrónica de defensa que requiere certificados de material completos, control de calidad de rayos X e informes de microsección.
¿Listo para reducir el riesgo de su PCB fabricación?
Cargue sus datos ODB++, IPC-2581 o Gerber a APTPCB.Nuestros CAM arquitectos técnicos realizarán una prueba de estrés integral DFM, analizando su arquitectura vía, acumulación de impedancia y compensaciones de grabado para entregar una cotización formal y un informe de viabilidad de fabricación dentro de 24 horas.