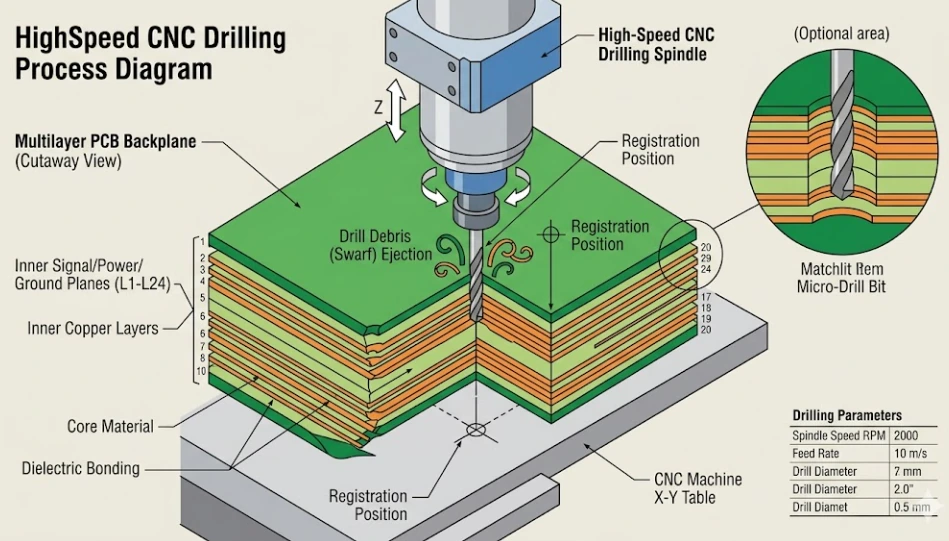
Sección de PCB multicapa con agujeros mecánicos, microvías y backdrill

Ingeniería de taladrado PCB

Taladrado PCB con validación DFM y datos controlados

El taladrado de PCB es la etapa de fabricación que convierte vías eléctricas, terminales de componentes, agujeros mecánicos y taladros de profundidad controlada en geometrías reales dentro del stack-up final. Para liberar el diseño deben validarse juntos el proceso, las capas conectadas, el diámetro final, el material, el metalizado y el método de inspección.

Mecánico / Láser
Proceso según las capas conectadas
Drill-to-Copper
Registro revisado antes de liberar
Puerta RFQ
Oferta basada en datos completos

Cotización instantánea

PTH / NPTHAgujeros eléctricos y mecánicos
Ciega / EnterradaCapas conectadas sin ambigüedad
Microvía láserDieléctricos build-up finos
BackdrillStub residual definido por diseño
Press-FitDiámetro final según el contacto
DesmearPreparación adaptada al material
Excellon / ODB++Datos con control de revisión
MicrosecciónInspección según el plan acordado

Del agujero CAD al diámetro final

Qué debe cerrar el comprador antes de liberar los datos de taladrado

Un archivo de taladros no es una especificación completa. Para convertir el CAD en una interconexión fabricable deben quedar claras la función del agujero, las capas que conecta y la geometría final. Un PTH, un NPTH de montaje, un Press-Fit y un backdrill pueden parecer similares en el layout, pero requieren decisiones de proceso e inspección diferentes.

Separar diámetro final y herramienta
Para compras y diseño, la medida directriz es el diámetro final después del metalizado y acabado. La herramienta se deriva de esa necesidad según el proceso. Un código de broca sin función ni tolerancia deja abiertos el ajuste, la reserva de cobre y el anillo anular.

Definir capas conectadas, no solo nombres de archivo
Cada vía ciega, enterrada o microvía debe indicar capa inicial y capa objetivo. En un PCB HDI, separe los datos por alcance de vía y compárelos con el stack-up final para que CAM, laminación y láser interpreten la misma estructura.

La oferta depende del paquete RFQ
APTPCB evalúa taladrado mecánico, láser, backdrill y preparación de pared junto con material, espesor, cobre y requisitos de inspección. Viabilidad, tolerancias, ruta y plazo se confirman después de esta revisión técnica.

Comparación entre diámetro de herramienta y diámetro final en el taladrado PCB

Matriz de selección del proceso

Taladrado mecánico o taladrado láser: elegir la ruta correcta

La selección empieza por la función de la interconexión. El diámetro no basta: capas conectadas, dieléctrico, material, pad objetivo y metalizado determinan juntos el proceso.

Punto de decisiónTaladrado mecánicoTaladrado láserConfirmar antes de liberar
Función típicaPTH, NPTH, ranuras y vías ciegas o enterradas en subestructuras adecuadasMicrovías entre capas build-up adyacentes o definidasEléctrica, mecánica, Press-Fit, via-in-pad o backdrill
Geometría directrizDiámetro final, tolerancia, espesor de placa y anillo anularApertura, pad objetivo, espesor dieléctrico y capas conectadasIdentificar claramente valores finales y de herramienta
Conexión de capasPasante o realizada en una subestructura antes de la laminación finalCapa inicial y objetivo definidas en el build-upDatos separados y revisados para cada alcance de la vía
Influencia del materialVidrio, cargas, resina y espesor afectan herramienta y desmearAbsorción, apertura de cobre, tejido y pad objetivo afectan el láserFabricante, referencia y stack-up final
Modo de fallo críticoDesviación, rebaba, smear, daño del anillo o pared inadecuadaAblación incompleta, daño del pad, residuos o geometría inadecuadaMétodo y criterio de aceptación ligados al riesgo
Validación de datos de taladradoDiámetro final, tolerancia, PTH/NPTH, relación de aspecto, drill-to-copper y metalizado revisadosCapas conectadas, apertura, pad, dieléctrico, cobre y laminación revisadosLiberar la revisión de fabricación solo después del DFM

Los límites no se aprueban de forma aislada. Un agujero pequeño puede ser viable en un stack-up fino y no serlo en una placa gruesa o cargada con registro de cobre estrecho. Envíe stack-up final y tabla de taladros para revisar la combinación.

Liberación de microvías HDI

Cuatro preguntas para liberar microvías láser

Una microvía no se define solo por su diámetro nominal. Alcance, ventana de material, pad objetivo y secuencia de laminación deben formar una ruta HDI coherente.

01

¿Qué capas conecta la microvía?

La capa inicial y la objetivo deben estar claras en el stack-up final. Cuando existen varios alcances, cada uno necesita un grupo de datos separado para que CAM, laminación y programa láser describan la misma estructura.

02

¿Cómo se definen apertura y pad objetivo?

Apertura de cobre, dimensiones del pad, espesor dieléctrico y registro admisible se evalúan juntos. Una apertura mayor puede facilitar el proceso pero consume routing; un pad demasiado ajustado eleva el riesgo de conexión incompleta.

03

¿Qué secuencia de material y cobre se usa?

Resina, tejido, cargas y cobre cambian la absorción de energía y los residuos. Indique referencias exactas, no solo categorías genéricas como FR-4 o baja pérdida.

04

¿Hace falta laminación secuencial?

Microvías apiladas, escalonadas o skip vias cambian la secuencia, puntos de inspección y riesgo. Valide la estructura con la laminación multicapa, el relleno y los criterios de aceptación antes de cotizar.

Taladrado de profundidad controlada

Especificar backdrill: stub residual, capa de parada e inspección

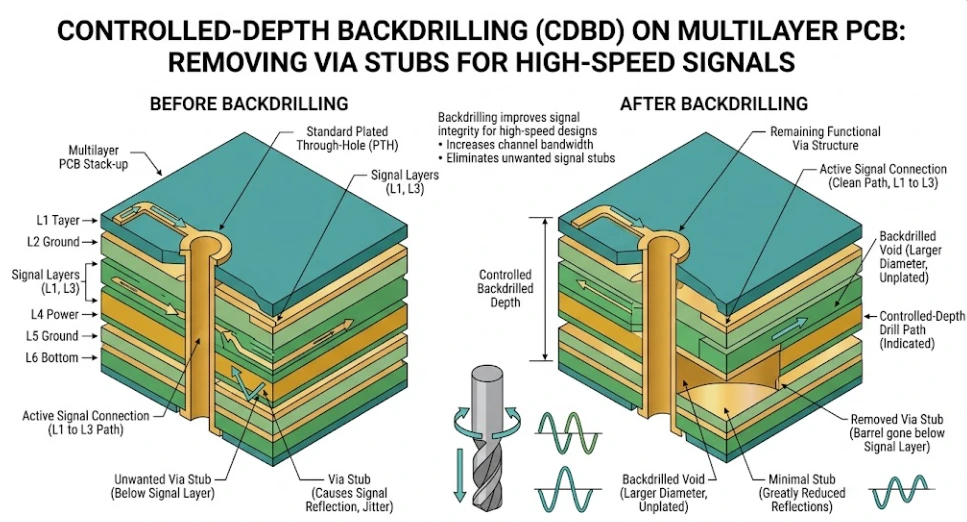
El backdrill elimina la parte no utilizada de un barril metalizado más allá de la capa de señal activa. El objetivo no es una precisión genérica, sino un stub residual definido con margen a la capa conectada. Stack-up, cara de entrada y geometría objetivo deben tratarse como una sola especificación.

Datos necesarios
Para cada grupo indique cara, capa objetivo o de parada, stub máximo, diámetro o sobredimensión, tolerancia de profundidad y redes. Si cambia el stack-up, hay que recalcular la profundidad; no reutilice sin revisión una cifra de otra versión.

Verificación antes de serie
La inspección depende del riesgo: medición de profundidad, microsección u otro método acordado. En enlaces rápidos, el cliente debe fijar además el stub admisible desde su análisis de integridad de señal. APTPCB confirma ventana y plan tras el DFM.

Sección de backdrill con capa de parada, stub residual y margen

Preparación de la pared

El desmear depende del material: no existe una receta universal

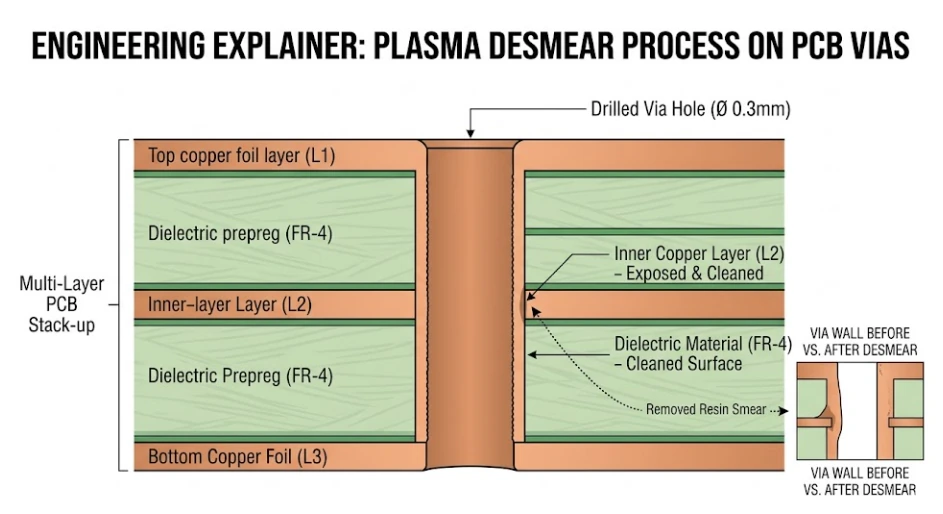
El taladrado mecánico puede dejar resina y partículas sobre las conexiones de cobre internas. Antes del metalizado, la pared debe prepararse para exponer el cobre y permitir la adhesión. La ruta depende de resina, cargas, vidrio y sensibilidad del laminado.

Distinguir laminados estándar y RF
FR-4 y los laminados de alta frecuencia PTFE o cargados no responden igual a tratamientos químicos o asistidos por plasma. Se necesita la referencia exacta y el stack-up; una indicación como «equivalente a Rogers» no permite liberar el proceso.

Inspeccionar el fallo posible
Los riesgos incluyen smear residual, ataque excesivo, contaminación, cobre interno mal expuesto y una pared inadecuada para metalizado. Indique si necesita microsección, informe de corte u otro criterio de aceptación.

Microsección de agujero PCB para evaluar desmear y conexión interna

Definición de vías para RFQ

Tipos de vías y agujeros: definición y datos para cotizar

La tabla conecta la estructura eléctrica con la información que ingeniería y compras deben entregar. No sustituye el DFM específico del proyecto.

TipoDefinición estructuralRuta habitualIndicar en el RFQ
PTHAgujero metalizado a través del stack-up completoTaladrado mecánico, preparación y metalizadoDiámetro final, tolerancia, cobre y función eléctrica
NPTHAgujero mecánico no metalizadoTaladrado o fresado con revisión de distancia al cobreMedida final, tolerancia, referencia de posición y clearance
Vía ciegaConecta una capa externa con una interna definidaLáser o mecánico en una secuencia adecuadaCapas conectadas, pad, dieléctrico y geometría final
Vía enterradaConecta solo capas internasTaladrado y metalizado de sublaminado antes de la laminación finalCapas, secuencia y control antes del prensado
MicrovíaPequeña vía ciega en una capa dieléctrica finaLáser dentro de una secuencia build-up HDIApertura, pad, capas, material y apilada o escalonada
Via-in-PadVía dentro de un pad de soldadura o contactoTaladrado, relleno, planarizado y sobreplateado acordadosFunción, relleno, planitud y acabado
Vía con backdrillPTH cuyo barril no utilizado se elimina de forma controladaTaladrado secundario desde una cara y profundidad definidasCapa de parada, stub, sobredimensión, tolerancia y control
Agujero Press-FitAgujero metalizado final para un contacto de inserción definidoTaladrado coordinado con metalizado y acabadoFicha del contacto, ventana final, cobre, acabado y criterio

«Vía ciega» o «Press-Fit» son definiciones incompletas sin capas conectadas o medida final. Una tabla clara reduce consultas, errores de versión y márgenes de riesgo en la oferta.

Casos de uso del comprador

Tres aplicaciones, tres criterios de liberación

Un canal rápido, un contacto Press-Fit y una estructura HDI/RF no comparten el mismo riesgo. Cada caso necesita una especificación directriz distinta.

Digital de alta velocidad

Derivar el stub desde la integridad de señal

En backplanes y enlaces serie, el stub máximo debe proceder del análisis SI. Fabricación traduce ese objetivo en cara, capa de parada, sobredimensión, tolerancia e inspección, sin prometer una cifra universal.

Conectividad Press-Fit

La ficha del contacto dirige la geometría final

Importa el agujero después del metalizado y acabado superficial. Envíe ficha, ventana de diámetro y criterio de inserción para cotizar juntos taladrado, cobre y acabado.

HDI y materiales RF

Revisar juntas las capas y la ruta de material

Microvías, vías ciegas/enterradas y laminados PTFE o cargados requieren taladrado, laminación, preparación y metalizado coordinados. Referencia, stack-up y datos por alcance aportan más que un diámetro mínimo aislado.

Guía de liberación y RFQ

Validar datos de taladrado: puerta de liberación, modos de fallo y paquete RFQ

Base de trabajo para que hardware, calidad y compras reúnan la información antes de cotizar y liberar fabricación.

1. Puerta de liberación de datos

Una revisión es liberable cuando son coherentes: stack-up final; drill map; PTH/NPTH; diámetro final y tolerancia; alcance de la vía; anillo o drill-to-copper; materiales; cobre y acabado; backdrill y Press-Fit; inspecciones y documentos. Las diferencias entre ODB++, Gerber, Excellon, plano y tabla deben resolverse antes de producción.

2. Paquete RFQ para una oferta viable

Incluya ODB++ o Gerber completos, Excellon separados, stack-up final, plano revisado y tabla de taladros. Identifique PTH/NPTH, diámetro final, tolerancia y capas. Añada cara, capa de parada, stub y sobredimensión de backdrill; para Press-Fit, ficha del contacto, ventana y acabado. Indique cantidad, panel y reportes requeridos.

3. Modos de fallo y comprobación

Modo de fallo: diámetro incorrecto — comprobar tabla y metalizado. Modo de fallo: anillo dañado — comprobar registro y drill-to-copper. Modo de fallo: smear o pared inadecuada — comprobar ruta de desmear y microsección. Modo de fallo: microvía incompleta — comprobar alcance, pad y corte. Modo de fallo: backdrill próximo a capa activa — comprobar stack-up, profundidad y stub.

4. Datos separados para cada alcance de vía

Cada grupo ciego, enterrado o microvía debe identificarse. Un Excellon único sin capas obliga a CAM a interpretar y aumenta el riesgo de revisión. Nombre archivos por capa inicial y objetivo o entregue un formato inteligente con asociación de red y stack-up.

5. Plan de inspección y evidencias

Adapte el plan al riesgo: diámetro final, posición o registro, microsección, conexión interna, profundidad de backdrill o stub, y características de primera pieza. Distinga en el RFQ qué se controla internamente y qué debe entregarse como informe.

6. Referencias y límite de responsabilidad

IPC-2221 e IPC-2222 pueden servir de marco de diseño, IPC-6012 de rendimiento y cualificación, e IPC-A-600 de aceptación visual. Indique revisión, clase y requisitos particulares. APTPCB evalúa la fabricabilidad de los datos PCB; la función del sistema, integridad de señal y aptitud del producto final deben validarse por el cliente.

FAQ para compradores

Preguntas sobre taladrado PCB, backdrill y paquete RFQ

¿Cuándo conviene el taladrado mecánico y cuándo el taladrado láser?
El taladrado mecánico suele utilizarse para agujeros pasantes, NPTH, ranuras y ciertas vías ciegas o enterradas en subestructuras. El láser se emplea principalmente en microvías de capas dieléctricas finas. La elección depende de las capas conectadas, stack-up, material, pad objetivo, diámetro final y fiabilidad; APTPCB confirma la ruta tras revisar los datos.
¿Por qué hay que separar el diámetro final del diámetro de herramienta?
El diámetro final es la medida requerida después del depósito de cobre y el acabado superficial. El diámetro de herramienta describe el agujero mecánico previo. Confundirlos puede afectar el ajuste, el anillo anular y la reserva de metalizado. En el RFQ deben mandar el diámetro final y su tolerancia.
¿Qué archivos necesita APTPCB para una oferta de taladrado viable?
Envíe ODB++ o Gerber completos, archivos Excellon separados, stack-up final, plano de fabricación con revisión y tabla de taladros. Cada vía debe indicar capas conectadas, PTH o NPTH, diámetro final y tolerancia. Backdrill, Press-Fit, via-in-pad y requisitos de inspección deben identificarse por separado.
¿Qué datos hacen falta para especificar un backdrill?
Cada grupo de backdrill debe indicar cara de entrada, capa objetivo o de parada, stub residual máximo, diámetro o sobredimensión, tolerancia de profundidad y redes afectadas. Los datos deben coincidir con el stack-up final antes de fijar recorrido de herramienta, margen a capas activas y método de verificación.
¿Qué se debe especificar para un agujero Press-Fit?
El paquete debe incluir la ficha del contacto Press-Fit, diámetro final y tolerancia, requisitos de cobre y acabado, y ventana de inserción admisible. El valor nominal del CAD no basta porque el metalizado y el acabado modifican la geometría final.
¿Cómo se evalúa el taladrado en laminados PTFE y RF?
Los laminados PTFE y RF con carga cerámica reaccionan de forma distinta al FR-4 ante calor de herramienta, evacuación de viruta y preparación de pared. Deben conocerse fabricante, referencia, stack-up, cobre y geometría antes de elegir taladrado y desmear, y acordar después el control aplicable.
¿Cuándo se confirman viabilidad, tolerancias y plazo?
La viabilidad, tolerancias de fabricación y plazo se confirman tras revisar el paquete completo. La decisión depende de la combinación de material, espesor, diámetro, relación de aspecto, densidad, capas conectadas, metalizado, backdrill o Press-Fit y plan de inspección; una cifra aislada no basta.

Solicite la revisión de su arquitectura de taladrado

Adjunte stack-up final, ODB++ o Gerber, Excellon, tabla de taladros y requisitos de backdrill o Press-Fit. APTPCB podrá revisar conflictos de datos, ruta propuesta y puntos de inspección.

Ver el proceso de fabricación