
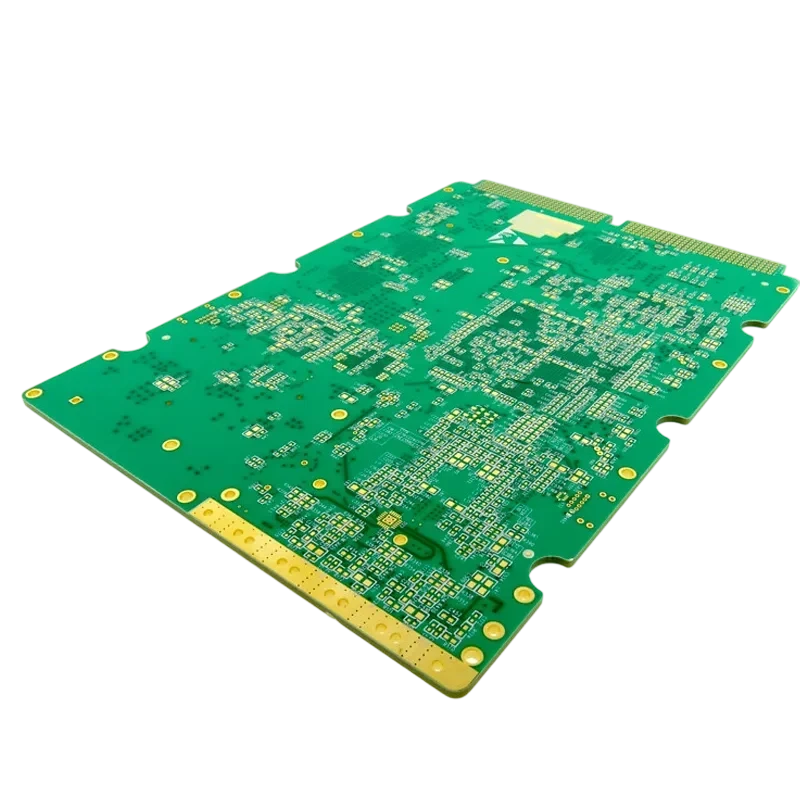
La inspección dimensional de PCB es la verificación cuantitativa de que una placa desnuda o un conjunto montado PCBA cumple con las cotas y tolerancias fijadas en los planos: contorno exterior, diámetro y posición de taladros, espesor, planitud y geometrías finas como anchos de pista y coronas de cobre. El resultado se plasma en un informe de inspección dimensional que detalla cotas nominales, tolerancias, valores medidos y dictamen de conformidad.
Puntos clave
- El alcance va mucho más allá de la longitud y anchura: abarca diámetros de orificios, anchos de pista, espesor de cobreado y alabeo.
- Comprender las tolerancias, el índice de capacidad Cpk y el dimensionamiento geométrico GD&T es indispensable para una producción fiable.
- Ajustar excesivamente las tolerancias eleva los costes; el objetivo es equilibrar los requisitos de diseño con la fabricabilidad.
- Los métodos van desde calibres manuales para prototipos hasta sistemas automáticos ópticos VMS y máquinas CMM para series.
- La inspección del primer artículo FAI es el filtro más crítico para detectar desviaciones antes de iniciar la fabricación en masa.
- Los materiales flexibles y rígido-flexibles presentan comportamientos térmicos distintos al FR4, exigiendo criterios específicos.
- Los archivos Gerber claros y los planos mecánicos acotados constituyen la referencia de cualquier proceso de inspección.
¿Qué abarca la inspección dimensional de una PCB?
Antes de analizar métricas concretas, es vital delimitar el marco de la metrología en la fabricación electrónica. La inspección dimensional es la verificación cuantitativa del producto físico frente a sus especificaciones. En APTPCB esto va más allá de comprobar si la placa entra en su envolvente: garantiza que la geometría respalde las prestaciones eléctricas.
El marco de inspección abarca varios niveles:
- Macrodiversiones: contorno exterior de la placa, posición de orificios de montaje, ranuras y espesor total para asegurar el encaje mecánico.
- Microdimensiones: anchura de pistas, aislamientos, anillos de cobre y espesor de metalizado. Si estas medidas se desvían, la placa encaja mecánicamente pero falla por desadaptación de impedancia o cortes eléctricos.
- Forma geométrica: planitud en curvatura y alabeo, perpendicularidad de bordes y alineación de taladros respecto a las pistas. En diseños HDI, los márgenes se miden en micras.
¿Qué dimensiones y tolerancias de PCB son determinantes?
Una estrategia rigurosa traduce los requisitos funcionales en criterios numéricos claros:
| Parámetro | Importancia técnica | Rango típico de tolerancia | Método de medición |
|---|---|---|---|
| Tolerancia lineal | Longitud, anchura y dimensiones de ranuras | ±0,10 mm estándar a ±0,05 mm precisión | Calibre, micrómetro o máquina de medir por coordenadas CMM |
| Tolerancia de taladros | Inserción de componentes y paso de vías | ±0,076 mm en PTH, ±0,05 mm en NPTH | Galgas tampón pasa-no pasa o sistemas ópticos VMS |
| Curvatura y alabeo | Montaje superficial SMT sin esfuerzos mecánicos | Menos de 0,75 % en SMT, menos de 1,5 % en THT | Mesa de granito con galgas de espesor o escáner láser |
| Ancho y espacio de pistas | Control de impedancia y capacidad de corriente | ±10 % a ±20 % según el peso de cobre | Microsección metalográfica o microscopio óptico calibrado |
| Corona de taladro | Conexión del orificio a la pista sin cortes | Clase 2 admite 90° de ruptura, Clase 3 exige 0,05 mm mínimo | Inspección por rayos X o cortes metalográficos |
| Espesor de la placa | Encaje en conectores de borde y guías | Habitualmente ±10 % de tolerancia | Micrómetro con medición puntual |
| Espesor de cobre | Resistencia óhmica y gestión térmica | Normas IPC Clase 2 o 3 con 20 a 25 µm en pared | Microsección destructiva o medidor por corrientes de Foucault |
CMM vs VMS vs calibres: ¿qué método de inspección dimensional encaja mejor?
Cada geometría demanda el instrumento de metrología idóneo:
| Método | Aplicación óptima | ¿Contacto? | Uso típico en PCB |
|---|---|---|---|
| Calibres, micrómetros, galgas tampón | Comprobación rápida de contornos, espesores y taladros | Sí | Prototipos, recepción de material, controles en planta |
| Sistema de medición por vídeo VMS | Elementos 2D pequeños: pads, ranuras, pistas finas | No | Placas flexibles y delgadas, líneas finas, informes FAI |
| Máquina CMM con sonda de contacto | Elementos 3D y tolerancias posicionales con referencias | Sí | Contornos de precisión, avellanados, interfaces mecánicas |
| Escaneo láser de planitud | Curvatura, alabeo y coplanaridad superficial | No | Placas de gran formato o muy finas antes del montaje |
| Corte metalográfico | Estructura interna: espesor de capas, cobre, registros | Destructivo | Cupones de prueba y muestras de cualificación |
| Inspección por rayos X | Registro de capas internas y alineación oculta | No | Verificación de capas internas en multicapas y HDI |
La medición por CMM proporciona la mayor precisión vinculada a puntos de referencia, pero requiere tiempo de programación. En la práctica se combinan mediciones ópticas VMS para elementos diminutos con equipos CMM para cotas mecánicas.
Inspección dimensional de conjuntos montados PCBA
Tras el ensamblaje de componentes, las variables de control evolucionan: se verifican alturas de componentes, zonas de exclusión, alineación de conectores respecto al frontal, saliente de pines press-fit, posición de separadores y planitud del circuito tras el reflow. Estas cotas mecánicas deben reflejarse explícitamente en el plano de ensamblaje.
Guía de selección según el escenario de aplicación
No todos los circuitos demandan el mismo nivel de control dimensional:
- Placas rígidas estándar de consumo: Producción orientada a costes con tolerancias estándar de ±0,1 mm, control óptico de contornos y muestreo estadístico.
- Circuitos HDI y paso fino: Geometrías micrométricas en tecnología de PCB HDI. Uso obligatorio de perfilometría láser y verificación 100 % por AOI.
- Circuitos flexibles y rígido-flexibles: Materiales sensibles a la deformación. Empleo exclusivo de metrología óptica sin contacto para evitar comprimir el material.
- Placas de alta frecuencia RF: El ancho de pista condiciona la impedancia. Tolerancias estrictas de grabado de ±0,015 mm y microsecciones en cada panel.
- Sector aeroespacial y defensa: Riguroso cumplimiento de IPC Clase 3, inspección dimensional al 100 % y trazabilidad documental completa.
- Prototipos y nuevos productos: Enfoque en el informe del primer artículo FAI para resolver discrepancias de diseño antes de la serie.
Del diseño a la fabricación: puntos de control del proceso

Un proceso metrológico solvente abarca hitos definidos:
- Revisión DFM inicial: Comparar las tolerancias de plano con las capacidades nominales de la planta.
- Control de materiales de entrada: Medir el espesor del laminado base y de la lámina de cobre.
- Verificación de taladrado: Supervisar el desgaste de brocas y la posición de orificios con rayos X.
- Grabado y alineación de capas: Medir anchos de pista y aislamientos con AOI tras el grabado.
- Prensado de multicapas: Medir el espesor final tras la prensa y controlar la fluencia de resina.
- Acabado superficial: Determinar espesores de oro químico, estaño o plata mediante fluorescencia de rayos X XRF.
- Mecanizado del contorno: Verificar las dimensiones del mecanizado y corte de PCB con CMM o galgas.
- Inspección del primer artículo FAI: Aprobar el informe dimensional de la primera unidad antes de la serie.
- Control de calidad final FQC: Muestreo dimensional y visual según el sistema de calidad de PCB.
Errores frecuentes y enfoque correcto
- Error 1: Exceso generalizado de tolerancias: Evite aplicar ±0,05 mm a todo el perímetro si solo se precisa en un conector. Utilice tolerancias geométricas GD&T donde sea necesario.
- Error 2: Despreciar el comportamiento del material: Contemple la contracción y dilatación en circuitos impresos flexibles, acordando factores de escala con fábrica.
- Error 3: Discrepancias entre planos 2D y datos Gerber: Los archivos Gerber rigen la geometría. Los planos en PDF deben fijar tolerancias y requisitos, no redefinir el contorno.
- Error 4: Referencias de medida ambiguas: No acote cotas críticas desde bordes fresados variables; utilice taladros de fijación o marcas fiduciarias.
- Error 5: Confundir inspección visual con dimensional: Una máscara sin defectos superficiales no garantiza pistas dentro de tolerancia. Emplee listas de comprobación separadas.
- Error 6: Omitir la aprobación FAI: Exija siempre un informe FAI al cambiar de revisión o reanudar tiradas tras periodos prolongados.
Preguntas frecuentes
¿Cuál es la tolerancia estándar para las dimensiones del contorno de PCB? En fresado CNC convencional se aplica habitualmente una tolerancia de ±0,10 mm. En hendido en V, la tolerancia es ligeramente más abierta por la variación del alma restante.
¿Cómo se mide la curvatura y el alabeo? La placa se coloca sobre una mesa de granito calibrada. Se mide el desplazamiento vertical máximo y se divide entre la longitud diagonal de la placa para obtener el porcentaje.
¿Se puede solicitar inspección dimensional al 100 % para un pedido? Sí. La producción estándar opera mediante muestreo AQL. La medición al 100 % se realiza bajo demanda y es habitual en aeronáutica o electromedicina.
¿Qué diferencia una cota de referencia de una cota crítica? Una cota de referencia es meramente informativa y no conlleva rechazo. Una cota crítica condiciona el montaje o la función y exige medición documentada.
¿Cómo se verifica el registro de capas internas en multicapas? Se utilizan equipos industriales de rayos X para inspeccionar la concentricidad de los taladros respecto a las coronas internas. Los cortes metalográficos aportan medidas de confirmación.
¿El acabado superficial influye en el espesor total de la placa? En rigor sí. Recubrimientos como ENIG miden fracciones de micra y son despreciables. El estañado por aire caliente HASL añade entre 30 y 50 µm con notable variabilidad.
¿Qué es una lista de comprobación de inspección? Es una pauta técnica que permite a los inspectores de calidad separar los atributos cosméticos visuales de las medidas geométricas críticas.
¿Por qué el diámetro final del orificio es menor que la broca? La broca genera el orificio en bruto. Durante el proceso de metalizado galvánico se deposita cobre en la pared, reduciendo el orificio a su cota final terminada.
¿Qué información debe contener un informe de inspección dimensional? El informe debe consignar referencia, revisión, número de muestras, cotas nominales, tolerancias, valores medidos, instrumento empleado, fecha, inspector y dictamen.
Páginas y herramientas relacionadas
- Sistema de aseguramiento de calidad de PCB
- Inspección del primer artículo FAI
- Métodos de perfilado y corte de PCB
- Fabricación de PCB de interconexión de alta densidad HDI
- Capacidades técnicas de PCB flexibles
Glosario de términos clave
| Término | Definición |
|---|---|
| AQL | Nivel de calidad aceptable, estándar estadístico para fijar el tamaño muestral y los defectos admisibles. |
| AOI | Inspección óptica automatizada mediante cámaras para localizar defectos en pistas y uniones. |
| Curvatura y alabeo | Desviaciones de la planitud superficial con deformaciones cilíndricas o torsión de esquinas. |
| CMM | Máquina de medición por coordenadas para registrar puntos geométricos mediante palpado táctil. |
| Cpk | Índice de capacidad del proceso que cuantifica la repetibilidad dentro de los límites de tolerancia. |
| Referencia | Plano, punto o eje teórico exacto desde el que se toman las medidas de una pieza. |
| FAI | Inspección formal del primer artículo para verificar la aptitud de la línea de producción. |
| GD&T | Sistema estandarizado de dimensionamiento y tolerancias geométricas en ingeniería. |
| Gerber | Formato de datos estándar en la industria para representar las capas de circuitos impresos. |
| IPC-A-600 | Estándar de referencia internacional para los criterios de aceptación visual y dimensional de PCB. |
| Metrología | Ciencia y técnica aplicada a los sistemas de medida y calibración. |
| Tolerancia | Variación total admitida respecto a una dimensión nominal de diseño. |
| VMS | Sistema de medición por vídeo que emplea ópticas y software para medir geometrías 2D sin contacto. |
Conclusión y próximos pasos
La inspección dimensional traduce las especificaciones del plano en datos metrológicos fehacientes. Asegurar cotas críticas de taladros y pistas previene averías costosas durante la integración final.
Al enviar su consulta técnica a APTPCB, facilite:
- Archivos Gerber con la geometría completa.
- Plano mecánico acotado con tolerancias, materiales y apilado.
- Criterios de aceptación según IPC Clase 2 o Clase 3.
- Instrucciones especiales de mecanizado o ranurado controlado.