
La soldadura sin fundente no equivale automáticamente a un ensamblaje limpio, compatible con vacío o cualificado para un sistema cuántico. Es una familia de procesos en la que la función habitual del fundente — eliminar o limitar óxidos y favorecer la humectación — debe sustituirse mediante superficies controladas, una atmósfera reductora, el perfil térmico, materiales compatibles y una manipulación definida.
Para una PCBA sensible a residuos, la decisión útil no es simplemente «con o sin fundente». El equipo debe comparar al menos tres rutas reales: proceso convencional con limpieza validada, proceso no-clean con residuo aceptado y proceso verdaderamente sin fundente. Cada opción necesita criterios de aceptación, evidencias trazables y un límite claro entre lo que demuestra el proveedor y lo que debe cualificar el propietario del producto.
Puntos clave
- Un fundente no-clean sigue dejando residuos; el término describe su comportamiento previsto dentro del proceso cualificado, no la ausencia de material en la placa.
- Un proceso sin fundente debe definir cómo se controlan los óxidos antes y durante el reflujo. El nombre de la atmósfera o del equipo no constituye una especificación completa.
- El reflujo con ácido fórmico, el forming gas y la unión eutéctica de die o package son procesos diferentes; las pruebas de uno no cualifican automáticamente los demás.
- La limpieza iónica, la inspección por rayos X y el cribado de desgasificación responden a preguntas distintas. Ningún resultado aislado demuestra la idoneidad completa de la PCBA.
- El proveedor debe entregar evidencias vinculadas al lote, revisión, materiales y receta aprobada. El propietario del producto conserva la responsabilidad de validar vacío, criogenia y funcionamiento del sistema.
- Un RFQ comparable define residuos críticos, superficies, aleación y forma de aporte, atmósfera, perfil, muestreo, métodos, criterios, informes y reglas de cambio.
¿En qué se diferencia esta guía de una guía de limpieza?
La página sobre limpieza después de soldar ayuda a decidir cuándo incorporar un lavado y cómo controlar su eficacia. Esta guía aborda una decisión anterior: qué proceso de unión elegir y qué evidencias solicitar cuando los residuos, el vacío, las interfaces sensibles o las temperaturas extremas hacen insuficiente una declaración genérica no-clean.
No se propone un único proceso para todas las PCB cuánticas. Una placa de control a temperatura ambiente, una PCBA próxima al criostato y un módulo situado en una etapa fría tienen límites distintos de materiales, limpieza y cualificación. La ubicación y la función del conjunto deben fijarse antes de seleccionar el proceso.
¿No-clean, bajo residuo y sin fundente significan lo mismo?
No. Los términos describen condiciones diferentes y no deben utilizarse como equivalentes en el plano o la orden de compra.
| Término | Qué describe | Qué no demuestra | Información que debe solicitarse |
|---|---|---|---|
| Fundente convencional con limpieza | el fundente participa en la humectación y los residuos se eliminan mediante un proceso definido | que todas las zonas ocultas estén limpias o que el limpiador sea compatible con todos los materiales | química, equipo, accesibilidad, aclarado, secado y prueba de eficacia |
| Fundente no-clean | residuos previstos para permanecer cuando el material y el perfil operan dentro de la ventana cualificada | ausencia de residuos, compatibilidad con vacío o inmunidad frente a humedad y nodos de alta impedancia | producto exacto, perfil, volumen depositado, áreas críticas y criterio de aceptación |
| Proceso de bajo residuo | objetivo cuantitativo o funcional de reducir el residuo respecto a una referencia | que el límite sea adecuado para la aplicación o se mida con el método correcto | definición del residuo, método, muestra, límite y ubicación |
| Proceso sin fundente | no se utiliza fundente orgánico convencional para activar la unión | superficie sin contaminantes, baja desgasificación o fiabilidad del producto | mecanismo de reducción de óxidos, materiales, atmósfera, perfil y pruebas |
La terminología debe liberarse junto con el código de material, la revisión de la receta y el plan de prueba. Una nota como «soldar no-clean» o «cero fundente» no basta para fabricar y aceptar el lote.
¿Qué proceso de soldadura elegir para una PCBA sensible?
La selección debe comenzar por el riesgo del producto, la geometría real y la posibilidad de verificar el resultado. La matriz siguiente sirve para una preselección y no sustituye los ensayos del producto.
| Ruta de proceso | Cuándo puede ser adecuada | Riesgo principal que debe cerrarse | Evidencia mínima que debe planificarse | Límite de aplicación |
|---|---|---|---|---|
| Fundente convencional + limpieza validada | los residuos no son aceptables, pero las uniones y separaciones son accesibles al lavado y secado | residuo atrapado, limpiador retenido e incompatibilidad de materiales | parámetros de limpieza, verificación local y por lote, inspección de zonas ocultas | no adecuada cuando la geometría impide retirar o aclarar el material |
| No-clean / bajo residuo | los residuos están caracterizados y aceptados para el entorno eléctrico y ambiental real | material sin activar, perfil incorrecto o residuo cerca de nodos sensibles | datos del fundente, perfil medido, muestras representativas y prueba ligada al riesgo | no-clean no equivale a cualificación para vacío o criogenia |
| Reducción con ácido fórmico | superficies, aleación, componentes y equipo son compatibles con una receta reductora controlada | concentración, exposición, subproductos, corrosión del equipo, seguridad y repetibilidad | receta aprobada, trazabilidad de parámetros, cupón o primera pieza y verificación de uniones | no transferir una receta de package o die attach a una PCBA sin desarrollo específico |
| Forming gas u otra atmósfera reductora | el proceso y el equipo gestionan con seguridad la mezcla y la reducción requerida | eficacia sobre óxidos, seguridad del hidrógeno, uniformidad y compatibilidad | composición y flujo controlados, enclavamientos, perfil y prueba de humectación/uniones | no es intercambiable con ácido fórmico o nitrógeno simple |
| Unión especializada de die/package con preforma | interfaces seleccionadas, superficies preparadas y aleación eutéctica están diseñadas como sistema | extender conclusiones locales a toda la PCBA | preparación superficial, preforma o depósito, atmósfera, perfil y metrología de la unión | no cualifica la impresión de pasta y el reflujo SMT de toda la placa |
Si varias rutas parecen posibles, deben compararse con muestras equivalentes y criterios iguales. Elegir el proceso solo porque el proveedor dispone de horno de vacío o función de ácido fórmico confunde el equipo disponible con la capacidad demostrada para el proyecto.
¿Cómo se asigna el control de óxidos y residuos?
Eliminar el fundente desplaza el trabajo de proceso, no lo elimina. La matriz de responsabilidades debe indicar quién define cada condición, quién la registra y quién acepta el resultado.
| Objeto de control | Dato que debe congelarse | Evidencia del proveedor | Decisión del propietario del producto |
|---|---|---|---|
| Acabado de pads de PCB | tipo, especificación, espesor o requisito citado, almacenamiento y vida útil | certificado o registro acordado, lote y control de entrada | compatibilidad con aleación, interfaz y entorno final |
| Terminaciones de componentes | metalización, estado superficial, MSD y manipulación | trazabilidad, conservación y preparación realizada | aceptación de componentes, acabados y sustituciones |
| Aleación y forma de aporte | pasta, preforma, depósito o aleación preaplicada con código y revisión | lote, almacenamiento, preparación y cantidad controlada | idoneidad metalúrgica y fiabilidad de la interfaz |
| Reducción de óxidos | fundente, ácido fórmico, forming gas u otra estrategia aprobada | parámetros reales, alarmas, mantenimiento y desviaciones | idoneidad del mecanismo para las superficies reales |
| Perfil térmico | puntos de medida, carga, orientación y ventana del material seleccionado | perfil medido en una configuración representativa | margen para componentes, PCB y prestaciones del producto |
| Limpieza o ausencia de limpieza | química, secuencia, zonas excluidas, aclarado y secado | registro de proceso y muestras previstas | riesgo de residuos, compatibilidad y criterio de prueba |
| Verificación de limpieza | método, ubicación, muestra, acondicionamiento y límite | resultado bruto e identificación del lote | correlación con el mecanismo de fallo de la aplicación |
| Cualificación del producto | vacío, temperatura, ciclos, polarización, humedad y función | muestras y documentos de fabricación requeridos | método, aceptación y liberación del sistema final |
La matriz evita dos errores frecuentes: pedir al fabricante una garantía del sistema que no puede demostrar y aceptar un certificado genérico que no identifica el proceso realmente utilizado.
¿Cómo se desarrolla y bloquea la ventana de proceso?
Una ventana repetible nace de la combinación concreta de PCB, componentes, aleación, geometría, atmósfera y equipo. El desarrollo debería incluir:
- definir las superficies y óxidos que debe gestionar el proceso;
- seleccionar la aleación y la forma de aporte con datos del fabricante;
- elegir la atmósfera y los parámetros controlables por el equipo;
- perfilar la placa o una muestra térmicamente representativa;
- comprobar humectación y uniones visibles/ocultas según el riesgo;
- medir limpieza o residuos con un método coherente con las zonas críticas;
- comparar resultados con los criterios del producto antes de congelar receta y revisión;
- registrar alarmas, desviaciones y condiciones que obligan a recualificar.
Para elegir pasta o aleación, consulte la guía de selección de pasta de soldadura. Los perfiles publicados por fabricantes de materiales o equipos son puntos de partida, no recetas transferibles sin medición en la configuración real.
¿Qué evidencias se necesitan para aceptar el proceso?
Las evidencias deben organizarse por niveles. Cada nivel responde a una pregunta y tiene un límite explícito.
| Nivel | Pregunta | Evidencia posible | Qué no demuestra |
|---|---|---|---|
| Documentación de entrada | ¿se usaron materiales y revisiones aprobados? | CoC, códigos de lote, vida útil, fichas y registros de conservación | resultado físico de la unión |
| Registro de proceso | ¿se ejecutó la receta aprobada dentro de límites? | perfil medido, atmósfera, alarmas, carga y trazabilidad | humectación e integridad de cada unión |
| Inspección de uniones | ¿cumplen las uniones visibles y ocultas los criterios citados? | inspección óptica, AOI, rayos X y sección cuando se acuerde | limpieza química o prestaciones en vacío |
| Evidencia de limpieza | ¿están los residuos relevantes por debajo del criterio definido? | extracción iónica, cromatografía iónica, SIR o análisis local seleccionado | integridad mecánica de la unión o desgasificación completa |
| Cribado de desgasificación | ¿responde el material o muestra al método y condiciones seleccionados? | resultado ASTM E595 o datos NASA aplicables a materiales identificados | comportamiento a largo plazo o cualificación de toda la PCBA |
| Cualificación del producto | ¿funciona el conjunto en el entorno real? | ensayos definidos de vacío, ciclos térmicos, polarización, medidas eléctricas y función | configuraciones o revisiones no ensayadas |
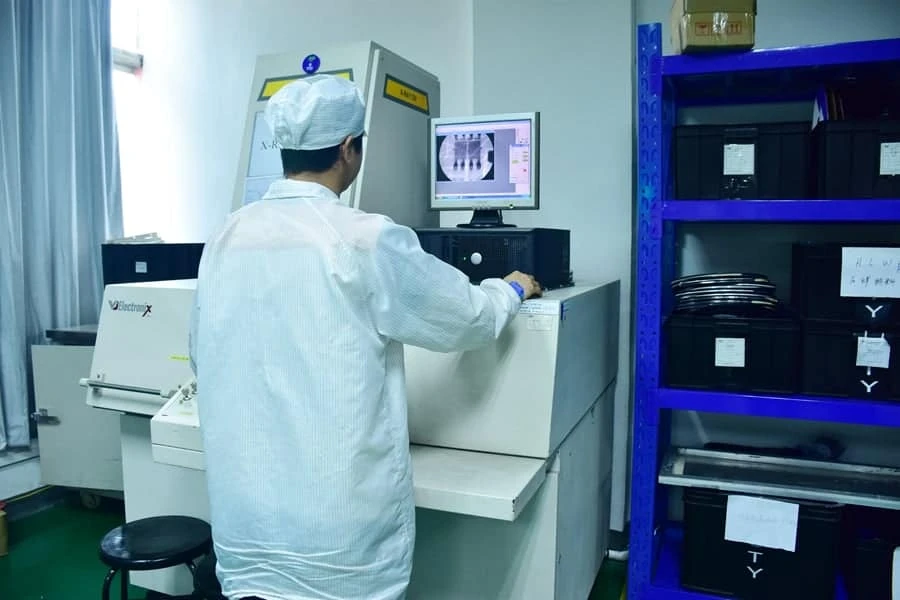
Los rayos X para PCBA pueden mostrar geometría, alineación y anomalías internas cuando la técnica es adecuada. No detectan automáticamente residuos orgánicos ni sustituyen una prueba de limpieza.
¿Cómo se especifica la verificación de limpieza?
Una solicitud como «cumple limpieza iónica» está incompleta. Para obtener resultados comparables, debe indicar:
- el mecanismo de riesgo: corrosión, fugas en nodos de alta impedancia, migración electroquímica, desgasificación o contaminación de una interfaz;
- la zona o componente que se muestreará, incluidos espacios bajo package cuando sea pertinente;
- el método, líquido de extracción o técnica local, acondicionamiento y blanco;
- el número de placas, cupones o áreas por lote y el momento de la medida;
- la unidad, el límite y el tratamiento de resultados por debajo del límite de cuantificación;
- la acción ante un exceso y el requisito de nueva limpieza o nuevo muestreo.
La guía de pruebas de limpieza de PCB compara los métodos más habituales. Si se incluye lavado, la química de limpieza de PCBA debe verificarse frente a componentes, marcados, adhesivos, recubrimientos y zonas que puedan retener líquido.
¿Qué demuestran ASTM E595 y los datos de NASA?
ASTM E595 es un cribado de materiales bajo condiciones definidas de vacío y temperatura; mide pérdida total de masa y materiales volátiles condensables. El documento indica expresamente que el ciclo acelerado no predice años de servicio. Los datos de NASA ayudan a comparar materiales identificados, pero no incluyen automáticamente residuos de proceso, humedad absorbida, retrabajo ni la combinación completa de una PCBA.
Por ello, el expediente debe distinguir:
- datos del material base o componente;
- resultado en cupón o muestra procesada;
- resultado en una PCBA representativa;
- ensayo del producto en la configuración, vacío y temperatura previstos.
Una PCBA destinada a una etapa fría necesita además un plan separado para materiales, tensiones termomecánicas, conectores, componentes y comportamiento eléctrico. La guía del proceso SMT compatible con criogenia ayuda a definir ese límite; no puede sustituirse por la declaración «sin fundente».
¿Cómo comparar proveedores?
Compare su capacidad para definir y documentar el proceso real, no eslóganes como «cero residuos» o «reflujo al vacío».
| Criterio | Pregunta que debe hacerse | Respuesta sólida | Señal de riesgo |
|---|---|---|---|
| Límite del proceso | ¿para qué familias de PCB, package, aleaciones y acabados se desarrolló? | distingue SMT, preformas, die attach y casos que deben cualificarse | una receta se declara válida para todo ensamblaje |
| Control de óxidos | ¿qué mecanismo, parámetro y alarma se registran? | receta, sensores, límites y trazabilidad se vinculan al lote | solo se cita el nombre del gas o del horno |
| Perfilado | ¿cómo se representa la carga real? | puntos y muestra acordados, con datos brutos disponibles | perfil genérico sin placa o configuración |
| Limpieza | ¿cómo se tratan zonas ocultas y métodos de medida? | método, ubicación, muestreo y criterio definidos | certificado «clean» sin datos ni área |
| Inspección | ¿qué uniones son visibles y cuáles requieren rayos X o sección? | el método se relaciona con el defecto buscado | una sola inspección se presenta como prueba completa |
| Desviaciones | ¿qué cambios detienen el lote y requieren aprobación? | materiales, receta, sitio y equipo están bajo revisión | sustituciones o ajustes no se comunican |
| Expediente de liberación | ¿qué archivos y registros se entregan? | formato, identificación y conservación definidos en el RFQ | solo declaración general de conformidad |
Las directrices DFM ayudan a preparar los datos geométricos, pero una revisión DFM no sustituye la cualificación de química o entorno de proceso.
¿Qué factores afectan al coste y al plazo?
El coste depende sobre todo del grado de separación, desarrollo, prueba y trazabilidad exigido.
| Factor | Posible impacto | Cómo hacerlo cotizable |
|---|---|---|
| Proceso dedicado o atmósfera reductora | desarrollo de receta, disponibilidad de equipo, gas, seguridad y mantenimiento | indicar configuración, volumen, aleaciones y objetivo del proceso |
| Componentes y superficies heterogéneos | más pruebas de humectación, perfiles o restricciones | enviar BOM completa, acabados y alternativas permitidas |
| Zonas difíciles de limpiar | equipo, ciclos, secado y análisis local | identificar packages, distancias, áreas críticas y método de verificación |
| Cupones, secciones y análisis | área de panel, muestras destructivas, laboratorio e informe | definir cantidad, posición, método y criterio |
| Ensayos de desgasificación o ambiente | muestras, tiempo de laboratorio y configuraciones dedicadas | separar material, muestra procesada y producto |
| Trazabilidad ampliada | recogida de datos, identificación y conservación | enumerar campos y periodo requerido |
| Primera pieza y aprobación | parada antes del lote y revisión técnica | indicar muestras, características y tiempo de decisión |
Solicitar «soldadura sin fundente» sin especificar el expediente hace que cada proveedor cotice un alcance distinto. Un RFQ estructurado elimina esta ambigüedad antes de la comparación comercial.
¿Qué debe incluir el RFQ?
Envíe como mínimo:
- función y posición de la PCBA, entorno de vacío y rango térmico definido por el producto;
- archivos de fabricación y ensamblaje con revisión, BOM y plano de acabados;
- terminaciones de componentes, MSD, componentes sensibles a la limpieza y sustituciones permitidas;
- aleación, pasta, preforma o depósito solicitado, con código si ya está seleccionado;
- definición aplicable al proyecto de no-clean, bajo residuo o sin fundente;
- estrategia prevista para óxidos, atmósfera, reflujo, limpieza, aclarado y secado;
- zonas críticas, packages ocultos y superficies que no pueden recibir residuos o líquidos;
- perfil requerido, posiciones de termopar y configuración representativa;
- inspecciones de unión, muestras, secciones y criterios citados por contrato;
- método de limpieza/contaminación, áreas, cantidades, límites y formato de datos brutos;
- posible cribado de desgasificación con muestra, método y responsabilidad;
- ensayos funcionales, de vacío o criogénicos incluidos o excluidos de la oferta;
- contenido del expediente de liberación, trazabilidad y conservación de registros;
- reglas para desviaciones, sustituciones, retrabajo, cambio de receta, equipo o sitio.
Para proteger la limpieza después de liberar el lote, especifique también embalaje, manipulación, materiales de contacto y tiempo máximo hasta la integración. La guía de embalaje ultralimpio para sistemas cuánticos trata esta fase por separado.
¿Qué cambios exigen una nueva evaluación?
Como mínimo, los siguientes cambios deben activar un análisis documentado y pruebas proporcionales al riesgo:
| Cambio | Posible impacto | Verificación que debe decidirse |
|---|---|---|
| acabado de PCB o terminación de componente | óxidos, humectación, intermetálicos y almacenamiento | nueva compatibilidad y muestra de proceso |
| aleación, pasta, fundente o preforma | perfil, residuo, humectación y vacíos | nuevo perfilado y plan de prueba actualizado |
| concentración, gas o secuencia de atmósfera | eficacia de reducción y repetibilidad | revisión de receta, alarmas y primera pieza |
| horno, línea, carga o sitio | transferencia térmica y uniformidad | correlación del perfil y pruebas seleccionadas |
| química o equipo de limpieza | eliminación, compatibilidad y secado | verificación local y contaminación residual |
| package, separación a PCB o underfill | acceso, material atrapado e inspección | muestra representativa y método adecuado |
| retrabajo o reparación | nuevo fundente, calor, disolventes y contaminación | registro separado y repetición de pruebas necesarias |
| requisito de vacío o temperatura | desgasificación, tensiones y función | reevaluación del plan de cualificación del producto |
El resultado puede ser una revisión documental o una recualificación más extensa. La decisión y su fundamento deben registrarse antes de aplicar el cambio al lote.
¿Cómo preparar la revisión con APTPCB?
Envíe archivos de PCB y ensamblaje, BOM, acabados y terminaciones, aleación prevista, áreas sensibles, entorno operativo y matriz de pruebas. Indique si compara un proceso con limpieza, no-clean o realmente sin fundente y qué datos deben devolverse con la primera pieza y cada lote.
APTPCB puede revisar la fabricabilidad del paquete, aclarar qué controles de fabricación y PCBA pueden incluirse y señalar dónde hace falta una cualificación del propietario del producto. Para iniciar la evaluación, utilice el formulario de contacto. Evite pedir una «cualificación cuántica» genérica sin configuración, método y criterio.
Preguntas frecuentes
¿Un fundente no-clean es igual que soldar sin fundente?
No. Un producto no-clean contiene un sistema fundente y deja residuos diseñados para permanecer cuando el proceso opera dentro de su ventana cualificada. Un proceso sin fundente controla los óxidos mediante otro mecanismo.
¿Una PCBA sin fundente es automáticamente apta para vacío?
No. Deben evaluarse todos los materiales, residuos de proceso, humedad, retrabajo, embalaje y comportamiento del conjunto bajo las condiciones de vacío previstas.
¿El ácido fórmico es siempre la mejor elección?
No. Puede ser adecuado para combinaciones específicas de superficies, aleaciones, geometrías y equipos. Seguridad, concentración, subproductos, compatibilidad y repetibilidad deben demostrarse en el proceso real.
¿El nitrógeno convierte el proceso en uno sin fundente?
No. El nitrógeno limita el oxígeno, pero no necesariamente elimina los óxidos existentes. Debe definirse el mecanismo de activación o reducción para las superficies que se van a soldar.
¿El reflujo al vacío elimina los residuos?
No. El vacío puede influir sobre gases y vacíos de la unión en un proceso diseñado para ello, pero no elimina automáticamente residuos sólidos, iónicos u orgánicos de la PCBA.
¿Los rayos X confirman que la placa está limpia?
No. Los rayos X verifican características internas de las uniones compatibles con el método. La limpieza necesita una prueba química, eléctrica o local elegida según el riesgo.
¿ASTM E595 cualifica una PCBA completa?
No por sí sola. Es un cribado bajo condiciones definidas. Deben identificarse muestra y materiales y relacionar el resultado con pruebas de la PCBA y del producto en el entorno real.
¿Es necesario limpiar un fundente no-clean?
Depende del riesgo, ubicación del residuo, materiales y entorno. Si se decide limpiar, el proceso debe validarse porque una retirada incompleta puede ser peor que un residuo estable y sin alterar.
¿Cuál es el primer dato que necesita el proveedor?
Envíe la función y posición de la PCBA, superficies y packages críticos, aleación prevista, motivo del control de residuos y criterio de aceptación. Estos datos guían el proceso más que la palabra «flux-free».
Normas y fuentes técnicas
- ASTM E595-15(2021), Standard Test Method for Total Mass Loss and Collected Volatile Condensable Materials from Outgassing in a Vacuum Environment — usar como cribado con muestra y condiciones declaradas, no como predicción automática de vida útil.
- NASA Goddard, Vacuum Outgassing Data for Selecting Spacecraft Materials — usar para comparar materiales identificados sin extender el resultado a toda la PCBA.
- IPC J-STD-001, Requirements for Soldered Electrical and Electronic Assemblies — especificar revisión, clase y requisitos contractuales aplicables.
- IPC-A-610, Acceptability of Electronic Assemblies — citar criterios y revisión aplicables; la aceptación visual no demuestra limpieza ni compatibilidad con vacío.
- IPC-TM-650 — seleccionar método, muestra, acondicionamiento y criterio reales; citar solo la familia de métodos no constituye aceptación.
- Fichas técnicas del material de aporte y del equipo realmente seleccionados — usar código de producto y revisión para desarrollar perfil y atmósfera.
Autor y revisión técnica
- Autor: redacción técnica de APTPCB.
- Revisión técnica: equipo de APTPCB para proceso PCBA, limpieza, inspección y DFM.
- Última actualización: 12 de agosto de 2026.