
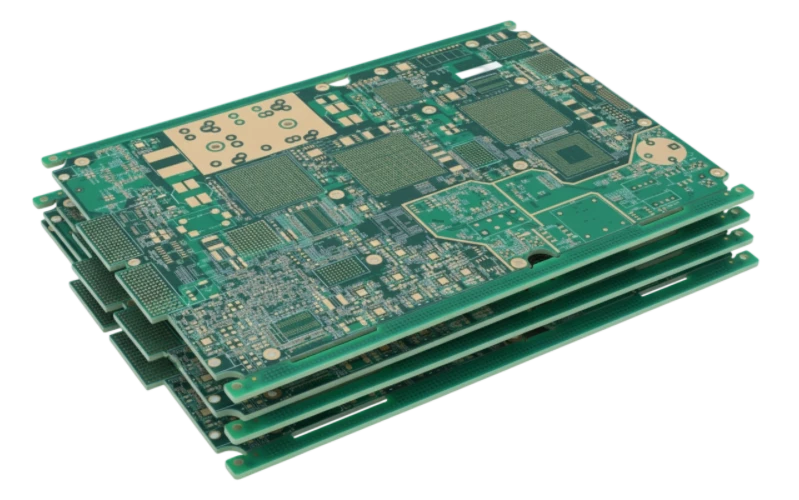
La delaminación de una placa de circuito impreso es la separación mecánica de las interfaces unidas dentro de una estructura multicapa. Se produce comúnmente entre la lámina de cobre y el prepreg, entre el núcleo dieléctrico y el prepreg, o a lo largo del tejido de fibra de vidrio. Durante el proceso de soldadura por reflujo sin plomo con temperaturas pico de 245 °C a 260 °C, la presión de vapor generada por la humedad absorbida puede exceder la resistencia de adhesión interna del laminado. Esto fuerza la separación de las capas contiguas, creando huecos internos, ampollamiento localizado Blistering, degradación dieléctrica y fallos catastróফicos de circuito abierto.
Dado que una misma apariencia visual puede derivarse de mecanismos físicos distintos, la respuesta técnica adecuada depende de dónde ocurrió la separación, cuándo se hizo evidente y qué proceso productivo originó la debilidad de la interfaz.
Una ampolla descubierta tras el reflujo puede tener origen en:
- absorción de humedad durante el almacenamiento
- baja adherencia entre núcleo y prepreg
- contaminación antes del prensado
- flujo deficiente de la resina
- daños durante el taladrado o la metalización
- adherencia insuficiente de la máscara de soldadura
- estrés térmico excesivo durante el ensamblaje
La vía más rápida para determinar la causa raíz no es suponer a ciegas que la placa estaba húmeda, sino identificar con precisión la interfaz separada y contrastar los hallazgos con el historial de fabricación.
¿Qué es la delaminación? Delaminación frente a ampollamiento y measling
Delaminación significa literalmente separación en láminas independientes. En un PCB implica la desunión entre capas de laminado o entre el laminado y el cobre, perdiéndose la integridad estructural del apilamiento. Los inspectores de calidad distinguen varios términos estrechamente relacionados:
| Condición | Apariencia visible | Ubicación típica | Causa principal |
|---|---|---|---|
| Delaminación | Separación entre capas, visible como zona clara o abultamiento; a menudo solo detectable por microsección o escaneo acústico | Entre núcleo, prepreg y láminas de cobre | Unión débil, contaminación, humedad, sobrecalentamiento |
| Ampollamiento Blistering | Burbuja localizada levantada en la superficie o cerca de ella | Bajo la máscara de soldadura, acabado o capas superficiales | Expansión de humedad o gases atrapados por efecto del calor |
| Measling | Puntos blancos o cruces dentro del laminado en los cruces del tejido de fibra de vidrio | En el material base, en los haces de fibra | Estrés térmico o mecánico que separa la fibra de vidrio y la resina |
| Crazing | Puntos o líneas blancas conectadas dentro del dieléctrico | Interfaz entre fibra de vidrio y matriz de resina | Esfuerzo mecánico excesivo, frecuentemente por mecanizado |
La norma IPC-A-600 detalla los criterios de aceptación para cada condición en placas desnudas. El measling y el crazing pueden admitirse dentro de ciertos límites según la clase de producto y la separación entre conductores, mientras que la delaminación y el ampollamiento que comprometen el aislamiento eléctrico representan motivos habituales de rechazo. Para más detalles consulte nuestra sección sobre aseguramiento de la calidad e inspección de PCB.
¿Cómo identificar si se produjo delaminación o ampollamiento en el PCB?
La investigación metódica comienza por la localización geométrica exacta de la separación.
| Ubicación del fallo | Factores contribuyentes probables | Método de confirmación |
|---|---|---|
| Interfaz núcleo a prepreg | Humedad, contaminación, flujo de resina, curado, ciclo de prensa | Microsección, registros de prensado, trazabilidad |
| Interfaz con cobre de capas internas | Tratamiento de óxido, contaminación por manipulación, falta de resina | Corte transversal, ensayo de pelado, revisión del proceso |
| Pared del taladro o vía metalizada | Desgaste de broca, smear, desmear, adhesión del cobre químico | Microsección de orificio, registros de metalización |
| Máscara de soldadura sobre cobre | Preparación superficial, contaminación, polimerización | Ensayo de corte por enrejado, microscopía |
| Interfaz de acabado superficial | Limpieza previa, parámetros químicos, choque térmico | Análisis superficial y parámetros de línea |
| Adhesivo flexible o coverlay | Compatibilidad de materiales, ciclo de laminación, flexión | Inspección visual de la zona flexible |
Documente fotográficamente el defecto antes de aplicar ensayos destructivos:
- posición en el panel de fabricación
- capa afectada
- revisión del diseño del PCB
- número de lote
- historial de ensamblaje
- perfil térmico de reflujo
- tiempo y temperatura de horneado
- condiciones ambientales de almacenamiento
Un ensayo destructivo prematuro destruye las evidencias físicas originales de la interfaz de desunión.
¿Por qué la humedad provoca ampollamiento en el PCB durante el reflujo?
Los laminados para circuitos impresos son materiales higroscópicos. La humedad absorbida se aloja en el sistema de resina y en las interfaces hasta que un choque térmico provoca una evaporación súbita.
Durante el proceso de soldadura o retrabajo, las temperaturas superan los 200 °C. Si la humedad o los compuestos volátiles quedan atrapados junto a una interfaz con adhesión débil, la presión de vapor sobrepasa la resistencia mecánica local, provocando:
- delaminación interna entre capas
- ampollamiento visible en la superficie
- microfisuras en la resina
- esfuerzos de tracción en las paredes de las vías
¿A qué temperatura se delamina un PCB?
No existe una temperatura única fija. La resistencia a la delaminación es una propiedad del material que se cuantifica como el tiempo hasta la delaminación a temperatura constante: los ensayos T260 y T288 indican cuántos minutos resiste una muestra a 260 °C o 288 °C sin separarse, mientras que Td define la temperatura a la cual la resina pierde el 5% de su masa. Las temperaturas pico de reflujo sin plomo de 245 °C a 260 °C se sitúan muy cerca de estos umbrales. Para montajes exigentes recomendamos especificar un PCB de alto Tg para reflujo sin plomo con valores elevados de Td y T260.
La humedad incrementa el riesgo, pero no explica por sí sola todos los fallos. Una placa correctamente prensada soporta los ciclos térmicos normales. Los fallos repetitivos con un perfil estándar indican deficiencias en el laminado, en la adherencia del cobre o en el curado de la resina.
¿Qué factores de materiales y laminación incrementan el riesgo de delaminación?
La selección de materiales y el diseño de apilamiento determinan la resistencia mecánica y térmica del circuito.
Especifique con total claridad:
- familia y tipo exacto de laminado
- espesores dieléctricos
- sistema de resina y estilo de fibra de vidrio
- requerimientos de Tg y Td
- peso del cobre y zonas con cobre grueso
- tolerancias de impedancia controlada
- requerimientos de ciclos térmicos
Los parámetros Tg, Td, T260 y T288 describen comportamientos físicos diferentes. Un valor alto de Tg no garantiza por sí solo resistencia frente a la delaminación.
| Factor de riesgo | Impacto en ingeniería | Evidencia de verificación |
|---|---|---|
| Sustitución no autorizada de material | Altera la dilatación térmica en el eje Z | Certificado de material y lote |
| Contenido inadecuado de resina | Debilita la unión o altera el grosor | Revisión de apilamiento y microsección |
| Flujo deficiente de resina | Genera microhuecos o falta de relleno | Cupones de prueba y análisis de cortes |
| Superficies de cobre contaminadas | Reduce drásticamente la adherencia | Registros de grabado y control visual |
| Ciclo de prensado incorrecto | Causa curado incompleto o unión débil | Gráficas de temperatura, presión y vacío |
| Grandes planos de cobre grueso | Concentran tensiones térmicas severas | Simulación térmica y microsecciones |
Para conocer los parámetros de prensado y almacenamiento consulte nuestros servicios de laminación de PCB multicapa.
La calidad del prensado requiere un control riguroso de:
- rampa de subida térmica
- perfil de presión aplicada
- nivel de vacío
- viscosidad de la resina en fase fluida
- tiempo de curado
- almacenamiento adecuado del prepreg
¿Pueden el taladrado, el desmear o la metalización causar ampollamiento?
Sí. No todas las ampollas se originan durante el proceso de prensado.
El proceso de desmear elimina los restos de resina fundida de las paredes del orificio tras el taladrado para asegurar la unión del cobre químico con las pistas internas. Un desmear insuficiente deja barreras que impiden la unión; un desmear excesivo ataca la resina y la fibra de vidrio, generando microcavidades que se abren como ampollas durante la soldadura. Los fallos vinculados a orificios pueden derivarse de:
- desgaste excesivo de la broca
- paquetes de fibra de vidrio desgarrados
- limpieza incompleta del smear
- química de desmear demasiado agresiva
- acondicionamiento deficiente
- baja adherencia del cobre químico
- tensiones mecánicas en el depósito galvánico
La investigación debe incluir microsecciones de vías con alta relación de aspecto. Asimismo, las ampollas superficiales bajo la máscara de soldadura no deben confundirse con delaminaciones internas.
¿Cómo deben controlarse el almacenamiento, el horneado y el perfil de reflujo?
La prevención frente a la humedad debe iniciarse antes del montaje:
- almacenamiento en bolsas antihumedad originales selladas
- control de humedad ambiental en planta
- seguimiento del tiempo de exposición al aire
- pautas claras de horneado preventivo
- limitación estricta de ciclos de retrabajo
El horneado de placas desnudas antes del montaje expulsa la humedad absorbida. Sus parámetros dependen del espesor, acabado superficial y tipo de resina. Cuando se requiera horneado, deben fijarse temperatura, duración, tiempo máximo hasta el ensamblaje y límites para no degradar el acabado metálico.
El horneado elimina la humedad, pero no puede reparar una laminación defectuosa, una resina semicurada o una adherencia deficiente de las pistas de cobre.
Controle las fases del perfil térmico:
- rampa de precalentamiento
- zona de mantenimiento isotérmico
- temperatura pico de soldadura
- tiempo sobre liquidus TAL
- velocidad de enfriamiento
- número total de ciclos térmicos
¿Qué proceso de análisis de fallos localiza la causa raíz con mayor rapidez?
Una metodología estructurada separa los hechos comprobados de las meras suposiciones.
Flujo de trabajo para análisis de fallos por delaminación
- Aislar el lote afectado y preservar muestras fallidas y muestras de control sanas.
- Recopilar datos de materiales, almacenamiento, fabricación, montaje y perfiles de soldadura.
- Mapear la distribución espacial de los fallos en el panel de fabricación.
- Identificar la interfaz de separación mediante microscopía óptica o escaneo acústico SAM.
- Elaborar microsecciones de la zona afectada y de un área de control sana. Consulte nuestra guía de análisis de microsecciones de PCB.
- Cotejar los hallazgos con los registros de prensado, taladrado y metalización.
- Validar las medidas correctivas mediante lotes de prueba controlados.
| Modo de fallo observado | Causa probable | Método de confirmación |
|---|---|---|
| Ampolla tras primer reflujo | Humedad, unión débil, sustancias volátiles | Historial de humedad, microsección, perfil térmico |
| Fallo repetido en la misma capa | Problema de prepreg o prensado | Revisión de apilamiento y parámetros de prensa |
| Fallo junto a vías metalizadas | Defecto en taladrado, desmear o metalización | Microsección de orificio |
| Fallo tras reparación manual | Estrés térmico localizado excesivo | Historial de retrabajo y temperatura de soldador |
| Defectos dispersos en el panel | Contaminación local antes de prensar | Mapeo de defectos y revisión del lote |
¿Cómo prevenir la delaminación y el ampollamiento antes de la producción?
La prevención más eficaz combina diseño orientado a la fabricación, controles de proceso y documentación del proveedor.
| Riesgo identificado | Control preventivo | Evidencia documental |
|---|---|---|
| Material inapropiado | Homologación según IPC-4101 y control de sustitución | Certificados de calidad de lote |
| Falta de resina o microhuecos | Optimización de apilamiento y calificación de prensa | Inspección de microsecciones en cupones |
| Débil unión en capas internas | Tratamiento de óxido y control de tiempos de espera | Registros de proceso y ensayos de pelado |
| Humedad antes del montaje | Envasado al vacío, desecante y pautas de horneado | Registro de manipulación en planta |
| Fallo de adherencia en orificios | Control de vida de brocas y auditoría de desmear | Microsecciones y choque térmico |
| Ampollas en máscara de soldadura | Limpieza previa y polimerización controlada | Ensayo de corte por enrejado |
| Exceso de calor en montaje | Perfil térmico validado y límites de retrabajo | Gráficas de perfilado de la línea |
¿Qué debe incluir una solicitud de oferta RFQ para prevenir la delaminación?
Los riesgos no contemplados en la solicitud técnica no pueden ser mitigados proactivamente por el fabricante.
Detalle siempre:
- Familia exacta de material y marcas autorizadas
- Exigencias de Tg, Td y resistencia térmica T260/T288
- Recuento de capas y estructura de apilamiento vinculante
- Pesos de cobre y planos de masa densos
- Diámetros de broca y relaciones de aspecto
- Acabado superficial requerido
- Cargas térmicas previstas y número de ciclos de reflujo
- Requisitos de embalaje al vacío y horneado
- Criterios de aceptación según normas internacionales
- Expectativas del informe del primer artículo FAI
- Exigencias de trazabilidad total
- Entrega obligatoria de informes de microsección
Utilice nuestro servicio de apilamiento de capas de PCB y las directrices DFM para eliminar riesgos de materiales y procesos antes de fabricar.
¿Qué normas y estándares se aplican a la delaminación y el ampollamiento?
Principales normas técnicas de referencia:
- IPC-4101 — Materiales base para placas impresas rígidas y multicapa
- IPC-6012 — Cualificación y rendimiento para placas rígidas
- IPC-A-600 — Criterios de aceptabilidad de placas de circuito impreso
- IPC-TM-650 — Manual de métodos de ensayo con procedimientos 2.4.24.1 T260 y 2.4.24.6 T288
- J-STD-020 — Clasificación de sensibilidad a la humedad y reflujo para componentes de montaje superficial
- J-STD-033 — Manipulación, embalaje y envío de dispositivos sensibles a la humedad
Asegúrese de especificar en el pedido la revisión vigente y la clase de producto aplicable.
Preguntas frecuentes sobre delaminación y ampollamiento FAQ
¿Qué se entiende por delaminación en una placa de circuito impreso?
Es la separación interna entre capas adheridas dentro del PCB, por ejemplo entre el núcleo y el prepreg o entre el cobre y la resina. Reduce la resistencia mecánica y puede provocar la rotura de pistas o la disminución del aislamiento eléctrico.
¿Qué es el measling en un PCB?
Es la aparición de puntos o cruces blancas en el interior del laminado, correspondientes a zonas donde las fibras de vidrio se han desprendido de la resina en los cruces del tejido. Surge por tensiones térmicas o mecánicas y se evalúa según IPC-A-600 sin considerarse automáticamente delaminación.
¿Son lo mismo la delaminación y el ampollamiento?
No. La delaminación es la separación plana interna entre capas unidas. El ampollamiento es un abultamiento visible en la superficie o cerca de ella, originado por delaminación, presión de vapor o fallos de adherencia de la máscara.
¿Puede el horneado reparar un PCB ya delaminado?
No. El horneado elimina la humedad antes del montaje, pero no puede restaurar una unión mecánica que ya se ha roto ni reparar resinas insuficientemente polimerizadas.
¿Puede un PCB superar la prueba eléctrica teniendo delaminación interna?
Sí. La continuidad eléctrica puede mantenerse intacta hasta que los ciclos térmicos, vibraciones o tensiones de funcionamiento provoquen la propagación del defecto y la rotura de los conductores.
¿Qué pruebas de laboratorio se emplean para diagnosticar la delaminación?
Microscopía óptica, análisis metalográfico de microsecciones, microscopía acústica de barrido SAM, análisis termomecánico TMA y verificación de registros de prensado.
¿Qué información debe aportarse al fabricante de PCB para un análisis de fallos?
Muestras fallidas y muestras sanas de referencia, revisión del diseño, número de lote, fotografías del defecto, mapa de ubicación en el panel, historial térmico de ensamblaje, condiciones de horneado y perfil de soldadura.