
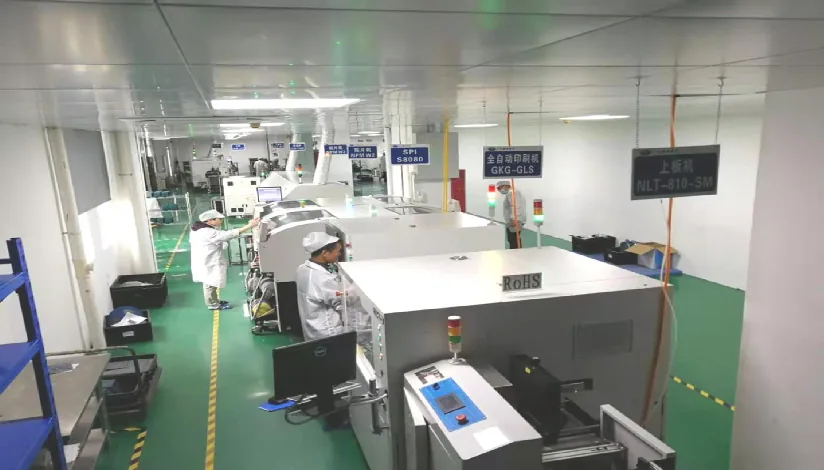
Comprender las bases del perfil de refusión es el factor más determinante en el rendimiento del ensamblaje SMT. Un perfil de refusión no es una simple consigna de temperatura; es una receta térmica precisa que define cómo una PCB se calienta, se estabiliza, se funde y se enfría para formar uniones de soldadura robustas y fiables. Si el perfil térmico se desvía de las especificaciones del fabricante de la pasta de soldar o de los límites de los componentes, el resultado son defectos ocultos como soldaduras frías, fallos de tipo head-in-pillow o degradación de semiconductores.
En APTPCB, enfatizamos que un perfil térmico optimizado previene costosos retrabajos y garantiza la fiabilidad a largo plazo. Esta guía desglosa las cuatro zonas térmicas esenciales, proporciona una lista de verificación de especificaciones y ofrece un marco sistemático de diagnóstico para los ingenieros de proceso.
Respuesta rápida (30 segundos)
Un perfil de refusión correcto consta de cuatro zonas diferenciadas: Precalentamiento, Estabilización, Refusión y Enfriamiento. Cada zona tiene objetivos específicos de tiempo y temperatura según la aleación de soldadura y la masa térmica de la placa.
- Tasa de rampa: Mantenga la subida inicial entre 1 °C/s y 3 °C/s para evitar choque térmico y agrietamiento de componentes cerámicos.
- Zona de estabilización: Mantenga el equilibrio térmico (típicamente 150 °C–200 °C durante 60–120 segundos) para activar los decapantes y evaporar disolventes antes de la refusión.
- Tiempo sobre liquidus (TAL): Asegure que la soldadura permanezca fundida durante 45–90 segundos para formar un intermetálico adecuado sin degradar el laminado FR-4.
- Temperatura de pico: Establezca entre 235 °C y 250 °C para procesos libres de plomo; nunca exceda los valores máximos admisibles de los componentes.
- Tasa de enfriamiento: Enfríe rápidamente (< 4 °C/s) para obtener una microestructura de grano fino, sin inducir alabeo o tensiones mecánicas.
- Validación: Utilice siempre un registrador térmico con termopares fijados a la propia PCB, no únicamente los sensores de aire del horno.
Cuándo aplican las bases del perfil de refusión
Comprender el alcance de las bases del perfil de refusión garantiza la aplicación correcta de estas directrices en el proceso de fabricación.
Cuándo aplica:
- Ensamblaje SMT: Procesos estándar de montaje superficial con impresión de pasta de soldar y posicionamiento de componentes.
- Soldadura de encapsulados BGA/QFN: Encapsulados complejos donde las uniones quedan ocultas bajo el cuerpo del componente, exigiendo penetración térmica uniforme.
- Evaluación de nueva pasta de soldar: Al calificar una nueva aleación o marca, se debe formular un perfil adaptado a la química de su fundente.
- Reducción de defectos: Al diagnosticar problemas de tombstoning, huecos o perlas de soldadura, el perfil es la primera variable a auditar.
- Montaje a doble cara: Gestión de la jerarquía térmica para evitar que los componentes de la cara inferior se desprendan durante la segunda pasada.
Cuándo no aplica:
- Soldadura por ola: Emplea una ola de estaño fundido y exige un perfil térmico totalmente diferente.
- Soldadura manual / retrabajo: Depende de la temperatura de la punta y tiempos de contacto localizados, no de un túnel de convección.
- Curado de barniz conformal: Los recubrimientos protectores polimerizan a temperaturas muy inferiores (60 °C–120 °C) sin transiciones de fase metálica.
Reglas y especificaciones técnicas
Un perfil de refusión para aleación SAC305 exige parámetros cuantitativos rigurosos:
| Parámetro del perfil | Rango de especificación SAC305 | Función crítica |
|---|---|---|
| Rampa de precalentamiento | 1,0 a 2,5 °C/segundo | Evita choque térmico en condensadores MLCC y evaporación explosiva de disolventes. |
| Temperatura de estabilización | 150 °C a 200 °C | Homogeneiza la temperatura entre componentes de masa térmica dispar. |
| Duración de estabilización | 60 a 120 segundos | Limpia óxidos superficiales; tiempos excesivos agotan prematuramente el fundente. |
| Punto de fusión | 217 °C | Transición de fase sólida a líquida de la aleación eutéctica libre de plomo. |
| Tiempo sobre liquidus (TAL) | 45 a 90 segundos | Permite la humectación completa y la formación de compuestos intermetálicos (IMC). |
| Temperatura de pico | 235 °C a 248 °C | Garantiza la fusión total en el centro térmico de BGAs sin exceder 260 °C en encapsulados finos. |
| Tasa de enfriamiento | 2,0 a 4,0 °C/segundo | Favorece una cristalización fina y resistente; tasas lentas inducen estructuras frágiles. |
Pasos para la implementación

Establecer un perfil robusto requiere un enfoque sistemático. Seguir estos pasos asegura que las bases del perfil de refusión se traduzcan en un proceso apto para producción en serie.
- Recopilar datos y requisitos
- Acción: Reúna la ficha técnica de la pasta de soldar y los límites térmicos máximos de los componentes más sensibles.
- Parámetro clave: Consulte la gráfica de ventana de proceso en la ficha de la pasta.
- Comprobación de aceptación: Confirme que la temperatura máxima admisible de los componentes supere la temperatura mínima de refusión de la pasta.
- Seleccionar y fijar termopares
- Acción: Seleccione termopares de tipo K. Fíjelos a una «Golden Board» mediante soldadura de alta temperatura o cinta de aluminio en puntos críticos (BGA grande, condensador pequeño, centro y borde de placa).
- Parámetro clave: Diversidad de ubicación de sensores.
- Comprobación de aceptación: Asegúrese de que los termopares hagan contacto íntimo con la unión, no con el aire circundante.
- Configurar consignas del horno
- Acción: Introduzca las temperaturas de cada zona y la velocidad de cinta en el software del horno, iniciando con una curva de calentamiento progresivo.
- Parámetro clave: Velocidad de la cinta transportadora.
- Comprobación de aceptación: El panel del horno confirma que todas las zonas han alcanzado la temperatura establecida y se encuentran estables.
- Ejecutar el perfilador térmico
- Acción: Conecte el registrador térmico a los termopares y envíe la placa a través del túnel con el data logger protegido en su barrera térmica.
- Parámetro clave: Intervalo de muestreo (0,5 s o 1,0 s).
- Comprobación de aceptación: El registrador almacena con éxito las curvas de temperatura vs. tiempo durante todo el paso por el horno.
- Analizar las curvas térmicas
- Acción: Descargue los datos registrados y compare las curvas con la tabla de reglas y especificaciones, prestando especial atención al TAL y a la temperatura de pico.
- Parámetro clave: Índice de ventana de proceso. Un PWI < 100% indica conformidad con las tolerancias; valores menores denotan mayor robustez.
- Comprobación de aceptación: Todos los canales de medición deben situarse holgadamente dentro de los límites de la ventana de proceso.
- Ajustar temperaturas por zona
- Acción: Si el pico es insuficiente, incremente la temperatura en las zonas de refusión. Si la estabilización es corta, reduzca la velocidad de cinta o ajuste las zonas de soak.
- Parámetro clave: Interacción térmica entre zonas adyacentes.
- Comprobación de aceptación: Vuelva a pasar el perfilador tras los ajustes para verificar la nueva curva resultante.
- Verificar el Delta T
- Acción: Compruebe la diferencia máxima de temperatura entre el sensor más caliente y el más frío en el instante del pico térmico.
- Parámetro clave: Δ T < 10°C.
- Comprobación de aceptación: Si el Δ T es elevado, prolongue la fase de estabilización para homogeneizar la masa térmica antes del pico de refusión.
- Verificar la fase de enfriamiento
- Acción: Examine la pendiente de enfriamiento y verifique que la placa salga del túnel por debajo de la temperatura de solidificación para evitar daños por manipulación.
- Parámetro clave: Temperatura de salida < 60 °C.
- Comprobación de aceptación: Las uniones de soldadura son sólidas y brillantes inmediatamente a la salida del horno.
- Inspección post-refusión
- Acción: Inspeccione la Golden Board bajo microscopio óptico o rayos X para evaluar humectación, vacíos internos y formación de meniscos.
- Parámetro clave: Criterios de aceptación según IPC-A-610.
- Comprobación de aceptación: Cero defectos visibles; el porcentaje de huecos bajo BGAs se encuentra dentro de los límites admisibles.
- Bloqueo definitivo de la receta térmica
- Acción: Guarde la receta del horno con un identificador único, documentando la velocidad de cinta y temperaturas de zona.
- Parámetro clave: Control de versiones del proceso.
- Comprobación de aceptación: La receta queda bloqueada y solo es modificable por ingenieros de proceso autorizados.
Modos de fallo y resolución de defectos
Cuando se desatienden las bases del perfil de refusión, aparecen defectos característicos:
- Tombstoning
- Causas: Calentamiento desigual entre las dos almohadillas de un componente pasivo; un extremo funde y tracciona antes que el otro.
- Comprobaciones: Compruebe la rampa de subida justo antes del liquidus y el desequilibrio de cobre en el diseño de la PCB.
- Solución: Reduzca la tasa de subida inmediatamente antes del liquidus para equilibrar temperaturas.
- Prevención: Aplique las directrices DFM para incorporar alivios térmicos en almohadillas conectadas a planos de masa.
- Perlas y bolas de soldadura
- Causas: Salpicaduras de pasta por desgasificación explosiva de humedad o agotamiento prematuro del fundente.
- Comprobaciones: ¿La rampa inicial excede 3 °C/s? ¿Es la duración del soak excesivamente prolongada?
- Solución: Reduzca la rampa inicial de calentamiento y adapte el perfil de soak al tipo de pasta.
- Prevención: Almacene la pasta a temperatura adecuada y evite exceder el tiempo de vida en plantilla.
- Vacíos internos en uniones BGA
- Causas: Gases de fundente atrapados en el interior de la soldadura antes de su solidificación.
- Comprobaciones: ¿Es el pico térmico suficientemente alto? ¿Es el TAL lo bastante prolongado?
- Solución: Incremente ligeramente el TAL para permitir la evacuación de gases. Utilice un perfil tipo soak en lugar de ramp-to-spike.
- Prevención: Evalúe el uso de hornos de refusión al vacío para módulos de potencia críticos.
- Soldaduras frías
- Causas: Aporte térmico insuficiente; la pasta no alcanzó la fusión completa ni humectó adecuadamente la almohadilla.
- Comprobaciones: ¿Alcanzó el termopar la temperatura de pico especificada? ¿Fue el TAL inferior a 45 s?
- Solución: Incremente la consigna en las zonas de pico o reduzca la velocidad de la cinta transportadora.
- Prevención: Verifique la ventilación por convección del horno y asegúrese de perfilar los componentes de mayor masa.
- Defecto Head-in-Pillow (HiP) en BGA
- Causas: La bola de BGA se deforma separándose de la pasta durante el soak; la pasta se oxida y la bola vuelve a asentarse sobre pasta inactiva.
- Comprobaciones: ¿Es el tiempo de estabilización excesivo? ¿Se alabea el encapsulado durante el calentamiento?
- Solución: Aplique un perfil ramp-to-spike para minimizar la exposición térmica acumulada y reducir el agotamiento del fundente.
- Prevención: Utilice pasta de mayor actividad o refusión bajo atmósfera de nitrógeno (N2).
- Alabeo y delaminación del circuito impreso
- Causas: Temperatura excesiva o enfriamiento brusco desigual que induce fuertes tensiones en el laminado FR-4.
- Comprobaciones: ¿Supera la temperatura de pico los 250 °C? ¿Es la tasa de enfriamiento superior a 4 °C/s?
- Solución: Reduzca el pico térmico y apoye la placa en soportes centrales o bandejas portadoras.
- Prevención: Seleccione materiales de alto Tg para procesos de soldadura sin plomo.
- Deshumectación
- Causas: Oxidación de las almohadillas de la PCB o fundente consumido antes de alcanzar la refusión.
- Comprobaciones: ¿Es el perfil térmico demasiado largo? ¿Es la temperatura de soak excesiva?
- Solución: Acorte la duración total del perfil y verifique las condiciones de almacenamiento de las placas.
- Prevención: Asegure la limpieza de las almohadillas y verifique la calidad del acabado superficial (ENIG frente a OSP).
- Residuos de fundente carbonizados
- Causas: Temperatura excesiva o permanencia prolongada que descompone los vehículos orgánicos del fundente.
- Comprobaciones: Verifique la temperatura de pico y el TAL.
- Solución: Disminuya la temperatura máxima de refusión.
- Prevención: Esencial para las pruebas de limpieza de PCB; el fundente quemado es difícil de limpiar y provoca corrientes de fuga.
Decisiones de diseño de PCB
Mientras el ingeniero de procesos ajusta el horno, el diseñador de la PCB controla la masa térmica del circuito. Las decisiones adoptadas en CAD inciden directamente en el éxito de las bases del perfil de refusión.
- Equilibrio térmico: Si un pequeño resistor 0402 se conecta a un plano de masa amplio en un extremo y a una pista fina en el otro, el plano absorbe calor rápidamente. Esto provoca que el extremo conectado a la pista funda antes, tirando del componente hacia arriba. Los diseñadores deben emplear radios de alivio térmico en las almohadillas conectadas a planos de cobre.
- Densidad de componentes: Disponer componentes voluminosos pegados a componentes pasivos pequeños genera sombras térmicas. El cuerpo del componente grande apantalla el flujo de aire caliente por convección. Mantener separaciones adecuadas permite una circulación térmica uniforme.
Preguntas frecuentes (FAQ)
Q: ¿Cuál es la diferencia entre un perfil Ramp-to-Spike y un perfil Ramp-Soak-Spike? R: El perfil RTS asciende gradualmente hacia el pico sin meseta, siendo idóneo para placas de baja densidad y pastas modernas. El perfil RSS introduce una meseta de estabilización para igualar temperaturas en placas complejas con componentes de masas térmicas muy dispares.
Q: ¿Con qué frecuencia debe medirse el perfil térmico en producción SMT? R: Como buena práctica industrial, se recomienda verificar el perfil térmico al inicio de cada lote de producción o al menos una vez por turno para detectar cualquier deriva en los emisores del horno.
Q: ¿Qué temperatura máxima pueden soportar los componentes SMT estándar? R: La mayoría de los circuitos integrados conforme a J-STD-020 admiten un pico máximo de 260 °C durante un lapso de 10 a 20 segundos. Exceder este umbral provoca daños internos en el silicio o delaminación del encapsulado.
Q: ¿Cómo afecta el grosor de la PCB al perfil de refusión? R: Las placas de 2,0 mm o más poseen una capacidad calorífica superior a las estándar de 1,6 mm, requiriendo mayor tiempo de transferencia térmica en precalentamiento y estabilización.
Q: ¿Puede una inspección visual confirmar un perfil de refusión correcto? R: No. La inspección visual o por AOI solo detecta defectos externos. Las uniones con microestructuras frágiles o vacíos internos solo se evalúan mediante rayos X (AXI) y microsecciones metalográficas.
Páginas y herramientas asociadas
- Línea de ensamblaje PCBA SMT: Conozca nuestras capacidades de montaje y hornos de refusión multizona con atmósfera de nitrógeno.
- Inspección de calidad y pruebas SMT: Procedimientos de inspección óptica (AOI) y rayos X (AXI) para validación de uniones de soldadura.
- Directrices de diseño para fabricación: Recomendaciones de huellas, alivios térmicos y separación de componentes.
Glosario
| Término | Definición |
|---|---|
| TAL | Duración en segundos durante la cual la soldadura permanece por encima de su punto de fusión. |
| SAC305 | Aleación estándar libre de plomo compuesta por 96,5% Estaño, 3,0% Plata y 0,5% Cobre. |
| Liquidus | Temperatura a partir de la cual una aleación pasa completamente al estado líquido (217 °C para SAC305). |
| Tombstoning | Defecto en el cual un componente de dos terminales se levanta verticalmente sobre un extremo. |
| Voiding | Huecos o burbujas de gas atrapadas en el interior de la unión de soldadura. |
| Head-in-Pillow (HiP) | Defecto de BGA donde la bola y la pasta se tocan pero no se fusionan en una masa continua. |
| Delta T (Δ T) | Diferencia de temperatura máxima entre el punto más caliente y el más frío de la PCB en un instante dado. |
Conclusión
Dominar las bases del perfil de refusión es indispensable para alcanzar altos índices de rendimiento en producción electrónica SMT. Desde el control de las rampas de calentamiento hasta la minimización del delta térmico en componentes críticos, la disciplina en el perfilado térmico previene fallos de fiabilidad latentes en campo. En APTPCB combinamos hornos de refusión de última generación con perfiles térmicos validados para garantizar uniones de soldadura robustas y conformes con IPC-A-610 Clase 2 y 3.