
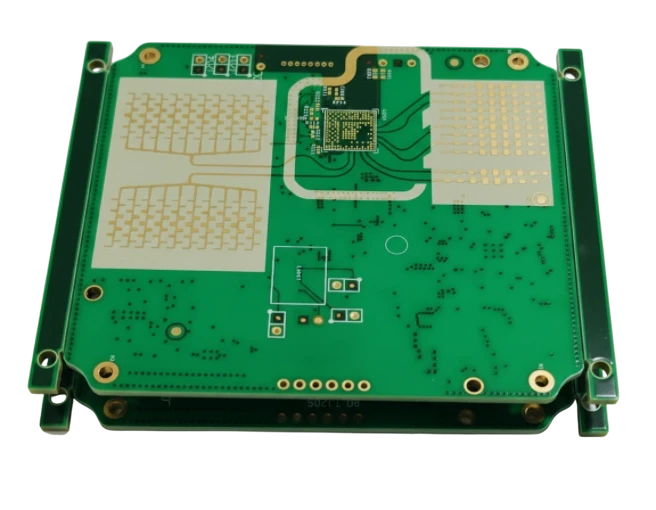
¿Qué es una lata de blindaje RF en una PCB?
Una lata de blindaje RF (también llamada caja de blindaje EMI o blindaje a nivel de placa) es un recinto metálico soldado o fijado con clips sobre una sección crítica del circuito impreso. Junto con un anillo continuo de cobre conectado a tierra en la placa y vías de blindaje enlazadas al plano de masa interno, conforma una jaula de Faraday local. Este recinto impide que el ruido radioeléctrico, las frecuencias de reloj y los armónicos de conmutación escapen o degraden las etapas receptoras de alta sensibilidad. El éxito del blindaje depende fundamentalmente del diseño en el circuito impreso: anchura del anillo de masa, espaciado de vías, aperturas de pasta de soldar, márgenes de seguridad y accesibilidad para inspección.
Qué técnica de blindaje elegir: comparación de tipos de blindaje
| Tipo de blindaje | Método de fijación | Aplicación ideal | Compromisos técnicos |
|---|---|---|---|
| Lata enteriza soldada | Soldada directamente al anillo de masa en horno de reflujo | Producción masiva donde no se requiere acceso posterior | Mínima altura y menor coste; cualquier reparación exige desoldar la lata completa |
| Estructura de dos piezas con marco y tapa | Marco soldado en reflujo; tapa extraíble a presión | Diseños que requieren inspección, ajuste o retrabajo | Ligeramente más alta; la retención mecánica de la tapa debe especificarse |
| Montaje con clips superficiales SMT | Clips soldados en SMT; la lata se inserta a presión | Prototipos, depuración y pruebas continuas | Mayor número de puntos de contacto; posible holgura ante vibraciones |
| Blindaje multicompartimento | Un único marco con divisiones internas sobre pistas de masa | Integración de múltiples radios o etapas RF en una placa | Las paredes internas requieren pistas y vías de masa dedicadas; alta masa térmica |
| Blindaje por deposición o pulverización | Recubrimiento conductor aplicado sobre el encapsulado SiP | Módulos ultracompactos de perfil extraplano | Proceso a nivel de encapsulado de chip; coste unitario más elevado |
En circuitos de microondas y ondas milimétricas, la ubicación del blindaje influye directamente en las líneas de transmisión RF. Para detalles sobre apilamientos y sustratos, consulte nuestra guía sobre fabricación de PCB de microondas.
Diseño de blindaje RF en PCB: alcance y destinatarios de esta guía
Las interferencias electromagnéticas y las interferencias de radiofrecuencia constituyen las causas principales de degradación en dispositivos inalámbricos. Para ingenieros de hardware y responsables de compras, la integración de blindaje a nivel de placa representa el método más rentable para superar certificaciones reglamentarias y garantizar la integridad de señal. Esta guía aborda el diseño de blindajes RF integrados en el circuito impreso, trascendiendo la mera selección de piezas metálicas hacia una arquitectura global.
Este documento está concebido para diseñadores de PCB, ingenieros electrónicos y gestores de aprovisionamiento que necesitan fabricar placas RF de alta fiabilidad. Dejamos a un lado la física teórica para centrarnos en la práctica industrial: especificaciones viables para la fábrica, identificación de causas de pérdida de rendimiento en montaje y protocolos de validación. Ya se trate de un sensor IoT compacto o de una estación base de telecomunicaciones, los pilares son idénticos: aislamiento, conexión a masa de baja impedancia y control térmico.
En APTPCB fabricamos cientos de proyectos de radiofrecuencia cada año. La frontera entre una serie sin contratiempos y un cuello de botella en taller radica en la claridad con que se define la interfaz del blindaje en el paquete inicial de datos.
Cuándo es adecuado el blindaje a nivel de placa y cuándo evitarlo
Comprender las implicaciones de fabricación antes de cerrar el trazado de pistas es esencial para cualquier diseño con blindaje RF.
Cuándo emplear blindaje a nivel de placa:
- Alta densidad de integración: Cuando coexisten varios módulos inalámbricos como Wi-Fi, Bluetooth o GPS en una sola tarjeta y debe evitarse el acoplamiento cruzado.
- Cumplimiento normativo: Cuando se requiere superar ensayos de emisiones FCC o CE sin recurrir a carcasas metálicas externas complejas.
- Circuitos analógicos sensibles: Cuando amplificadores de bajo ruido se sitúan cerca de reguladores conmutados o líneas digitales de alta velocidad.
- Diseño modular de producto: Cuando se desea poblar o prescindir del blindaje según la versión comercial sin modificar la placa base.
Cuándo evitarlo o recurrir a alternativas:
- Restricciones extremas de altura: Si la holgura en el eje vertical es inferior a 1,5 mm, una lata estándar difícilmente encajará; se requerirá blindaje por pulverización catódica.
- Alta disipación térmica sin vías de escape: Si los componentes encapsulados generan calor notable y no se pueden refrigerar por la cara inferior, una lata cerrada actuará como un horno térmico.
- Etapa preliminar de prototipado: Soldar una lata fija en fases iniciales bloquea las sondas de osciloscopio y las modificaciones; conviene recurrir a clips o tapas desmontables.
Especificaciones y requisitos técnicos antes de solicitar presupuesto
Para recibir una cotización precisa y un informe DFM riguroso, deben fijarse los parámetros mecánicos y de interacción con el sustrato.
Especificaciones mecánicas y de material:
- Material del blindaje: Alpaca o níquel-plata por su excelente soldabilidad y resistencia a la corrosión o acero estañado para menor coste.
- Espesor de chapa: Rango habitual de 0,15 mm a 0,30 mm. Chapas finas aligeran peso pero sufren deformación en reflujo; chapas gruesas aportan rigidez pero dificultan el plegado.
- Tolerancia de coplanaridad: Requisito de coplanaridad menor o igual a 0,10 mm en el marco para asegurar contacto uniforme con la pasta de soldar.
- Ventilación: Indicar si la cubierta requiere perforaciones para desgasificación y disipación, por ejemplo taladros de 1,5 mm con 30 % de área abierta.
Diseño de la placa y apilamiento:
- Anchura de la pista de masa: Definir un ancho mínimo continuo de 0,8 mm a 1,0 mm de cobre expuesto para asentar el marco y formar meniscos de soldadura firmes.
- Densidad de vías de masa: Paso máximo de vías de blindaje conectadas a los planos internos, por ejemplo vías cada 2,0 mm en todo el perímetro.
- Apertura de máscara de soldadura: Expansión de apertura respecto al pad a razón de 1:1 o con 0,05 mm adicionales.
- Zona de exclusión a componentes: Mantener una distancia de seguridad mínima de 0,5 mm entre la pared interna del blindaje y cualquier componente montado.
Montaje y fiabilidad:
- Método de fijación: Elección explícita entre clips SMT, marco con tapa extraíble o lata enteriza soldada.
- Perfil de soldadura: Para blindajes con gran masa térmica, solicitar un perfil de reflujo optimizado que garantice fusión sin dañar circuitos integrados internos.
- Embalaje: Suministro en carretes para inserción automática en pick-and-place o en bandejas para colocación manual.
- Mantenimiento: Especificar si el blindaje debe desmontarse durante reparaciones en campo.
Riesgos ocultos en producción y formas de prevenirlos
Incluso con planos completos, surgen riesgos típicos durante el ensamblaje en volumen:
1. Efecto sombra térmico en el horno de reflujo
- Riesgo: Grandes masas metálicas interceptan el calor por convección, dejando uniones internas o perimetrales por debajo de la temperatura de fusión.
- Detección: Fallos intermitentes al aplicar presión mecánica; aspecto granular en inspección por rayos X.
- Prevención: Añadir perforaciones superiores y alargar la meseta térmica del perfil de reflujo.
2. Desalineación y flotación de la lata
- Riesgo: Depósitos asimétricos de pasta o ligera torsión de la chapa hacen que la tensión superficial del estaño incline o desplace la lata.
- Detección: Inspección visual que revela esquinas levantadas o desplazadas.
- Prevención: Diseñar aperturas de estarcido segmentadas con pausas intermedias en lugar de una franja continua.
3. Cortocircuitos internos por deformación
- Riesgo: Ante impactos o ensayos de caída, la tapa superior flexiona y contacta terminales expuestos de componentes altos o conectores.
- Detección: Cortocircuito permanente o fallo funcional inmediato.
- Prevención: Mantener márgenes verticales en CAD o incorporar cinta aislante de poliamida en la cara interior de la tapa.
4. Trampas térmicas y sobrecalentamiento
- Riesgo: El blindaje actúa como aislante térmico, atrapando el calor de etapas de potencia y provocando deriva de frecuencia o avería térmica.
- Detección: Elevada lectura en sensores internos de temperatura.
- Prevención: Incorporar almohadillas térmicas conductoras entre el chip y la tapa metálica o reforzar el campo de vías térmicas hacia la cara opuesta.
5. Zonas ciegas en inspección óptica AOI
- Riesgo: Las cámaras de inspección óptica no pueden verificar componentes situados bajo una lata enteriza ya soldada.
- Detección: Componentes movidos o ausentes detectados tardíamente en el test funcional.
- Prevención: Utilizar marcos de dos piezas para inspeccionar antes de fijar la tapa, o emplear rayos X 3D.
6. Deformación por sobremoldeo a baja presión
- Riesgo: Si la placa se encapsula mediante moldeo a baja presión, la presión de inyección puede aplastar latas delgadas.
- Detección: Deformaciones cóncavas visibles o fracturas en soldaduras perimetrales.
- Prevención: Especificar nervaduras de refuerzo interno en la chapa si el proceso contempla sobremoldeo.
7. Drenaje de estaño por vías abiertas en los pads
- Riesgo: Vías abiertas dentro del anillo de masa succionan la pasta fundida hacia capas internas, dejando la lata sin sujeción.
- Detección: Unión mecánica débil; la lata se desprende en pruebas de choque.
- Prevención: Cubrir vías con máscara en la cara inferior o rellenar y metalizar vías sobre pad.
8. Desajuste de dilatación térmica
- Riesgo: La diferencia en los coeficientes de dilatación entre el metal del blindaje y el sustrato FR-4 fatiga las uniones ante ciclos térmicos continuos.
- Detección: Fisuras en soldaduras tras meses de funcionamiento en campo.
- Prevención: Usar clips flexibles en blindajes de grandes dimensiones o verificar un volumen de menisco suficiente.
Plan de validación para garantizar la fiabilidad del producto
Un plan de validación exhaustivo asegura robustez mecánica y eléctrica en producción en serie:
1. Inspección de pasta de soldar SPI
- Objetivo: Verificar volumen y altura de la pasta aplicada sobre el anillo de masa.
- Método: Inspección 3D automatizada inmediatamente tras el estarcido.
- Criterio: Volumen situado entre 80 % y 120 % del cálculo nominal; ausencia de puentes.
2. Inspección por rayos X del primer lote
- Objetivo: Constatar mojado correcto bajo el marco y verificar ausencia de puentes internos.
- Método: Rayos X 2D o 3D sobre las primeras 5 a 10 placas ensambladas.
- Criterio: Más del 75 % de cobertura de soldadura sin huecos en el anillo; cero microbolas internas.
3. Ensayo de tracción y retención mecánica
- Objetivo: Comprobar la resistencia de anclaje de la lata al circuito.
- Método: Tracción vertical destructiva sobre muestras de control.
- Criterio: El fallo debe ocurrir en el metal o sustrato, nunca en la interfase de soldadura; resistencia superior a 50 N.
4. Choque y ciclado térmico
- Objetivo: Probar la fatiga por dilatación diferencial entre metal y placa.
- Método: 500 ciclos de -40 °C a +85 °C o +125 °C.
- Criterio: Ausencia de fisuras en soldaduras; resistencia de continuidad a masa inferior a 0,1 ohmios.
5. Efectividad en cámara anecoica de EMI
- Objetivo: Cuantificar la atenuación real frente a emisiones radiadas.
- Método: Escaneo de emisiones con y sin la lata instalada.
- Criterio: Atenuación mínima de 20 dB en las bandas críticas de diseño.
6. Perfil térmico en funcionamiento
- Objetivo: Descartar sobrecalentamiento interno en régimen continuo.
- Método: Termopares fijados a integrados de potencia operando a máxima carga con lata colocada.
- Criterio: Temperatura de unión al menos 10 °C por debajo del valor máximo de catálogo.
7. Ensayo de vibración
- Objetivo: Comprobar que no se producen ruidos mecánicos ni contactos eléctricos espurios.
- Método: Perfil de vibración aleatoria según normas de automoción o aviónica.
- Criterio: Sin desplazamiento físico ni microcortocircuitos transitorios.
8. Simulación de retrabajo
- Objetivo: Demostrar reparabilidad en taller sin deterioro del circuito.
- Método: Desoldar y reemplazar la lata mediante toberas de aire caliente convencionales.
- Criterio: Los pads no se levantan; los componentes contiguos permanecen soldados; la lata nueva asienta plana.
Lista de control para proveedores y preguntas de auditoría
Utilice este listado de comprobación para calificar a su proveedor de fabricación y ensamblaje:
Grupo 1: Datos para cotización RFQ
- Archivos Gerber: Capas específicas de apertura de pasta y máscara para el marco de blindaje.
- Modelo 3D STEP: Geometría exacta de la lata metálica para verificación de holguras.
- Plano de montaje: Indicación clara de orientación y zonas de exclusión.
- Diagrama de apilamiento: Identificación del plano de masa de referencia inmediatamente inferior.
- Lista de materiales BOM: Referencias exactas de la lata y clips de sujeción.
- Criterios de prueba funcional: Protocolo de ensayo para verificación de parámetros RF.
- Estimación de volumen anual: Base para definir utillaje blando o matricería progresiva.
- Formato de empaquetado: Especificación de carretes o bandejas.
Grupo 2: Demostración de capacidad técnica
- Cálculo de estarcido: Directrices consolidadas para aperturas segmentadas de pasta.
- Precisión de posicionamiento: Capacidad de las máquinas de montaje para manejar el peso y tamaño de la lata.
- Perfiles de reflujo complejos: Experiencia en soldadura de componentes metálicos de alta inercia térmica.
- Red de estampación metálica: Socios cualificados para conformado de chapa a medida.
- Experiencia en radiofrecuencia: Proyectos previos con transiciones y conectores coaxiales en placa.
- Almacenamiento de material: Control ambiental para evitar oxidación en piezas de alpaca.
Grupo 3: Calidad y trazabilidad
- Capacidad de rayos X: Equipos en línea o fuera de línea para verificar soldaduras ocultas.
- Estrategia AOI: Verificación óptica previa a la colocación de la tapa superior.
- Límites de huecos en soldadura: Porcentaje admisible de huecos en uniones masivas de soldadura.
- Control electrostático: Puesta a tierra rigurosa para evitar descargas estáticas durante manipulación.
- Trazabilidad de lote: Registro del lote de latas asociado a cada placa serializada.
Grupo 4: Gestión de cambios y logística
- Propiedad de matrices: Definición contractual de propiedad y mantenimiento de troqueles.
- Protocolo ECN: Plazos de respuesta ante modificaciones de huella o perímetro.
- Tiempos de entrega: Coordinación de plazos entre fabricación de troqueles y producción de placas.
- Embalaje antiestático: Bandejas moldeadas que eviten deformación de las latas en transporte.
Guía de decisiones y compromisos técnicos
Cada diseño de blindaje requiere conciliar prestaciones eléctricas, espacio disponible y presupuesto:
1. Lata enteriza frente a marco con tapa
- Prioridad Coste: Elija lata enteriza. Requiere un solo troquel y un único ciclo de colocación en máquina.
- Prioridad Mantenimiento e inspección: Elija marco con tapa. Permite inspeccionar componentes antes del cierre y facilita sustituciones.
2. Clips SMT frente a anillo continuo de soldadura
- Prioridad Espacio en placa: Elija anillo continuo. Su huella perimetral es más compacta que la de clips individuales.
- Prioridad Flexibilidad: Elija clips SMT. Absorben mejor tensiones mecánicas y permiten retirar la lata sin aplicar calor.
3. Chapa perforada frente a chapa maciza
- Prioridad Refrigeración: Elija perforada. Los taladros favorecen la convección y el escape de calor.
- Prioridad Máxima atenuación: Elija maciza. En frecuencias muy elevadas, cualquier perforación puede fugar radiación.
4. Lata a medida frente a componentes comerciales de catálogo
- Prioridad Rapidez y series cortas: Elija de catálogo. Sin costes de matriz y con disponibilidad inmediata.
- Prioridad Geometría óptima y grandes series: Elija a medida. Adaptación milimétrica a la distribución de la placa y mínimo coste unitario.
5. Alpaca frente a acero estañado
- Prioridad Soldabilidad y anticorrosión: Elija alpaca. No se oxida con facilidad y ofrece excelente mojado de soldadura.
- Prioridad Coste de material: Elija acero estañado. Es más económico, aunque más pesado y propenso a corrosión en cantos cortados.
6. Pines pasantes frente a montaje superficial
- Prioridad Resistencia a impactos: Elija pines pasantes. El anclaje en taladros metalizados resiste vibraciones severas.
- Prioridad Densidad de enrutado: Elija montaje superficial. Conserva libres las pistas en capas internas.
Preguntas frecuentes
¿Cuál es la distancia mínima entre la pared del blindaje y los componentes internos? Recomendamos mantener al menos 0,5 mm. Este margen absorbe tolerancias de colocación del componente, del blindaje y el propio grosor de la chapa. Márgenes menores elevan el riesgo de cortocircuitos por vibración.
¿Cómo diseñar el estarcido de pasta para el anillo continuo de masa? No utilice una apertura corrida ininterrumpida. Diseñe un patrón fraccionado o segmentado, por ejemplo 6 mm de pasta y 2 mm de espacio vacío. Esto previene que la lata flote y facilita la salida de gases de los fundentes, minimizando huecos.
¿Es aceptable colocar vías directamente sobre el pad de soldadura del blindaje? Sí, pero deben gestionarse adecuadamente. Vías abiertas absorben la soldadura fundida y provocan juntas secas. Se aconseja utilizar vías tapadas y metalizadas. Si son abiertas, colóquelas en el borde interior del pad.
¿De qué forma afecta la proximidad de la lata al conector RF? Una pared metálica situada demasiado cerca de la transición coaxial altera la capacitancia parásita y desajusta la impedancia de 50 ohmios. Prevea un rebaje o escotadura en la chapa alrededor del pin de señal.
¿Es preferible soldar la lata a mano o mediante horno de reflujo? El reflujo en horno es indiscutiblemente superior en calidad y repetibilidad. La soldadura manual genera calentamientos desiguales y riesgos de daño en componentes cercanos; resérvela solo para prototipos urgentes de laboratorio.
¿Cómo proceder si la tarjeta se somete a encapsulado por sobremoldeo? Debe adoptarse una lata reforzada con nervaduras estructurales. Las latas delgadas estándar colapsan bajo la presión de inyección. Asimismo, la aleación de soldadura debe soportar la temperatura del molde sin desoldarse.
¿Cómo disipar el calor de amplificadores de potencia situados bajo el blindaje? Utilice el propio circuito impreso como disipador principal disponiendo matrices densas de vías térmicas bajo el chip. Si no es suficiente, interponga un elastómero térmico conductor entre el circuito integrado y la cubierta metálica superior.
¿Cómo estructurar un blindaje de múltiples compartimentos en una placa? Trate cada pared divisoria interna como una pared perimetral: asigne una pista de masa dedicada, vías de apilamiento con el mismo paso y aperturas de pasta segmentadas. Enrute señales interetapas por capas internas bajo las paredes.
Páginas y herramientas relacionadas
- Fabricación de PCB de alta frecuencia – Selección de sustratos Rogers y teflón para aplicaciones de radiofrecuencia.
- Servicios de ensamblaje SMT y THT – Procesos automatizados de montaje e inspección de blindajes.
- Diseño de apilamiento de capas – Configuración de planos de referencia para contención de emisiones.
- Directrices DFM – Reglas de espaciado y tolerancias para prevenir retenciones de producción.
- Solicitar presupuesto de ensamblaje – Envíe sus archivos de diseño para una revisión técnica completa.
Conclusión
El diseño de latas de blindaje RF en PCB constituye el punto de encuentro crítico entre la teoría electromagnética y la manufactura real. No basta con dibujar un contorno metálico en el software CAD; es indispensable diseñar una interfaz fabricable que prevea el comportamiento de la pasta, las dilataciones térmicas y la inspección de calidad. Con especificaciones rigurosas de materiales y coplanaridad, anticipando efectos sombra y aplicando un plan estricto de pruebas, sus productos de radiofrecuencia alcanzarán volumen comercial con máxima rentabilidad.
En APTPCB convertimos diseños complejos en tarjetas electrónicas de máxima fiabilidad. Envíenos sus archivos Gerber, modelos 3D y especificaciones de apilamiento para optimizar su diseño antes de producción.