
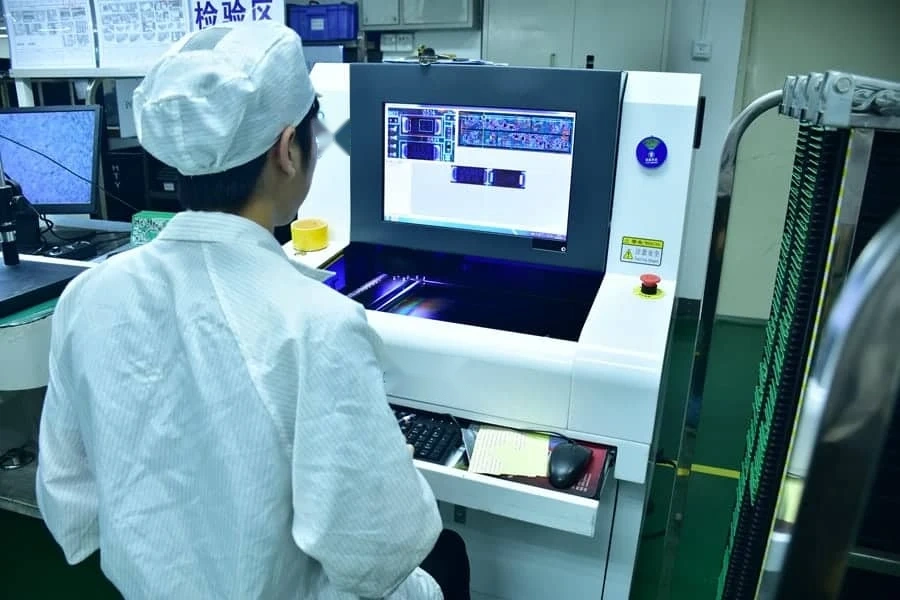
SPI y AOI inspeccionan etapas diferentes de la fabricación de PCBA.
SPI (Solder Paste Inspection) comprueba los depósitos de pasta de soldadura después de la impresión y antes de colocar los componentes. AOI (Automated Optical Inspection) comprueba características visibles programadas después de la colocación o la soldadura.
Selecciona los métodos según los riesgos de cada etapa y las evidencias que aún se necesiten después.
Un flujo habitual de inspección SMT es:
Impresión de pasta de soldadura → SPI → colocación de componentes → AOI opcional antes del reflujo → reflujo → AOI después del reflujo → rayos X, pruebas eléctricas o funcionales según sea necesario
Un resultado SPI conforme indica que los depósitos inspeccionados cumplieron los límites del programa. Aún son posibles los errores de medición, la cobertura incompleta o las condiciones no detectadas. El resultado no demuestra que los componentes se cargaran correctamente, que las uniones de soldadura sean buenas, que las uniones ocultas estén íntegras ni que la placa funcione eléctricamente.
Un resultado AOI conforme indica que el programa no señaló las características inspeccionadas. No garantiza la detección de todos los defectos visibles ni demuestra la calidad de las uniones ocultas, el funcionamiento del circuito o la cualificación del producto.
Para el plan general de inspección y pruebas, consulta Pruebas y calidad de PCBA. Para conocer la definición y configuración de AOI, consulta los fundamentos de la inspección AOI.
SPI frente a AOI: ¿qué inspección debe ejecutarse primero?
Empieza por el riesgo de defecto y la etapa en la que puede inspeccionarse.
| Riesgo de fabricación | Inspección que conviene considerar | Evidencia posible | Verificación que queda pendiente |
|---|---|---|---|
| Pasta de soldadura ausente, excesiva, insuficiente o desplazada | SPI | Medición de depósitos seleccionados antes de colocar componentes | Inspección de colocación y uniones de soldadura |
| Posible deriva de alineación o variación repetida de impresión | SPI y revisión del proceso | Mediciones que pueden respaldar el análisis de tendencias | Confirmar registro, causa y efectos posteriores |
| Componente ausente, incorrecto, girado o mal colocado | AOI | Indicaciones sobre características visibles programadas | Revisar llamadas y añadir comprobaciones eléctricas u otras si hacen falta |
| Puentes visibles, efecto tombstone o terminales levantados | AOI después del reflujo | Indicaciones de características visibles dentro del programa validado | Inspección o pruebas adicionales según el riesgo del producto |
| BGA, LGA, QFN o interfaces de soldadura ocultas | Rayos X u otro método adecuado | Evidencia de ciertas características ocultas según la técnica | Definir la cobertura restante de uniones y pruebas eléctricas o funcionales |
| Circuitos abiertos, cortocircuitos, valores incorrectos o problemas en funcionamiento | ICT, flying probe o prueba funcional | Resultados eléctricos o funcionales seleccionados dentro de la cobertura de prueba | Otras comprobaciones eléctricas, visuales o funcionales si se necesitan |
Asigna cada modo de fallo importante a una etapa adecuada y considera el acceso y la cobertura disponibles. Una comprobación temprana puede orientar la respuesta al proceso, pero no siempre sustituye una verificación posterior.
¿Qué mide SPI en la fabricación de PCBA?
SPI se instala después de imprimir la pasta y antes de colocar los componentes. Comprueba los depósitos cuando todavía es posible investigar un problema de impresión. Según el equipo y el programa, SPI 3D puede medir:
- volumen de pasta;
- altura;
- área;
- posición;
- uniformidad de forma.
SPI es útil porque los problemas de pasta suelen ser más difíciles de diagnosticar después de montar y soldar los componentes.
Un resultado fallido puede indicar posibles problemas relacionados con:
- diseño del esténcil;
- limpieza del esténcil;
- transferencia de pasta;
- soporte de la placa;
- alineación de la impresora;
- parámetros del proceso.
Los resultados SPI describen características medidas dentro del alcance de inspección; no garantizan que cada depósito sea aceptable.
SPI no demuestra:
- que se cargarán los componentes correctos;
- que la polaridad será correcta;
- que el reflujo producirá uniones aceptables;
- que las uniones ocultas sean aceptables;
- que el conjunto terminado funcione eléctricamente.
Para ampliar esta etapa, consulta Inspección de pasta de soldadura SPI.
¿Qué inspecciona AOI después de colocar los componentes y del reflujo?
AOI utiliza cámaras, iluminación, procesamiento de imagen y, en algunos sistemas, medición 3D para inspeccionar características visibles del conjunto. Su ubicación depende del objetivo de fabricación.
AOI antes del reflujo
Después de la colocación y antes del reflujo, AOI puede evaluar condiciones visibles como:
- presencia de componentes;
- orientación;
- polaridad;
- posición;
- errores evidentes de colocación.
AOI después del reflujo
Después de soldar, AOI puede evaluar características visibles como:
- componentes ausentes o desplazados;
- puentes de soldadura visibles;
- efecto tombstone;
- anomalías visibles de soldadura;
- terminales levantados o defectos visuales del encapsulado.
La visibilidad es necesaria, pero no garantiza la detección. La iluminación, la resolución, el programa y la geometría de las características también influyen en la cobertura; verifica el resultado con ejemplos representativos.
Un sistema AOI basado en cámaras no puede inspeccionar directamente las uniones bajo un encapsulado. Para planificar AOI, consulta Inspección AOI y Qué comprueba AOI en PCBA.
¿Todas las PCBA necesitan tanto SPI como AOI?
Depende del riesgo del producto y del proceso de fabricación.
SPI es especialmente útil cuando el conjunto incluye:
- dispositivos SMT de paso fino;
- patrones densos de pasta de soldadura;
- componentes con terminales inferiores;
- lotes de introducción de producto nuevo (NPI);
- procesos en los que la variación de impresión puede causar fallos posteriores costosos.
AOI cobra más importancia cuando el riesgo incluye:
- muchos tipos de componentes;
- componentes sensibles a la polaridad;
- requisitos complejos de colocación;
- dudas sobre la calidad visible de la soldadura;
- fabricación de alta variedad.
Muchas líneas utilizan ambos métodos en etapas distintas:
- SPI mide la impresión antes de la colocación; el equipo investiga y responde a las indicaciones.
- AOI comprueba características visibles seleccionadas después de colocar o soldar.
El valor está en utilizar cada método en la etapa donde aporta información útil.
¿Por qué una PCBA puede superar SPI y AOI y aun así fallar?
Porque la cobertura de inspección no equivale a verificar por completo el producto. SPI y AOI no sustituyen todas las pruebas posteriores.
Una placa puede superar ambas inspecciones y fallar después porque:
- se cargó un componente incorrecto;
- ocurrió un error de colocación;
- falló una unión de soldadura oculta;
- una conexión eléctrica está abierta o en cortocircuito;
- el firmware, la alimentación o el comportamiento del sistema son incorrectos.
Por ejemplo, las uniones BGA quedan ocultas bajo el encapsulado. Una inspección óptica de superficie no puede examinarlas directamente. El plan puede incluir inspección por rayos X, que también tiene límites de cobertura.
Los requisitos eléctricos necesitan métodos separados. Integra SPI y AOI en el proceso definido de pruebas y calidad de PCBA.
IPC-A-610 puede especificarse para la aceptación visual de conjuntos electrónicos. Confirma la revisión aplicable, la clase del producto y los requisitos del cliente; los criterios visuales no sustituyen todas las inspecciones o cualificaciones.
¿Cómo debe elegir un equipo NPI SPI, AOI, rayos X y pruebas eléctricas?
Una decisión práctica de NPI empieza por los modos de fallo de mayor coste.
| Pregunta técnica | Posible decisión de inspección |
|---|---|
| ¿Es incierta la capacidad del proceso de impresión? | Añadir SPI después de imprimir y analizar tendencias de medición |
| ¿Son un riesgo importante los errores de colocación? | Definir cobertura AOI después de colocar o del reflujo |
| ¿Hay uniones ocultas? | Evaluar la necesidad de rayos X |
| ¿Se deben verificar continuidad, programación, encendido o funcionamiento? | Definir ICT, flying probe o pruebas funcionales |
| ¿Siguen cambiando los programas de inspección? | Controlar las revisiones antes de usar los resultados como evidencia de liberación |
En encapsulados densos y diseños de paso fino, la planificación de la inspección debe realizarse junto con la definición del proceso de montaje, antes de iniciar la producción. Consulta Montaje BGA/QFN de paso fino.
¿Qué evidencias de inspección debe proporcionar un proveedor de PCBA?
La presencia de un equipo no demuestra por sí sola la cobertura ni el rendimiento de la inspección. Define los registros necesarios para evaluar el proceso acordado.
Un paquete de liberación debe responder:
- ¿Se inspeccionó la revisión correcta del PCB?
- ¿Se usó la revisión correcta del programa SPI o AOI?
- ¿Se definieron y controlaron los límites de aceptación?
- ¿Se revisaron y dispusieron las llamadas de inspección fallidas?
- ¿Qué riesgos restantes corresponden a rayos X, pruebas eléctricas o funcionales?
Para proyectos que requieren trazabilidad, solicita evidencias adecuadas, por ejemplo:
- informes de inspección;
- imágenes de defectos;
- datos de medición;
- registros de revisión del programa;
- disposición de fallos;
- trazabilidad de lote o panel.
Estos registros ayudan a entender qué se comprobó y cómo se trataron las indicaciones. Acuerda su alcance antes de fabricar.
¿Qué debe incluir compras en una RFQ de PCBA para SPI y AOI?
Una RFQ debe definir el resultado de inspección necesario, no limitarse a enumerar equipos.
Proporciona:
- datos de fabricación Gerber u ODB++;
- planos de montaje;
- BOM con números de pieza del fabricante;
- datos de coordenadas pick-and-place;
- información de encapsulados BGA, QFN, LGA, BTC y otros componentes sensibles a inspección;
- requisitos de calidad y fabricación;
- requisitos de pruebas eléctricas;
- requisitos de trazabilidad;
- informes o imágenes de inspección requeridos.
Solicita al proveedor una declaración de cobertura que describa:
- qué mide SPI;
- qué inspecciona AOI;
- qué zonas tienen visibilidad óptica limitada;
- dónde hace falta verificar uniones ocultas;
- cómo se gestionan las llamadas fallidas.
Así podrás comparar a los proveedores por su estrategia de inspección y la calidad de las evidencias, no solo por su lista de equipos.
¿Quién es responsable de la inspección de fabricación y de la cualificación del producto?
El fabricante de PCBA ejecuta el proceso de fabricación y las inspecciones acordadas dentro del alcance de producción.
El cliente y el fabricante definen los requisitos de aceptación del proyecto mediante planos controlados, especificaciones, documentos de compra y acuerdos de calidad.
La suficiencia de una secuencia SPI/AOI propuesta depende de:
- diseño del PCB;
- combinación de encapsulados;
- proceso de fabricación;
- acceso para inspección;
- requisitos del producto;
- pruebas posteriores.
La inspección de fabricación no cualifica automáticamente el producto terminado para requisitos normativos, de seguridad, fiabilidad o aplicación, salvo que el plan de cualificación defina expresamente esa relación.
Próximo paso de RFQ con APTPCB
Si estás decidiendo si tu conjunto requiere SPI, AOI, ambos o verificaciones adicionales, envía el paquete de fabricación mediante la página de solicitud de presupuesto.
Incluye archivos Gerber u ODB++, BOM, datos de colocación, riesgos de encapsulado, requisitos de aceptación y evidencias de inspección esperadas.
Habla con APTPCB sobre el flujo de inspección propuesto y las verificaciones adicionales antes de finalizar el pedido. Confirma cobertura, informes y requisitos de aceptación para ese conjunto concreto.
Para una descripción más amplia de las capacidades de montaje, consulta Montaje llave en mano.
Preguntas frecuentes
¿La AOI 3D siempre es mejor que la AOI 2D?
No. La capacidad 3D puede aportar más información de medición, pero su utilidad también depende del defecto, la visibilidad, la programación, la calibración y los requisitos de aceptación.
¿SPI es lo mismo que AOI?
No. SPI mide depósitos de pasta antes de colocar los componentes. AOI inspecciona características visibles del conjunto después de la colocación o el reflujo.
¿Aprobar AOI significa que una PCBA está completamente probada?
No. AOI comprueba las características visibles programadas dentro de su cobertura. Las uniones ocultas y los requisitos eléctricos o funcionales necesitan métodos independientes adecuados.
¿Todos los proveedores de PCBA deben entregar registros SPI y AOI?
La evidencia requerida depende del plan de calidad y del contrato. Para trabajos cuya liberación sea crítica, define los informes y su conservación durante la RFQ.
¿SPI o AOI pueden sustituir las pruebas eléctricas?
No. La inspección óptica y las pruebas eléctricas responden a preguntas distintas. ICT, flying probe y las pruebas funcionales siguen siendo métodos separados cuando se necesitan.
¿Cómo ayudan SPI y AOI al control del proceso SMT?
SPI mide los depósitos de pasta después de imprimir. AOI comprueba las características visibles en la etapa seleccionada. Investiga los resultados y confirma la causa antes de cambiar el proceso anterior; después verifica la corrección.
Referencias públicas
El estudio alojado por IPC Solder Paste Inspection Technologies: 2D-3D Correlation compara métodos de medición SPI en un experimento limitado. No es una norma de aceptación de producto.