
Preguntas frecuentes
¿Qué es la soldadura por ola en el montaje de PCB?
La soldadura por ola es un proceso de fabricación de circuitos impresos en el que el estaño fundido se impulsa formando una ola continua que contacta con la cara inferior de la placa, generando uniones fiables en los terminales de los componentes. Resulta idóneo para componentes de orificio pasante (THT) y placas de tecnología mixta.
¿Cuál es la diferencia entre soldadura por ola y reflujo?
La soldadura por reflujo funde la pasta de estaño aplicada previamente sobre las pistas de montaje superficial, siendo el estándar de la tecnología SMD. La soldadura por ola está concebida para terminales pasantes y también puede soldar componentes superficiales en la cara inferior si han sido previamente fijados con adhesivo.
¿Cómo prevenir los puentes de soldadura en la soldadura por ola?
La prevención de puentes de estaño exige una separación adecuada entre terminales, una máscara de soldadura uniforme entre islas de soldadura, la regulación precisa de la altura de ola y un tiempo de contacto controlado. El diseño DFM inicial de la placa es la defensa primordial frente a cortocircuitos.
¿Qué es la soldadura selectiva?
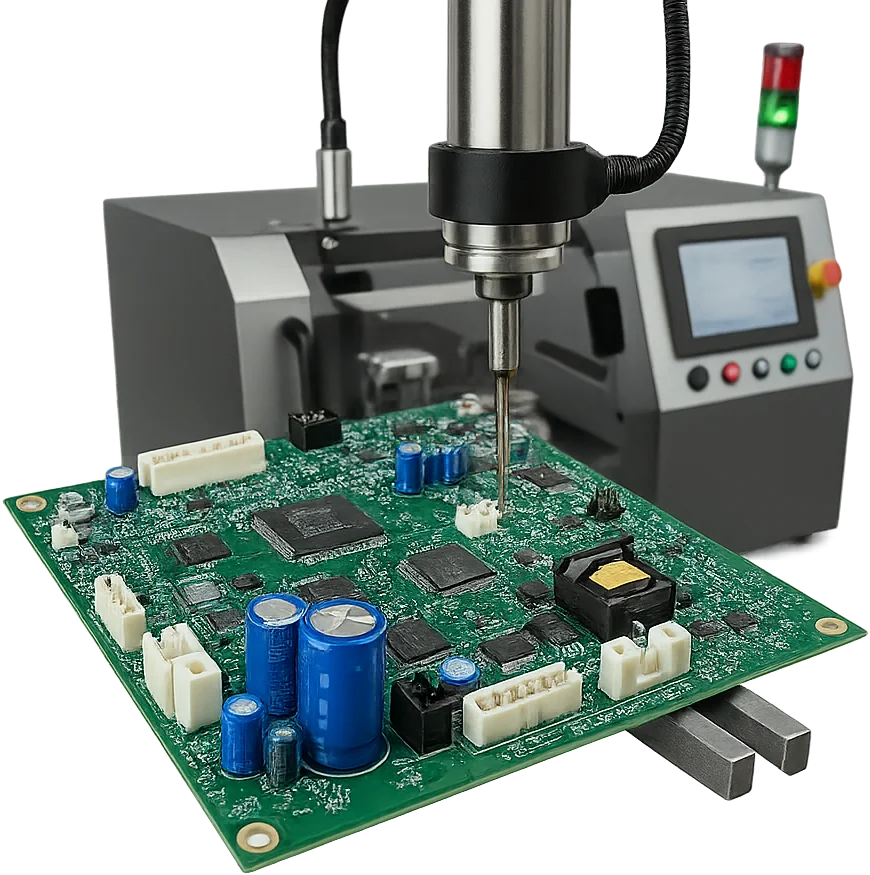
La soldadura selectiva emplea una boquilla móvil en miniatura para aplicar estaño fundido localmente sobre terminales pasantes específicos en placas mixtas, sin someter los componentes superficiales adyacentes a estrés térmico innecesario.
¿Cuál es el diámetro mínimo de orificio para soldadura por ola?
La soldadura por ola puede rellenar orificios de entre 0,3 mm y 3,2 mm de diámetro, pero un llenado robusto requiere una holgura anular suficiente entre el terminal del componente y la pared del taladro. La directriz general aconseja que el diámetro final del orificio sea al menos 0,3 mm mayor que el del terminal.
La soldadura de orificio pasante (THT) establece una unión mecánica y eléctrica de alta resistencia mediante la inserción de terminales de componentes a través de orificios metalizados (PTH) y la formación de una junta sólida entre el terminal, la corona de cobre y el cañón metálico. Continúa siendo indispensable para conectores de borde, relés, transformadores, componentes de potencia y bloques de terminales, donde las fuerzas de inserción o las altas corrientes justifican el anclaje a través de la placa.
El éxito del montaje THT depende de tres decisiones esenciales:
- ¿Qué método de soldadura se adapta mejor a la geometría del circuito y al volumen de producción?
- ¿Qué parámetros del diseño del PCB deben controlarse estrictamente antes de la fabricación?
- ¿Qué métodos de inspección verifican el cumplimiento de las normas de calidad IPC?
Puntos clave
- Seleccione soldadura manual, por ola o selectiva según accesibilidad, masa térmica, densidad de componentes y requisitos de calidad.
- Defina la holgura entre orificio y terminal, el ancho del anillo anular, las conexiones térmicas con alivio y el acceso para inspección en el diseño inicial.
- Valide el perfil de soldadura en placas reales con la aleación, el fundente y los componentes definitivos.
- Incluya normas aplicables como IPC-A-610, criterios de trazabilidad y requisitos de inspección en el paquete RFQ.
- Evalúe las uniones de soldadura de forma integral mediante inspección óptica y radiográfica, no limitándose al llenado del orificio.
Contenido
- ¿Qué es un PCB de orificio pasante?
- Through-hole vs SMD: ¿cuál debería elegir?
- ¿Cuándo deben utilizarse componentes de orificio pasante?
- ¿Qué proceso de soldadura THT debe seleccionarse?
- ¿Qué revisiones DFM son indispensables para el montaje THT?
- ¿Cómo se homologa un proceso de soldadura THT?
- ¿Cómo deben inspeccionarse las uniones de soldadura THT?
- ¿Qué defectos ocurren típicamente en la soldadura THT?
- ¿Qué debe incluir una solicitud de cotización RFQ para montaje THT?
¿Qué es un PCB de orificio pasante?
Un PCB de orificio pasante está concebido para componentes cuyos terminales atraviesan orificios taladrados y metalizados (PTH) y se sueldan en la cara opuesta. La tecnología Through-Hole fue el método fundacional de la industria electrónica. Hoy en día, la mayoría de los diseños son mixtos: los componentes de montaje superficial (SMD) proporcionan alta densidad de integración, mientras que los componentes THT se reservan para conectores, fuentes de alimentación y piezas sometidas a esfuerzos mecánicos.
Through-hole vs SMD SMT frente a THT: ¿cuál debería elegir?
| Criterio | Tecnología Through-Hole (THT) | Montaje superficial (SMD / SMT) |
|---|---|---|
| Modo de fijación | Los terminales atraviesan orificios metalizados y se sueldan en la otra cara | Los contactos reposan sobre pads superficiales y se sueldan por reflujo |
| Componentes típicos | Conectores, relés, transformadores, condensadores voluminosos, clemas | Circuitos integrados, pasivos, chips BGA, QFN y encapsulados modernos |
| Área ocupada | Los orificios consumen espacio útil en todas las capas internas | Máxima densidad de componentes; ambas caras son aprovechables |
| Resistencia mecánica | Excelente resistencia a fuerzas de inserción, vibración y peso | Depende de la adherencia del cobre; piezas pesadas requieren sujeción extra |
| Proceso de soldadura | Manual, soldadura por ola, selectiva o pasta en taladro | Serigrafía de pasta de soldar y horno continuo de reflujo |
| Coste de ensamblaje | Requiere con frecuencia operaciones manuales o líneas secundarias | Proceso completamente automatizado de alta velocidad |
Para aplicaciones con requerimientos severos de durabilidad y robustez mecánica, el montaje THT continúa siendo el estándar insustituible.
¿Cuándo deben utilizarse componentes de orificio pasante?
La tecnología THT es idónea cuando la geometría del componente, la interfaz mecánica o los requisitos eléctricos imponen un encapsulado con terminales:
- Conectores de borde de placa sometidos a fuerzas mecánicas repetidas de inserción y extracción.
- Relés electromecánicos e interruptores con cargas dinámicas.
- Componentes de electrónica de potencia y transformadores con alta disipación térmica.
- Dispositivos que requieran reemplazo o mantenimiento directo en campo.
En montajes combinados, evalúe las limitaciones térmicas de los componentes superficiales y la visibilidad para inspección. Conozca más en nuestra guía sobre el flujo de procesos SMT y THT.
¿Qué proceso de soldadura THT debe seleccionarse?
La elección del método de soldadura depende de la geometría del circuito, el volumen de fabricación y los accesos disponibles:
| Proceso | Aplicación idónea | Limitaciones principales | Medidas de aseguramiento |
|---|---|---|---|
| Soldadura manual | Prototipos, reparaciones, series cortas, puntos inaccesibles | Variabilidad del operario, cadencia reducida | Instrucciones de trabajo, estaciones calibradas, personal cualificado |
| Soldadura por ola | Producciones de volumen medio y alto, cara inferior despejada | Requiere paletas o máscaras de soldadura, riesgo de puentes | Perfilado térmico, inertización con nitrógeno, control de escoria |
| Soldadura selectiva | Montajes mixtos, presencia de componentes SMD en cara inferior | Mayor tiempo de ciclo por unión frente a la ola | Programación de boquilla, entorno de nitrógeno, separación física |
| Reflujo pasta en taladro | Placas mixtas compatibles con el proceso estándar de horno | Cálculo estricto del volumen de pasta y resistencia térmica de piezas | Plantillas escalonadas, tolerancias rigurosas de taladro |
La soldadura selectiva aporta el mayor nivel de calidad para circuitos mixtos, protegiendo los componentes SMD sensibles.
¿Qué revisiones DFM son indispensables para el montaje THT?
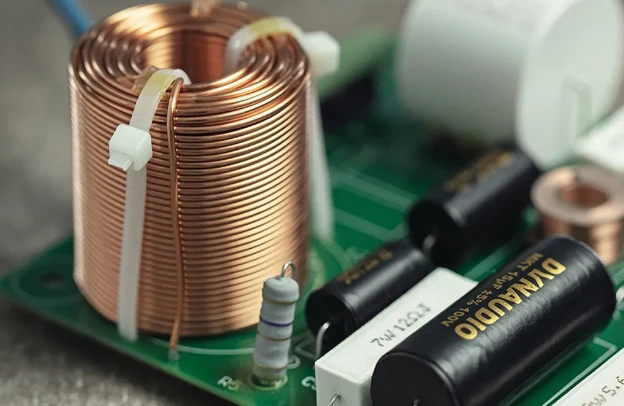
Un análisis exhaustivo DFM alinea el diseño del circuito impreso con las capacidades de la línea de ensamblaje:
| Parámetro DFM | Requisito de diseño | Impacto en fabricación |
|---|---|---|
| Holgura entre taladro y pin | Diámetro final entre 0,2 mm y 0,5 mm mayor que el pin del componente | Garantiza la ascensión capilar del estaño y el llenado completo del orificio |
| Geometría de corona de cobre | Respeto de los anchos mínimos de anillo anular según IPC Clase 2 o Clase 3 | Evita roturas de corona y asegura meniscos de soldadura homogéneos |
| Alivios térmicos con alivio térmico | Conexión en cruz o rueda con planos de cobre continuos | Evita disipación térmica excesiva y uniones frías |
| Distancia a componentes SMD | Zona libre de al menos 3 mm respecto a áreas de soldadura selectiva | Previene daños térmicos y salpicaduras sobre componentes superficiales |
Realice una revisión temprana de DFM para circuitos impresos antes de liberar los archivos a producción.
¿Cómo se homologa un proceso de soldadura THT?
Un proceso de soldadura fiable se desarrolla sobre placas de prueba representativas:
- Aprobación de la aleación de soldadura y del tipo de fundente.
- Compatibilidad con el acabado superficial del PCB (ENIG, HASL, OSP).
- Cumplimiento de los límites térmicos fijados por el fabricante del componente.
- Consideración del espesor del tablero y del cobre en capas internas.
- Verificación del llenado en terminales conectados a planos masivos de tierra.
El control continuo abarca el análisis químico del crisol, el control de fluxado y la calibración periódica de boquillas.
¿Cómo deben inspeccionarse las uniones de soldadura THT?
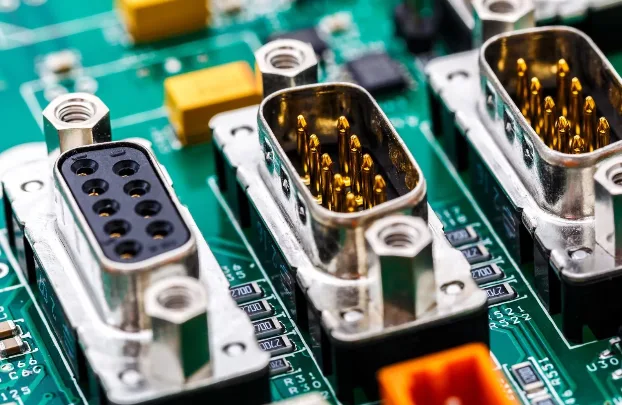
La inspección se rige por los criterios de aceptación establecidos en IPC-A-610 y J-STD-001:
| Método de inspección | Ámbito de aplicación | Limitaciones |
|---|---|---|
| Inspección óptica visual | Mojado, meniscos, puentes de soldadura y asentamiento | No permite verificar el llenado interno del cilindro metalizado |
| Radioscopia 2D por rayos X | Verificación del porcentaje de llenado del orificio pasante | Dificultad de lectura en placas complejas con planos superpuestos |
| Tomografía 3D por rayos X | Medición exacta del volumen de estaño y detección de porosidades | Mayor coste y tiempo de escaneo por placa |
| Análisis de corte metalográfico | Evaluación destructiva de la estructura intermetálica interna | Destrucción de la muestra ensayada |
¿Qué defectos ocurren típicamente en la soldadura THT?
Los defectos deben analizarse según su localización, condiciones del proceso y tipo de componente:
| Defecto de soldadura | Causas potenciales | Foco de investigación |
|---|---|---|
| Llenado insuficiente | Holgura estrecha, precalentamiento escaso, fundente inactivo | Verificar diámetro de taladro, perfil térmico y alivios térmicos |
| Puentes de estaño | Separación reducida entre pines, exceso de aporte, ángulo de salida | Ajustar dirección de desplazamiento, separación y protección de nitrógeno |
| Porosidades y burbujas | Humedad absorbida en el sustrato, deficiencias en metalizado | Comprobar secado previo de placas y homogeneidad del cobre en el taladro |
| Esferas de soldadura | Salpicaduras por ebullición violenta de disolventes del fundente | Optimizar temperatura y tiempo de precalentamiento |
¿Qué debe incluir una solicitud de cotización RFQ para montaje THT?
Un paquete completo de especificaciones permite presupuestar con exactitud utillajes y tiempos de proceso:
Información de diseño y componentes
- Archivos de diseño en formato Gerber RS-274X, ODB++ o IPC-2581.
- Planos de ensamblaje con especificación de orientación y doblado de terminales.
- Lista completa de materiales BOM con referencias de fabricante aprobadas.
- Requisitos de utillaje como máscaras para soldadura por ola o selectiva.
- Clase de aceptación según IPC-A-610 de Clase 2 o Clase 3.
Un expediente completo permite a nuestro equipo de montaje integral llave en mano dimensionar con precisión los medios productivos.
Estándares y límites de responsabilidad
Principales normas de referencia aplicables:
- IPC-A-610 — Aceptabilidad de ensambles electrónicos.
- J-STD-001 — Requisitos para ensambles eléctricos y electrónicos soldados.
- IPC-2221 — Norma genérica de diseño de placas impresas.
- IPC-2222 — Norma de diseño seccional para placas rígidas.
APTPCB analiza la viabilidad de sus diseños y coordina los protocolos de ensayo y control de calidad de PCBA previo a la fabricación.
Preguntas frecuentes sobre soldadura Through-Hole
¿Qué es la soldadura Through-Hole?
La soldadura Through-Hole conecta mecánica y eléctricamente los terminales de los componentes a orificios metalizados, rellenando el cañón y las coronas con estaño fundido.
¿Proporciona el montaje THT mayor robustez que SMT?
Sí, para conectores externos y componentes pesados, el anclaje pasante ofrece una resistencia mecánica frente a tracción y vibraciones muy superior a las almohadillas superficiales.
¿En qué casos se utiliza la soldadura manual?
La soldadura manual es apropiada para prototipos, series de bajo volumen, retrabajos o conexiones inaccesibles para equipos automáticos.
¿Cuándo es conveniente la soldadura por ola?
La soldadura por ola es idónea para producciones en serie donde los componentes pasantes se concentran en una cara con acceso directo en la cara de soldadura.
¿Qué ventajas ofrece la soldadura selectiva frente a la ola?
Permite soldar componentes pasantes en placas mixtas sin sobrecalentar los componentes SMD adyacentes y sin necesidad de costosas máscaras protectoras.
Solicitar revisión DFM y cotización de montaje THT
Un montaje THT exitoso comienza con la correcta selección del proceso, un diseño de PCB apto para fabricación y criterios de inspección bien definidos. Envíe sus archivos de diseño y lista BOM para una evaluación técnica y propuesta económica.