

Una lista de verificación para la inspección visual de PCB constituye la primera línea de defensa contra los defectos de fabricación en el ensamble de placas de circuito impreso. Mientras que las pruebas eléctricas certifican la operatividad lógica, la inspección óptica garantiza la fiabilidad a largo plazo al detectar fallos estructurales como soldaduras frías, componentes desalineados o daños en el sustrato antes de que el lote salga de fábrica. En APTPCB integramos estas pautas en cada etapa productiva para asegurar el cumplimiento riguroso de IPC Clase 2 y Clase 3.
Respuesta rápida en 30 segundos
Para ingenieros y directores de calidad, una lista de verificación visual debe cubrir de forma estricta los siguientes puntos críticos:
- Cumplimiento normativo: Validación frente a los criterios de IPC-A-610 para la clase requerida 1, 2 o 3.
- Rango de aumento óptico: De 1,75x a 4x para barrido general; de 10x a 20x para la revisión de componentes con paso fino.
- Iluminación del puesto: Luz blanca fría con más de 1000 lux e iluminación anular sin sombras para comprobar la humectación de la soldadura.
- Ángulo de observación: Inspección a 45 grados para identificar pistas levantadas y meniscos que pasan desapercibidos en vistas cenitales.
- Secuencia de barrido: Movimiento sistemático en patrón de Z o por sectores para no omitir ninguna zona.
- Registro documental: Identificación de cada anomalía con designadores de referencia claros como R12 o U4 en lugar de descripciones imprecisas.
¿Qué es la inspección visual de PCB?
La inspección visual manual de PCB consiste en la revisión óptica de una placa virgen o ensamblada por parte de un inspector capacitado, con o sin auxilio de aumento óptico, contrastando el producto contra criterios de aceptación formales. Para placas montadas, estas pautas provienen de la norma IPC-A-610 Criterios de aceptabilidad de ensambles electrónicos en la clase acordada. Abarca el aspecto de las juntas de soldadura en cuanto a humectación, meniscos, puentes y esferas sueltas, presencia y polaridad de componentes, llenado de taladros pasantes, saliente de terminales, limpieza y ausencia de daños en la máscara o el laminado. Al no permitir visualizar soldaduras ocultas, se complementa siempre con AOI, rayos X y pruebas eléctricas.
Cuándo se aplica una lista de verificación de inspección visual y cuándo no
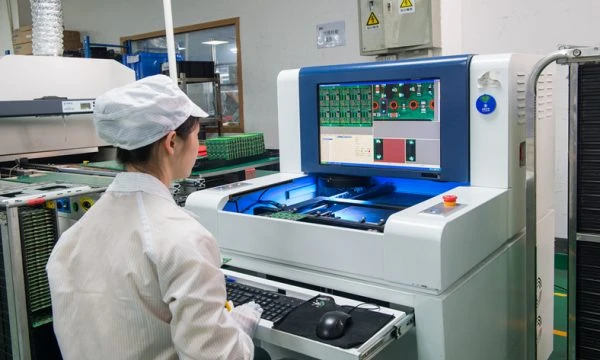
La inspección visual es sumamente versátil pero presenta límites físicos. Distinguir con claridad cuándo recurrir a la verificación manual y cuándo a sistemas automatizados es vital para la rentabilidad del proceso.
Cuándo es imprescindible una lista de verificación visual manual:
- Introducción de nuevos productos y prototipos: Crucial en las primeras 1 a 50 placas para validar el proceso de soldadura y detectar fallos mecánicos de diseño.
- Verificación posterior a retrabajos: Tras sustituir manualmente un componente, un técnico debe validar visualmente la calidad de la reparación.
- Componentes voluminosos de orificio pasante: Conectores y transformadores suelen bloquear los ángulos de cámara de los sistemas automáticos, exigiendo comprobación lateral humana.
- Inspección estética y cosmética: Verificación de arañazos, tonalidades o alineación de etiquetas que los algoritmos de software suelen clasificar erróneamente.
- Componentes con formas irregulares: Encapsulados complejos que resultan difíciles de modelar en librerías estándar de inspección óptica automatizada.
Cuándo no es suficiente y se requiere AOI o rayos X:
- Producción masiva de alto volumen: La fatiga visual reduce drásticamente la detección tras una o dos horas continuas; se requiere inspección óptica automatizada AOI.
- Soldaduras ocultas bajo encapsulados: Componentes como BGA, QFN y LGA tienen terminales debajo del cuerpo que demandan inspección por rayos X.
- Defectos en capas internas: La vista no puede detectar delaminaciones ni microfisuras en pistas internas de placas multicapa.
- Integridad de señales de alta velocidad: La revisión visual confirma la posición pero no puede certificar impedancias ni respuesta en frecuencia.
Criterios de inspección visual de PCB: reglas y especificaciones

Una lista de verificación estandarizada se basa en tolerancias físicas medibles. La tabla siguiente resume las reglas aplicadas en APTPCB para calificar la calidad de los ensambles:
| Regla de control | Valor o rango recomendado | Justificación técnica | Modo de verificación | Impacto en caso de omisión |
|---|---|---|---|---|
| Humectación de soldadura | Ángulo de contacto menor a 90° con menisco cóncavo | Garantiza una unión intermetálica sólida. | Microscopio con inclinación a 45°. | Soldaduras frías, fallos intermitentes. |
| Polaridad del componente | Muesca o punto alineado con la serigrafía | Previene fallos catastróficos inmediatos. | Comparación de marca con la máscara. | Destrucción del componente, cortocircuitos. |
| Alineación del componente | Desplazamiento menor al 25 % del ancho de la pista | Conserva aislamiento eléctrico y resistencia mecánica. | Vista cenital con aumento 4x. | Soldaduras debilitadas, riesgo de contacto. |
| Puentes de soldadura | 0 % admitido entre conductores independientes | Evita cortocircuitos eléctricos directos. | Luz de fondo o anillo de luz rasante. | Avería total al energizar la placa. |
| Esferas de soldadura | Ninguna esfera suelta mayor a 0,13 mm | Pueden desprenderse por vibración y provocar puentes. | Aumento elevado y prueba de cepillado. | Fallos en campo por desprendimiento. |
| Llenado en orificios pasantes | Superior al 75 % en altura para Clase 2 | Garantiza la integridad mecánica del barril. | Inspección lateral o muestra por rayos X. | Fractura de pines ante vibración continua. |
| Saliente de terminales | Rango habitual de 1,5 mm a 2,5 mm | Evita contactos contra chasis o blindajes. | Calibre pie de rey o galga visual. | Cortocircuitos mecánicos por roce. |
| Superficie de la placa | Sin cobre expuesto ni rayaduras profundas | Protege los conductores frente a corrosión. | A simple vista y lupa de 2x. | Corrosión a largo plazo, corrientes de fuga. |
| Residuos de fundente | Mínimos en fundente no-clean, nulos en hidrosoluble | Impide crecimiento dendrítico y corrosión. | Inspección con luz ultravioleta. | Corrientes de fuga parásitas. |
| Perfil de altura | Ajustado a las cotas del plano mecánico | Asegura el ensamble dentro del gabinete final. | Calibre de altura o galga pasa-no-pasa. | Imposibilidad de cerrar el producto. |
Límite de saliente de terminales según IPC-A-610 Clase 2
Para componentes con pines pasantes, IPC-A-610 estipula valores mínimos y máximos tras el corte de patillas. El requisito mínimo en todas las clases exige que el extremo del terminal sea claramente discernible en el cono de soldadura. La cota máxima estándar es de 2,5 mm para Clase 2 y de 1,5 mm para Clase 3, mientras que en Clase 1 el límite depende del riesgo de tocar elementos metálicos cercanos. Los planos del cliente pueden fijar restricciones más severas.
| Clase IPC | Saliente mínimo | Saliente máximo comúnmente aplicado |
|---|---|---|
| Clase 1 | Extremo visible en la soldadura | Sin riesgo de violar distancias eléctricas |
| Clase 2 | Extremo visible en la soldadura | 2,5 mm |
| Clase 3 | Extremo visible en la soldadura | 1,5 mm |
Lista de verificación imprimible para ensamble electrónico
- Revisión correcta de la placa y etiqueta con número de lote presente
- Sin componentes faltantes, sobrantes ni incorrectos respecto a la lista BOM
- Polaridad y pin 1 correctos en circuitos integrados, diodos y condensadores polarizados
- Alineación de componentes y desplazamiento lateral dentro de las tolerancias de clase
- Correcta humectación de soldadura con meniscos cóncavos sin deshumectación
- Ausencia de puentes de estaño, picos o esferas de soldadura sueltas
- Llenado de orificios pasantes y saliente de pines conformes a las especificaciones
- Sin pistas levantadas, conductores deteriorados ni zonas de cobre expuesto
- Residuos de fundente y limpieza general dentro de los niveles estipulados
- Ajuste mecánico: inserción de conectores, tornillería, altura máxima y zonas de despeje
- Registro formal de todas las no conformidades con designador y código de defecto
Pasos para implementar la inspección visual
El despliegue de un procedimiento de inspección eficaz demanda un flujo metódico. Siga estos pasos en planta para consolidar una revisión rigurosa:
- Acondicionamiento del puesto: Garantizar protección contra descargas electrostáticas con taloneras, pulsera conectada y tapete disipativo. Ajustar la iluminación a más de 1000 lux y limpiar los lentes ópticos.
- Disposición de la placa de referencia: Colocar una unidad patrón verificada junto al ensamble a evaluar para disponer de una referencia visual directa de la orientación de los componentes.
- Revisión panorámica inicial: Sostener la placa a la distancia del brazo para comprobar deformaciones, quemaduras, decoloraciones o ausencia de elementos principales.
- Inspección sistemática de soldadura: Recorrer la superficie bajo microscopio con aumento de 4x a 10x siguiendo una trayectoria en Z y evaluando los filetes según los estándares de calidad de PCB.
- Verificación de componentes: Cotejar la codificación láser y orientación de circuitos integrados, diodos y condensadores electrolíticos frente a la documentación de ensamble.
- Comprobación de restos y limpieza: Inspeccionar la separación entre terminales de paso fino para descartar esferas residuales, rebabas metálicas o acumulaciones de fundente.
- Marcación y registro de defectos: Señalizar las incidencias mediante etiquetas adhesivas retirables y registrar el código en el sistema, como U12 puente de soldadura.
- Aprobación final: Si la placa supera todos los puntos, estampar el sello de control de calidad en el documento de ruta o en el borde del circuito.
Modos de fallo y resolución de problemas
Vincular el síntoma visible con la raíz del proceso permite corregir la causa original y no solo reparar la unidad afectada:
Defecto: Alzamiento de componentes o efecto tumba
- Causa: Calentamiento desbalanceado o dimensiones asimétricas de pads que provocan tensiones superficiales dispares.
- Comprobación: Revisar diseño de pads y volumen depositado de pasta de soldar.
- Solución: Resoldar manualmente el extremo desprendido.
- Prevención: Aplicar pautas de diseño DFM para equilibrar la masa térmica en las pistas.
Defecto: Puentes de soldadura
- Causa: Exceso de pasta de soldar, tensión insuficiente de la malla o excesiva presión de posicionamiento.
- Comprobación: Confirmar reducción de aberturas en el esténcil, habitualmente de un 10 a un 15 %.
- Solución: Retirar el sobrante de estaño mediante malla desoldadora.
- Prevención: Limpiar el esténcil con mayor frecuencia y calibrar la racleta.
Defecto: Soldadura fría
- Causa: Calor insuficiente en el horno de reflujo o movimientos bruscos durante la fase de enfriamiento.
- Comprobación: Analizar la curva térmica y el tiempo por encima del punto de fusión del estaño.
- Solución: Aplicar fundente líquido y repasar con cautín regulado térmicamente.
- Prevención: Optimizar el perfil térmico del horno de convección.
Defecto: Deshumectación
- Causa: Superficies de cobre contaminadas o terminales de componentes oxidados.
- Comprobación: Revisar fecha de caducidad del acabado superficial de las placas.
- Solución: Limpiar terminales, emplear fundente con mayor actividad y resoldar.
- Prevención: Optimizar las condiciones de almacenamiento de placas y componentes.
Defecto: Desplazamiento de componentes
- Causa: Descalibración de la máquina de inserción o aceleraciones bruscas en las cintas transportadoras.
- Comprobación: Cotejar las coordenadas del alimentador de componentes.
- Solución: Reposicionar con estación de aire caliente si el contacto eléctrico es deficiente.
- Prevención: Calibrar el sistema de visión de la máquina de montaje superficial.
Defecto: Soldadura insuficiente
- Causa: Abertura del esténcil obstruida o pasta deshidratada.
- Comprobación: Examinar la limpieza del esténcil y fluidez de la pasta.
- Solución: Aportar manualmente hilo de estaño con cautín.
- Prevención: Incorporar inspección automática de pasta de soldar 3D SPI.
Criterios de diseño para optimizar la inspección
La facilidad para inspeccionar un ensamble se define desde el trazado del circuito impreso:
- Agrupación lógica de componentes: Distribuir componentes pasivos en hileras uniformes para agilizar el escaneo visual continuo.
- Indicadores de polaridad visibles: Situar marcas serigrafiadas de orientación en posiciones que no queden tapadas tras el montaje del componente.
- Accesibilidad óptica despejada: Evitar colocar componentes de gran altura junto a circuitos de paso fino para no bloquear la visualización en 45 grados.
- Puntos de referencia fiduciales: Marcas ópticas limpias que ayudan al ojo humano a orientarse con rapidez en placas con alta densidad.
- Tipografía legible: Usar trazos de al menos 0,15 mm en los textos serigrafiados para leer los identificadores sin requerir aumentos extremos.
Preguntas frecuentes (FAQ)
¿Puede la inspección visual sustituir a las pruebas eléctricas? No. La inspección visual valida la integridad mecánica y la calidad de unión de los puntos de soldadura. No detecta averías internas en circuitos integrados, defectos de firmware ni microcortes en pistas interiores. Debe complementarse con controles finales de calidad mediante ICT o FCT.
¿Qué diferencia a IPC Clase 2 de Clase 3 en la inspección visual? La Clase 2 acepta pequeñas imperfecciones cosméticas siempre que no pongan en riesgo la funcionalidad. La Clase 3 impone tolerancias mucho más estrictas; por ejemplo, exige un 75 % de relleno en los taladros pasantes, frente al 50 % que puede resultar aceptable en Clase 2 bajo ciertas premisas.
¿Cuánto tiempo debe durar la inspección visual de una placa? En ensambles convencionales de dificultad media suele demorar entre 2 y 5 minutos. Tiempos superiores provocan cansancio en el operario y reducen la eficacia en la detección de defectos.
¿Es obligatorio utilizar microscopio en todas las revisiones? No en todas. La comprobación general se lleva a cabo habitualmente con lupas iluminadas de 3 aumentos. Sin embargo, encapsulados tipo 0402, circuitos QFP de paso fino y la detección de microesferas de estaño exigen microscopio estereoscópico de 10x a 20x.
¿Cómo se inspeccionan visualmente componentes BGA? Únicamente es factible revisar la hilera periférica de esferas mediante espejos en ángulo u ópticas de endoscopio. Las filas interiores no son visibles y demandan inspección por rayos X.
¿Qué es una Golden Board? Es una placa patrón totalmente validada y sin defectos que se conserva como referencia visual. Los inspectores la consultan para resolver dudas sobre orientación de componentes o variantes de montaje.
¿Con qué periodicidad deben descansar los inspectores? La concentración visual sostenida fatiga la vista. Se recomienda efectuar descansos de 5 a 10 minutos cada hora de trabajo para preservar la agudeza visual.
¿Es superior el sistema AOI a la inspección manual? En producción en masa, los equipos AOI ofrecen mayor velocidad y repetibilidad constante. Para series cortas, componentes con geometrías atípicas y juicios cosméticos sutiles, el criterio humano sigue siendo fundamental.
¿Qué requerimientos previos demanda la implantación de AOI? Requiere datos CAD con coordenadas precisas, librerías de componentes consistentes y definición de parámetros luminosos adaptados a los diferentes acabados de soldadura.
¿Cómo deben documentarse los hallazgos de la inspección? A través del software MES de la fábrica o mediante hojas de ruta en papel, consignando el número de serie de la placa, el código del defecto y la coordenada del componente.
¿Qué campos indispensables debe recoger un reporte de inspección visual? Referencia del producto, revisión, número de lote o serie, norma y clase de control, aumentos empleados, tamaño del lote inspeccionado, relación de fallos con designadores de referencia, operario responsable y fecha.
Páginas y herramientas relacionadas
- Estándares de calidad para PCB: Resumen de clases IPC y directrices de aceptación.
- Inspección óptica automatizada AOI: Claves para la transición desde inspección manual hacia visión artificial.
- Directrices de diseño para manufactura DFM: Consejos de diseño para facilitar el ensamble y la inspección.
Glosario de términos clave
| Término | Definición |
|---|---|
| Menisco de soldadura | Superficie cóncava de estaño formada entre el terminal del componente y la pista de la placa. |
| Menisco libre | Curvatura superficial del estaño solidificado que demuestra una correcta humectación. |
| Efecto tumba | Componente de dos terminales levantado verticalmente por fuerzas de tensión desequilibradas al fundirse la pasta. |
| Soldadura fría | Unión defectuosa con deficiente aleación intermetálica, reconocible por textura mate o porosa. |
| Puente de soldadura | Unión conductora no deseada entre dos pistas o pines provocada por exceso de material. |
| Cavidades y poros | Bolsas de gas o huecos internos atrapados en el interior del punto de soldadura. |
| Coplanaridad | Grado de alineación de todos los terminales de un componente respecto a un mismo plano horizontal. |
| Deshumectación | Fenómeno en el que la soldadura líquida moja inicialmente la superficie pero luego se repliega formando gotas. |
| Defecto cabeza en almohada | Fallo en BGA en el que la bola de soldadura contacta la pasta pero no se fusiona en una única masa. |
| Designador de referencia | Código alfanumérico impreso en la placa como R1 o C5 para identificar un componente. |
| IPC-A-610 | Estándar industrial que describe los criterios de aceptabilidad en ensambles electrónicos. |
| Golden Board | Unidad patrón libre de defectos utilizada como referencia comparativa para los operarios. |
Solicite una cotización: revisión DFM y fabricación
¿Listo para pasar de la fase de prototipo a la producción en serie? APTPCB ofrece análisis DFM integrales y rigurosos protocolos de control de calidad, incluyendo AOI y rayos X, para asegurar que sus placas cumplan con cada punto de su lista de verificación visual.
Para confeccionar una cotización detallada, facilítenos:
- Archivos Gerber en formato RS-274X o ODB++.
- Lista de materiales BOM completa con referencias exactas de fabricantes.
- Planos de ensamble con especificaciones particulares de inspección.
- Clase de aceptación requerida IPC Clase 2 o Clase 3.
Conclusión
Una lista de verificación para inspección visual de PCB bien estructurada resulta imprescindible para filtrar fallos productivos y garantizar la fiabilidad del dispositivo. Al combinar el análisis manual detallado en prototipos con sistemas automatizados en lotes de serie, los fabricantes logran mantener un nivel de calidad sobresaliente. En APTPCB aplicamos estos estrictos métodos a cada proyecto para certificar que sus placas operen con total fiabilidad en campo.