
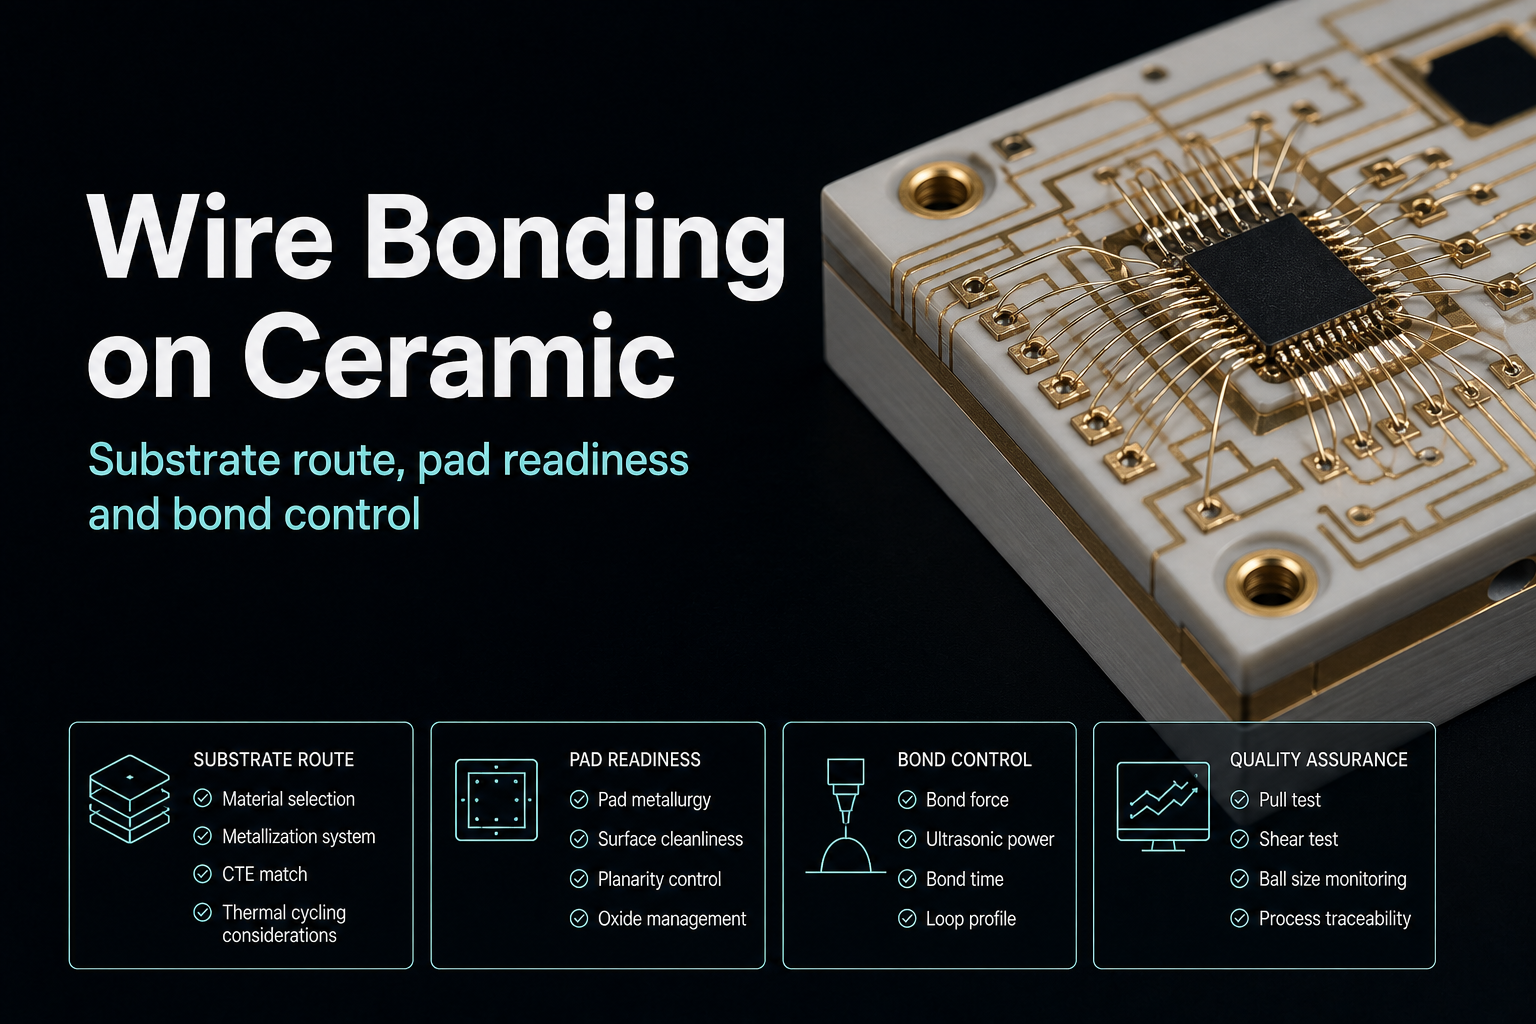
- La union por hilo en ceramica depende menos de un unico ajuste de maquina que de una cadena controlada: ruta del sustrato, acabado del pad, limpieza, disciplina de fijacion del die y validacion de la union.
- La ceramica debe tratarse como su propia categoria de sustrato y no como una simple extension del lenguaje ordinario de ensamblaje sobre FR-4.
- La pregunta de liberacion mas fuerte suele ser:
El pad esta realmente listo para el proceso de union previsto?
Respuesta rapida La union por hilo en ceramica funciona mejor cuando el equipo congela antes de la liberacion la ruta ceramica, la metalurgia o estrategia de acabado del pad, el metodo de limpieza, el limite de fijacion del die y el plan de validacion de la union. El articulo se mantiene en ese nivel practico de liberacion y evita convertir orientaciones generales sobre ceramica en numeros universales de proceso sin respaldo.
Para el contexto mas amplio de materiales, empieza por la Guia de materiales y sustratos PCB avanzados. Para paginas relacionadas de APTPCB, revisa PCB ceramico y Acabados superficiales PCB.
Tabla de contenidos
- Que debe decidirse primero?
- Que significa aqui la union por hilo en ceramica?
- Por que la ruta del sustrato y el acabado deben revisarse juntos
- Que suele bloquear primero la aptitud de union
- Como estructurar la validacion del proceso
- Que debe congelarse antes de la liberacion?
- A donde debe redirigir esta pagina despues?
- Siguientes pasos con APTPCB
- FAQ
Que debe decidirse primero?
Antes de hablar de fuerza de union, potencia ultrasonica o forma del lazo, hay que cerrar estos limites:
- la ruta del sustrato ceramico
- el flujo de ensamblaje alrededor de los pads de union
- la estrategia de acabado o metalizacion del pad
- la disciplina de limpieza y manipulacion
- el metodo de validacion de la union
Ese orden importa porque muchos fallos de union empiezan aguas arriba. Una superficie de pad debil, una zona de union contaminada o un paso de fijacion del die mal controlado suelen invalidar despues el ajuste fino de la maquina.
| Limite de revision | Que responde | Que no demuestra |
|---|---|---|
| Ruta ceramica | A que familia de sustrato y contexto de proceso pertenece la placa | Que cualquier esquema de acabado o pad sea valido |
| Flujo de ensamblaje | Que ocurre antes y despues de la union por hilo | Robustez final de la union |
| Acabado o metalizacion | Si el pad esta pensado para el metodo de union | Compatibilidad universal con todos los tipos de hilo |
| Disciplina de limpieza | Si el riesgo de contaminacion se esta controlando activamente | Que el proceso final ya este calificado |
| Metodo de validacion | Como se verificara el proceso de union | Rendimiento en vida util en cualquier condicion de campo |
Que significa aqui la union por hilo en ceramica?
Aqui, union por hilo en ceramica es un tema de planificacion de proceso dentro de la categoria de sustratos ceramicos.
Incluye:
- el encuadre del sustrato ceramico y la ruta de ensamblaje
- la preparacion del pad de union y la seleccion del acabado
- los riesgos de contaminacion y manipulacion
- la validacion del proceso y las comprobaciones de entrada o salida
No demuestra:
- ajustes universales de union para todos los programas ceramicos
- una unica regla numerica de temperatura, fuerza o resistencia a la traccion para cada tipo de hilo
- que toda placa ceramica este automaticamente lista para la union por hilo
- que
ENIGyENEPIGsean intercambiables en todos los procesos de union
La orientacion publicada por APTPCB sobre acabados respalda ENIG y ENEPIG como familias de acabado que aparecen en las conversaciones de union por hilo. La compatibilidad final sigue perteneciendo al tipo de hilo real, al diseno del pad y al paquete de calificacion del proceso.
Por que la ruta del sustrato y el acabado deben revisarse juntos
La union por hilo en ceramica no es solo una decision de acabado superficial. La ruta del sustrato y la ruta de ensamblaje cambian el significado de la discusion sobre el acabado.
Preguntas que deben permanecer unidas:
- El sustrato es una placa ceramica pensada para fijacion del die y pads de union, o una discusion termica mas amplia que todavia no justifica la union por hilo?
- El diseno utiliza pads de union como metodo principal de interconexion, o solo para una seccion local del modulo?
- La conversacion sobre acabado pertenece a la soldabilidad, a la bondabilidad o a ambas?
- El flujo de ensamblaje va a exponer los pads a contaminacion antes de la union?
Por eso el proceso es mas fuerte cuando el equipo deja de preguntar Que acabado es mejor para la union por hilo? y empieza a preguntar Que ruta de acabado y de pad de union encaja con este flujo de ensamblaje ceramico?
Que suele bloquear primero la bondabilidad
Los primeros problemas suelen ser basicos y evitables:
1. Contaminacion del pad
Los residuos de almacenamiento, manipulacion, fijacion del die o pasos de proceso cercanos pueden hacer que una receta de union parezca inestable incluso cuando la geometria del pad es correcta.
2. Seleccion de acabado sin propiedad del proceso de union
Un acabado puede ser aceptable para una conversacion de ensamblaje y debil para otra. La decision de acabado debe seguir ligada al tipo de hilo previsto y al metodo de union.
3. Geometria de pad que ignora la trayectoria de la herramienta
El pad puede parecer adecuado en el layout y aun asi crear problemas de despeje o aterrizaje cuando se revisan juntos la trayectoria del capilar, las estructuras vecinas y la direccion del lazo.
4. Sangrado de la fijacion del die o efectos termicos secundarios
Si el paso de fijacion del die contamina pads cercanos o cambia el comportamiento mecanico local, la union por hilo posterior se convierte en un sintoma aguas abajo y no en la causa raiz.
El desastre oculto del taller suele ser el sangrado de resina, no el filete de plata visible que todo el mundo mira al microscopio. En el microensamblaje ceramico, los dies desnudos suelen fijarse con epoxi conductor de plata u otros adhesivos de fijacion del die. Si el volumen de dispensado es demasiado agresivo, o si el perfil de curado es incorrecto, la fraccion de resina transparente puede separarse y avanzar mucho mas alla del borde previsto del die. Ese sangrado de resina, o RBO, es facil de pasar por alto porque puede extenderse como una pelicula polimerica fina, casi invisible, sobre los pads de union de oro adyacentes mientras la union principal de fijacion del die todavia parece aceptable.
Despues baja el capilar e intenta formar una union por hilo sobre lo que parece oro limpio. En realidad esta golpeando a traves de una piel polimerica contaminada. La union todavia puede sobrevivir al ensayo de traccion porque el agarre mecanico inicial es apenas suficiente para evitar un rechazo inmediato. El fallo en campo aparece mas tarde, despues de que el modulo RF ceramico, el ensamblaje LED de alta potencia o el paquete de sensor de alta temperatura haya pasado por ciclos termicos repetidos. La formacion intermetalica nunca se establecio de verdad sobre un pad limpio, de modo que la union se despega limpiamente de la superficie y el hilo de oro se arranca en un unico evento catastrofico. Por eso la revision de union por hilo en ceramica no puede detenerse en ENIG frente a ENEPIG. La limpieza por plasma, el control del sangrado de la fijacion del die y una disciplina estricta de contaminacion superficial son el verdadero limite de proceso entre un modulo costoso que sobrevive y otro que pierde la union despues de la liberacion.
5. Validacion que empieza demasiado tarde
Si la traccion, la cizalla, los criterios visuales y la revision de modos de fallo solo se definen despues de que aparecen problemas de rendimiento, la ventana del proceso ya es debil.
Como estructurar la validacion del proceso
Describe las capas de validacion en lugar de publicar una receta generica unica.
| Capa de validacion | Que debe responder |
|---|---|
| Revision del sustrato de entrada | La superficie ceramica, el estado del pad y el estado del acabado son aceptables para la union? |
| Revision de limpieza previa a la union | La zona de union se mantuvo limpia despues de la manipulacion aguas arriba y la fijacion del die? |
| Validacion de union sobre primer articulo | La receta elegida genera una formacion de union aceptable sobre la estructura de pad liberada? |
| Controles destructivos y visuales | Se entienden los modos de fallo y no solo las etiquetas de aceptado/rechazado? |
| Revision de control de cambios | Que debe disparar una recalificacion si cambian el acabado, el sustrato, el hilo o las condiciones del proceso aguas arriba? |
Los temas de aceptacion utiles suelen incluir:
- formacion visual de la union
- metodo de traccion o cizalla apropiado para el proceso
- revision del modo de fallo y no solo de la fuerza
- consistencia del lazo cuando la geometria del lazo importa
- evidencia de que la limpieza aguas arriba del pad esta controlada
Esas comprobaciones son mas fiables que una receta copiada porque vinculan el proceso a la placa real y a la ruta real de ensamblaje.
Que debe congelarse antes de la liberacion?
Antes de liberar la construccion para union por hilo en ceramica, congela:
- la ruta del sustrato ceramico y el uso previsto de los pads de union
- la secuencia de ensamblaje alrededor de fijacion del die, limpieza, union y pasos posteriores de proteccion
- el esquema de acabado o metalizacion vinculado al proceso de union por hilo previsto
- la geometria del pad, el acceso y las expectativas locales de zona de exclusion
- las reglas de manipulacion y almacenamiento para superficies aptas para union
- la propiedad de la validacion de primer articulo y de la inspeccion continua
- los disparadores de recalificacion si cambian materiales o pasos aguas arriba
Si esos elementos todavia se estan moviendo, el programa puede seguir siendo aprendible como NPI, pero todavia no es una liberacion estable de union por hilo.
Las paginas de ceramica y acabados de APTPCB son utiles para encauzar la conversacion hacia la categoria correcta de sustrato y acabado. La bondabilidad final sigue necesitando revisarse sobre el sustrato real, la pila real de acabado y la ruta real de ensamblaje.
A donde debe redirigir esta pagina despues?
Usa el siguiente paso que coincida con la decision no resuelta:
- Si el equipo todavia esta decidiendo si la placa pertenece siquiera a la ceramica, continua con PCB ceramico y la Guia de materiales y sustratos PCB avanzados.
- Si el sustrato esta fijado pero la pregunta abierta es el acabado del pad o el control de la interfaz soldadura frente a union, continua con Acabados superficiales PCB.
- Si la pregunta es la seleccion aguas arriba de la ruta ceramica para trabajo sobre sustratos de potencia, continua con Union de cobre DBC/AMB sobre ceramica.
Siguientes pasos con APTPCB
Si estas construyendo un modulo RF ceramico costoso, un paquete LED de alta potencia o un ensamblaje de sensor de alta temperatura, y todavia te preocupa que la superficie ENIG o ENEPIG no este realmente lista para la union, o que el sangrado de fijacion del die pueda envenenar silenciosamente el rendimiento de la union antes de que nadie lo vea, trata esto ahora como una revision de riesgo de microensamblaje y no como un detalle tardio de produccion.
Envia el paquete Gerber o ODB++, el mapa de colocacion del die, el diagrama de union por hilo y el acabado previsto junto con los requisitos de limpieza a traves de la pagina de cotizacion o a [email protected]. El equipo de ingenieria de sustratos ceramicos y microensamblaje de APTPCB devolvera en 24 horas una Auditoria de preparacion del pad ceramico y rendimiento de union profesional.
Esa revision esta disenada para detectar los fallos que suelen quedar ocultos hasta que el modulo ya es caro: zonas de conflicto por sangrado de resina alrededor del die, pilas de acabado que parecen soldables pero son debiles para la union y rutas de contaminacion que minan la resistencia a la traccion mucho antes de que el hilo se pele en campo. El objetivo es simple: fijar la ruta de microensamblaje ceramico mas limpia y estable antes de desechar un die de alto valor sobre un pad que nunca estuvo realmente listo para la union.
Lecturas relacionadas utiles:
FAQ
La ceramica es automaticamente mejor que FR-4 para la union por hilo?
No, no como afirmacion general. La ceramica pertenece a una categoria de sustrato distinta, pero el exito de la union sigue dependiendo del estado del pad, la eleccion del acabado y el control del proceso.
ENEPIG es siempre necesario para la union por hilo en ceramica?
No. ENEPIG es una opcion valida de familia de acabados en discusiones de union por hilo, pero la eleccion correcta depende del proceso de union por hilo y del flujo completo de ensamblaje.
Puedo calificar el proceso de union solo con ajustes de maquina?
No. La preparacion aguas arriba del pad, el estado del acabado, el control de contaminacion y la disciplina de fijacion del die afectan todos a la aptitud de union.
Deben revisarse por separado la fijacion del die y la union por hilo?
Pueden revisarse como pasos separados, pero el paquete de liberacion debe tratarlos como vinculados porque la contaminacion o la tension local procedente de la fijacion del die puede debilitar la union.
Cual es el error de liberacion mas comun?
Los equipos suelen nombrar un acabado y un sustrato ceramico, pero dejan sin definir el metodo de validacion, las reglas de manipulacion y los controles de limpieza aguas arriba.
Cuando debe recalificarse el proceso?
La recalificacion debe revisarse siempre que la ruta del sustrato, la pila de acabado, el tipo de hilo o las condiciones de ensamblaje aguas arriba cambien de una forma que pueda afectar la formacion de la union.
Referencias publicas
Resumen de normas IPC para flex y rigid-flex Respalda el uso acotado del vocabulario de construccion PCB cuando el articulo encauza el trabajo ceramico hacia una placa liberada o un paquete de sustrato.
Pagina PCB ceramico de APTPCB Respalda el contexto de sustrato ceramico utilizado para mantener el articulo dentro del limite de fabricacion ceramica.
Pagina Acabados superficiales PCB de APTPCB Respalda el encuadre por familia de acabados cuando la preparacion del pad y la eleccion del acabado afectan la bondabilidad.
Pagina Union de cobre DBC/AMB sobre ceramica de APTPCB Respalda la decision aguas arriba sobre la ruta ceramica cuando la union por hilo depende de la eleccion de sustrato y del proceso de cobre.
Informacion de autor y revision
- Autor: equipo de contenidos de ceramica, encapsulado y DFM de APTPCB
- Revision tecnica: equipo de ingenieria de sustratos ceramicos, pads de union y validacion de ensamblaje
- Ultima actualizacion: 2026-05-15