
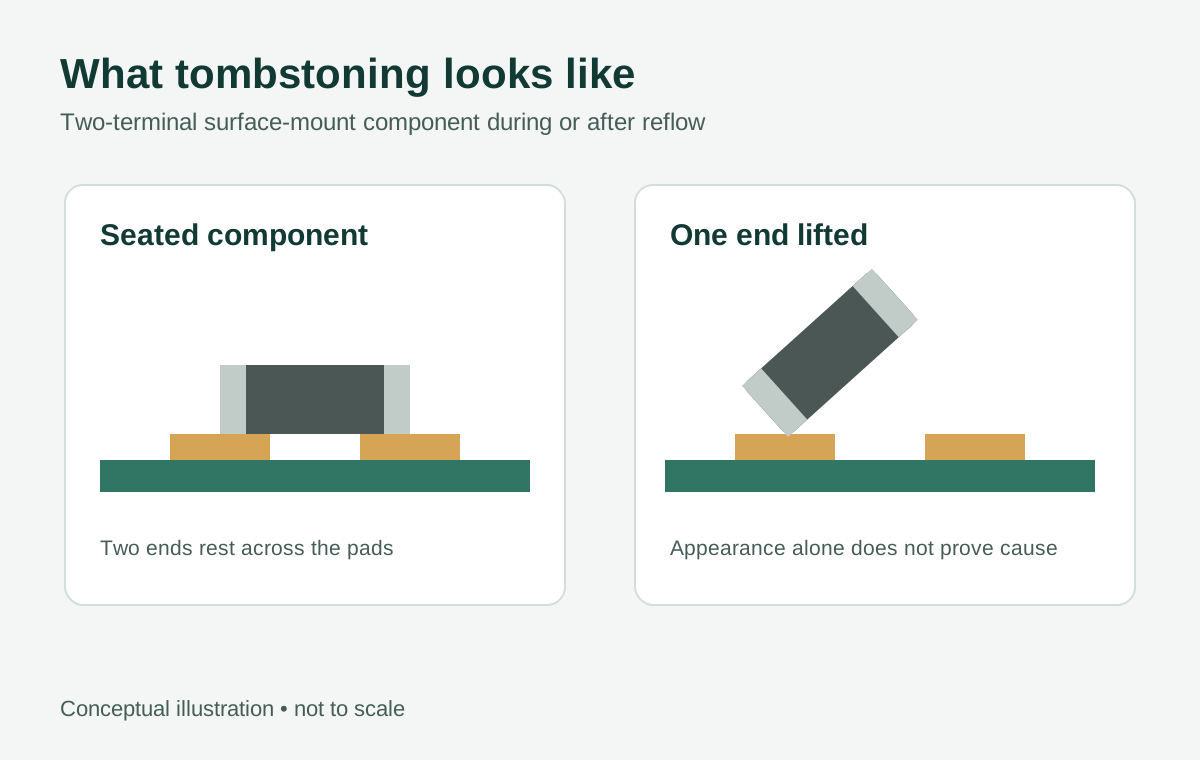
Il tombstoning SMT si verifica quando, durante la rifusione, un'estremità di un componente a due terminali si solleva dal pad, lasciando il componente inclinato o in posizione verticale. Un meccanismo comune è la bagnabilità disuguale della saldatura: le forze sui due terminali si sviluppano in modo diverso e sollevano il componente. Depositi di pasta, posizionamento, geometria dei pad, flusso di calore e condizioni superficiali possono tutti contribuire, ma il componente sollevato non rivela da solo la causa.
La risposta più utile consiste nel conservare le evidenze dalla stampa alla rifusione, confrontare le posizioni interessate con quelle non interessate e verificare le ipotesi concorrenti modificando una sola variabile per volta. Sostituire il componente può ripristinare una singola scheda, ma non chiarisce perché si sia verificato il difetto né se il lotto successivo sia a rischio.
Cosa succede durante la rifusione?
Prima della rifusione, un componente chip correttamente appoggiato poggia su due depositi di pasta. Quando la saldatura fonde e bagna i terminali del componente e i pad della scheda, la tensione superficiale contribuisce a formare i giunti. Se le forze di bagnabilità diventano sufficientemente sbilanciate mentre il componente può ancora muoversi, un'estremità può sollevarsi.
La bagnabilità disuguale è un'ipotesi iniziale utile, non una diagnosi completa. Per esempio, un pad può scaldarsi in modo diverso perché la sua connessione in rame differisce da quella dell'altro. Anche un deposito di pasta non uniforme o uno scostamento di posizionamento possono modificare la geometria dei giunti in formazione. Queste condizioni possono interagire: una stampa che sembra accettabile se considerata da sola può comunque essere sensibile alla combinazione di layout, componente e processo di rifusione.
Possono verificarsi anche altri meccanismi, compresi movimenti associati al vapore o al galleggiamento del componente nella saldatura fusa. Un componente può inoltre essere spostato prima o dopo la rifusione. Per prima cosa, accerta quando è avvenuto il movimento, senza presumere che ogni componente sollevato sia stato portato in verticale dallo stesso meccanismo.
Raccogliere le evidenze seguendo l'ordine del processo
Indagare seguendo l'ordine di assemblaggio della scheda aiuta a distinguere una condizione a monte da un effetto della rifusione. Tieni identificate le schede interessate e un campione rappresentativo di quelle non interessate finché il team d'indagine non concorda cosa ispezionare o rilavorare.
1. Confermare il difetto e la sua estensione
Registra, per ogni posizione interessata, il designatore di riferimento, il codice componente, la revisione della scheda, la posizione sul pannello e l'orientamento. Fotografa il componente e i due pad prima di toccarli. Indica se il componente è completamente verticale, parzialmente sollevato, spostato o mancante, e se la saldatura è visibile su ciascun pad e terminale.
Confronta posizioni simili sulla stessa scheda e su altre schede del lotto. Un fenomeno limitato a un solo designatore orienta l'indagine verso condizioni locali; difetti in posizioni non correlate possono giustificare una revisione più ampia del processo. Nessuno dei due schemi, da solo, dimostra una causa.
Un'estremità sollevata può creare un circuito aperto, ma un riscontro visivo e un risultato elettrico rispondono a domande diverse. Classifica e gestisci la scheda secondo i requisiti di prodotto e ispezione applicabili e concordati, invece di dedurre un criterio di accettazione dal solo aspetto. Per la terminologia correlata, consulta classificazione dei difetti SMT e difetti dei giunti di saldatura.
2. Esaminare i depositi di pasta prima del posizionamento
Usa i registri disponibili dell'ispezione di stampa o le immagini conservate prima del posizionamento per confrontare i due depositi nella posizione interessata. Cerca differenze di copertura, posizione, forma e, se misurati, volume o altezza del deposito. Confronta gli stessi pad sulle schede non interessate e verifica eventuali variazioni tra posizioni del pannello o nel tempo.
Controlla se un deposito è disallineato rispetto al pad, non solo se la pasta è presente. Se le evidenze suggeriscono un problema di stampa, verifica l'allineamento dello stencil, le condizioni delle aperture e la cronologia di pulizia. Controlla inoltre che identificazione, manipolazione e registri d'uso della pasta siano conformi alle istruzioni del fornitore e al processo approvato.
Un esito positivo dell'ispezione di stampa è un'evidenza utile, ma non esclude la stampa né le sue interazioni con il resto del processo. Il RIT e SMTA, Case Study: Analyzing 0402 Capacitor Defects and Stencil Printing ha riferito che i criteri convenzionali di stampa erano stati superati nonostante il verificarsi dei difetti, e che nell'impostazione studiata l'orientamento era rilevante. Queste osservazioni non definiscono un criterio di stampa universale né un orientamento preferibile.
3. Esaminare il posizionamento prima della rifusione
Esamina, se disponibili, le immagini dell'ispezione di posizionamento o i registri macchina. Confronta il centro del componente, la rotazione e la sovrapposizione con entrambi i pad. Uno scostamento può far aderire un terminale alla pasta in modo diverso dall'altro, anche quando i depositi sembrano simili.
Verifica che componente e footprint corrispondano al progetto rilasciato. Se lo scostamento si ripete, controlla il feeder, l'ugello e i registri di configurazione pertinenti. Non considerare la posizione dopo la rifusione una prova della posizione iniziale: il componente potrebbe essersi mosso durante la fusione.
4. Confrontare i due lati del footprint
Ispeziona il footprint rilasciato insieme al rame collegato a ciascun pad. Differenze nella forma dei pad, nel rame circostante, nei collegamenti ai piani, nelle piste o nei via possono modificare la distribuzione della saldatura o il flusso di calore locale. Prima di attribuire il problema al layout, verifica la scheda reale rispetto al progetto e ai registri di fabbricazione.
Non presumere che rendere i pad visivamente identici risolva il problema. Il rame sotto o attorno ai pad, la definizione della maschera di saldatura e il terminale del componente possono comunque far comportare diversamente i due lati. Qualsiasi revisione del footprint o del rame richiede una verifica elettrica, termica e di assemblaggio.
5. Misurare il processo termico nella posizione pertinente
Esamina la configurazione effettiva della rifusione e un profilo misurato della scheda, non soltanto la ricetta del forno. Se praticabile, usa sensori di temperatura fissati in modo adeguato vicino alla posizione interessata e confronta i due lati, tenendo presente che posizione e fissaggio del sensore possono influenzare la lettura. Le misure vicino a un pad sono evidenze del riscaldamento locale, non una misura diretta dell'istante in cui bagna uno specifico giunto di saldatura.
Considera il carico della scheda, l'orientamento, le condizioni del trasportatore e la massa termica vicina. Valuta la rampa misurata, il picco, il tempo sopra la temperatura di liquidus della saldatura e il comportamento in raffreddamento rispetto ai requisiti applicabili di pasta, componenti e scheda. Non esiste un unico profilo corretto per ogni assemblaggio.
6. Controllare materiali e cause alternative
Verifica la finitura della scheda e la cronologia di stoccaggio, le condizioni del componente, la manipolazione della pasta, l'esposizione e gli eventuali segni di contaminazione o danno. Se la tracciabilità lo consente, confronta i lotti di materiale interessati e non interessati. Una bagnabilità scarsa può essere pertinente, ma il solo aspetto non dimostra quale superficie o materiale l'abbia causata.
Esamina anche la manipolazione e gli eventi di processo che potrebbero spostare un componente prima o dopo la rifusione. Se le evidenze disponibili sono incomplete, registra tale limite e progetta una prova che distingua le ipotesi principali.
Matrice diagnostica: le evidenze non sono un verdetto
| Osservazione | Spiegazioni concorrenti | Verifica successiva utile |
|---|---|---|
| La pasta sembra più abbondante o disallineata su un pad | Problema di trasferimento o allineamento della stampa; anche la geometria del pad può far apparire diversi depositi normali | Confronta i dati d'ispezione prima del posizionamento nella stessa posizione su più schede. Prima di modificare il progetto, verifica l'allineamento dello stencil e le condizioni delle aperture. |
| Il componente è disallineato prima della rifusione | Configurazione del posizionamento o presentazione del componente; anche una pasta non uniforme può influire sull'appoggio del componente | Confronta le immagini del posizionamento con quelle della stampa. Verifica se gli scostamenti si ripetono e controlla i registri pertinenti del posizionamento. |
| I pad o il rame circostante differiscono | Flusso di calore locale o distribuzione della saldatura asimmetrici; il difetto potrebbe invece seguire uno schema di stampa o posizionamento | Confronta il layout rilasciato, le caratteristiche della scheda reale e le posizioni corrispondenti non interessate. Se praticabile, misura il riscaldamento locale. |
| I difetti sono correlati all'orientamento | L'assemblaggio può rispondere alla direzione di riscaldamento o a un'altra condizione dipendente dall'orientamento; l'orientamento può anche coincidere con uno specifico footprint o una posizione sul pannello | Confronta posizioni equivalenti e profili misurati. Se sicuro e consentito, esegui una prova controllata di orientamento senza modificare contemporaneamente componente o footprint. |
| Un lato mostra una bagnabilità più debole o condizioni superficiali sospette | Contaminazione, finitura o condizioni del componente possono contribuire; anche un riscaldamento locale insufficiente o altre interazioni di processo possono produrre un aspetto simile | Esamina la tracciabilità e i registri di manipolazione; confronta i lotti di materiale e il riscaldamento misurato. Prima di attribuire responsabilità, usa metodi di ispezione o analisi concordati. |
| Posizionamento e depositi sembrano uniformi, ma il movimento appare durante o dopo la rifusione | La bagnabilità differenziale resta possibile; possono essere coinvolti anche vapore, galleggiamento o manipolazione | Determina quando è stato osservato per la prima volta il movimento e confronta i registri di rifusione e manipolazione. Raccogli ulteriori evidenze di processo prima di scegliere un'azione correttiva. |
La matrice è un punto di partenza. Più osservazioni possono essere vere contemporaneamente e una sola immagine dopo la rifusione può non distinguerle.
Verificare una modifica senza perdere di vista la causa
Una prova utile parte da un'ipotesi scritta e da una previsione. Per esempio, se l'ipotesi principale è che uno scostamento ripetibile del posizionamento contribuisca al sollevamento, confronta schede prodotte con l'impostazione di posizionamento attuale e schede prodotte con un'impostazione corretta, mantenendo per quanto possibile coerenti le altre condizioni pertinenti.
Definisci quali posizioni ispezionare, quali evidenze di processo conservare e come confrontare i risultati. Includi, se possibile, anche posizioni non interessate. Una piccola prova può orientare l'indagine, ma potrebbe non dimostrare le prestazioni del processo nel lungo periodo. Registra condizioni e limiti della prova, senza considerare una sola scheda senza difetti come una soluzione dimostrata.
Esempio ipotetico: un team di assemblaggio rileva condensatori sollevati in corrispondenza di un footprint. Le immagini precedenti al posizionamento mostrano depositi simili sui due pad, ma le immagini di posizionamento rivelano uno scostamento ripetibile. Il team verifica e corregge prima la configurazione di posizionamento, poi realizza un confronto in condizioni altrimenti controllate. Se lo scostamento scompare ma il sollevamento continua, l'ipotesi relativa al posizionamento perde forza; il team dovrebbe tornare alle evidenze di layout, termiche e dei materiali, invece di continuare a regolare il posizionamento alla cieca.
«Una variabile per volta» è una disciplina che rende interpretabili le prime prove, non l'affermazione che le variabili agiscano indipendentemente. Se le modifiche controllate singolarmente non spiegano il difetto, può servire un esperimento più ampio e pianificato per indagare le interazioni. Registra le variazioni inevitabili tra una prova e l'altra.
Le prove di orientamento richiedono particolare attenzione. Ruota un componente solo se lo consentono la sua funzione elettrica, la costruzione, il footprint e i requisiti del prodotto. Ruotare una scheda nel forno può modificare più di una condizione di esposizione: documenta cosa è cambiato e confronta le misure pertinenti. Nessuno dei due orientamenti è un rimedio predefinito.
Tradurre i risultati in una decisione di produzione
Cause diverse richiedono azioni diverse:
- Evidenze legate alla stampa: verifica l'allineamento dello stencil, le condizioni delle aperture, la manipolazione della pasta e il metodo d'ispezione. Se si propone una modifica delle aperture, valuta gli effetti sui giunti vicini e ottieni l'approvazione necessaria.
- Evidenze legate al posizionamento: correggi il problema di configurazione identificato e verifica il posizionamento prima della rifusione. Controlla che l'azione correttiva riguardi il componente e le posizioni interessate.
- Evidenze legate al layout: esamina con il responsabile del progetto l'equilibrio tra pad e rame. Una revisione della scheda può richiedere una verifica elettrica e di fabbricazione, oltre a una prova di assemblaggio.
- Evidenze legate al profilo termico: modifica il processo solo entro i requisiti applicabili per materiali e componenti, quindi misura il profilo risultante sull'assemblaggio pertinente.
- Evidenze legate ai materiali o alle superfici: separa, se opportuno, il materiale sospetto, conserva la tracciabilità e concorda un'indagine con il fornitore responsabile. Non presumere che basti modificare la finitura.
La rilavorazione deve rispettare i requisiti concordati per il prodotto e i materiali. Documenta ciò che è stato rimosso o sostituito, ispeziona il sito per rilevare eventuali danni e verifica l'assemblaggio rilavorato secondo i criteri applicabili. Se la causa resta irrisolta, mantieni distinta la decisione di contenimento da qualsiasi affermazione secondo cui il processo sarebbe stato corretto.
Anche la scelta della pasta fa parte del processo e non sostituisce la diagnosi. L'approfondimento sulla scelta della pasta saldante può aiutare a impostare le domande sui materiali; la pasta scelta deve comunque essere valutata con la scheda, il componente, la stampa e le condizioni di rifusione effettivi.
Cosa inviare con una richiesta di informazioni sull'assemblaggio
Per una discussione concreta con APTPCB, fornisci la revisione della scheda e i file di assemblaggio, i codici componente e i designatori di riferimento interessati, nonché fotografie o registri d'ispezione identificati per fase del processo. Includi i requisiti applicabili di ispezione e accettazione, la tracciabilità dei materiali e dei lotti se disponibile, e i dati misurati della rifusione se è già stata tentata una produzione.
Specifica se l'esigenza immediata è indagare un difetto esistente, esaminare un progetto proposto o discutere una nuova produzione. Indica eventuali vincoli relativi a modifiche del footprint, rotazione dei componenti, rilavorazione e quantità di prova. Se sono disponibili evidenze precedenti alla rifusione, non sostituirle con una foto della scheda dopo la rifusione.
Puoi avviare una richiesta di produzione dalla pagina dei preventivi oppure usare contatti per discutere delle informazioni disponibili.
Riferimenti tecnici pubblici
- RIT e SMTA, Case Study: Analyzing 0402 Capacitor Defects and Stencil Printing — indagine specifica sul caso relativa a stampa, orientamento e difetti.
- Indium, The Printed Circuit Assembler’s Guide to Solder Defects — approfondimento complementare sui difetti di saldatura e sulla bagnabilità disuguale.
- Metallic Resources, Tombstoning Explained — approfondimento sui meccanismi del tombstoning, comprese alternative alla bagnabilità disuguale.