
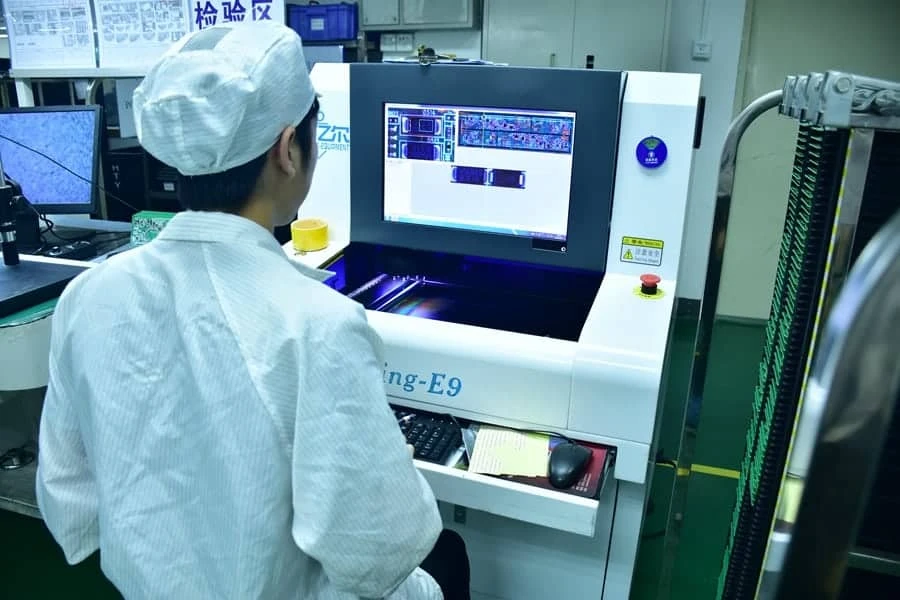
Un giunto freddo (cold solder joint) è una connessione in cui la lega saldante non ha fuso completamente o non ha bagnato in modo adeguato sia la piazzola sia il reoforo del componente. L'aspetto tipico è opaco, granuloso o grumoso, con un menisco incompleto o una fessurazione visibile sul bordo. Un giunto di questo tipo può superare un collaudo elettrico funzionale rapido, per poi guastarsi sul campo sotto stress termico o vibrazioni meccaniche. Insieme ai cortocircuiti per ponte di saldatura (solder bridge), alle palline di saldatura (solder balls), alle cricche e alla mancata bagnatura, costituisce la causa della maggior parte dei fallimenti di assemblaggio.
L'analisi parte dal sintomo per risalire alla causa di processo. Per ciascuna anomalia vengono definiti l'aspetto visivo, l'origine termomeccanica nella saldatura a rifusione, ad onda o manuale, la tecnica di ispezione richiesta e i criteri di conformità secondo lo standard IPC-A-610. Questa trattazione è limitata esclusivamente alle giunzioni di saldatura. Per i difetti relativi al circuito stampato nudo e per una panoramica generale sui fallimenti di fabbricazione, consultare la guida ai difetti comuni dei PCB.
Punti chiave
- La maggior parte dei difetti nei giunti di saldatura deriva dal volume di pasta saldante, dalla bagnabilità, dall'apporto termico o da sollecitazioni meccaniche. Risolvere la causa alla radice, non limitarsi a rilavorare il giunto.
- I giunti freddi e mossi dipendono da un profilo termico insufficiente o da vibrazioni durante la solidificazione. I giunti non bagnati o con saldatura asciutta derivano da superfici contaminate o ossidate.
- Ponti di saldatura e pallini (solder balls) sono legati principalmente alla serigrafia della pasta o al profilo nella saldatura a rifusione, oppure a problemi di flussante, preriscaldo o sbroglio nella saldatura ad onda.
- Le cricche sui giunti emergono spesso dopo l'assemblaggio, provocate da cicli termici, flessione del circuito stampato o vibrazioni. Possono restare invisibili fino al guasto del prodotto sul campo.
- L'ispezione AOI rileva la maggior parte dei difetti visibili, i controlli a raggi X-ray sono necessari per i giunti nascosti sotto package BGA e QFN, mentre il collaudo elettrico individua circuiti aperti e cortocircuiti, ma non evidenzia i giunti marginali.
- I criteri di accettabilità dipendono dalla classe e dalla revisione dello standard IPC-A-610 specificate a disegno. Eseguire il rework esclusivamente sui difetti conclamati, non sulle condizioni conformi.
Tabella di diagnosi dei difetti di saldatura
Consultare prima questa tabella. Individuare il difetto riscontrato, quindi verificare la causa probabile e il metodo di ispezione idoneo alla conferma.
| Difetto | Aspetto visivo | Causa principale più probabile | Ispezione di rilevamento | Disposizione tipica IPC-A-610 (Classe 2 e 3) |
|---|---|---|---|---|
| Saldatura fredda | Superficie opaca, granulosa o irregolare; menisco inadeguato; la saldatura si deposita sul giunto senza bagnare | Apporto termico insufficiente (picco basso, tempo sopra il liquidus ridotto, massa termica elevata, saldatore sottodimensionato); superficie contaminata | Ispezione visiva, AOI; può superare il test elettrico manifestando intermittenze | Difetto se i requisiti di bagnabilità o del menisco non sono soddisfatti; rilavorare |
| Giunto disturbato | Superficie rugosa, fessurata o con linee di stress | Movimento del giunto durante la solidificazione della saldatura (vibrazioni del convogliatore, manipolazione, movimento nella saldatura manuale) | Ispezione visiva, AOI | Difetto; rifusione o rilavorazione |
| Ponte di saldatura (solder bridge) | Saldatura che cortocircuita due conduttori separati | Eccesso di pasta saldante, disallineamento di stampa, sbavatura dello stencil, fine-pitch, preriscaldo insufficiente o flussante inadeguato nell'onda | SPI (pre-rifusione), AOI, X-ray sotto i BGA, test elettrico | Difetto in tutte le classi; rimuovere |
| Pallini / perline di saldatura (solder balls / beading) | Piccole sfere in prossimità del giunto o a lato dei componenti chip | Degassamento della pasta, umidità, pasta su solder mask, aperture eccessive dello stencil, rampa termica troppo rapida | AOI, ispezione visiva; X-ray sotto i package | Accettabile solo se intrappolato o inglobato e privo di violazioni dell'isolamento elettrico minimo; altrimenti difetto |
| Saldatura insufficiente | Menisco troppo piccolo; pad o reoforo non interamente coperti | Volume di pasta saldante insufficiente, aperture dello stencil ostruite, risalita della saldatura nei via | SPI, AOI | Difetto se inferiore ai limiti minimi del menisco stabiliti dalla classe; aggiungere saldatura |
| Mancata bagnatura (non-wetting) | La saldatura forma una goccia senza legarsi al pad o al reoforo; metallo base esposto | Ossidazione o contaminazione di pad o reoforo, finitura invecchiata, flussante errato | Ispezione visiva, AOI, test di saldabilità sui componenti in ingresso | Difetto; ripristinare la superficie e risaldare |
| Ritiro della bagnatura (dewetting) | La saldatura si è espansa per poi ritirarsi, lasciando un film sottile e accumuli irregolari | Superficie contaminata o finitura degradata sotto la saldatura | Ispezione visiva, ingrandimento ottico | Accettabilità subordinata all'estensione e alla posizione; frequentemente classificato come difetto |
| Giunto criccato o fratturato | Fessurazione capillare attorno al reoforo o attraverso il menisco | Fatica da cicli termici, flessione del circuito stampato, vibrazioni, intermetallici fragili | Ingrandimento ottico, microsezione, X-ray (in determinati casi), test elettrico sotto stress | Difetto; rilavorare e analizzare la causa |
| Head-in-pillow (BGA) | La sfera poggia sulla pasta saldante senza essersi fusa con essa | Deformazione (warpage), sfere ossidate, volume di pasta insufficiente, profilo termico | X-ray (angolato o 3D), microsezione | Difetto |
| Vuoti (voids) | Inclusioni gassose all'interno del giunto | Chimica della pasta saldante, profilo termico, via-in-pad, pad termici ampi | X-ray | Valutazione in base alla classe IPC e alle specifiche del cliente |
| Tombstoning | Componente chip sollevato in verticale su un'estremità | Squilibrio termico o differenza di volume di pasta saldante tra i due pad | AOI | Difetto |
La colonna delle disposizioni costituisce una guida orientativa e non sostituisce lo standard di riferimento. I criteri IPC-A-610 variano in base a revisione, tipologia di componente, geometria delle terminazioni e classe del prodotto. Verificare sempre la revisione e la classe prescritte nei disegni costruttivi o nelle specifiche contrattuali.
Cos'è una saldatura fredda e come riconoscerla?
Una saldatura fredda si forma quando la lega saldante non raggiunge uno stato completamente liquido per il tempo necessario a bagnare entrambe le superfici metalliche, oppure quando il giunto subisce movimenti durante la fase di raffreddamento. Nella saldatura a rifusione, questo problema si verifica in genere quando la scheda o un componente ad alta massa termica non rimangono sufficientemente a lungo al di sopra della temperatura di fusione della lega. Nella saldatura manuale, la causa è quasi sempre una punta del saldatore sottodimensionata o troppo fredda per il giunto, oppure l'abitudine errata di fondere lo stagno sulla punta per poi applicarlo, anziché scaldare simultaneamente pad e reoforo.
Segni visivi di un giunto freddo:
- Superficie opaca, cristallizzata o granulosa. I giunti senza piombo sono per loro natura meno lucidi rispetto a quelli in stagno-piombo: valutare la struttura superficiale e la geometria, non solo la brillantezza.
- Massa convessa e globulare anziché un menisco concavo e uniforme.
- Linea di separazione visibile o fessura nel punto di contatto tra la lega e il reoforo o il pad.
- Malfunzionamenti intermittenti che variano al variare della temperatura o flettendo il circuito stampato.
Nelle attività di rilavorazione e nella documentazione tecnica anglosassone, questi difetti vengono spesso indicati come «dry joints». Nelle ispezioni di assemblaggio, un dry joint corrisponde a una mancata bagnatura: la lega è presente sul giunto, ma non ha formato il legame intermetallico con il rame.
Per prevenire il problema: tracciare il profilo termico del forno su una scheda reale applicando termocoppie sui componenti con maggiore massa termica, mantenere il tempo sopra il liquidus (TAL) nei parametri indicati dal produttore della pasta saldante e, per la saldatura manuale, scegliere punte e temperature proporzionate alla dispersione termica del giunto. Dettagli operativi sono disponibili nella guida sui profili di rifusione e nelle best practice per la saldatura manuale.
Ponte di saldatura: cause nella rifusione e nell'onda
Un ponte di saldatura è un cortocircuito formato da lega saldante ed è sempre un difetto. Le cause variano in base al processo.
Nella saldatura a rifusione, i ponti hanno quasi sempre origine nella fase di serigrafia:
- Eccesso di pasta saldante dovuto ad aperture sovradimensionate o a uno stencil troppo spesso
- Sbavatura di pasta sotto lo stencil o disallineamento della stampa
- Collasso (slump) della pasta causato da un preriscaldo lento o non uniforme
- Pad fine-pitch con spaziatura di solder mask insufficiente
L'ispezione SPI intercetta la maggior parte di questi problemi prima del montaggio dei componenti. La riduzione delle aperture dello stencil e la presenza di traversini di solder mask (mask web) tra i pad fine-pitch ne prevengono la formazione. Per dettagli, consultare le regole di progettazione dello stencil per fine-pitch.
Nella saldatura ad onda e selettiva, i ponti sono causati da:
- Preriscaldo insufficiente o attività inadeguata del flussante
- Orientamento del circuito stampato che favorisce il trascinamento della lega tra i reofori
- Reofori troppo lunghi o troppo vicini tra loro
- Assenza di piazzole di scarico (solder thieves) sul bordo d'uscita delle file di connettori
Solder ball e solder beading
Le solder ball sono piccole sfere di saldatura che si separano dal giunto principale. Il beading consiste in una sfera di dimensioni maggiori che si posiziona a lato di un componente chip, tipicamente sotto o in prossimità del corpo.
Cause frequenti:
- Umidità nella pasta saldante o nei circuiti stampati, che vaporizza durante la rifusione
- Gradienti di salita termica (ramp rate) eccessivi, che provocano una degassificazione violenta del flussante
- Pasta saldante stampata sul solder mask o residui accumulati sul lato inferiore dello stencil
- Aperture dello stencil sovradimensionate per i componenti chip, che spingono la pasta sotto il corpo del componente
Le solder ball rappresentano un rischio critico per l'affidabilità: particelle non fissate possono muoversi e causare cortocircuiti nel tempo. Secondo lo standard IPC-A-610, una solder ball è considerata accettabile solo se intrappolata o incapsulata (ad esempio trattenuta dai residui di flussante no-clean o dal coating) e a condizione che non riduca la distanza di isolamento al di sotto del minimo elettrico richiesto. Le sfere libere richiedono sempre la rimozione. Il riscontro sistematico di solder ball costituisce un'anomalia di processo da correggere tempestivamente, anche qualora i singoli componenti rispettino i criteri di accettabilità.
Giunti di saldatura criccati o fratturati
Un giunto di saldatura criccato presenta una frattura attraverso o attorno al menisco (fillet). A differenza della maggior parte degli altri difetti, si manifesta spesso sul campo dopo la produzione.
Cause tipiche:
- Cicli termici. I diversi coefficienti di dilatazione tra componente, lega saldante e circuito stampato affaticano il giunto nel corso dei cicli. I componenti ceramici di grandi dimensioni e i package BGA su schede ad alto spessore sono i punti più critici.
- Sollecitazioni meccaniche. La flessione della scheda durante la depanellizzazione, l'inserimento in fixture ICT, il serraggio delle viti o l'innesto di connettori può fratturare i giunti e danneggiare i condensatori ceramici.
- Vibrazioni. Componenti pesanti privi di fissaggio o supporto meccanico causano affaticamento sui propri giunti.
- Intermetallici fragili. Un tempo eccessivo al di sopra della temperatura di rifusione o l'incompatibilità tra finitura superficiale e lega indeboliscono l'interfaccia intermetallica.
L'ispezione AOI rileva le cricche con estrema difficoltà. L'analisi richiede microscopia ad alto ingrandimento, ispezione X-ray ad angolo obliquo o sezioni micrografiche; i test di vibrazione e i cicli termici permettono invece di evidenziarle durante la qualifica del prodotto. La prevenzione dipende soprattutto dalle scelte di design: vincolare meccanicamente i componenti pesanti, posizionare i componenti sensibili lontano da testimoni di rottura (break-off tabs) e fori di montaggio, e limitare la flessione del circuito stampato nelle attrezzature di collaudo. Consultare la guida ai test di ciclaggio termico per i dettagli sulle procedure di screening.
Giunti secchi, saldatura insufficiente e mancata bagnatura
Questi tre difetti sono correlati ma distinti:
- Saldatura insufficiente: la quantità di lega non basta a formare il menisco richiesto. La causa risale solitamente al volume di pasta saldante depositato o al richiamo per capillarità (wicking) della lega fusa all'interno di un via aperto nel pad.
- Mancata bagnatura (non-wetting): la saldatura non aderisce mai alla superficie. Il metallo base resta visibile e la lega si ritira formando gocce. La causa risiede nello stato superficiale: ossidazione, contaminazione o una finitura invecchiata o mal depositata.
- Disbagnatura (dewetting): la lega aderisce brevemente per poi ritirarsi, lasciando un film sottile e irregolare con accumuli isolati. Anche questo difetto indica un problema superficiale.
Se la mancata bagnatura interessa numerosi giunti dello stesso componente o dello stesso lotto di schede, verificare le condizioni di stoccaggio, la saldabilità dei componenti e la finitura del circuito stampato prima di modificare i parametri di processo. Il controllo della saldabilità su componenti e circuiti stampati deve essere eseguito durante la fase di controllo qualità in ingresso.
Quale ispezione rileva ciascun difetto?
Nessun metodo singolo individua tutti i difetti dei giunti di saldatura. Una strategia efficace prevede l'applicazione combinata su più livelli:
| Metodo | Difetti rilevati efficacemente | Limiti e difetti non rilevati |
|---|---|---|
| SPI (solder paste inspection) | Pasta saldante insufficiente, in eccesso o disallineata prima del reflow, causa primaria di ponti e circuiti aperti | Qualsiasi anomalia generata durante il montaggio o il reflow |
| AOI (automated optical inspection) | Ponti, componenti mancanti o disallineati, tombstoning, difetti visibili del raccordo, polarità errata | Giunti nascosti sotto BGA, QFN e schermature; microfessurazioni |
| X-ray (AXI) | Vuoti (voiding), ponti e circuiti aperti sotto BGA e componenti bottom-terminated; head-in-pillow mediante viste inclinate | Alcune fessurazioni; qualità di bagnatura sui giunti visibili |
| Test elettrico (flying probe, ICT) | Circuiti aperti e cortocircuiti, valori errati dei componenti | Giunti marginali o intermittenti che mantengono la continuità elettrica |
| Test funzionale | Guasti che compromettono il funzionamento operativo | Difetti latenti con cedimento sul campo |
| Sezione micrografica (cross-section) | Bagnatura, composti intermetallici, fessurazioni, vuoti in qualsiasi punto | Metodo distruttivo; limitato a qualifica e failure analysis |
Per integrare questi controlli in un piano unificato, consultare la guida alla strategia di collaudo PCBA. I criteri X-ray per il voiding nei BGA e l'effetto head-in-pillow approfondiscono l'accettabilità dei giunti nascosti.
Rework o scarto: IPC-A-610 Classe 2 vs Classe 3
Lo standard IPC-A-610 classifica ogni condizione in ottimale (target), accettabile, indicatore di processo o difetto, applicando limiti progressivamente più restrittivi dalla Classe 1 alla Classe 3. Alcune regole pratiche:
- Rilavorare esclusivamente i difetti. Rilavorare un giunto accettabile applica calore superfluo e rischia di danneggiare piazzole, componenti e circuito stampato.
- Monitorare gli indicatori di processo. Non costituiscono difetti, ma un trend in aumento indica un drift dei parametri di processo.
- La Classe 3 impone requisiti più severi per menisco e bagnabilità, richiedendo in genere una copertura di ispezione superiore, come il controllo X-ray su tutti i BGA.
- Limitare i cicli di rework. Ogni ciclo termico sollecita meccanicamente e termicamente piazzole e componenti. Definire un numero massimo di tentativi di rilavorazione ammessi per singola posizione.
- I ponti di saldatura e la mancata bagnabilità rappresentano difetti in qualsiasi classe.
La panoramica sui criteri di accettabilità IPC-A-610 descrive nel dettaglio classi e condizioni, mentre la guida all'assemblaggio IPC Classe 2 vs Classe 3 illustra le differenze applicative tra i due standard.
Controlli di processo da richiedere all'assemblatore
In fase di emissione dell'ordine, verificare la gestione dei parametri critici di processo per prevenire la formazione di difetti:
- Regole di progettazione dello stencil per componenti fine-pitch e chip, e frequenza di pulizia dello stencil
- SPI al 100% con limiti definiti per volume, area e altezza
- Profili di rifusione misurati sulla scheda assemblata reale, con tracciabilità registrata per singolo prodotto
- Ispezione AOI su ogni scheda e controllo X-ray per BGA, QFN e altri giunti nascosti
- Gestione e baking dei componenti sensibili all'umidità (MSD) secondo J-STD-033
- Controlli di saldabilità in accettazione (incoming) per componenti sospetti o circuiti stampati stoccati a lungo
- Procedura di rilavorazione con limite sul numero di cicli termici e registrazione per numero di serie o lotto
- Condivisione dei dati di difettosità (analisi di Pareto per tipologia di difetto) durante le fasi di NPI e rampa produttiva
- Classe e revisione dello standard IPC-A-610 applicate per l'accettazione finale
Controllo della qualità dei giunti di saldatura in APTPCB
Il servizio di assemblaggio SMT con ispezione AOI e X-ray di APTPCB impiega sistemi 3D SPI e AOI al 100% sulle linee SMT, forni per saldatura a rifusione a 10 zone in azoto e X-ray 3D per i giunti nascosti in base all'analisi del rischio, affiancati da collaudi a sonde mobili (flying probe), ICT e test funzionali su specifica di progetto. I criteri di accettabilità seguono gli standard IPC-A-610 e J-STD-001 secondo la classe definita nei disegni costruttivi. In fase NPI, il team di ingegneria verifica footprint, aperture dello stencil e profilo di rifusione della scheda; i dati raccolti dalle ispezioni vengono retroazionati sui parametri di processo prima del rilascio alla produzione in serie. I servizi dedicati di ispezione X-ray e ispezione AOI consentono un'analisi approfondita sia visiva sia per i giunti non accessibili otticamente.
Standard di riferimento applicabili:
- IPC-A-610: accettabilità degli assemblaggi elettronici
- J-STD-001: requisiti per gli assemblaggi elettrici ed elettronici saldati
- IPC-7711/7721: rilavorazione, modifica e riparazione degli assemblaggi elettronici
- J-STD-002 e J-STD-003: test di saldabilità per reofori dei componenti e circuiti stampati
- J-STD-033: movimentazione e stoccaggio dei dispositivi sensibili all'umidità
Domande frequenti
Quali sono le cause di una saldatura fredda?
Un giunto di saldatura freddo è causato da un apporto termico insufficiente o dal movimento del componente durante la solidificazione della lega. Nel processo di rifusione indica generalmente un tempo sopra il punto di fusione (TAL) inadeguato su quel determinato componente. Nella saldatura manuale si verifica quando piazzola e reoforo non vengono riscaldati contemporaneamente, oppure quando il saldatore non trasferisce potenza termica sufficiente al giunto.
Come si ripara una saldatura fredda?
Pulire il giunto, applicare flussante fresco e riscaldare simultaneamente piazzola e terminale finché la lega non fonde formando un raccordo regolare, aggiungendo una minima quantità di lega se necessario. Per giunti SMT in linea di produzione, la rilavorazione deve seguire procedure controllate (IPC-7711/7721) ed è necessario correggere i parametri di processo alla radice per evitare derive sistematiche.
Come si presenta un giunto di saldatura difettoso?
Un giunto difettoso può apparire opaco e granuloso, irregolare o raggrumato, fessurato, con volume insufficiente a coprire la piazzola oppure in cortocircuito (ponte di saldatura) con il pin adiacente. Le leghe senza piombo presentano una finitura superficiale naturalmente meno lucida rispetto alle leghe stagno-piombo: la conformità si valuta quindi su bagnabilità, angolo di contatto e profilo del raccordo, non sulla lucentezza.
Qual è la differenza tra un giunto freddo e un «dry joint»?
Spesso i due termini vengono usati come sinonimi. Un giunto freddo non ha ricevuto calore sufficiente per consentire la corretta fusione e formazione dell'intermetallico. In fase di ispezione ottica, il termine «dry joint» descrive più specificamente una mancata bagnabilità (non-wetting), in cui la lega si deposita sulla superficie senza creare legame metallurgico a causa di ossidazione o contaminazione del substrato.
Le palline di saldatura (solder balls) sono accettabili secondo IPC-A-610?
Di norma sono accettabili solo se intrappolate o inglobate (nel conformal coating o nel residuo di flussante) e purché non riducano la distanza di isolamento al di sotto del clearance elettrico minimo di progetto. Le sfere di saldatura libere di muoversi costituiscono sempre un difetto. Verificare il criterio specifico in base alla revisione e alla classe IPC-A-610 indicate a disegno.
L'ispezione X-ray rileva cricche nei giunti di saldatura?
In parte. L'ispezione X-ray identifica con precisione vuoti (voids), ponti e aperture sotto package BGA, mentre sistemi 3D o con asse inclinato evidenziano cricche marcate e difetti di tipo head-in-pillow. Microfratture da fatica termomeccanica richiedono spesso una conferma tramite microsezione metallografica o test elettrici eseguiti sotto sollecitazione meccanica o cicli termici.
Risolvere la causa all'origine del difetto del giunto
Ogni difetto del giunto di saldatura è riconducibile a una causa precisa: volume di pasta saldante, bagnabilità, profilo termico, movimento o sollecitazione meccanica. Utilizzare la tabella di diagnosi per identificare l'anomalia, verificarla con il metodo di ispezione dedicato, valutarne l'accettabilità in base alla classe specificata a disegno e intervenire sulla fase di processo responsabile. Questo intervento correttivo impedisce la ricomparsa del difetto sul lotto successivo.