
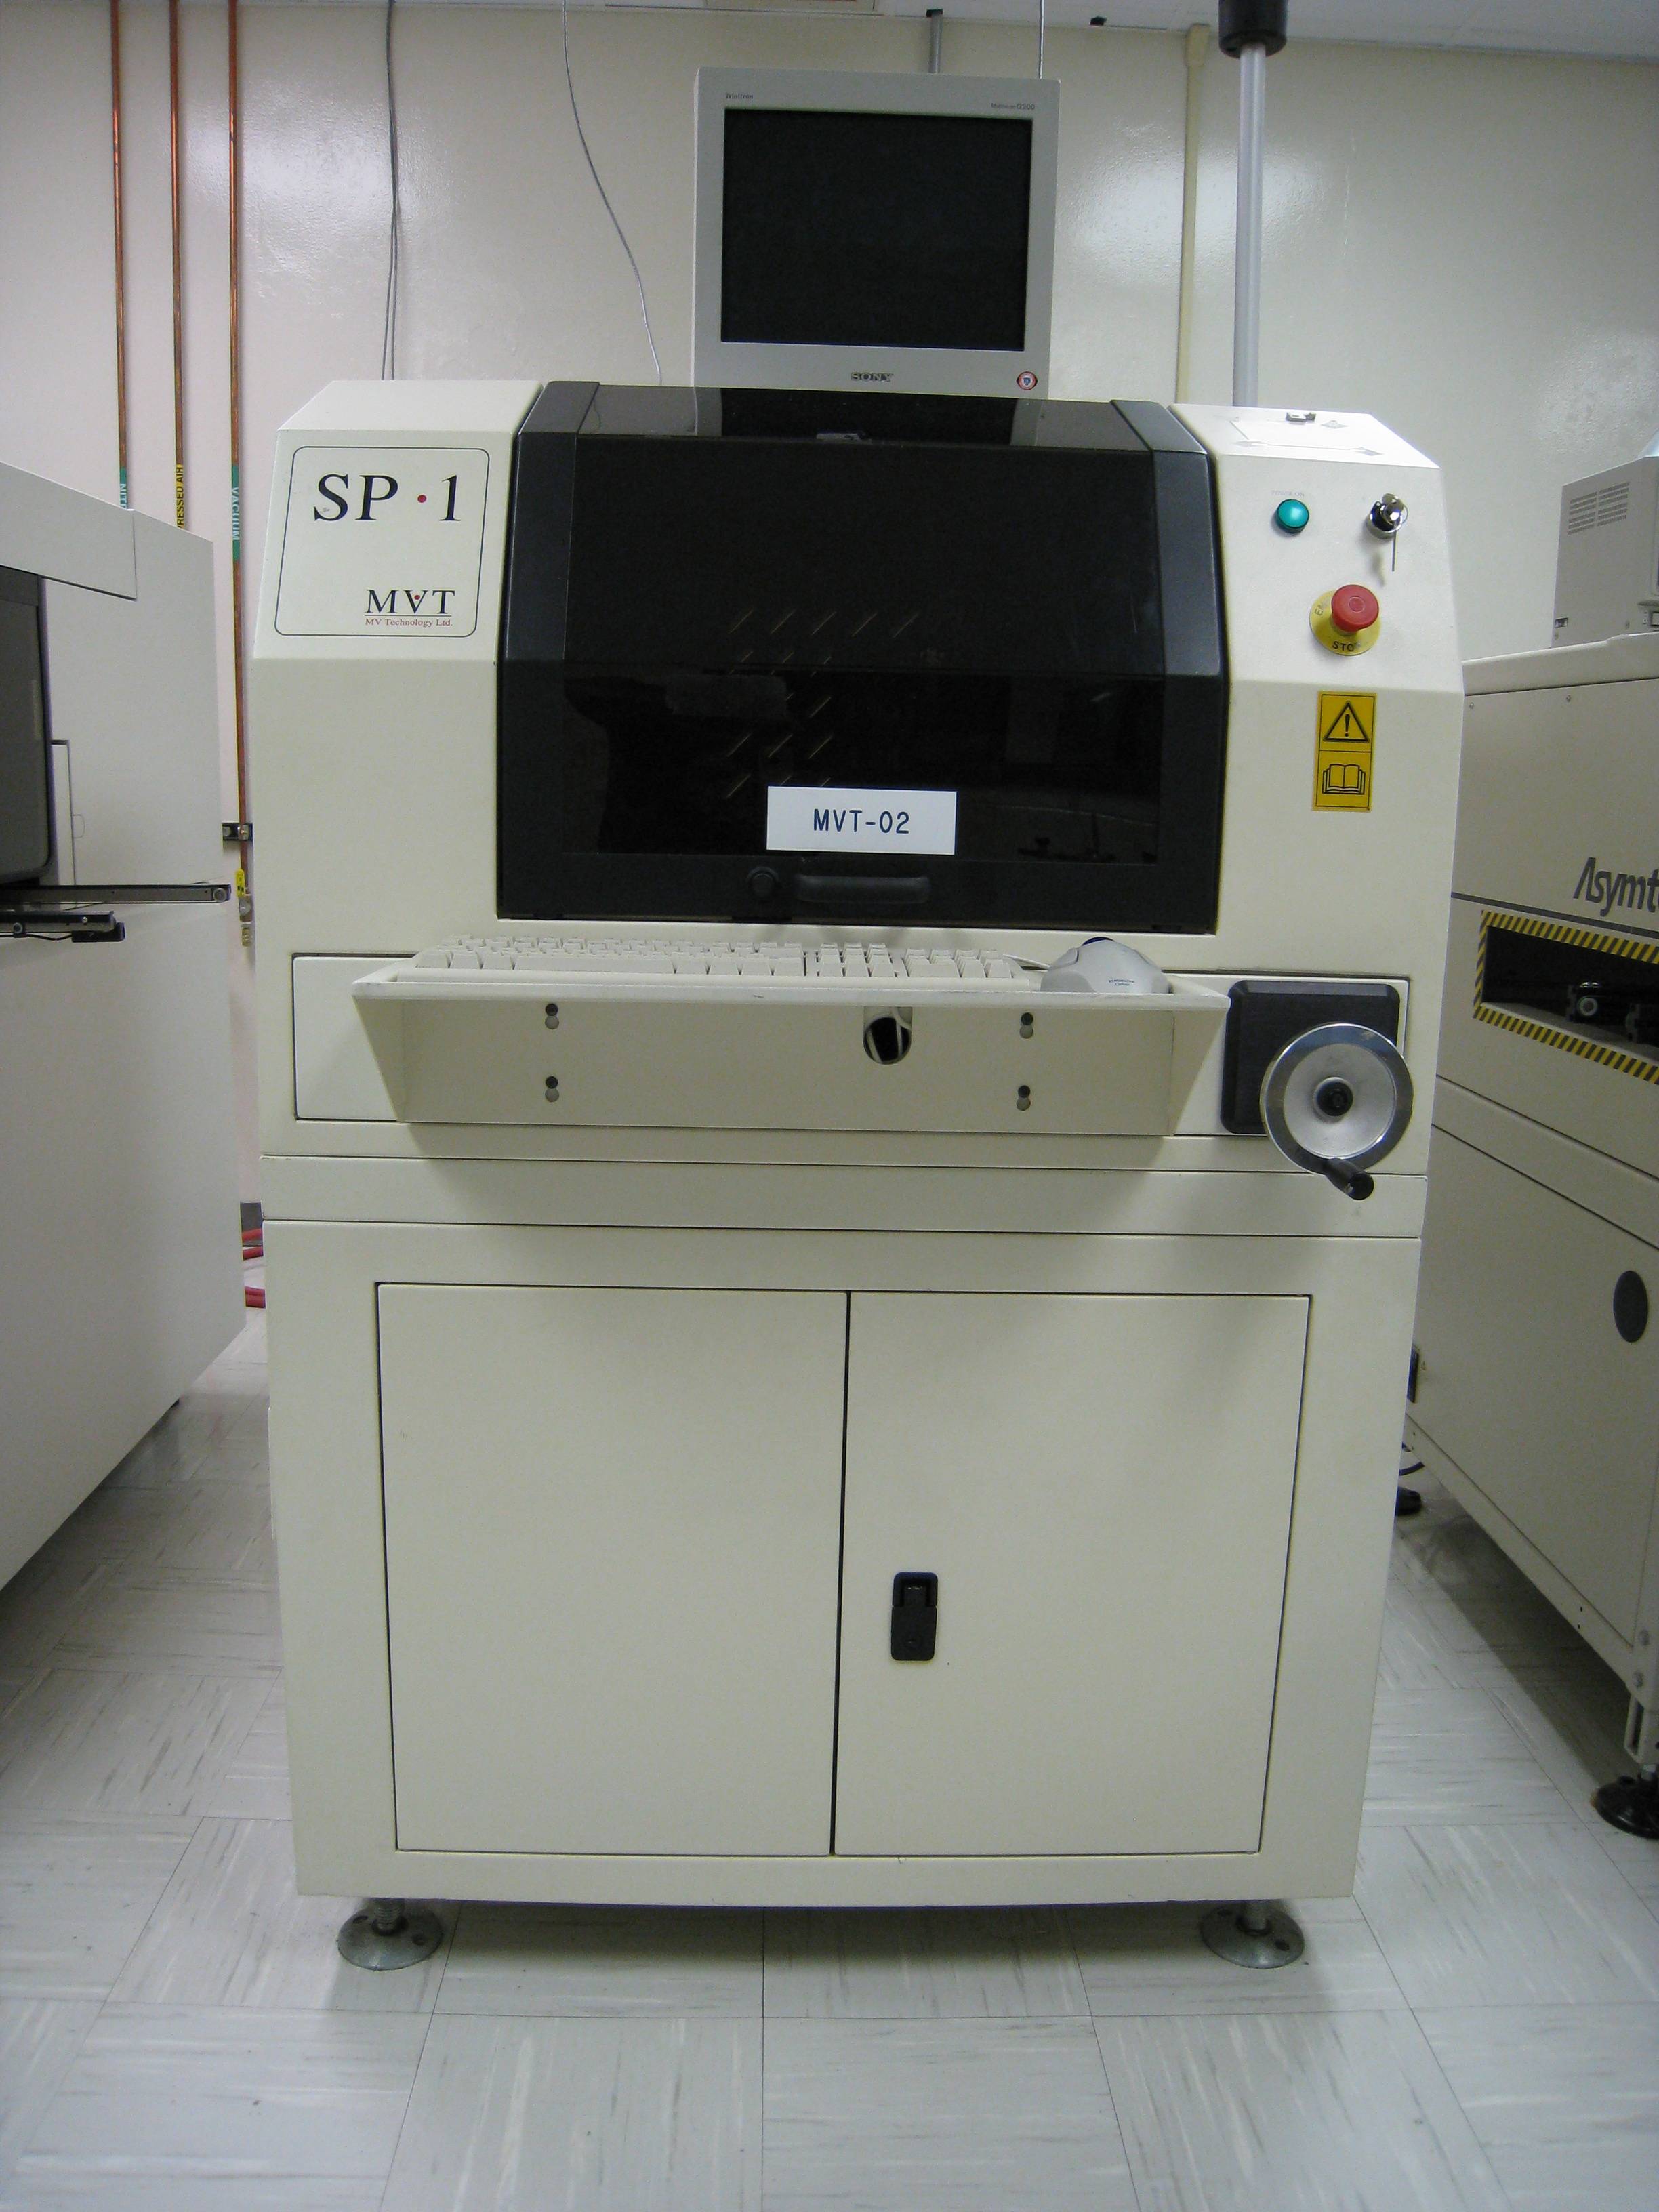
La solder paste inspection (SPI), o ispezione della pasta saldante, controlla i depositi di pasta dopo la stampa tramite stencil e prima del posizionamento dei componenti. Le sue misurazioni possono aiutare un ingegnere SMT a distinguere un problema di stampa localizzato da uno spostamento che interessa gran parte di un pannello.
Per chi acquista servizi di assemblaggio, la documentazione SPI può mostrare che cosa è stato ispezionato, quali criteri sono stati applicati e come sono state gestite le schede sospette. Questa documentazione deve essere concordata con l'assemblatore: il solo requisito di ispezione non definisce il report né garantisce la copertura.
Che cosa misura la SPI
A seconda dell'apparecchiatura, del programma e del metodo di misurazione, un sistema SPI può riportare caratteristiche dei depositi quali:
- Area: l'impronta misurata di un deposito.
- Posizione o offset: la posizione del deposito rispetto a un riferimento programmato.
- Altezza: l'altezza misurata della pasta rispetto a un piano di riferimento.
- Volume: una stima del volume del deposito ricavata dalle dimensioni misurate.
Un metodo di ispezione 2D valuta principalmente le informazioni ricavate da un'immagine su un piano, come l'area e la posizione del deposito. Da solo non fornisce le informazioni sull'altezza necessarie per stimare il volume allo stesso modo di un metodo di misurazione 3D. Un metodo 3D aggiunge informazioni sull'altezza, ma i valori riportati dipendono comunque dal modo in cui il sistema misura, registra ed elabora il deposito.
L'articolo sperimentale pubblicato da IPC, Solder Paste Inspection Technologies: 2D-3D Correlation, è un utile riferimento di fonte primaria per esaminare questi approcci di misurazione. Il suo esperimento limitato non costituisce uno standard di accettazione del prodotto.
La SPI descrive la stampa nella fase di ispezione. Non stabilisce quale sarà l'aspetto del giunto di saldatura finito dopo il posizionamento e il reflow.
La pasta stessa è un altro elemento in ingresso al processo di stampa. La guida alla scelta della pasta saldante tratta gli aspetti relativi al materiale e alla sua manipolazione da discutere con l'assemblatore.
Verificare il riferimento prima della percentuale
Una percentuale SPI ha significato solo quando se ne conosce il denominatore. Un risultato di volume espresso in percentuale, per esempio, è relativo a un volume di riferimento configurato o utilizzato dal programma di ispezione. Non dare per scontato che il riferimento sia sempre ricavato dalla piazzola, dall'apertura dello stencil o da un altro valore nominale: verificarne l'origine e la revisione del programma.
Calcolo ipotetico: se il volume di riferimento programmato per un deposito è 0,020 mm³ e il volume misurato è 0,016 mm³, il valore riportato rispetto a quel riferimento è 80%. Questo calcolo non indica se il deposito sia accettabile. L'accettazione dipende dai criteri concordati per quella posizione e dall'affidabilità della misurazione.
Porsi la stessa domanda sul riferimento anche per i risultati di area e offset. Verificare inoltre le unità, se il report mostra i singoli depositi o dati riepilogativi e se un valore rappresenta una singola lettura o un dato aggregato.
Distinguere tre domande nel report
Un'analisi SPI efficace tiene distinti l'accettazione del prodotto, le tendenze del processo e l'affidabilità della misurazione.
| Domanda | Che cosa esaminare | Che cosa non stabilisce da sola |
|---|---|---|
| Questo deposito è accettabile? | Il valore misurato rispetto al criterio concordato per quella posizione | Se il processo sia stabile nel tempo |
| Il processo sta cambiando? | Gli andamenti tra posizioni, pannelli e stampe successive | Se ogni singolo deposito soddisfi il proprio criterio |
| La misurazione è affidabile? | Il programma e il riferimento, la registrazione, il supporto della scheda e altre condizioni pertinenti al sistema | Che una lettura bassa o con offset abbia una determinata causa fisica |
Un processo può mostrare una tendenza prima che una singola lettura non soddisfi il criterio concordato. Viceversa, un'apparente non conformità deve essere indagata anziché liquidata come problema di misurazione. Quando l'affidabilità della misurazione è in dubbio, mettere in contenimento i pannelli interessati mentre il team verifica la configurazione e le letture.
Esempio pratico: indagine pannello per pannello
L'indagine seguente è ipotetica. Le osservazioni, le verifiche e le decisioni di gestione sono esempi, non risultati APTPCB né regole di accettazione universali.
1. Partire dal pannello sospetto
Un report SPI segnala un volume basso in diversi depositi vicini sul Pannello 1. Altri depositi sullo stesso pannello non mostrano lo stesso andamento.
Prima di attribuire le letture alla stampa, l'ingegnere verifica che:
- Siano caricati il programma di ispezione e la revisione corretti.
- I depositi segnalati utilizzino i riferimenti e i criteri di accettazione previsti.
- Il pannello sia registrato correttamente per l'ispezione.
- Il supporto della scheda sia adeguato e il pannello sia presentato in modo coerente.
Il team mette in contenimento il Pannello 1 mentre esamina le letture. Un problema di stampa localizzato è una possibile ipotesi; sono possibili anche un riferimento errato, un problema di registrazione o un problema di misurazione legato al supporto. Nessuna di queste cause è ancora confermata.
2. Confrontare l'andamento del pannello successivo
Il Pannello 2 mostra un andamento diverso: i depositi in diverse posizioni appaiono spostati in una direzione simile rispetto alle posizioni programmate.
L'ingegnere verifica se l'offset comune apparente sia coerente con la stampa fisica o possa derivare dalla registrazione del pannello nella configurazione di ispezione. Un problema di allineamento della stampante è un'ipotesi, non una conclusione ricavabile dal solo report. Anche il Pannello 2 viene messo in contenimento in attesa della verifica.
Il confronto tra i pannelli è importante: letture di volume basso in punti vicini e un offset apparente esteso a tutto il pannello sono osservazioni diverse, anche se entrambe generano un allarme SPI. Non dovrebbero comportare automaticamente la stessa correzione.
3. Controllare la stampa e verificare i pannelli successivi
Dopo che il team ha esaminato la configurazione pertinente ed effettuato eventuali regolazioni approvate, ispeziona i pannelli stampati successivamente utilizzando il programma e i riferimenti verificati. Confronta le posizioni segnalate in precedenza e l'andamento più generale delle posizioni con i criteri concordati.
Il team registra le nuove letture prima di decidere se l'intervento abbia risolto la variazione osservata.
4. Registrare la decisione di gestione
Per ogni pannello in contenimento, il team registra l'identità, il problema osservato, le verifiche eseguite, i criteri applicabili e la decisione di gestione autorizzata. Qualsiasi rimozione, ristampa, nuova ispezione o altra gestione segue il processo concordato. La registrazione dovrebbe distinguere un riscontro confermato da una causa sospetta.
Esempio: collegare una lettura alla sua gestione
La seguente registrazione è inventata per mostrare quali informazioni un cliente e un assemblatore possono concordare di conservare. Non è un report APTPCB, un limite raccomandato né la registrazione di una produzione.
- Prodotto e pannello: Progetto K, Pannello 1, lato superiore.
- Programma e posizione: Revisione P3, deposito U1-12.
- Volume e riferimento: 0,016 mm³ rispetto a 0,020 mm³, pari a 80%. Il programma dovrebbe identificare il riferimento utilizzato.
- Risultato iniziale: Il programma dell'esempio genera un allarme sotto l'85%; il valore di 80% viene segnalato e il pannello viene trattenuto.
- Verifica e decisione di gestione: Registrazione e programma verificati; decisione di gestione in sospeso.
L'allarme all'85% è una condizione inventata per questa registrazione, non un limite di accettazione né un'impostazione raccomandata. Se il pannello viene pulito e ristampato secondo un processo approvato, conservare la segnalazione originale e aggiungere il risultato della nuova ispezione e la decisione di gestione autorizzata. Se viene accettato, indicare chi ha preso la decisione e in base a quali requisiti. Chiedere se il programma di ispezione include anche gli spazi tra i depositi oltre ai depositi stessi; la copertura dipende dalla configurazione.
Come si integra la SPI con le ispezioni successive
La SPI risponde a domande sulla stampa della pasta prima del posizionamento. Altri controlli riguardano fasi o rischi diversi:
- AOI può ispezionare caratteristiche visibili dell'assemblaggio in una fase successiva, secondo il proprio programma e la propria copertura.
- L'ispezione a raggi X può essere utilizzata per esaminare caratteristiche che richiedono un metodo appropriato di osservazione interna; l'idoneità e la copertura devono essere confermate per l'assemblaggio.
- Il collaudo elettrico verifica il comportamento elettrico specificato. Non sostituisce una registrazione della stampa della pasta.
Questi metodi sono complementari, non intercambiabili. Per un confronto fase per fase, consultare SPI e AOI nell'assemblaggio PCB e responsabilità per le ispezioni AOI e SPI.
I dati SPI possono supportare un intervento sul processo, ma non si deve presumere che un sistema di ispezione regoli automaticamente la stampante o che ogni difetto venga rilevato. Confermare con l'assemblatore il flusso di ispezione e risposta.
Che cosa dovrebbero specificare i clienti
Prima della produzione, concordare l'ambito dell'ispezione e la documentazione necessaria per prendere decisioni. Come minimo, discutere:
- Ambito e copertura: Quali lati, pannelli e posizioni dei depositi vengono ispezionati? Le posizioni critiche sono identificate?
- Identificazione: Come collegherà il report i risultati al prodotto, al pannello, al lato e alla produzione?
- Programma e riferimenti: Quale revisione del programma e quali valori di riferimento si applicano?
- Accettazione: Quali criteri si applicano a ciascuna misurazione e posizione rilevante?
- Campionamento: Quali pannelli vengono ispezionati e quando?
- Gestione delle schede non conformi: Come vengono messi in contenimento, esaminati e rilasciati o altrimenti gestiti i pannelli interessati?
- Report richiesto: Può includere singole letture, percentuali e relativi riferimenti, posizioni segnalate, immagini, informazioni sulle tendenze e registrazioni delle decisioni di gestione? Quali elementi sono realizzabili per questo assemblaggio?
Confermare la fattibilità e la copertura con l'assemblatore, anziché presumere che ogni campo richiesto sia automaticamente disponibile. Un disegno di assemblaggio può aiutare a identificare le posizioni critiche e comunicare le esigenze di ispezione.
Per una descrizione del servizio di ispezione, consultare ispezione SPI. Per definire il piano di verifica più ampio, consultare collaudo e qualità dell'assemblaggio PCB.
Includere l'ambito SPI proposto e i requisiti di reportistica in una richiesta di preventivo, oppure contattare APTPCB per discuterne la fattibilità.