
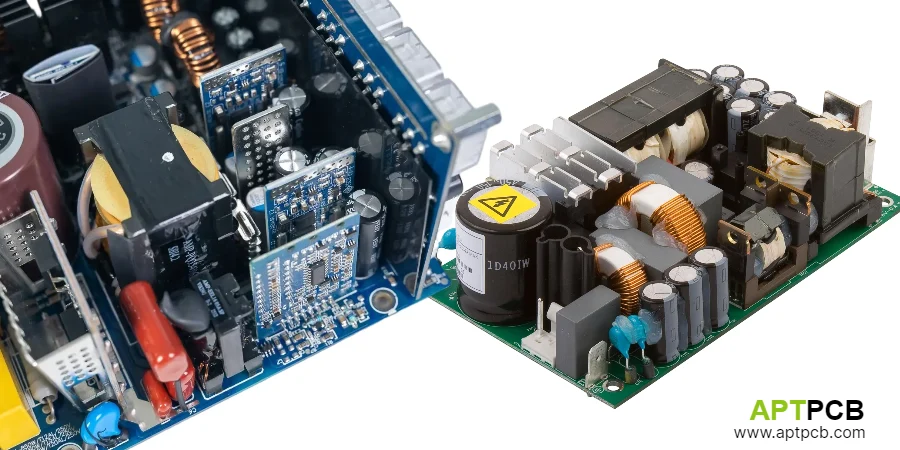
Una revisión de PCB de fuente de alimentación industrial tiene que responder si la placa puede pasar de la intención del esquema a un ensamblaje fabricable que encaje con la alimentación del armario, el cableado de control, las restricciones térmicas y las pruebas posteriores.
Si el proyecto todavía está en definición, empieza con la página de sector para proyectos de PCB de potencia y energía. Cuando la discusión de diseño pasa a entradas/salidas de controlador, señales de armario o interfaces cercanas a PLC, deriva esa parte de la revisión hacia ensamblajes de PCB de control industrial. Si el bloqueo principal es la puesta en marcha alimentada, la definición del utillaje o el traspaso de pruebas del paquete de liberación, deriva pronto esa rama a planificación de pruebas FCT en lugar de esperar al lote piloto.
Mantén la discusión en el límite de revisión de placa: cómo particionar las zonas de potencia y control, elegir una ruta térmica, planificar las interfaces y preparar el traspaso de ensamblaje y prueba funcional.
Respuesta breve Revisa un PCB de fuente de alimentación industrial como un problema de paquete de liberación y traspaso, no como una visión genérica de convertidor. Si la etapa de potencia, la sección de control, el plan de conectores, la ruta térmica y la configuración de prueba funcional siguen definidos de forma laxa, las pequeñas lagunas del paquete se convierten en supuestos erróneos de conectores, acceso bloqueado para inspección, improvisación en pruebas alimentadas y retrabajo tardío durante el lote piloto.
Qué Debe Responder Una Revisión De PCB De Fuente De Alimentación Industrial
Antes de liberar el prototipo, la mayoría de los equipos necesita respuestas claras a cinco preguntas prácticas:
- ¿La etapa de potencia ruidosa está físicamente separada de la detección, la monitorización y el control de pequeña señal?
- ¿La interfaz placa-a-carcasa encaja con la ruta de refrigeración y la estrategia de conectores previstas?
- ¿Los materiales térmicos y la estrategia de cobre se están tratando como decisiones de ruta y no como recetas por defecto?
- ¿La fabricación y el ensamblaje pueden manejar la mezcla de conectores, los componentes más pesados y las necesidades de inspección?
- ¿Existe un traspaso limpio desde el ensamblaje hacia la verificación alimentada y la prueba funcional?
Si esas preguntas no están resueltas, el riesgo de calendario suele estar en la partición de la placa y en los detalles de fabricación, no en otra ronda de afirmaciones eléctricas de alto nivel.
La cadena de fallo habitual es práctica, no teórica: la disposición se libera antes de que la interfaz del armario, la fijación térmica y el método de prueba alimentada estén congelados; después, ensamblaje elige sobre la marcha una secuencia viable; el conjunto del conector o del disipador bloquea el acceso que la prueba esperaba conservar; y el primer lote llega a la verificación alimentada sin una configuración repetible, lo que obliga a retrabajar cableado, utillajes o elementos mecánicos después de que la fabricación ya esté comprometida.
Separar La Etapa De Potencia Del Control Y La Monitorización
Las placas de potencia industrial suelen combinar una etapa de conmutación, circuitos de realimentación o sensado, lógica de protección, indicación de estado e interfaces externas. La primera puerta de revisión es decidir qué funciones pertenecen a la placa principal de potencia y cuáles deben permanecer en una sección más silenciosa de control o monitorización.
Un planteamiento de disposición más seguro es mantener compacta la etapa ruidosa de potencia, mantener apretados los bucles de alta corriente y alejar la electrónica sensible de control del cobre de conmutación ruidoso. Ese límite importa más que intentar resolver el riesgo de disposición con lenguaje amplio sobre filtrado o cumplimiento.
Usa esta parte de la revisión para confirmar:
- La región principal de conmutación se trata como una zona local compacta y no como una distribución extendida por toda la placa.
- La realimentación de pequeña señal, la monitorización y las trazas de comunicación no se mezclan con las zonas de cobre ruidosas.
- Las rutas de corriente de entrada y salida se mantienen locales en la sección de potencia antes de pasar a conectores o mazos.
- El lado de control tiene una estrategia de referencia clara para las señales de sensado y estado.
Cuando el producto es realmente un conjunto multitarjeta de potencia más controlador, hay que señalarlo desde el principio. Un diseño de una sola placa sobrecargado suele crear conflictos evitables de EMI, térmica y acceso de prueba.
Elegir La Ruta Térmica Según La Arquitectura De La Placa, No Por Costumbre
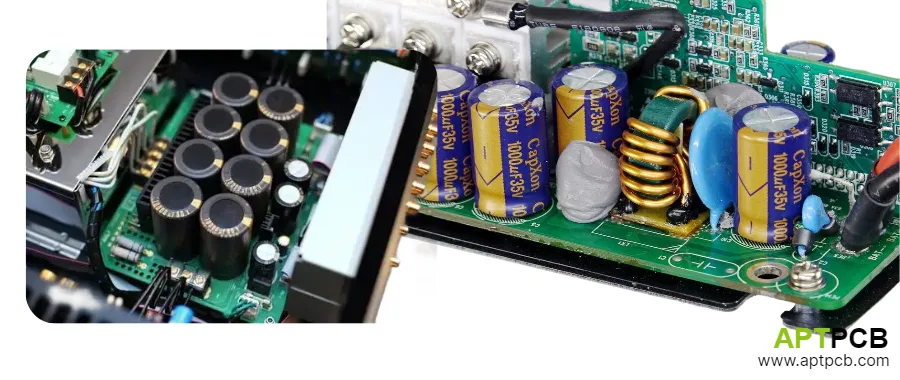
Los proyectos de potencia industrial se desvían con frecuencia hacia decisiones prematuras de material. Una mejor revisión pregunta cuál es realmente la ruta del calor: dispersión de cobre en la placa, transferencia a una placa base o pared del armario, o extracción localizada desde unos pocos componentes concentrados.
Ahí es donde resultan útiles las páginas de PCBs de alta gestión térmica y opciones de PCB de núcleo metálico. Deben tratarse como rutas posibles, no como respuestas universales para cada fuente industrial.
Revisa la ruta térmica en torno a:
- Dónde se sitúan las principales fuentes de calor respecto a las paredes del armario, disipadores y trayectoria de flujo de aire.
- Si la placa necesita cobre más pesado, una ruta de sustrato distinta o una pila mecánica mixta por la ruta térmica real.
- Si los componentes más calientes quedan aislados de piezas sensibles a la temperatura, conectores y zonas de acceso para servicio.
- Si pasos de ensamblaje como inserción manual, soldadura selectiva o fijación mecánica interferirán con la ruta de refrigeración prevista.
La decisión clave no es "qué placa térmica es mejor". La decisión clave es si la ruta térmica, el soporte mecánico y la ruta de ensamblaje coinciden entre sí.
Revisar Las Interfaces Antes De Que La Disposición Se Congele
Las placas de potencia industrial rara vez terminan en el borde del PCB. Normalmente entregan a terminales, mazos, conexiones de bus, relés, ventiladores, sensores o cableado de armario. Eso significa que el plan de interfaces debe revisarse antes de dar la disposición por definitiva.
En esta fase, separa tres preguntas de fabricación distintas:
- ¿El problema principal es una interfaz soldada montada en placa?
- ¿El problema principal es una zona de conector que depende del control de taladro y del asiento mecánico?
- ¿El verdadero problema de integración es el enrutado externo de cable o mazo?
Son rutas distintas. Tratarlo como el mismo problema lleva a una colocación incómoda de conectores, choques mecánicos tardíos y acceso débil para pruebas.
Para fuentes de alimentación industrial, la revisión de interfaz también debería confirmar:
- Los conectores que deben poder mantenerse no quedan atrapados bajo componentes magnéticos o térmicos de mayor altura.
- Las salidas de cable y los puntos de fijación no fuerzan secuencias de ensamblaje difíciles de retrabajar.
- Las interfaces de potencia y control están particionadas con suficiente claridad para el etiquetado de ensamblaje y la depuración.
- El acceso de prueba sigue disponible después de instalar conectores, blindajes o cubiertas.
Ejecutar La Revisión De Fabricabilidad Antes De Cotizar El Lote
Aquí es donde muchos artículos amplios sobre "PCB de fuente de alimentación" se detienen demasiado pronto. Para un aprovisionamiento real, la pregunta crítica es si el diseño ya ha sido filtrado para la ruta de fabricación que requiere.
Para una placa de potencia industrial, eso suele significar revisar:
- Mezcla de componentes: dispositivos de control de paso fino frente a elementos magnéticos y de potencia más grandes.
- Ruta de ensamblaje: solo SMT, SMT/THT mixto, soldadura selectiva, montaje manual de elementos mecánicos o continuidad hacia el montaje en caja.
- Puntos de esfuerzo mecánico: transformadores más pesados, inductores, herrajes de terminales o componentes con soporte por escuadra.
- Visibilidad de inspección: si las piezas altas bloquean la inspección óptica o obligan a comprobaciones alternativas.
- Acceso para retrabajo: si los puntos de depuración probables siguen siendo accesibles tras el ensamblaje completo.
Aquí es donde los equipos industriales se dañan por una suposición falsa: si un transformador pesado, un condensador electrolítico grande o un inductor de modo común se puede soldar en agujeros THT, entonces ya debe ser mecánicamente seguro. En entornos reales de armario de control, esa suposición no sobrevive a la vibración. Muchos equipos liberan la placa sin exigir de forma obligatoria fijación con silicona, soporte epoxi o una sujeción en el plano de montaje. Lo único que mantiene en su sitio un bloque magnético suspendido es el filete de soldadura alrededor de sus terminales.
Luego la placa entra en una carcasa que sufre golpes repetidos de contactores, vibración de transporte de baja frecuencia y manipulación normal de servicio. Bajo esa carga en voladizo, las uniones de soldadura no fallan de forma limpia el primer día. Desarrollan fatiga y microfisuras, se debilitan con el paso de los meses y finalmente dejan fracturar el terminal por completo. Cuando eso ocurre en un inductor o transformador de alta tensión, la masa de cobre que cae no crea un circuito abierto benigno. Puede caer en la zona de control de baja tensión situada debajo y crear un cortocircuito catastrófico de alta tensión, carbonizar la placa circundante y quemar el armario. Por eso la revisión de fabricabilidad no puede detenerse en "se puede soldar esta pieza". El DFM de potencia industrial tiene que incluir fijación y anclaje mecánico consciente de la vibración para las piezas pesadas antes de que el paquete de liberación pueda avanzar.
Este también es el momento adecuado para confirmar si la placa es realmente un trabajo de un solo PCB o parte de un conjunto industrial de control más amplio con mazo, carcasa o trabajo de módulo de interfaz asociado.
Planificar El Traspaso De Ensamblaje Y Prueba Funcional
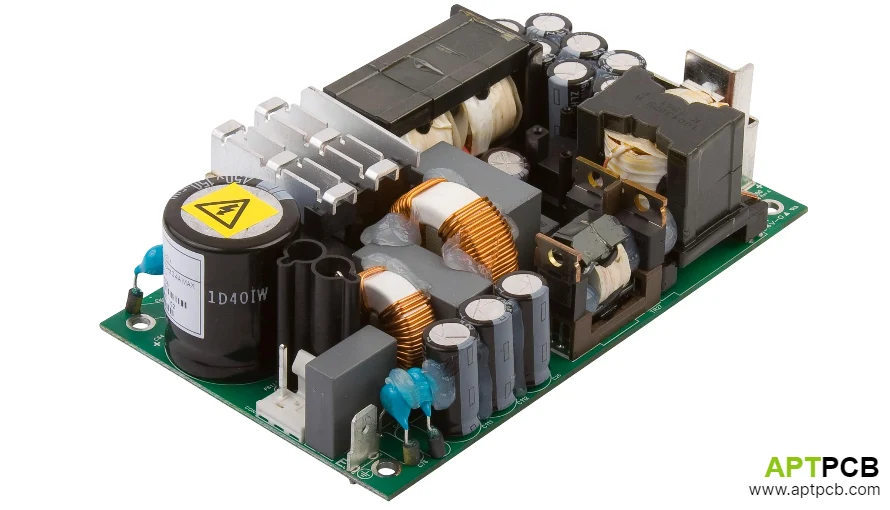
Un PCB de potencia industrial fabricable aún necesita un plan de prueba utilizable. El traspaso debe pasar de la revisión DFM a comprobaciones de ensamblaje, puesta en marcha eléctrica y después verificación alimentada con los utillajes, cargas, interfaces y observaciones de arranque adecuados.
Si el proyecto necesita verificación alimentada a nivel de placa después del ensamblaje, deriva esa conversación a planificación de pruebas FCT. El punto importante es que la prueba funcional debe definirse como parte del paquete de liberación, no tratarse como una improvisación tardía de fábrica.
Los elementos útiles del traspaso incluyen:
- Comportamiento esperado de arranque y apagado que debe observarse durante la prueba alimentada.
- Qué conectores o cargas externas son necesarios para una configuración de prueba significativa.
- Qué señales de control, estado o monitorización deben comprobarse junto con el comportamiento de salida.
- Si los utillajes deben acomodar componentes más altos, disipadores, blindajes o ensamblajes de cable.
- Qué debe verificarse respectivamente en las etapas de placa desnuda, ensamblaje y prueba alimentada.
Ese traspaso suele ser lo que separa un lote piloto limpio de un prototipo que técnicamente enciende pero no puede avanzar con eficiencia por la validación de producción.
Cuándo Encaja Este Tema Y Cuándo Debe Derivarse A Otro Sitio
Intención de búsqueda que encaja mejor:
- revisión de placa de fuente de alimentación industrial
- planificación de la disposición de potencia de armario o panel
- partición entre etapa de potencia e interfaz de control
- revisión térmica y de ensamblaje para equipos de conversión industrial
Deriva el tema a otra parte cuando el problema real es:
- integración de redes de controlador o de gateway industrial
- cualificación automotriz o identidad de protocolo de cargador
- prueba exacta de cumplimiento, eficiencia, tiempo de retención, distancia de fuga o aislamiento
- afirmaciones de rendimiento de campo a nivel de sistema
Esos temas necesitan un conjunto de evidencias distinto y no deben comprimirse en una revisión genérica de placa de potencia.
Cotizar Tarde, Después De Que El Paquete De Revisión Esté Listo
Cuando la arquitectura de la placa esté cerrada, la solicitud de presupuesto puede ser mucho más útil. Envíala después de que el paquete de revisión incluya:
- Gerber o paquete de disposición
- BOM con los alternativos clave marcados
- Intención de stackup y notas de ruta térmica
- Notas de partición potencia/control
- Notas de interfaz de conector, mazo o carcasa
- Ruta de ensamblaje y expectativas de prueba alimentada
En ese punto, pasa al flujo de solicitud de presupuesto. Antes de eso, la discusión comercial suele carecer del contexto de fabricación que determina la ruta de construcción correcta.
Próximos Pasos Con APTPCB
Si tu equipo está construyendo una placa de potencia para un armario industrial severo, temiendo que los magnéticos pesados puedan fatigarse y aflojarse con la vibración, temiendo que el ensamblaje real comprima el margen de distancia de fuga entre las áreas de control de alta y baja tensión, o sin saber si la configuración de soldadura selectiva o por ola puede despejar los componentes SMT cercanos sin colisión, trata el paquete de cotización como una revisión del límite de fabricación y no como una simple solicitud de precio.
Envía el paquete Gerber o ODB++, la BOM con los pesos de los componentes pesados claramente marcados, los archivos STEP de interferencia de carcasa o armario en 3D, y cualquier requisito de ensamblaje de fijación o recubrimiento conformal a través de la página de presupuesto o a [email protected]. El equipo de ingeniería de DFM de alta potencia y ensamblaje mecánico de APTPCB devolverá en 24 horas una auditoría de fabricación y esfuerzo mecánico para potencia industrial.
Esa revisión está diseñada para detectar los fallos que normalmente aparecen demasiado tarde: cargas en voladizo no soportadas en componentes pesados, conflictos en el orden de instalación de conectores, ruptura de la intención de distancia de fuga después de instalar los elementos reales y holgura de herramientas de soldadura que colapsa una vez que los componentes SMT densos ya están en la placa. El objetivo es simple: fijar la ruta física de construcción más duradera antes de que un cortocircuito en campo, un incendio en el armario o un problema de interferencia de ensamblaje se conviertan en una retirada costosa.
Resumen
Un PCB de fuente de alimentación industrial se revisa mejor como un problema de partición de la placa y de traspaso de fabricación. Separa la etapa de potencia de la circuitería de control, elige la ruta térmica según la ruta real del calor, resuelve las interfaces antes de congelar la disposición y define el traspaso de ensamblaje a FCT antes de la liberación. Esa es la ruta más segura desde el concepto de potencia industrial hasta una placa fabricable.
Páginas y herramientas relacionadas
PCB de Potencia y Nueva Energía Empieza aquí cuando la placa aún se está acotando como una familia de proyecto de etapa de potencia o conversión de energía.
PCB de Control Industrial Usa esta ruta cuando las E/S de armario, las interfaces de controlador o la integración cercana a PLC se conviertan en el límite principal de revisión.
Prueba FCT Usa esta página cuando el método de puesta en marcha alimentada, las suposiciones de utillaje o la planificación del traspaso de prueba sean el principal bloqueo.
PCB de Alta Gestión Térmica Usa esta ruta cuando la propia placa tenga que participar en la ruta de calor en lugar de depender solo de los elementos del armario.
PCB de Núcleo Metálico Mantén esta opción en alcance cuando la ruta térmica apunte hacia una plataforma de placa distinta en lugar de una construcción multicapa estándar.
Calculadora de ancho de pista PCB Utilice esta herramienta para dimensionar las pistas de potencia y verificar el incremento de temperatura según IPC-2152 antes de fijar el diseño.
Referencias públicas
Texas Instruments, "AN-1149 Directrices de disposición para fuentes de alimentación conmutadas" Usa esta referencia para regiones de conmutación compactas, bucles de corriente locales y para mantener la electrónica de control sensible fuera del cobre de potencia ruidoso.
Infineon, "Directrices de diseño de PCB para fuentes de alimentación conmutadas" Da soporte al encuadre de partición de placa y revisión de disposición para ensamblajes de fuente de alimentación industrial.
IPC, "Panorama general del diseño para fabricación" Usa esta referencia para la revisión de fabricabilidad en torno a la claridad del paquete de liberación, la ruta de ensamblaje y la planificación de inspección.
Keysight, "Sistemas de prueba funcional para la fabricación electrónica" Da soporte al énfasis de la sección de traspaso en definir la verificación alimentada y las suposiciones de utillaje antes del lote piloto.
Información de autor y revisión
- Autor: equipo de contenido de potencia industrial de APTPCB
- Revisión técnica: equipo de ingeniería de fabricación de PCB, proceso PCBA, revisión térmica y prueba funcional
- Última actualización: 2025-08-06