
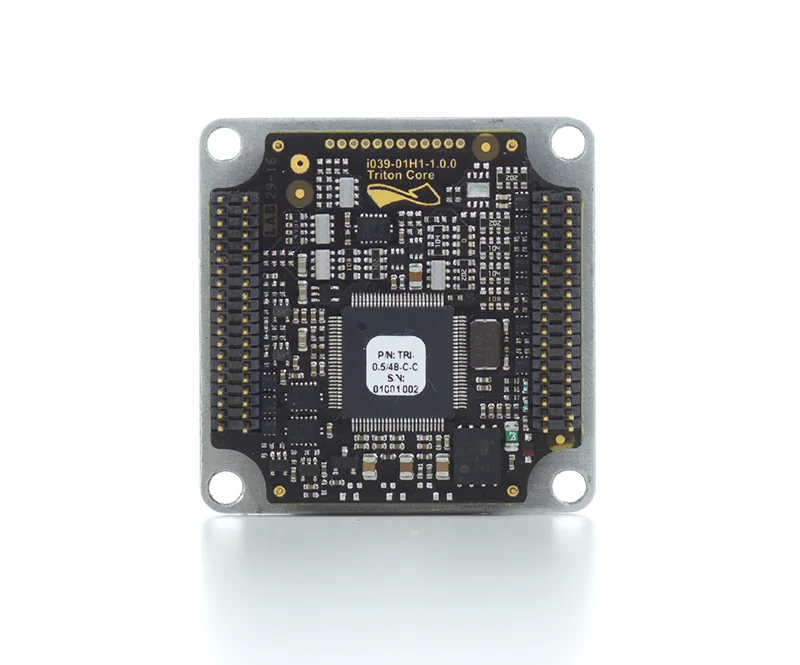
- Una placa de servocontrolador es un problema de ensamblaje (assembly problem) antes de ser un problema de control: los controladores de puerta (gate drivers) de alto número de pines, las piezas de detección de corriente (current-sense), THT y SMT mixtos, y una etapa de potencia (power stage) con grandes almohadillas (pads) térmicas, comparten todos un mismo panel.
- La mayoría de las devoluciones de campo en estas placas se remontan a un traspaso de ensamblaje (assembly handoff) incompleto, no a un mal esquema. La falta de claridad en la polaridad, en las almohadillas térmicas y en la orientación de los conectores se asimila (baked into) en la primera versión.
- Los objetos prácticos del traspaso son concretos: una lista de materiales (BOM) limpia, un plano de ensamblaje (assembly drawing) que muestra la orientación, datos de plantillas (stencil) y pasta para las almohadillas de la etapa de potencia, puntos de acceso de prueba y un paquete de inspección del primer artículo (first article inspection package).
- Una placa puede pasar una comprobación eléctrica básica y aún así tener un defecto de colocación o de soldadura (solder-joint defect) que sólo sale a la luz como un fallo intermitente (intermittent) o térmico cuando el servo funciona bajo carga.
- Mantenga la conversación a nivel de placa y de ensamblaje. Nombrar SPI, AOI, ICT, FCT o IPC-A-610 describe lo que comprueba cada paso; por sí solo no garantiza la vida útil en el campo.
Respuesta Rápida Un
servo driver PCBse fabrica bien cuando el paquete de ensamblaje (assembly package) se congela (frozen) antes de que se coloque la primera placa. La pregunta que importa en la fábrica no es¿Funciona el diseño?Es¿Puede la línea colocar, soldar, inspeccionar y probar esta placa sin tener que adivinar la polaridad, la pasta de la almohadilla térmica, la orientación del conector o dónde están los puntos de prueba (probe points)?Congele primero la lista de materiales (BOM), el plano de ensamblaje, los datos de la plantilla y el acceso de prueba, y los controladores de alto número de pines y la etapa de potencia dejarán de ser las piezas que escapan al campo.
Tabla de Contenidos
- ¿Qué hace que una placa de servocontrolador sea difícil de ensamblar bien?
- Errores comunes en el traspaso de ensamblaje (assembly handoff)
- Por qué esos errores causan fallos en el campo (field failures)
- Qué congelar (freeze) en el paquete de ensamblaje antes de construir
- Acceso a pruebas e inspecciones a planificar
- FAQ
- Referencias públicas
- Información del autor y revisión
¿Qué hace que una placa de servocontrolador sea difícil de ensamblar bien?
Una placa de servocontrolador mezcla familias de piezas que quieren cada una una ventana de proceso (process window) diferente en el mismo panel. Esa es la principal dificultad de ensamblaje, y es por eso que una receta SMT genérica rara vez cubre toda la placa.
En una placa típica la línea tiene que manejar, en una pasada o en una secuencia planificada:
- paquetes de controlador y controlador de puerta (gate-driver) de alto número de pines, a menudo QFN o BGA de paso fino (fine-pitch), donde el desplazamiento de colocación (placement offset) y el vacío de soldadura (solder voiding) son las primeras cosas que buscan SPI y AOI
- una etapa de potencia (power stage) con MOSFET o un módulo integrado colocado sobre almohadillas térmicas (thermal pads) expuestas grandes que necesitan una cobertura de pasta controlada para que la pieza no flote (float), no se levante (tombstone) ni atrape vacíos (voids) bajo la almohadilla
- elementos de detección de corriente (current-sense elements), derivaciones (shunts) y el enrutamiento de precisión que los rodea, donde una pequeña variación en el ensamblaje cambia lo que lee el bucle de control (control loop)
- THT y SMT mixtos: condensadores de bloque (bulk capacitors), conectores de alta corriente y cabezales (headers) que pasan por un paso selectivo o de onda (wave) después del reflujo (reflow), con su propia demanda térmica
- conectores y partes en las que la orientación es crítica, donde una ubicación invertida o rotada es una falla eléctrica, no una falla estética
Dado que estas familias comparten una placa, el traspaso del ensamblaje (assembly handoff) tiene que indicar a la línea, sin ambigüedades, cómo se coloca, se orienta y se pega (pasted) cada una de ellas. La página de soporte para la construcción en sí es turnkey assembly, y el flujo SMT más orificio pasante (through-hole) que suelen necesitar estas placas es SMT and THT assembly. Donde se concentra la dificultad es en el límite entre la etapa de potencia y todo el paso fino (fine-pitch) que la rodea.
Errores comunes en el traspaso de ensamblaje (assembly handoff)
Comience con el error, porque eso es lo que realmente se ve en la línea.
El error de traspaso (handoff failure) más común es un paquete de ensamblaje (assembly package) que es eléctricamente completo pero físicamente ambiguo. El esquema y la lista de conexiones (netlist) son correctos, pero los archivos de construcción (build files) dejan al operador y al programa de la máquina adivinando. Las versiones recurrentes:
- La polaridad y la orientación (orientation) no se especifican en el plano de ensamblaje (assembly drawing). Los condensadores polarizados, los diodos, la referencia del pin 1 del controlador de la compuerta (gate-driver) y las chavetas de los conectores (connector keying) se infieren de la serigrafía (silkscreen), que suele estar abarrotada u oculta bajo las piezas en una placa servo densa.
- La pasta de la almohadilla térmica (Thermal-pad paste) se trata como una idea de último momento. Los datos de la plantilla (stencil data) no contienen ninguna intención de apertura (aperture intent) para las almohadillas expuestas de la etapa de potencia, por lo que la cobertura de la pasta y el comportamiento de vacío (void behavior) resultante se deciden de manera predeterminada (by default) en lugar de por diseño (by design). Consulte PCB stencil para conocer lo que debería contener ese conjunto de datos.
- La lista de materiales (BOM) tiene vacíos que la línea no puede resolver: alternativas enumeradas sin una regla de alternativa aprobada (approved-alternate rule), asignación de designador de referencia faltante, o piezas de detección de corriente (current-sense) y controlador de puerta sin fabricante y paquete claros. La página de ingreso (intake page) para esto es components and BOM.
- La secuencia de conectores y THT no está especificada. El paquete no indica qué piezas pasan por un proceso selectivo o de onda después del reflujo, por lo que los conectores de alta corriente y los condensadores de bloque reciben un perfil térmico que nunca se planificó para ellos.
- El acceso de prueba (Test access) falta por completo. No hay puntos de prueba (test points), no hay mapa de sondas (probe map), no hay ninguna indicación de qué se debe verificar en la placa, por lo que lo único que puede hacer la compilación es una verificación básica de continuidad o de encendido (power-on).
Ninguno de estos es un defecto de diseño. Son defectos de transferencia (handoff defects), y sobreviven en cada placa del panel hasta que alguien los detecta.
Por qué esos errores causan fallos en el campo (field failures)
El peligro de un traspaso (handoff) incompleto es que no se anuncia a sí mismo. Pasa por el proceso de montaje en silencio y sólo se hace visible cuando el servo está realizando un trabajo real.
La cadena funciona de la siguiente manera. Un traspaso de ensamblaje incompleto (polaridad poco clara, pasta de almohadilla térmica indefinida, orientación ambigua de los conectores, sin acceso a pruebas) provoca un defecto de colocación o de soldadura (solder-joint defect) en las partes más importantes: los controladores de compuerta (gate drivers) con una gran cantidad de pines y la etapa de potencia (power stage). Un controlador colocado con un pequeño desplazamiento (offset), un MOSFET de potencia que flota sobre una almohadilla térmica con poca pasta, o un conector que está asentado mecánicamente pero es eléctricamente marginal no fallan necesariamente al encenderse (power-on). El defecto escapa entonces a un control eléctrico básico, porque a baja corriente y sin carga mecánica la placa se lee como funcional. La falla (failure) solo aparece una vez que el servo funciona bajo carga: la etapa de potencia se calienta, la corriente cicla, la unión marginal o la almohadilla térmica vacía no pueden mover el calor o la corriente de la manera en que el diseño asumió, y el resultado es una falla intermitente (intermittent fault) o una falla térmica en el campo.
La razón por la que se trata de un problema de traspaso (handoff) y no de un problema de prueba es el orden en que se realizan las pruebas. Si el paquete nunca definió la pasta para la almohadilla térmica, el vacío (void) se creó en el momento del reflujo (reflow). Si nunca se definió el acceso de prueba, no había forma de detectar la junta marginal antes del envío. Para cuando la placa regresa como una devolución (return), el lugar más económico en el que se pudo haber reparado, el paquete de ensamblaje, hace tiempo que quedó atrás. Es por eso que la orientación, la intención de la pasta (paste intent) y el mapa de la sonda (probe map) pertenecen al traspaso congelado (frozen handoff), no a una sesión de depuración después del primer fallo.
Qué congelar (freeze) en el paquete de ensamblaje antes de construir
Utilice un paquete congelado (frozen package) como barrera (gate) antes de colocar la primera placa. Cada elemento a continuación es un objeto concreto de traspaso, no un tema de discusión.
| Objeto de traspaso (Handoff) | Qué congelar | Por qué es un problema de construcción (build issue) |
|---|---|---|
| Lista de materiales (BOM) | Asignación de designadores de referencia (Reference-designator), fabricante y paquete por línea, y una regla de alternativa aprobada (approved-alternate rule) explícita para cualquier segunda fuente | Una alternativa no resuelta o un paquete que falta en una línea de controlador de compuerta (gate-driver) detiene la línea o da lugar a una pieza incorrecta |
| Dibujo de ensamblaje (Assembly drawing) | Marcas de polaridad, referencias de pin 1 (pin-1), fijación (keying) y orientación de los conectores, y cualquier colocación crítica para la orientación que se indique de forma explícita | La serigrafía (silkscreen) abarrotada en un tablero de servos denso no es suficiente; la orientación tiene que ser inequívoca en el dibujo |
| Datos de plantilla y pasta (Stencil and paste data) | Intención de apertura (Aperture intent) para las almohadillas térmicas (thermal pads) expuestas de la etapa de potencia y huellas del controlador de paso fino | De lo contrario, las aberturas predeterminadas deciden la cobertura de la pasta y el comportamiento de los vacíos (void) en los dispositivos de potencia por accidente |
| Secuencia de conector y THT | Qué piezas son de reflujo (reflow), cuáles son selectivas o de onda (wave), y el orden de los conectores de alta corriente y los capacitores masivos | Un paso térmico no planificado en un conector de alta corriente produce juntas (joints) frías o estresadas |
| Acceso de prueba y puntos de prueba | Puntos de prueba accesibles mediante sonda (Probe-accessible), un mapa de sondas (probe map) y una declaración de las condiciones a las que se debe someter la placa | Sin acceso, la compilación solo puede realizar una verificación básica de encendido (power-on check), que es exactamente a lo que se escapa la cadena de fallas |
| Paquete FAI | Un registro de inspección de primer artículo (first article inspection record) que cubra la colocación, la orientación y las partes que generan riesgo en esta placa | La primera versión (first build) es el momento en el que las decisiones sobre la orientación y la pasta se confirman antes de que el lote (batch) las repita |
Si el paquete todavía necesita una limpieza (clean-up) en el aspecto de las pruebas, las páginas de soporte son first article inspection para el registro de FAI y testing and quality para la inspección y el lenguaje de validación. La diferencia entre una solicitud de cotización y un paquete construible (buildable package) es si existen o no estos objetos, no si el esquema es correcto.
Acceso a pruebas e inspecciones a planificar
Planifique el recorrido de la inspección y prueba (test path) mientras el diseño (layout) aún tenga espacio para agregar acceso, y no después de que el tablero esté bloqueado. Cada método verifica algo diferente, y nombrarlos a nivel de identidad es el punto clave: le dice lo que el paso puede y no puede ver.
- SPI verifica la deposición de la pasta de soldadura (solder-paste deposition) antes de la colocación: el volumen, el área y el desplazamiento (offset) en las almohadillas del conductor de paso fino (fine-pitch) y las almohadillas térmicas de la etapa de potencia. Es el primer lugar donde se puede detectar el problema de pasta que se suponía que los datos de la plantilla (stencil data) debían prevenir.
- AOI verifica la ubicación y el aspecto de la junta (joint) después del reflujo: presencia, orientación, desplazamiento y defectos visibles de las juntas en las piezas de gran cantidad de clavijas. Es muy eficaz en lo que es visible, pero resulta limitado en lo que se encuentra debajo de un BGA o una almohadilla expuesta (exposed pad).
- ICT verifica eléctricamente la placa con todos sus componentes con un modelo a través de puntos de prueba (probe points), razón por la cual los puntos de prueba (test points) deben estar en el diseño (layout) y en el traspaso (handoff). La página de soporte es ICT testing.
- Sonda voladora (Flying probe) cubre las comprobaciones eléctricas sin un accesorio (fixture) dedicado, lo cual es útil para prototipos y construcciones de servos de bajo volumen donde la construcción de un accesorio de ICT aún no está justificada. Consulte flying probe testing.
- FCT ejercita la placa como un servocontrolador funcional (working servo driver), que es el paso que puede hacer que surjan las fallas (failures) que dependen de la carga (load) y que una verificación estática pasa por alto, siempre que el accesorio (fixture) y la condición de carga se definan como requisito por adelantado (up front). La página de soporte es FCT testing, y el lenguaje de aceptación visual (visual acceptance language) vive con AOI inspection.
El elemento práctico de traspaso en este caso es el accesorio (fixture) y el requisito de acceso. Decida con antelación si el programa necesita un acceso de sonda ICT, un accesorio FCT con una carga definida, o una ruta de sonda voladora (flying-probe) para los primeros montajes, y expréselo en el paquete para que el diseño (layout) contenga los puntos de prueba. Las placas de servocontroladores y control de movimiento se sitúan en el espacio de aplicaciones de control industrial (industrial control) y robótica (robotics), donde la condición de carga (load condition) que la placa ve realmente sobre el terreno es la condición que el plan FCT debería intentar representar. Cuando el paquete se congele (frozen) y el acceso a la prueba sea real, dirija la creación a través del formulario de cotización (quote).
FAQ
¿Qué objetos de traspaso (handoff) son más importantes para la placa de un servocontrolador?
La lista de materiales (BOM) con una regla de alternativas aprobada, un plano de ensamblaje (assembly drawing) que aclare la polaridad y la orientación de los conectores, datos de plantillas (stencil) y pasta para las almohadillas térmicas de la etapa de potencia, una secuencia definida para los conectores y la tecnología de montaje superficial (THT), puntos de acceso para pruebas y un paquete de inspección de primer artículo (first article inspection package). Estos son los elementos que deciden si la placa se construye (builds) de la misma manera en cada ocasión.
¿Por qué la pasta para almohadillas térmicas es un problema de traspaso (handoff) y no sólo un detalle de proceso?
Porque la apertura de la pasta (paste aperture) para una almohadilla expuesta (exposed pad) de una etapa de potencia se decide en los datos de la plantilla (stencil data). Si el paquete no tiene ninguna intención de apertura (aperture intent), la cobertura de la pasta y el comportamiento del vacío (void behavior) bajo el dispositivo de potencia se establecen de forma predeterminada y no por diseño, y eso sucede en el reflujo antes de que cualquier paso de inspección pueda reaccionar.
¿Puede una placa de un servocontrolador superar la prueba eléctrica y fallar en el campo?
Sí. Una comprobación eléctrica básica de baja corriente y sin carga mecánica puede leer como funcional un empalme (joint) marginal o una almohadilla térmica con vacíos (voided). El fallo suele aparecer una vez que el servo funciona bajo carga y la etapa de potencia (power stage) se calienta y funciona, por lo que el acceso a las pruebas y un plan de comprobación FCT que tenga en cuenta la carga (load-aware) son tan importantes.
¿Qué comprueba realmente cada método de inspección y prueba?
SPI comprueba la pasta antes de su colocación. AOI verifica la ubicación y las juntas visibles después del proceso de reflujo. Las TIC comprueban la placa eléctricamente mediante puntos de prueba (probe points). Las sondas voladoras (Flying probe) brindan cobertura eléctrica sin dispositivos (fixtureless) para volumen bajo. La FCT pone a prueba (exercises) la placa para que funcione como servocontrolador. Cada uno de ellos evalúa un nivel diferente de la estructura (build) y ninguno de ellos por sí solo garantiza la durabilidad (field life) en el campo.
¿Por qué planificar el acceso de prueba durante el diseño (layout) en lugar de después?
Porque las pruebas de tecnologías de la información y la comunicación (ICT) requieren puntos accesibles para sondas (probe-accessible) y las pruebas de contacto eléctrico (FCT) requieren de un elemento de fijación (fixture) definido y de una carga, lo que limita el diseño (layout). Si el acceso se añade como requisito únicamente tras el cierre (locked) de la placa, las opciones de menor costo dejan de existir y solo se requiere que se compruebe que se encienda correctamente (power-on).
¿Un paquete de inspección de primer artículo (First article inspection package) califica la placa para su uso automotriz o médico?
No. Un registro del FAI confirma que el primer montaje (first build) coincide con el paquete inmovilizado (frozen package) en lo que respecta a la colocación, la orientación y las partes que generan riesgo. Se trata de un paso de confirmación de la construcción (build-confirmation), no de una calificación del programa (program qualification), y no implica por sí solo su aceptación (acceptance) en los sectores automotriz, médico o aeroespacial.
Referencias públicas
Turnkey assembly Contexto de la página de soporte para el alcance total de la construcción de la placa del controlador de servos y la entrada del ensamblaje (assembly intake).
SMT and THT assembly Contexto de la página de soporte para el flujo mixto de montaje superficial (surface-mount) y orificios pasantes (through-hole) que necesitan estas placas.
Components and BOM Contexto de la página de soporte para la incorporación de la lista de materiales (BOM intake), la asignación de designadores de referencia (reference-designator) y el manejo de opciones alternativas.
PCB stencil Contexto de la página de soporte para datos de estarcido (stencil) y pasta, incluidas las aberturas de las almohadillas térmicas (thermal-pad apertures) de la etapa de potencia.
First article inspection Contexto de la página de soporte para el registro de FAI que confirma la primera construcción (first build) en contraste con el paquete congelado (frozen package).
Testing and quality Contexto de la página de soporte para la inspección, validación eléctrica y planificación de pruebas funcionales (functional-test planning) a nivel de placa.
Información del autor y revisión
- Autor: Equipo editorial de APTPCB
- Revisión técnica: Equipo de revisión de ingeniería de pruebas y ensamblaje de PCBA (PCBA assembly and test engineering review team)
- Alcance de la revisión (Review scope): Completitud del traspaso del ensamblaje (assembly handoff), riesgo de colocación y de juntas de soldadura en piezas de gran cantidad de pines y de etapas de potencia, planificación del acceso a pruebas y verificación, y coherencia en los límites de lanzamiento (release-boundary consistency).