
Elija el acabado de la PCB a partir de la característica expuesta más exigente: una almohadilla de paso fino, una zona de unión por hilo o un contacto de conector. Para componentes pasantes corrientes y piezas de paso más amplio, HASL puede ser una opción práctica. Si se necesitan almohadillas de soldadura más planas, suele convenir evaluar ENIG. Si el diseño también requiere unión por hilo, ENEPIG es una opción candidata, pero debe cualificarse el sistema de unión concreto. Los contactos que se acoplan repetidamente pueden requerir oro duro selectivo.
La decisión sobre el acabado debe figurar en el plano y en la documentación de compra, no solo en un menú desplegable de la orden de compra. La aleación de soldadura, la geometría de las almohadillas, el almacenamiento, las especificaciones de unión y el desgaste de los contactos pueden cambiar cuál es la opción adecuada.
Qué hace el acabado y qué no hace
Un acabado superficial recubre el cobre expuesto antes del montaje. Su función inmediata es proteger ese cobre y proporcionar una superficie adecuada para la operación prevista, como la soldadura. También puede afectar a la planitud de las almohadillas, la sensibilidad a la manipulación y las interfaces que se forman durante el montaje.
La máscara de soldadura es diferente. Es el recubrimiento protector que cubre zonas seleccionadas de la placa y deja aberturas para almohadillas, contactos y otras características. No sustituye el acabado del cobre expuesto. Las dimensiones y la alineación de las aberturas todavía pueden afectar a la impresión, la soldadura y la unión. Para el diseño de la máscara, consulte ¿Qué es la máscara de soldadura?.
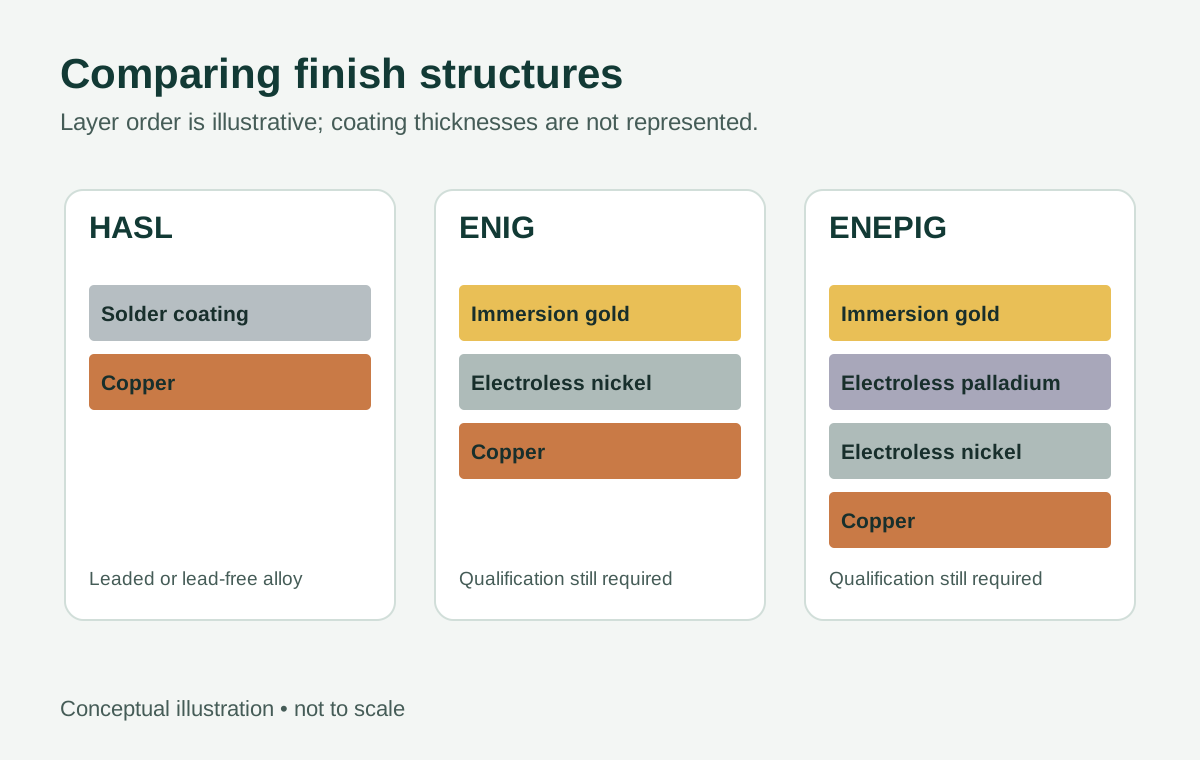
Los cuatro acabados comparados aquí tienen estructuras de capas distintas:
- HASL: se aplica una capa de soldadura de estaño-plomo al cobre expuesto y se nivela con aire caliente.
- HASL sin plomo: el mismo proceso general utiliza una aleación de soldadura sin plomo. Debe especificarse o confirmarse su composición.
- ENIG: una capa fina de oro por inmersión recubre níquel químico.
- ENEPIG: al níquel químico le siguen paladio químico y, después, oro por inmersión.
El oro de ENIG y ENEPIG no es un recubrimiento grueso para contactos con resistencia al desgaste especificada. Su función se relaciona con la protección del acabado subyacente; su mera presencia no demuestra que sea apto para acoplamientos repetidos ni para un hilo de unión determinado.
Compare los acabados en la característica expuesta
| Acabado | Soldadura y planitud | Almacenamiento y manipulación | Unión y contactos |
|---|---|---|---|
| HASL de estaño-plomo | Recubrimiento soldable conocido para conjuntos compatibles. La soldadura nivelada puede quedar irregular; evalúe almohadillas pequeñas y componentes sensibles a la coplanaridad. | Protéjalo de la contaminación y la oxidación; acuerde embalaje, límites de antigüedad y criterios de aceptación. | No presuponga que sirve para unión por hilo o contactos deslizantes repetidos. El contenido de plomo puede excluirlo por el producto o el proceso de montaje. |
| HASL sin plomo | Apto para procesos de soldadura compatibles, pero importan la aleación y la topografía de las almohadillas. También puede ser menos plano que ENIG o ENEPIG. | La aceptación tras el almacenamiento depende del recubrimiento, el embalaje y las condiciones reales; no traslade la vida útil indicada por otro proveedor o aleación. | Un acabado sin plomo no cualifica por sí solo una interfaz de unión o contacto. Confirme la aleación concreta y la aplicación. |
| ENIG | Por lo general, más plano que HASL y frecuente candidato para almohadillas de paso fino. La interfaz de níquel y la calidad del acabado siguen siendo importantes para la fiabilidad de la unión soldada. | Proteja la superficie de daños y contaminación. Que el oro parezca intacto no constituye por sí mismo una prueba de soldabilidad. | No es automáticamente apto para unión por hilo. No trate el oro fino por inmersión como una superficie de desgaste especificada. |
| ENEPIG | Generalmente plano y utilizable para soldar si la estructura de capas y el proceso de montaje son compatibles. | Las zonas de unión pueden ser sensibles a contaminación y manipulación; acuerde su protección y cuándo se puede abrir el embalaje. | Candidato para algunas aplicaciones de unión por hilo, sujeto a la cualificación del hilo, el equipo, la almohadilla y el proceso. No sustituye automáticamente al oro duro en un contacto sometido a desgaste. |
La planitud es una ventaja relativa, no una garantía del rendimiento del montaje. Un acabado plano no compensa una huella inadecuada, la deformación de la placa, una mala liberación de pasta ni un componente cuya coplanaridad esté fuera de especificación.
La aleación de soldadura, el reflujo y el acabado deben ser compatibles
HASL de estaño-plomo contiene plomo; HASL sin plomo no utiliza un recubrimiento de estaño-plomo. La distinción importa al definir la compatibilidad de la aleación y evaluar los requisitos normativos o del cliente para el producto.
No equipare «acabado sin plomo» con un producto final conforme. La conformidad depende de los requisitos aplicables y de materiales que van más allá del acabado de la PCB. A la inversa, un proyecto que permita soldadura de estaño-plomo también debe comprobar que sus componentes, el montador y el proceso previsto admiten esa opción.
En ENIG y ENEPIG, considere el acabado como parte del sistema de unión soldada. Durante la soldadura, las capas depositadas interactúan con la soldadura fundida y los metales subyacentes. Por ello, el estado del acabado y el espesor de las capas importan tanto como el aspecto visible. Si el diseño tiene requisitos exigentes de fiabilidad, acuerde criterios de aceptación aplicables y ensayos de cualificación en vez de especificar solo el nombre del acabado.
El número de exposiciones térmicas admisibles también depende del proyecto. Una placa puede calentarse durante la fabricación, uno o varios pasos de montaje, la soldadura selectiva y el retrabajo. El efecto depende del acabado, la exposición térmica y los requisitos del montaje; no hay un número universal de ciclos de reflujo que pueda asociarse de forma segura al nombre del acabado.
Las Guidelines for SMT soldering, Rev. 1 (2020), de Melexis son un ejemplo de documento de un fabricante de componentes que se puede consultar al planificar la soldadura y la manipulación. Sus requisitos se aplican a los dispositivos Melexis pertinentes y no deben generalizarse a todos los componentes o placas. Utilice la documentación aplicable de cada dispositivo junto con las especificaciones de la placa y de los materiales de soldadura.
La selección de pasta es otra decisión independiente. La aleación, el fundente, la plantilla y el proceso de reflujo deben ser compatibles con los componentes y la placa; consulte Selección de pasta de soldadura.
Las uniones por hilo y los contactos necesitan especificaciones propias
ENIG frente a ENEPIG para unión por hilo
ENEPIG añade una capa de paladio entre el níquel y el oro por inmersión. Por eso merece evaluarse en ciertas aplicaciones de unión, pero «ENEPIG» no es una especificación completa de unión.
La solicitud de presupuesto debe indicar el tipo de unión, el material y diámetro del hilo, las dimensiones de la almohadilla, los requisitos de las capas del acabado y el equipo o proceso de unión que se va a cualificar. También debe establecer el método de aceptación requerido; por ejemplo, los criterios aplicables de tracción o cizalladura y el plan de muestreo. Así, el proveedor puede revisar si el acabado y los controles solicitados son adecuados para la aplicación.
No sustituya ENIG por ENEPIG, ni viceversa, solo porque ambos presentan una superficie dorada. Si hace falta sustituirlos, el responsable del dispositivo debe aprobarlo mediante la cualificación del proceso de unión antes de liberar el diseño.
ENEPIG frente a oro duro selectivo para contactos
El oro duro selectivo es un enfoque distinto: suele consistir en una capa de oro electrodepositada sobre una subcapa adecuada en las zonas de contacto designadas. Se utiliza cuando se necesita una superficie de contacto más resistente al desgaste. Su idoneidad sigue dependiendo de la especificación del recubrimiento, el diseño del contacto y el entorno de acoplamiento.
Para dedos de borde u otros contactos deslizantes, especifique el material de contacto opuesto, la fuerza de contacto, la cantidad de inserciones o ciclos de acoplamiento, el entorno y los criterios de aceptación del desgaste. Un objetivo de ciclos sin esas condiciones está incompleto. También identifique con precisión el área de contacto en el plano: una placa puede necesitar almohadillas soldables en una zona y otro acabado en otra.
Un diseño con acabados mixtos requiere revisión de fabricación. Confirme los límites entre acabados, la secuencia de proceso posible, el espesor del recubrimiento, el enmascarado y los requisitos de inspección antes de confiar en la solución. No suponga que una zona de oro duro puede reemplazar un acabado normal de almohadilla de soldadura sin revisar el montaje.
Almacenamiento: acuerde condiciones, no una vida útil universal
El periodo de almacenamiento utilizable de una placa depende de su acabado y embalaje, pero también del ambiente real, la manipulación, la contaminación y la operación posterior. Los criterios de aceptación de soldabilidad y capacidad de unión no son necesariamente intercambiables.
Para compras, registre la fecha de fabricación o envío, el tipo de embalaje, las condiciones de almacenamiento y cuándo se abre el paquete. Añada por separado los límites especiales de limpieza o exposición de una operación de unión. Proteja las superficies de contacto y unión de huellas, abrasión y sondeos innecesarios.
Si las placas superan el límite acordado, el embalaje está dañado o el historial de almacenamiento no es claro:
- Ponga en cuarentena el lote afectado y conserve los registros del lote y de almacenamiento.
- Pida al fabricante y al montador que revisen la exposición frente a los criterios acordados.
- Decida ensayos representativos o la disposición del lote según la operación prevista. Un resultado de soldabilidad no cualifica una unión por hilo ni un contacto sometido a desgaste.
- No limpie, repare ni monte automáticamente el lote. Un paso de limpieza o retrabajo no aprobado puede modificar la superficie necesaria para el proceso.
También conviene revisar el proceso de limpieza posterior al montaje, sobre todo cerca de interfaces sensibles. Consulte Limpieza después de soldar.
Tres ejemplos para decidir
Los ejemplos siguientes son hipotéticos. Sus dimensiones, periodos de almacenamiento y objetivos de ciclos son supuestos para explicar decisiones; no son resultados medidos ni capacidades de APTPCB.
1. Controlador pasante con proceso de estaño-plomo compatible
Hipotético: un controlador utiliza conectores pasantes y componentes de montaje superficial con un paso relativamente amplio. Los requisitos del producto permiten plomo y el montador tiene aprobado un proceso de estaño-plomo.
HASL de estaño-plomo es una opción razonable para debatir porque las características expuestas se sueldan principalmente y la aleación del montaje lo permite. Antes de pedirlo, el comprador debe confirmar la geometría de la almohadilla más pequeña, la tolerancia del montador a las variaciones del recubrimiento y los requisitos aplicables sobre el plomo.
Si una revisión posterior añade un componente de paso fino sensible a la coplanaridad, vuelva a evaluar el acabado en vez de mantener automáticamente la elección original. Si el cliente o las normas aplicables prohíben el plomo, no debe darse por válida la opción de HASL de estaño-plomo.
2. Montaje de paso fino con almacenamiento previsto
Hipotético: un montaje sin plomo incluye un BGA de paso de 0,5 mm y el comprador prevé almacenar las placas desnudas durante nueve meses antes del montaje.
ENIG es una opción candidata porque su superficie más plana puede ayudar a resolver problemas de planitud de las almohadillas. También se puede estudiar HASL sin plomo, pero la decisión debe considerar la geometría real de las almohadillas y el proceso del montador, no solo el paso.
Nueve meses es un supuesto de planificación, no una afirmación sobre la vida útil de ENIG. La solicitud debe indicar la duración y las condiciones de almacenamiento deseadas y pedir recomendaciones sobre embalaje y aceptación. Si el embalaje suministrado o el historial acordado no permiten ese periodo, cambie la logística o establezca un plan de aceptación adecuado antes del montaje.
3. Placa con uniones por hilo y contacto de borde deslizante
Hipotético: un producto requiere uniones con hilo de oro de 25 µm en almohadillas de la placa y un conector de borde con objetivo de 100 ciclos de acoplamiento bajo una carga de contacto y un entorno definidos.
ENEPIG es una opción candidata para las almohadillas de unión; el oro duro selectivo puede ser adecuado para los dedos de borde. Ninguna opción queda cualificada por su nombre. El responsable de unión debe definir y validar los requisitos del hilo, la almohadilla, la superficie y los ensayos de unión. El responsable del conector debe definir el contacto opuesto, la fuerza, el entorno y la aceptación del desgaste.
El plano de fabricación debe mostrar ambas zonas y sus límites. Si la secuencia de acabados mixtos propuesta no puede admitirse o cualificarse, resuelva el cambio de diseño o proceso antes de pedir las placas, no después de recibirlas.
Convierta la elección del acabado en una solicitud de presupuesto
Utilice esta lista al solicitar una cotización a APTPCB o al consultar una excepción. Proporcione los requisitos del proyecto y no dé por supuesto que un acabado, ensayo o proceso mixto está disponible sin confirmación.
| Elemento de la solicitud | Información que debe transferirse | Pregunta por resolver |
|---|---|---|
| Acabado y ubicaciones | Nombre del acabado, restricciones sobre plomo, revisión del plano y zonas expuestas; identifique los límites de cualquier acabado selectivo. | ¿Se puede revisar el acabado o la combinación solicitada para este diseño? |
| Capas y requisitos de aceptación | Rangos de espesor de capa, norma de acabado y revisión aplicables, criterios de medición y aceptación. | ¿Cómo se documentará la conformidad y cómo se gestionará el material fuera de especificación? |
| Montaje soldado | Almohadillas pertinentes más pequeñas, requisitos de componentes, aleación, secuencia de montaje y exposición prevista al retrabajo. | ¿Acepta el montador el acabado y estado de la placa propuestos para su proceso? |
| Unión por hilo | Material y diámetro del hilo, geometría de almohadillas, proceso de unión, limpieza y criterios de tracción o cizalladura. | ¿Qué cualificación y controles de manipulación se requieren antes de la producción? |
| Contactos | Material opuesto, geometría, fuerza, objetivo de ciclos, entorno y aceptación del desgaste. | ¿El acabado selectivo especificado responde al sistema de contacto real? |
| Embalaje y almacenamiento | Tiempo previsto, condiciones de almacenamiento, necesidades de embalaje y etiquetado, destino y restricciones de manejo. | ¿Qué condiciones de embalaje y almacenamiento se acuerdan y qué ocurre si se exceden? |
| Inspección y cambios | Documentación requerida, muestreo, trazabilidad de lotes y ruta de aprobación de sustituciones. | ¿Quién aprueba un cambio de acabado, un embalaje dañado o un lote envejecido? |
Utilice quote para enviar el plano y los requisitos de acabado, o contact para tratar antes de la liberación una duda sobre unión, contactos o embalaje.
La elección práctica
Para una placa que solo se va a soldar y tiene una geometría poco exigente, puede valer la pena considerar cualquiera de las variantes HASL si la aleación satisface los requisitos del montaje y del producto. ENIG suele ser candidata cuando importa disponer de almohadillas más planas. Conviene evaluar ENEPIG cuando una aplicación de unión cualificada comparte placa con la soldadura. El oro duro selectivo resuelve otra necesidad: una interfaz de contacto especificada que soporta acoplamiento y desgaste.
El mejor acabado es aquel cuyos emplazamientos, capas, manipulación y criterios de aceptación están definidos para la placa concreta. Si faltan esos detalles, resuélvalos con el montador, el responsable de unión o del conector y el fabricante antes de tratar el nombre del acabado como una especificación aprobada.