
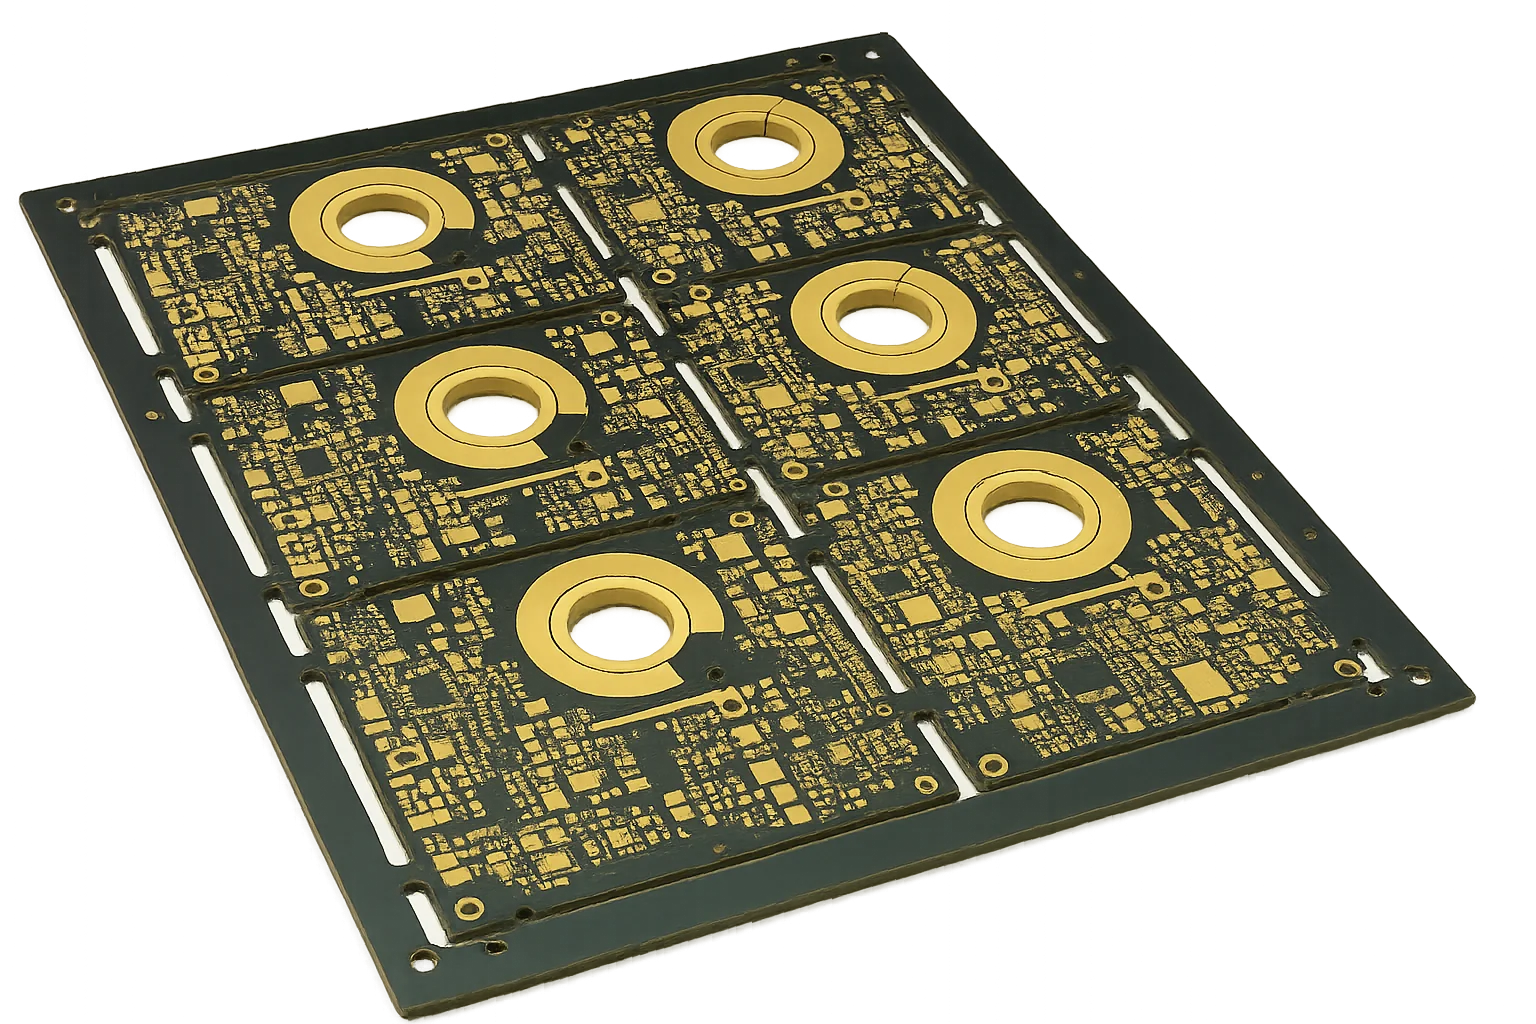
La electrónica de potencia, los inversores de tracción de vehículos eléctricos (EV), los convertidores de potencia para energías renovables y los accionamientos industriales de motores de alta fiabilidad reemplazan cada vez más las voluminosas barras colectoras mecánicas y los mazos de cables discretos por placas de circuito impreso de cobre grueso ($\ge 3\text{ oz/ft}^2$ o $105\ \mu\text{m}$). Integrar conductores de alta corriente directamente en un sustrato multicapa planar elimina la resistencia de contacto de los terminales empernados, reduce la altura del encapsulado hasta un $50%$ y mejora la fiabilidad frente a vibraciones intensas en entornos automotrices y aeroespaciales.
Sin embargo, diseñar con cobre grueso introduce restricciones físicas complejas que las reglas DFM estándar no pueden manejar. Dimensionar pistas de alta corriente con los gráficos heredados de IPC-2221 produce conductores sobredimensionados, porque IPC-2221 se basa en mediciones de los años 50 de un único conductor en aire que ignoran la conducción térmica dieléctrica de las multicapas modernas y los planos de masa adyacentes. Según IPC-2152, el área de sección del conductor se equilibra contra el aumento de temperatura admisible ($\Delta T$), el espesor del cobre, el espesor de la placa y el sumidero térmico de los planos adyacentes. Además, el socavado del grabado químico produce perfiles de conductor trapezoidales que exigen una agresiva precompensación CAM; los volúmenes de resina del prepreg deben satisfacer $V_{\text{resin}} \ge 1.30 \times V_{\text{channel}}$ para evitar vacíos de laminación, y la elevada masa térmica exige un precalentamiento multietapa ($110^\circ\text{C} - 130^\circ\text{C}$) para lograr el llenado de barril de $\ge 75%$ exigido por IPC-A-610 Clase 3.
| Parámetro de diseño | Cobre estándar ($0.5\text{ oz} - 2\text{ oz}$) | Cobre grueso ($3\text{ oz} - 5\text{ oz}$) | Cobre extremo ($6\text{ oz} - 10\text{ oz}+$) | Restricción de fabricación principal |
|---|---|---|---|---|
| Rango de corriente | $\le 15\text{A}$ continua | $20\text{A} - 60\text{A}$ continua | $60\text{A} - 150\text{A}+$ continua | Cálculo de aumento térmico IPC-2152 ($\Delta T$) |
| Pista / espacio mínimos (CAD) | $4 / 4\text{ mil}$ ($0.10\text{ mm}$) | $10 / 10\text{ mil}$ ($0.25\text{ mm}$) | $16 / 16\text{ mil} - 25 / 25\text{ mil}$ | Factor de grabado químico ($F = T/U$) y socavado lateral |
| Paquete de laminación prepreg | Estándar 1080 / 2116 / 7628 | Alta resina 1080 HR / 2116 HR | Paquetes multicapa de vidrio de alta resina | Prevención de falta de resina ($V_{\text{resin}} \ge 1.30 V_{\text{channel}}$) |
| Margen de anillo anular de taladrado | Estándar $+3\text{ mil}$ ($0.075\text{ mm}$) | $+4\text{ mil}$ ($0.10\text{ mm}$) | $+5\text{ mil} - 6\text{ mil}$ ($0.125\text{ mm} - 0.15\text{ mm}$) | Alto par de corte y deflexión de la broca |
| Protocolo de precalentamiento en ensamblaje | Ambiente a $90^\circ\text{C}$ cara inferior | $100^\circ\text{C} - 115^\circ\text{C}$ ambas caras | $120^\circ\text{C} - 135^\circ\text{C}$ multietapa | Llenado vertical de agujero IPC-A-610 Clase 3 ($\ge 75%$) |
Para tolerancias de fábrica específicas, disponibilidad de materiales y puertas formales de liberación de fabricación, consulte nuestras capacidades de fabricación de PCB de cobre grueso. Cuando la densidad de potencia requiera conducción térmica planar extrema que supere los límites del dieléctrico, evalúe las capacidades de PCB de núcleo metálico (MCPCB) y las capacidades de PCB rígidas. Para las ventanas del proceso de ensamblaje, consulte soldadura selectiva y ensamblaje de cobre grueso.
Tabla de contenidos
- ¿Qué define el cobre grueso frente al cobre extremo?
- IPC-2152 vs. IPC-2221 heredado: física de la conducción térmica
- Matriz de ampacidad y anchura de conductores IPC-2152
- Factor de grabado, socavado lateral y compensación CAM
- Laminación multicapa y mitigación de vacíos de resina
- Masa térmica en ensamblaje y soldadura IPC-A-610 Clase 3
- Lista de verificación DFM y de envío de RFQ para cobre grueso
- Preguntas frecuentes (FAQ)
¿Qué define el cobre grueso frente al cobre extremo?
En la fabricación estándar de PCB, las capas externas suelen usar cobre acabado de 1 oz ($35\ \mu\text{m}$ o $1.4\text{ mil}$) y las capas internas lámina de 0.5 oz o 1 oz. En electrónica de potencia, accionamientos de motores y conversión de energía renovable, las demandas de corriente superan rápidamente la capacidad térmica de la lámina estándar.
Cobre estándar:    0.5 oz a 2 oz  (18 µm a 70 µm)   --> Señal y control de baja potencia
Cobre grueso:      3 oz a 5 oz    (105 µm a 175 µm) --> Fuentes de poder, accionamientos industriales, 20A–60A
Cobre extremo:     6 oz a 20 oz+  (210 µm a 700 µm) --> Inversores de tracción EV, radar militar, 60A–200A+
Integrar cobre grueso directamente en el PCB aporta cuatro ventajas mecánicas y eléctricas decisivas sobre las barras colectoras discretas:
- Eliminación de fallos en puntos de contacto: Las barras colectoras discretas dependen de terminales empernados, terminales crimpados o pines de ajuste a presión. Bajo ciclos térmicos intensos y vibraciones elevadas propias de automoción o aeroespacial, estas uniones mecánicas se aflojan, se oxidan y forman puntos calientes localizados catastróficos. Las pistas de cobre grueso son rutas de cobre monolíticas de estado sólido.
- Perfiles de encapsulado compactos: Los voluminosos mazos de cableado externos y las barras elevadas exigen grandes holguras mecánicas. Los conductores planares de cobre grueso se incrustan en el sustrato de $1.6\text{ mm}$ a $3.2\text{ mm}$, reduciendo el volumen del encapsulado del módulo de potencia hasta un $50%$.
- Pérdida de potencia $I^2R$ optimizada: Distribuir la corriente en planos de cobre anchos y planos maximiza el área superficial para la refrigeración convectiva y conductiva, minimizando a la vez la resistencia por efecto pelicular a alta frecuencia.
- Coubicación de lógica y potencia: Los diseños multicapa de cobre grueso permiten enrutar señales de microcontrolador de paso fino en capas externas mientras se dedican capas internas de 4 oz o 6 oz a buses de potencia de alta corriente.
IPC-2152 vs. IPC-2221 heredado: física de la conducción térmica
Durante más de dos décadas, los ingenieros de electrónica de potencia dimensionaron pistas de alta corriente con las fórmulas de IPC-2221 (antes IPC-D-275). Estas fórmulas heredadas calculan el área de sección del conductor a partir de:
$$I = k \cdot \Delta T^{0.44} \cdot A^{0.725}$$
Donde:
- $k = 0.048$ para capas externas y $k = 0.024$ para capas internas
- $\Delta T$ es el aumento de temperatura admisible sobre la ambiente ($^\circ\text{C}$)
- $A$ es el área de sección de la pista ($\text{mil}^2$)
El defecto del IPC-2221 heredado
Los datos de IPC-2221 se obtuvieron en 1954 a partir de placas de prueba fenólicas de papel de una cara y 1/16 de pulgada con una única pista de cobre aislada suspendida en aire quieto. En las placas multicapa modernas de FR-4 o poliimida, este modelo térmico se rompe por completo:
- La conducción dieléctrica evacúa calor: El sustrato FR-4 tiene una conductividad térmica volumétrica de $k \approx 0.30 - 0.45\text{ W/m}\cdot\text{K}$. La energía térmica no solo se irradia desde la superficie de cobre al aire circundante; también conduce hacia el dieléctrico del núcleo.
- Dispersión térmica por planos adyacentes: Cuando una pista de potencia de cobre grueso se enruta sobre un plano de masa interno (incluso uno de 1 oz o 2 oz), el plano actúa como dispersor térmico lateral y reduce el aumento de temperatura de la pista entre un $30%$ y un $60%$.
- Sobredimensionamiento severo: Dimensionar un conductor de 80A con IPC-2221 obliga a trazar pistas masivas e infabricables que desperdician espacio valioso.
El método de dimensionamiento de IPC-2152
IPC-2152 (Standard for Determining Current-Carrying Capacity in Printed Board Design) sustituyó a IPC-2221 al establecer curvas térmicas empíricas a partir de cupones de prueba multicapa modernos. La norma demuestra que la capacidad de corriente del conductor depende de:
- El espesor (peso) del cobre y la anchura de la pista
- El espesor total de la placa (una placa más gruesa evacúa el calor más rápido)
- La proximidad a planos térmicos de cobre adyacentes
- La conductividad térmica del material del sustrato ($k$)
Matriz de ampacidad y anchura de conductores IPC-2152
La siguiente tabla de consulta de ingeniería proporciona las anchuras de conductor requeridas para cargas de corriente continua (DC) con pesos de cobre de 3 oz, 4 oz, 6 oz, 8 oz y 10 oz, a una temperatura ambiente de $25^\circ\text{C}$ sobre una placa FR-4 nominal de 1.6 mm.
| Carga de corriente (Amperios) | Aumento de temp. admisible ($\Delta T$) | Anchura pista 3 oz ($105\ \mu\text{m}$) | Anchura pista 4 oz ($140\ \mu\text{m}$) | Anchura pista 6 oz ($210\ \mu\text{m}$) | Anchura pista 8 oz ($280\ \mu\text{m}$) | Anchura pista 10 oz ($350\ \mu\text{m}$) |
|---|---|---|---|---|---|---|
| 20 A | $\Delta T = 10^\circ\text{C}$ | $4.8\text{ mm}$ ($190\text{ mil}$) | $3.5\text{ mm}$ ($138\text{ mil}$) | $2.2\text{ mm}$ ($87\text{ mil}$) | $1.6\text{ mm}$ ($63\text{ mil}$) | $1.2\text{ mm}$ ($47\text{ mil}$) |
| 20 A | $\Delta T = 20^\circ\text{C}$ | $3.2\text{ mm}$ ($126\text{ mil}$) | $2.3\text{ mm}$ ($91\text{ mil}$) | $1.5\text{ mm}$ ($59\text{ mil}$) | $1.1\text{ mm}$ ($43\text{ mil}$) | $0.85\text{ mm}$ ($33\text{ mil}$) |
| 20 A | $\Delta T = 30^\circ\text{C}$ | $2.5\text{ mm}$ ($98\text{ mil}$) | $1.8\text{ mm}$ ($71\text{ mil}$) | $1.2\text{ mm}$ ($47\text{ mil}$) | $0.85\text{ mm}$ ($33\text{ mil}$) | $0.65\text{ mm}$ ($26\text{ mil}$) |
| 40 A | $\Delta T = 10^\circ\text{C}$ | $12.5\text{ mm}$ ($492\text{ mil}$) | $9.2\text{ mm}$ ($362\text{ mil}$) | $5.8\text{ mm}$ ($228\text{ mil}$) | $4.2\text{ mm}$ ($165\text{ mil}$) | $3.2\text{ mm}$ ($126\text{ mil}$) |
| 40 A | $\Delta T = 20^\circ\text{C}$ | $8.4\text{ mm}$ ($330\text{ mil}$) | $6.1\text{ mm}$ ($240\text{ mil}$) | $3.9\text{ mm}$ ($154\text{ mil}$) | $2.8\text{ mm}$ ($110\text{ mil}$) | $2.1\text{ mm}$ ($83\text{ mil}$) |
| 40 A | $\Delta T = 30^\circ\text{C}$ | $6.6\text{ mm}$ ($260\text{ mil}$) | $4.8\text{ mm}$ ($189\text{ mil}$) | $3.1\text{ mm}$ ($122\text{ mil}$) | $2.2\text{ mm}$ ($87\text{ mil}$) | $1.7\text{ mm}$ ($67\text{ mil}$) |
| 60 A | $\Delta T = 10^\circ\text{C}$ | $21.0\text{ mm}$ ($827\text{ mil}$) | $15.5\text{ mm}$ ($610\text{ mil}$) | $9.8\text{ mm}$ ($386\text{ mil}$) | $7.1\text{ mm}$ ($280\text{ mil}$) | $5.4\text{ mm}$ ($213\text{ mil}$) |
| 60 A | $\Delta T = 20^\circ\text{C}$ | $14.2\text{ mm}$ ($559\text{ mil}$) | $10.4\text{ mm}$ ($409\text{ mil}$) | $6.6\text{ mm}$ ($260\text{ mil}$) | $4.8\text{ mm}$ ($189\text{ mil}$) | $3.6\text{ mm}$ ($142\text{ mil}$) |
| 60 A | $\Delta T = 30^\circ\text{C}$ | $11.2\text{ mm}$ ($441\text{ mil}$) | $8.2\text{ mm}$ ($323\text{ mil}$) | $5.2\text{ mm}$ ($205\text{ mil}$) | $3.7\text{ mm}$ ($146\text{ mil}$) | $2.8\text{ mm}$ ($110\text{ mil}$) |
| 80 A | $\Delta T = 10^\circ\text{C}$ | No recomendado | $22.5\text{ mm}$ ($886\text{ mil}$) | $14.2\text{ mm}$ ($559\text{ mil}$) | $10.3\text{ mm}$ ($406\text{ mil}$) | $7.8\text{ mm}$ ($307\text{ mil}$) |
| 80 A | $\Delta T = 20^\circ\text{C}$ | $20.8\text{ mm}$ ($819\text{ mil}$) | $15.2\text{ mm}$ ($598\text{ mil}$) | $9.6\text{ mm}$ ($378\text{ mil}$) | $6.9\text{ mm}$ ($272\text{ mil}$) | $5.2\text{ mm}$ ($205\text{ mil}$) |
| 80 A | $\Delta T = 30^\circ\text{C}$ | $16.5\text{ mm}$ ($650\text{ mil}$) | $12.0\text{ mm}$ ($472\text{ mil}$) | $7.6\text{ mm}$ ($299\text{ mil}$) | $5.5\text{ mm}$ ($217\text{ mil}$) | $4.1\text{ mm}$ ($161\text{ mil}$) |
| 100 A | $\Delta T = 20^\circ\text{C}$ | No recomendado | $20.5\text{ mm}$ ($807\text{ mil}$) | $12.8\text{ mm}$ ($504\text{ mil}$) | $9.2\text{ mm}$ ($362\text{ mil}$) | $7.0\text{ mm}$ ($276\text{ mil}$) |
| 100 A | $\Delta T = 30^\circ\text{C}$ | $22.4\text{ mm}$ ($882\text{ mil}$) | $16.3\text{ mm}$ ($642\text{ mil}$) | $10.2\text{ mm}$ ($402\text{ mil}$) | $7.4\text{ mm}$ ($291\text{ mil}$) | $5.6\text{ mm}$ ($220\text{ mil}$) |
| 120 A | $\Delta T = 30^\circ\text{C}$ | No recomendado | $21.2\text{ mm}$ ($835\text{ mil}$) | $13.2\text{ mm}$ ($520\text{ mil}$) | $9.5\text{ mm}$ ($374\text{ mil}$) | $7.2\text{ mm}$ ($283\text{ mil}$) |
Nota: El dimensionamiento asume pistas externas sin flujo de aire forzado. Cuando existen planos internos de masa/potencia a menos de $0.2\text{ mm}$ ($8\text{ mil}$) del conductor, la anchura de pista puede reducirse entre un $15%$ y un $25%$ gracias al sumidero por conducción planar.
Factor de grabado, socavado lateral y compensación CAM
El cuello de botella de fabricación más formidable del cobre grueso es el proceso de grabado químico en húmedo. En placas estándar de $1\text{ oz}$ ($35\ \mu\text{m}$ de espesor), el grabador químico disuelve el cobre verticalmente hasta el sustrato produciendo un socavado lateral menor. Sin embargo, al grabar $10\text{ oz}$ de cobre ($350\ \mu\text{m}$ de espesor), el grabador ataca las paredes laterales de la pista durante un período prolongado, generando una sección trapezoidal severa.
                         Máscara de fotorresist (Anchura = W_mask)
                               ┌─────────────────┐
                               │                 │
      ┌────────────────────────┴─────────────────┴────────────────────────┐
      │                        Anchura superior (W_top)                   │
      │                     /───────────────────────\                     │
      │                    /                         \                    │
      │  Socavado         /                           \   Socavado        │
      │  lateral (U)     /                             \  lateral (U)     │
      │                 /                               \                 │
      └────────────────/─────────────────────────────────\────────────────┘
                              Anchura de base (W_base)
      ═════════════════════════════════════════════════════════════════════  Sustrato
El factor de grabado químico ($F$)
El factor de grabado ($F$) es la relación entre el espesor vertical de cobre ($T$) y la cantidad de socavado lateral ($U$):
$$F = \frac{T}{U} = \frac{T}{\frac{W_{\text{base}} - W_{\text{top}}}{2}}$$
- Las líneas de grabado químico estándar alcanzan un factor de grabado de $F \approx 2.0$ a $3.0$ para cobre grueso.
- Para una pista de $6\text{ oz}$ ($T = 210\ \mu\text{m}$), un factor de grabado de $2.5$ produce un socavado lateral de: $$U = \frac{210\ \mu\text{m}}{2.5} = 84\ \mu\text{m}\ (3.3\text{ mil})\text{ por lado}$$
- En consecuencia, la parte superior de la pista de cobre acabada ($W_{\text{top}}$) será $168\ \mu\text{m}$ ($6.6\text{ mil}$) más estrecha que la base de la pista ($W_{\text{base}}$).
Directrices de compensación CAM de pistas y espacios
Para que la parte superior de la pista acabada cumpla los requisitos de sección eléctrica sin que la base puenteé conductores adyacentes, los ingenieros CAM deben preensanchar las pistas en la fotoherramienta. Como diseñador de layout, debe proporcionar un espaciado CAD adecuado para permitir esta ampliación CAM obligatoria.
| Peso de lámina de cobre base | Espesor acabado nominal | Anchura mín. de pista acabada ($W_{\text{CAD}}$) | Separación mín. requerida ($S_{\text{CAD}}$) | Precompensación CAM requerida (por lado) |
|---|---|---|---|---|
| 2 oz / ft² | $70\ \mu\text{m}$ ($2.8\text{ mil}$) | $6\text{ mil}$ ($0.15\text{ mm}$) | $6\text{ mil}$ ($0.15\text{ mm}$) | $+1.5\text{ mil}$ ($0.038\text{ mm}$) |
| 3 oz / ft² | $105\ \mu\text{m}$ ($4.1\text{ mil}$) | $8\text{ mil}$ ($0.20\text{ mm}$) | $10\text{ mil}$ ($0.25\text{ mm}$) | $+2.5\text{ mil}$ ($0.063\text{ mm}$) |
| 4 oz / ft² | $140\ \mu\text{m}$ ($5.5\text{ mil}$) | $10\text{ mil}$ ($0.25\text{ mm}$) | $12\text{ mil}$ ($0.30\text{ mm}$) | $+3.5\text{ mil}$ ($0.089\text{ mm}$) |
| 6 oz / ft² | $210\ \mu\text{m}$ ($8.3\text{ mil}$) | $14\text{ mil}$ ($0.35\text{ mm}$) | $16\text{ mil}$ ($0.40\text{ mm}$) | $+5.0\text{ mil}$ ($0.127\text{ mm}$) |
| 8 oz / ft² | $280\ \mu\text{m}$ ($11.0\text{ mil}$) | $18\text{ mil}$ ($0.45\text{ mm}$) | $20\text{ mil}$ ($0.50\text{ mm}$) | $+7.0\text{ mil}$ ($0.178\text{ mm}$) |
| 10 oz / ft² | $350\ \mu\text{m}$ ($13.8\text{ mil}$) | $22\text{ mil}$ ($0.55\text{ mm}$) | $25\text{ mil}$ ($0.63\text{ mm}$) | $+9.0\text{ mil}$ ($0.228\text{ mm}$) |
[!WARNING] Si enruta pistas de $6\text{ oz}$ en CAD con el espaciado estándar de $8\text{ mil}$, el ingeniero CAM no podrá aplicar la compensación de grabado obligatoria de $+5\text{ mil}$. La placa no podrá fabricarse sin disparar una consulta de ingeniería (EQ) que retrasa la producción. Consulte siempre la tabla de separaciones antes de bloquear su layout de potencia.
Laminación multicapa y mitigación de vacíos de resina
En las placas multicapa de cobre grueso, las zanjas entre conductores de cobre grabados forman profundos cañones físicos. Durante la laminación al vacío a alta temperatura, las láminas de unión de prepreg deben fundirse, fluir y llenar por completo estas zanjas antes de la reticulación (polimerización).
                      Capa de unión prepreg (flujo de resina fundida)
        ┌─────────────────────────────────────────────────────────────────┐
        │                                                                 │
   ═════╧═══════════                                     ═════════════════╧═════
   [ Pista 6 oz A ] ◄────── Zanja a llenar ────────────► [ Pista 6 oz B ]
   (Altura = 210 µm)        con resina prepreg             (Altura = 210 µm)
   ═════════════════                                     ═══════════════════════
   ───────────────────────────────────────────────────────────────────────────── Sustrato núcleo
La física de la falta de resina
Si el volumen de resina que aporta el prepreg es menor que el volumen de las zanjas de cobre vacías, la prensa de laminación entra en un estado de falta de resina (resin starvation):
- Microvacíos dieléctricos: Se forman bolsas de aire atrapado y gas volátil a lo largo de las paredes laterales de los conductores gruesos. Bajo tensiones de trabajo elevadas ($>400\text{V}$ en sistemas de baterías EV), estos vacíos desencadenan descargas parciales (PD) localizadas que erosionan el dieléctrico y provocan una ruptura dieléctrica catastrófica.
- Measling y delaminación: En la posterior soldadura por reflujo ($240^\circ\text{C} - 260^\circ\text{C}$), la humedad atrapada en estos vacíos se vaporiza y genera una presión de vapor explosiva que desgarra las capas internas.
Reglas de equilibrio de laminación y selección de prepreg
Para garantizar una laminación sin vacíos, el volumen de resina disponible del prepreg ($V_{\text{resin}}$) debe satisfacer el siguiente factor de seguridad respecto al volumen del canal ($V_{\text{channel}}$):
$$V_{\text{resin}} \ge 1.30 \times V_{\text{channel}}$$
- Prepregs de alta resina (HR): Los prepregs estándar (como el 7628 con $43%$ de contenido de resina) no aportan suficiente resina líquida. APTPCB utiliza tejidos de vidrio especializados de alta resina, entre ellos:
- 1080 HR ($68% - 75%$ de contenido de resina)
- 2116 HR ($58% - 64%$ de contenido de resina)
- Apilados multiprepreg: Nunca use una única lámina gruesa de prepreg para puentear un hueco de cobre de $4\text{ oz}$ a $10\text{ oz}$. APTPCB despliega una estrategia de apilado multicapa: una lámina 1080 HR de alto flujo se coloca directamente contra el cobre para llenar las zanjas, respaldada por una lámina estructural de vidrio 2116 o 7628 que fija el espaciado dieléctrico preciso.
- Thieving (equilibrado de cobre): Las grandes áreas vacías sin enrutar en capas internas deben rellenarse con tramado de cobre no funcional («copper thieving»). El thieving de cobre iguala el volumen de canal en todo el panel de producción y evita sumideros localizados de resina.
Control de alabeo del panel (Bow & Twist)
El cobre grueso genera enormes tensiones mecánicas de tracción durante el enfriamiento térmico. Según IPC-6012 Sección 3.4.4, las placas rígidas acabadas deben mantener un alabeo y torsión inferior al $0.75%$ (o $0.50%$ para líneas SMT automatizadas).
- Regla de simetría del stackup: El peso de cobre debe equilibrarse simétricamente respecto al núcleo central. Una placa de 4 capas con 6 oz en la capa 2 y 1 oz en la capa 3 se alabeará como una patata frita durante el reflujo. Las capas 2 y 3 deben tener pesos de cobre coincidentes y distancias dieléctricas coincidentes a las capas externas.
Masa térmica en ensamblaje y soldadura IPC-A-610 Clase 3
Diseñar una placa de cobre grueso fabricable es solo la mitad del desafío de ingeniería. Cuando la placa desnuda llega a la línea de montaje superficial (SMT) y de orificios pasantes (THT), el volumen masivo de cobre actúa como un enorme sumidero térmico que roba rápidamente energía térmica a los soldadores y a las boquillas de la ola de soldadura.
Falta de soldadura en los barriles de cobre grueso
Según IPC-A-610 Clase 3 (Productos electrónicos de alto rendimiento), las conexiones de soldadura de orificios pasantes deben alcanzar un mínimo de $75%$ de llenado vertical del agujero (llenado de barril):
[ Terminal del componente ]   │   │
[ Filete superior ]      ────┴───┴────  ◄── Filete superior requerido (Clase 3)
[ Barril metalizado ]    │▒▒▒▒│   │▒▒▒▒│
                          │▒▒▒▒│   │▒▒▒▒│ ◄── Mínimo 75% de llenado vertical
                          │▒▒▒▒│   │▒▒▒▒│     (Cero vacíos en Clase 3)
[ Fuente de soldadura ]  ────┬───┬────
                            │   │
Si el pin de un conector de potencia conecta directamente a un plano de masa interno macizo de $6\text{ oz}$ sin aislamiento térmico, el plano absorbe el calor más rápido de lo que una ola estándar o un soldador manual puede aportarlo. La soldadura se solidifica prematuramente dentro del barril, produciendo juntas frías que no superan la inspección Clase 3 con menos del $40%$ de llenado vertical.
Reglas de diseño de alivio térmico en ensamblaje
- Conexión directa vs. alivio térmico:
- Para la soldadura manual, los recortes de alivio térmico son obligatorios. El ancho de los radios debe ampliarse a $25\text{ mil} - 40\text{ mil}$ ($0.63\text{ mm} - 1.0\text{ mm}$) para soportar la alta corriente evitando que el soldador se congele.
- Para la soldadura selectiva automatizada, pueden emplearse conexiones directas macizas de $360^\circ$ solo si la planta de ensamblaje aplica protocolos de precalentamiento.
- Protocolo de precalentamiento multietapa en soldadura selectiva:
- Los ensamblajes estándar entran a soldadura selectiva con temperaturas de precalentamiento de cara inferior de unos $90^\circ\text{C} - 100^\circ\text{C}$.
- Las placas de cobre grueso ($\ge 4\text{ oz}$) requieren un precalentamiento infrarrojo/convectivo multietapa por ambas caras hasta $120^\circ\text{C} - 135^\circ\text{C}$ antes del contacto con el fundente y la boquilla de soldadura.
- El tiempo de permanencia de contacto de la boquilla debe aumentarse del estándar $1.5\text{ segundos}$ a $3.5 - 5.0\text{ segundos}$, usando minibocas de ola inertizadas con nitrógeno ($285^\circ\text{C} - 300^\circ\text{C}$ de temperatura del crisol) para garantizar la humectación capilar completa a través del barril.
- Espesor de la máscara de soldadura sobre bordes de cobre grueso:
- La máscara de soldadura fotoimageable líquida (LPI) aplicada por cortina estándar queda fina sobre las aristas superiores a $90^\circ$ de las pistas de cobre grueso. En pistas de $4\text{ oz}$ a $10\text{ oz}$, la cobertura de borde puede caer por debajo de $0.2\text{ mil}\ (5\ \mu\text{m})$, con riesgo de flashover por pinhole dieléctrico.
- APTPCB exige doble pasada de pulverización electrostática o máscara de soldadura en película seca al vacío para garantizar un mínimo de $0.8\text{ mil}\ (20\ \mu\text{m})$ de cobertura sobre todas las aristas agudas de los conductores.
Directrices de liberación de fabricación y CAM
Para obtener una revisión de fabricación precisa y un presupuesto fabricable sin retenciones de ingeniería, asegúrese de que su paquete de datos de diseño y aprovisionamiento cumple estos criterios de liberación:
| Puerta de ingeniería | Especificación estándar | Regla de potencia de alta fiabilidad |
|---|---|---|
| Declaración del peso de cobre | Distinguir entre peso de lámina base y espesor de cobre acabado metalizado | Especificar el espesor acabado en las notas del plano (p. ej., «Capa 2 cobre acabado: 6.0 oz / 210 µm») |
| Márgenes de espaciado CAM | Respetar la tabla de espaciado mínimo de la Sección 4 | Mantener separaciones mínimas: $10\text{ mil}$ para 3 oz; $16\text{ mil}$ para 6 oz; $25\text{ mil}$ para 10 oz |
| Simetría de cobre por capas | Igualar la distribución de cobre en las caras opuestas del núcleo | El delta de área de cobre entre capas pareadas no debe superar $\pm 15%$ para evitar alabeo y torsión |
| Separación taladro-cobre | Proveer holgura adecuada para la deflexión del taladro en cobre grueso | Separación taladro-cobre en capa interna $\ge 18\text{ mil}$ ($0.45\text{ mm}$) para $\le 4\text{ oz}$; $\ge 25\text{ mil}$ para $\ge 6\text{ oz}$ |
| Presupuesto de aumento térmico ($\Delta T$) | Definir la temperatura ambiente de operación y el aumento admisible del conductor | Diseñar según envolventes térmicas conservadoras de IPC-2152 ($\Delta T = 10^\circ\text{C}, 20^\circ\text{C}$ o $30^\circ\text{C}$) |
| Método de soldadura en ensamblaje | Declarar ola automatizada, soldadura selectiva o ensamblaje manual | Exigir llenado de barril IPC-A-610 Clase 3 ($\ge 75%$) con precalentamiento multietapa especificado |
Preguntas frecuentes sobre diseño y dimensionamiento térmico de PCB de cobre grueso
¿Pueden coexistir el cobre grueso y las pistas de señal de paso fino en la misma placa?
Sí, pero no deben enrutarse en la misma capa. El ciclo de grabado agresivo necesario para retirar $105\ \mu\text{m}$ a $210\ \mu\text{m}$ de cobre sobregrabaría, socavaría y destruiría severamente las pistas de señal de $4/4\text{ mil}$ de paso fino. Las placas modernas de electrónica de potencia aíslan los planos de potencia gruesos en capas internas o externas dedicadas mientras usan láminas de cobre estándar de 1 oz en las capas externas de enrutado de señal.
¿Por qué IPC-2152 recomienda anchuras de pista menores que IPC-2221 para cobre grueso?
IPC-2221 asumía que el conductor era un radiador térmico aislado suspendido en aire quieto sobre una placa de una cara. IPC-2152 mide placas multicapa modernas en las que los dieléctricos gruesos y los planos internos de cobre adyacentes actúan como dispersores térmicos laterales eficaces. Como el calor conduce hacia el sustrato mucho más rápido de lo que se disipa al aire quieto, un conductor conforme a IPC-2152 puede transportar la misma corriente con un $30%$ a $50%$ menos de anchura de lo que IPC-2221 predecía.
¿Cuál es el peso de cobre máximo práctico para capas externas frente a internas?
En producción de volumen estándar, las capas internas pueden fabricarse hasta $10\text{ oz}$ ($350\ \mu\text{m}$) mediante ciclos de laminación con prepregs especializados de alta resina. Las capas externas pueden construirse hasta $6\text{ oz}$ o $10\text{ oz}$ usando lámina de partida gruesa más metalizado electrolítico de panel. Más allá de $10\text{ oz}$ (hasta $20\text{ oz}$), las placas entran en la categoría de «cobre extremo» y requieren ruteado CNC especializado, fresado de cobre escalonado o útiles personalizados de encapsulado en resina.
¿Cómo afecta el cobre grueso al desgaste de las brocas y a los anillos anulares?
Taladrar pilas macizas de cobre de $6\text{ oz}$ a $10\text{ oz}$ genera fricción mecánica intensa y altas temperaturas. Las brocas se desafilan rápidamente, lo que produce paredes de agujero rugosas, rebabas y arrastre de cobre en capas internas. Los fabricantes deben reducir el número de impactos por broca en un $60%$, emplear herramientas de carburo de tungsteno macizo de alta calidad y aumentar los márgenes de anillo anular entre $+3\text{ mil}$ y $+5\text{ mil}$ sobre las reglas DFM estándar para evitar la ruptura del agujero.
¿Cuándo debe un ingeniero usar cobre grueso en lugar de una MCPCB con respaldo de aluminio?
Los PCB de cobre grueso son la opción de ingeniería superior cuando el circuito requiere múltiples capas de enrutado (3 a 12+ capas), componentes de potencia de orificios pasantes, o microcontroladores SMD y drivers de puerta coubicados. Los PCB de núcleo metálico (MCPCB) con respaldo de aluminio suelen limitarse a topologías de una o dos caras y no pueden soportar pines pasantes sin un complejo mecanizado de aislamiento a través del aluminio. Si tiene cadenas de LED de alta potencia en una sola capa, use MCPCB; si tiene convertidores DC-DC multietapa complejos, accionamientos de motor o inversores, elija cobre grueso.
¿Necesita una revisión de ingeniería inmediata de su stackup de cobre grueso o de sus márgenes de compensación de grabado? Envíe sus archivos Gerber CAD y notas de fabricación a nuestro equipo de ingeniería en APTPCB Heavy Copper Manufacturing para una revisión térmica DFM completa.