
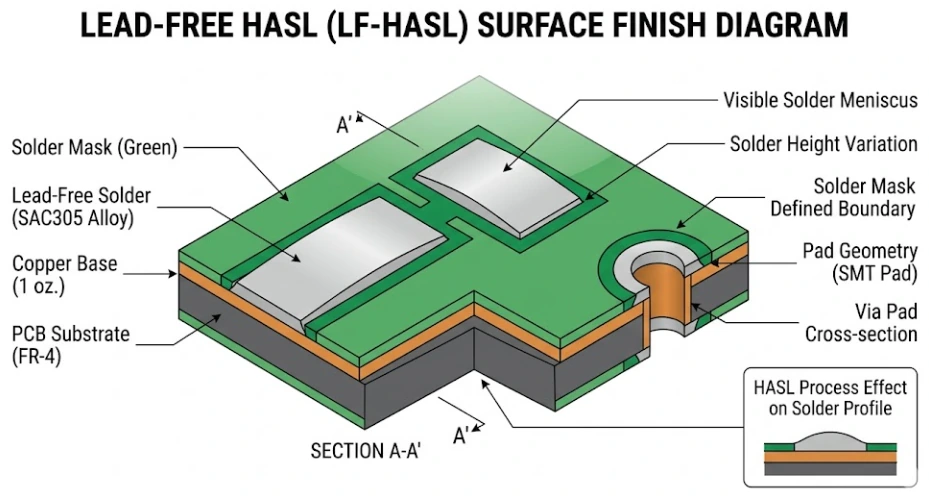
La soldadura lead-free funde a una temperatura superior a la de la soldadura con plomo, y este factor determina casi todas las diferencias operativas del proceso. La aleación sin plomo estándar en el ensamblaje de PCB, SAC305 (estaño, 3% de plata, 0.5% de cobre), funde dentro de un rango estrecho de 217 a 220 °C. La clásica soldadura eutéctica con plomo, Sn63Pb37, funde en un punto fijo: 183 °C. En consecuencia, el reflow lead-free trabaja entre 20 y 30 °C por encima, reduciendo drásticamente el margen entre la temperatura necesaria para formar la unión y el límite térmico admisible para los componentes y el sustrato.
La soldadura con plomo resulta más dócil en la línea y mantiene una fiabilidad excelente, pero la directiva RoHS restringe el plomo en la mayor parte de los equipos electrónicos comercializados en la UE y en mercados con normativas equivalentes. Su aplicación actual se limita a productos fuera del alcance de RoHS o amparados por exenciones formales. A continuación se comparan ambas aleaciones, se detallan las temperaturas de fusión, los casos donde todavía se autoriza soldar con plomo y los parámetros obligatorios al emitir un RFQ de montaje.
Puntos clave
- El SAC305 funde entre 217 y 220 °C; el Sn63Pb37 funde a 183 °C; el Sn60Pb40 funde en un intervalo estrecho entre 183 y unos 190 °C.
- Los picos de reflujo lead-free suelen situarse entre 235 y 250 °C, frente a los 205 a 225 °C de la pasta estaño-plomo. Ajuste siempre el proceso según el reflow profile del fabricante de la pasta.
- Utilice soldadura lead-free por defecto en productos bajo normativa RoHS. Aplique soldadura con plomo únicamente si el producto queda fuera de su alcance o si aplica una exención formal, registrando siempre dicha decisión de diseño.
- Los componentes, el laminado y el acabado superficial deben estar certificados para la temperatura del proceso lead-free, contemplando los niveles de sensibilidad a la humedad frente al pico térmico más elevado.
- Mezclar aleaciones, como montar un BGA lead-free en una línea estaño-plomo, requiere definir un perfil térmico específico y una validación de ingeniería deliberada, nunca una configuración por defecto.
La transición del estaño-plomo tradicional a aleaciones libres de plomo (lead-free) alteró drásticamente las ventanas térmicas de ensamblaje, la formación de compuestos intermetálicos (IMC) y el comportamiento mecánico de las uniones de soldadura en PCBA.
| Parámetro | Sn63Pb37 | SAC305 (Sn96.5Ag3.0Cu0.5) |
|---|---|---|
| Composición | 63% Sn, 37% Pb | 96.5% Sn, 3.0% Ag, 0.5% Cu |
| Punto de fusión | 183 °C (Eutéctico) | 217 °C - 220 °C (Cuasi-eutéctico) |
| Pico de refusión típico | 210 °C - 225 °C | 235 °C - 255 °C (Típico: 245 °C) |
| Tiempo sobre liquidus (TAL) | 45 - 60 s | 60 - 90 s |
| Ángulo de humectación (wetting) | Bajo (rápida humectación, menisco limpio) | Mayor (humectación más lenta, mayor tensión superficial) |
| Aspecto visual (IPC-A-610) | Brillante, liso y cóncavo | Opaco, ligeramente rugoso (normal en aleaciones libres de plomo) |
| Crecimiento de tin whiskers | Mitigado por la presencia de Pb | Susceptible; requiere acabados específicos o recubrimientos conformales |
| Conformidad RoHS | No cumple (contenido de Pb >0.1%) | Cumple totalmente |
Ventana térmica y estrés en el laminado
El diferencial de ~34 °C en el punto de fusión desplaza el perfil térmico hacia rangos críticos:
- Sn63Pb37: Permite operar con laminados FR-4 estándar de baja Tg (130 °C - 140 °C) sin riesgo de delaminación ni degradación térmica del sustrato. Reduce el estrés por choque térmico en componentes pasivos cerámicos (MLCC).
- SAC305: Exige sustratos con Tg media/alta (Tg ≥ 150 °C - 170 °C) y Td ≥ 325 °C para tolerar temperaturas pico de hasta 250 °C - 255 °C. El incremento térmico aumenta el alabeo (warpage) en encapsulados BGA, QFP delgados y tarjetas multicapa complejas durante el paso por el horno.
Fiabilidad de la unión: IMC y mecanismos de falla
Compuestos intermetálicos (IMC)
- Sn63Pb37: Forma capas delgadas y uniformes de intermetálicos Cu6Sn5 en la interfaz del pad de cobre. El plomo no participa en la reacción química del IMC y se segrega fuera de la capa de unión, manteniendo una interfaz dúctil con alta resistencia al choque mecánico.
- SAC305: Genera capas de IMC más gruesas (Cu6Sn5 y Cu3Sn) y precipitados de Ag3Sn en la matriz de soldadura. La presencia de partículas grandes en forma de placas de Ag3Sn incrementa la fragilidad de la unión, haciéndola más propensa a fallas por fractura frágil bajo cargas de impacto (ensayos de caída o drop tests).
Fatiga térmica y fluencia lenta (creep)
- En rangos de temperatura moderados (-40 °C a +85 °C), SAC305 presenta mayor resistencia a la fluencia lenta que Sn63Pb37 debido al endurecimiento por dispersión de las fases de Ag3Sn.
- En ciclos térmicos extremos o aplicaciones de alta temperatura continua (>100 °C), la matriz de SAC305 degrada su estructura cristalina, acelerando la propagación de microfisuras a través de la interfaz del IMC.
Cuándo está permitido Sn63Pb37: Exenciones RoHS
La directiva RoHS limita la concentración de plomo a un máximo de 0.1% (1000 ppm) por peso homogéneo. Sin embargo, industrias donde una falla funcional representa riesgo vital o pérdidas críticas continúan utilizando o exigiendo Sn63Pb37 bajo exenciones vigentes:
- Aeroespacial y defensa: Excluidos del alcance obligatorio de RoHS para evitar el crecimiento espontáneo de tin whiskers (que provocan cortocircuitos en misiones de larga duración) y fallos por choque/vibración severa.
- Dispositivos médicos implantables y de soporte vital: Exenciones bajo el Anexo IV de RoHS para equipos donde la validación clínica histórica exige soldaduras de alta ductilidad.
- Automoción de seguridad crítica: Determinados módulos de control de motor (ECU), sistemas de frenado ABS y sistemas de retención pasiva bajo normativas específicas de homologación donde no se ha certificado el reemplazo total por aleaciones sin plomo.
- Infraestructura de telecomunicaciones y redes críticas: Aplicaciones específicas de conmutación de red y servidores para centros de datos donde la confiabilidad ininterrumpida a largo plazo prima sobre el reemplazo de material.
¿A qué temperatura funde la soldadura?
El punto de fusión de la soldadura depende de la aleación. Las aleaciones eutécticas funden a una temperatura fija. Las no eutécticas pasan por un rango pastoso entre la temperatura de solidus (donde empieza la fusión) y la de liquidus (donde la aleación es totalmente líquida).
| Aleación | Composición | Punto o rango de fusión | Pico típico de reflow | Mojado | Coste relativo | Estado RoHS |
|---|---|---|---|---|---|---|
| Sn63Pb37 | 63% estaño, 37% plomo | 183 °C (eutéctica) | Aprox. 205 a 225 °C | Excelente | Bajo | Contiene plomo; solo para usos exentos o fuera de alcance |
| Sn60Pb40 | 60% estaño, 40% plomo | Aprox. 183 a 190 °C | Similar a Sn63Pb37 | Excelente | Bajo | Contiene plomo; misma restricción |
| SAC305 | Sn96.5 / Ag3.0 / Cu0.5 | Aprox. 217 a 220 °C | Aprox. 235 a 250 °C | Bueno; menor dispersión que SnPb | Mayor (contenido en plata) | Lead-free |
| SAC0307 | Sn99.0 / Ag0.3 / Cu0.7 | Aprox. 217 a 228 °C | Similar o ligeramente superior a SAC305 | Aceptable a bueno | Menor que SAC305 | Lead-free |
| Sn99.3Cu0.7 | Estaño con 0.7% cobre | 227 °C (eutéctica) | Superior a SAC305 | Aceptable | Bajo | Lead-free; habitual en ola y soldadura manual |
| SN100C | Sn-Cu con níquel y germanio | Aprox. 227 °C | Similar a Sn-Cu | Bueno para aleación Sn-Cu | Bajo a medio | Lead-free; habitual en soldadura por ola y selectiva |
| Sn42Bi58 | 42% estaño, 58% bismuto | 138 °C (eutéctica) | Aprox. 160 a 180 °C | Aceptable | Medio | Lead-free; procesos a baja temperatura |
Son valores típicos de referencia. Los datos exactos de solidus, liquidus y perfiles recomendados se deben consultar en la ficha técnica de la pasta o barra de soldadura de cada fabricante.
¿A qué temperatura debe ajustarse el soldador para soldadura con y sin plomo?
La punta del soldador opera bastante por encima del punto de fusión de la aleación para transferir calor a la unión con rapidez. Los ajustes típicos rondan entre 315 y 345 °C para estaño-plomo y entre 340 y 370 °C para procesos lead-free, corrigiendo según la geometría de la punta y la masa térmica de la placa. Un exceso térmico degrada pads y componentes; una temperatura insuficiente genera soldaduras frías. La guía de soldadura manual profundiza en la selección de puntas y temperaturas.
Soldadura con plomo vs. libre de plomo: qué cambia en el proceso
La transición de soldadura con plomo a aleaciones lead-free modifica los parámetros de proceso, los materiales y el aspecto de las uniones:
- Mayor temperatura de proceso. El pico de reflow aumenta entre 20 y 30 °C. Componentes, conectores y plásticos deben estar certificados para soportarlo, y el laminado de la PCB debe admitir ciclos lead-free repetidos sin delaminación. La página sobre PCB de alta Tg detalla cuándo conviene especificar un laminado con mayor Tg.
- Ventana de proceso más estrecha. El margen entre el punto de fusión de la soldadura y el límite térmico admisible de los componentes se reduce; esto exige un control más estricto del perfil de horno, sobre todo en placas con grandes diferencias de masa térmica.
- Humectación más lenta. Las aleaciones lead-free mojan con menor rapidez, por lo que la actividad del flux, el acabado de los pads y el diseño del stencil cobran mayor peso.
- Aspecto visual diferente. Las uniones lead-free presentan un acabado más mate y granular que las de estaño-plomo. Este aspecto es normal y no constituye, por sí solo, un defecto de soldadura fría.
- Mayor coste de material. Las aleaciones con contenido de plata como SAC305 son más caras que las de estaño-plomo. Las opciones de baja plata reducen costes, pero pueden comprometer la humectación y la fiabilidad.
- Mayor generación de escoria y desgaste de puntas. Las aleaciones con alto contenido de estaño degradan más rápido las puntas de soldador y los crisoles de soldadura por ola.
Tipos de aleaciones de soldadura en el ensamblaje de PCB
Distintas etapas dentro de una misma línea de montaje pueden requerir diferentes aleaciones:
- Pasta para reflujo SMT. SAC305 es la opción sin plomo más habitual. Sn63Pb37 es la elección estándar con plomo. Las aleaciones SAC de bajo contenido en plata y las formulaciones con bismuto se emplean para reducir costes o ajustar la ventana térmica.
- Soldadura por ola y selectiva. Las aleaciones estaño-cobre como Sn99.3Cu0.7 y SN100C, o variantes SAC, son las más comunes por su menor coste y su estabilidad dentro del crisol.
- Soldadura manual y retrabajo. Hilo con alma de flux en SAC305, Sn-Cu o Sn63Pb37, seleccionado en función de la aleación ya presente en la placa.
- Soldadura a baja temperatura. Aleaciones SnBi y SnBiAg para componentes termosensibles o procesos de soldadura escalonada. Requieren precaución: las uniones con bismuto son más frágiles ante choques mecánicos y fallan con facilidad si existe contaminación por plomo.
La guía de selección de pasta de soldadura analiza en detalle los tipos de pasta, granulometrías de polvo y clasificaciones de flux.
¿Cuándo sigue estando permitida la soldadura con plomo?
La soldadura con plomo sigue siendo legal y se utiliza activamente, pero únicamente bajo los supuestos contemplados por la normativa. Según la directiva europea RoHS, el contenido de plomo está limitado al 0.1% en peso por material homogéneo, salvo exenciones temporales recogidas en sus anexos. Los casos prácticos donde aún se permite su uso abarcan:
- Productos fuera del alcance de RoHS. Casos típicos incluyen ciertas aplicaciones militares, aeroespaciales e instalaciones fijas de gran envergadura. Verifique la aplicabilidad directamente sobre el texto vigente de la directiva; nunca la dé por sentada.
- Aplicaciones cubiertas por una exención. Las soldaduras con alto punto de fusión (aleaciones con un 85% o más de plomo) solo se permiten para los usos específicos listados en el Anexo III. En 2025, la UE sustituyó la antigua entrada general 7(a) por subapartados más restrictivos, de 7(a)-I a 7(a)-VII, cada uno con su propio alcance y fecha de caducidad. Revise el texto legal vigente antes de acogerse a una exención. Estas aleaciones no sirven como sustituto para el ensamblaje estándar con Sn63Pb37.
- Mercados sin normativas equivalentes, siempre que el producto no vaya a comercializarse en una región regulada.
- Reparación de productos heredados (legacy) fabricados antes de la entrada en vigor de la restricción, cuando la reglamentación lo autorice.
Las exenciones son muy específicas y evolucionan continuamente. La responsabilidad de determinar y documentar si aplica una exención recae en el propietario del producto, no en el ensamblador. Consulte la guía de PCB compatibles con RoHS para ver los detalles sobre la aplicación de RoHS en circuitos impresos y ensamblajes.
Ventana de proceso de soldadura lead-free y clasificación de componentes
Un proceso lead-free funciona únicamente si cada material sobre la placa soporta las condiciones térmicas. Verifique estos puntos antes de liberar una producción lead-free:
- Temperatura pico admisible del componente. Muchos encapsulados SMD se clasifican bajo J-STD-020, norma que define la temperatura pico del cuerpo que la pieza debe soportar y su nivel de sensibilidad a la humedad. La clasificación lead-free exige picos más altos que los procesos con estaño-plomo; un componente especificado solo para estaño-plomo no sobrevivirá al reflujo.
- Sensibilidad a la humedad. Un pico de temperatura más alto aumenta el riesgo de fisuras en el encapsulado por humedad absorbida (popcorning). Almacene y hornee los componentes sensibles a la humedad conforme a J-STD-033.
- Laminado de la placa. Seleccione un laminado con Tg y temperatura de descomposición adecuados para la cantidad de ciclos de reflujo requeridos, especialmente en placas multicapa o de gran espesor.
- Acabado superficial. ENIG, OSP, plata por inmersión, estaño por inmersión y HASL lead-free son totalmente compatibles con el ensamblaje lead-free; cada uno presenta compromisos en planicidad y vida en estante. Consulte la guía de acabados superficiales para PCB.
- Perfil de reflujo. Defina la meseta de soak, el tiempo por encima de liquidus y la temperatura pico a partir de la ficha técnica de la solder paste, midiendo luego sobre la placa montada con termopares. En fundamentos del reflow profile se analiza cada zona en detalle.
Montajes mixtos: BGA lead-free en una línea con plomo
Mezclar aleaciones es una situación habitual, generalmente porque un componente solo se suministra con esferas o terminales lead-free.
- Compatibilidad hacia atrás (componentes lead-free, pasta estaño-plomo). Una esfera SAC no funde por completo al alcanzar la temperatura pico típica de estaño-plomo. Si el perfil térmico es demasiado bajo, la esfera y la pasta no se mezclan adecuadamente, generando una unión frágil o defectos de head-in-pillow. La solución habitual consiste en elevar el perfil de estaño-plomo respetando los límites térmicos del resto de componentes, o realizar un reballing del componente con esferas de estaño-plomo.
- Compatibilidad hacia adelante (componentes estaño-plomo, pasta lead-free). Los componentes antiguos pueden no soportar los picos de temperatura de lead-free, y pequeñas cantidades de plomo en uniones que contengan bismuto pueden formar fases con puntos de fusión excesivamente bajos.
- Documentación. Indique claramente los montajes mixtos en el plano de ensamble y en la BOM para que el ensamblador aplique el perfil de reflujo correcto.
El montaje mixto también afecta la conformidad normativa: una sola unión con plomo invalida el cumplimiento si aplica RoHS.
Fiabilidad: humectación, voids y tin whiskers
Ambas familias de aleaciones producen uniones fiables si el proceso está bien ajustado. Las diferencias se manifiestan en los límites operativos:
- Ciclado térmico. Las uniones SAC suelen responder bien al ciclado térmico, pero el rendimiento final depende del encapsulado, el espesor de la PCB y el perfil de ensayo. Las aleaciones con bajo contenido de plata pueden comportarse de forma distinta.
- Caída e impacto. Las uniones SAC con alto contenido de plata resultan más frágiles en ensayos de caída que las de estaño-plomo. Por ello, en productos portátiles se recurre con frecuencia a aleaciones con bajo contenido de plata o aleaciones dopadas.
- Formación de voids. Las pastas lead-free tienden a generar más voids bajo pads térmicos grandes y componentes BGA. La elección de la pasta, el diseño del stencil y el reflow profile permiten mantenerlos bajo control.
- Tin whiskers. Los acabados de estaño puro o con alta concentración de estaño pueden desarrollar whiskers con el tiempo y cortocircuitar conductores adyacentes. El plomo actuaba como supresor natural. Los programas de alta fiabilidad emplean estaño mate con mitigación, subcapas de níquel, conformal coating u otros controles fijados en sus planes de fiabilidad.
Qué especificar en la RFQ
Indica al ensamblador con precisión el proceso de soldadura requerido. Incluye:
- Tipo de proceso: lead-free (especifica la aleación, por ejemplo SAC305) o estaño-plomo (especifica la aleación y el motivo)
- Conformidad con RoHS y cualquier exención aplicable
- Tipo de solder paste y clase de flux si exiges una referencia concreta, o la aprobación para usar el estándar del ensamblador
- Aleación para soldadura por ola, selectiva y manual
- Presencia de componentes con aleaciones mixtas, como BGAs lead-free en un montaje con estaño-plomo
- Laminado y acabado superficial compatibles con la temperatura del proceso
- Requisitos de manipulación de componentes sensibles a la humedad
- Norma de aceptación (clase IPC-A-610) y límites admisibles de vacíos (voiding) en inspección por X-Ray
- Documentación de cumplimiento necesaria: declaraciones de materiales y certificados de conformidad (CoC)
¿Por qué fabricar montajes con o sin plomo en APTPCB?
El ensamblaje SMT sin plomo de APTPCB opera en líneas de reflujo bajo nitrógeno de 10 zonas con perfilado térmico continuo. Asimismo, la soldadura selectiva con nitrógeno y doble tobera admite aleaciones tanto SnPb como Pb-free para componentes THT. La revisión técnica de ingeniería verifica las tolerancias de los componentes, el laminado, el acabado superficial y el perfil frente a la aleación especificada, identificando discrepancias de aleaciones mixtas antes de entrar a línea. Si requiere un montaje con plomo, especifique la aleación exacta y la base normativa de exención en los planos para sincronizar los parámetros de proceso y los registros de calidad.
Normativas y referencias aplicables:
- Directiva RoHS 2011/65/UE de la UE y sus enmiendas
- J-STD-006: requisitos para aleaciones de soldadura de grado electrónico
- J-STD-001: requisitos para ensambles eléctricos y electrónicos soldados
- J-STD-020: clasificación de sensibilidad a la humedad/reflujo para SMD no herméticos
- J-STD-033: manipulación de SMD sensibles a la humedad y al reflujo
- IPC-A-610: aceptabilidad de ensambles electrónicos
Preguntas frecuentes
¿Cuál es el punto de fusión de la soldadura sin plomo?
La aleación lead-free más común, SAC305, funde entre 217 y 220 °C aproximadamente. Las aleaciones de estaño-cobre como Sn99.3Cu0.7 funden a unos 227 °C, y las de estaño-bismuto para baja temperatura lo hacen alrededor de 138 °C. Verifique la hoja de datos de la aleación exacta que utilice.
¿Cuál es el punto de fusión de la soldadura 60/40 y 63/37?
La aleación Sn63Pb37 es eutéctica y funde a 183 °C. Sn60Pb40 es casi eutéctica y funde en un rango estrecho, de 183 °C a unos 190 °C. Ambas contienen plomo y están restringidas bajo la directiva RoHS para la mayoría de los productos.
¿Es la soldadura lead-free tan buena como la soldadura con plomo?
Para la mayoría de los productos sí, siempre que el proceso esté controlado. La soldadura sin plomo requiere temperaturas más altas y moja con mayor lentitud, por lo que los perfiles térmicos, los acabados superficiales y las especificaciones térmicas de los componentes son más críticos. La soldadura estaño-plomo es más fácil de procesar y se sigue utilizando donde está permitida, principalmente en productos exentos o fuera del alcance de la normativa.
¿Se puede mezclar soldadura con y sin plomo?
Es posible, pero debe ser una decisión de ingeniería deliberada. Un BGA lead-free en una línea estaño-plomo requiere un perfil con temperatura suficiente para fundir y mezclar por completo la bola, y el ensamble deja de cumplir con RoHS si se utiliza soldadura con plomo en aplicaciones sujetas a dicha directiva.
¿Sigue siendo legal la soldadura con plomo?
Sí, en productos fuera del alcance de RoHS y normativas similares, en aplicaciones cubiertas por una exención vigente y en mercados sin restricciones equivalentes. Las exenciones son específicas y tienen plazos definidos, por lo que el responsable del producto debe confirmar y documentar su justificación técnica.
¿Qué tipo de soldadura se utiliza en electrónica?
La mayoría de los ensambles de PCB actuales utilizan soldadura lead-free, típicamente pasta SAC305 para SMT y aleaciones estaño-cobre o SAC para soldadura por ola, selectiva y manual. La aleación Sn63Pb37 estaño-plomo todavía se emplea donde está permitido, mientras que las aleaciones estaño-bismuto se reservan para procesos de baja temperatura.
Elija la aleación, luego el proceso
La elección de la aleación es el primer paso: determina el reflow profile, las especificaciones térmicas de componentes y laminados, el acabado superficial y la documentación de cumplimiento normativo. Utilice soldadura lead-free por defecto en productos comercializados bajo directivas RoHS, recurra a aleaciones con plomo únicamente con una justificación documentada, y especifique con claridad tanto la aleación como el marco regulatorio en la RFQ para que el ensamblador fabrique exactamente lo que el diseño exige.