
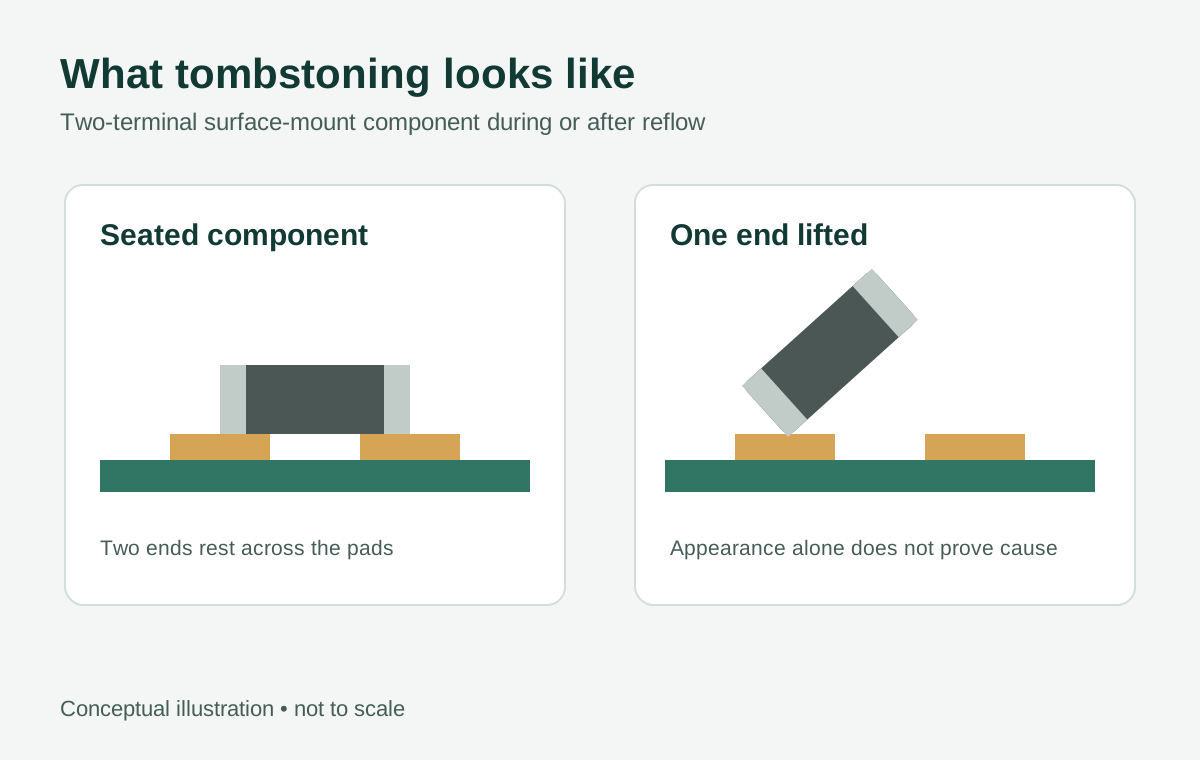
El efecto tombstoning en SMT ocurre cuando un extremo de un componente de dos terminales se levanta de su pad durante el reflujo, dejando la pieza inclinada o en posición vertical. Un mecanismo habitual es la humectación desigual de la soldadura: las fuerzas en una terminación se desarrollan de manera distinta a las de la otra y levantan el componente. Los depósitos de pasta, la colocación, la geometría de los pads, el flujo de calor y el estado de las superficies pueden contribuir, pero un componente levantado no revela por sí solo la causa.
La respuesta más útil es conservar las evidencias desde la impresión hasta el reflujo, comparar las ubicaciones afectadas y no afectadas, y poner a prueba explicaciones alternativas cambiando un factor cada vez. Reemplazar el componente puede recuperar una unidad; no permite determinar por qué ocurrió el defecto ni si el siguiente lote está en riesgo.
¿Qué ocurre durante el reflujo?
Antes del reflujo, un componente chip correctamente asentado descansa sobre dos depósitos de pasta. Cuando la soldadura se funde y moja las terminaciones del componente y los pads de la placa, la tensión superficial ayuda a formar las uniones. Si las fuerzas de humectación llegan a estar lo bastante desequilibradas mientras el componente aún puede moverse, uno de sus extremos puede levantarse.
La humectación desigual es una hipótesis inicial útil, no un diagnóstico completo. Por ejemplo, un pad puede calentarse de forma distinta porque su conexión de cobre difiere de la del otro. Un depósito de pasta desigual o un desplazamiento de colocación también pueden cambiar la geometría de las uniones que se están formando. Estas condiciones pueden interactuar: una impresión que parece aceptable por sí sola todavía puede ser sensible a la combinación del diseño, el componente y el proceso de reflujo.
También pueden darse otros mecanismos, incluido el movimiento asociado al vapor o la flotación del componente en la soldadura fundida. El componente también puede desplazarse antes o después del reflujo. Empiece por confirmar cuándo ocurrió el movimiento, en lugar de suponer que todas las piezas levantadas se pusieron verticales por el mismo mecanismo.
Recopile evidencias siguiendo el orden del proceso
Investigar en el orden en que se fabricó la placa ayuda a distinguir una condición previa de un efecto del reflujo. Mantenga identificadas las placas afectadas y algunas placas representativas no afectadas hasta que el equipo de investigación acuerde qué se puede inspeccionar o retrabajar.
1. Confirme el defecto y su alcance
Registre el designador de referencia, el número de pieza del componente, la revisión de la placa, la posición en el panel y la orientación de cada ubicación afectada. Fotografíe el componente y ambos pads antes de manipularlos. Anote si la pieza está completamente vertical, parcialmente levantada, desplazada o ausente, y si se ve soldadura en cada pad y terminación.
Compare ubicaciones similares en la misma placa y en otras placas del lote. Un patrón limitado a un solo designador dirige la investigación hacia condiciones locales; defectos en ubicaciones sin relación entre sí pueden justificar una revisión más amplia del proceso. Ninguno de los patrones demuestra por sí solo una causa.
Un extremo levantado puede provocar una apertura eléctrica, pero una observación visual y un resultado eléctrico responden a preguntas distintas. Clasifique y determine la disposición del ensamblaje según los requisitos aplicables y acordados del producto y de inspección, en vez de dar por sentado un criterio de aceptación basándose solo en su aspecto. Para consultar terminología relacionada, vea clasificación de defectos SMT y defectos de las uniones de soldadura.
2. Revise los depósitos de pasta antes de la colocación
Use los registros disponibles de inspección de impresión o imágenes conservadas anteriores a la colocación para comparar los dos depósitos en la ubicación afectada. Busque diferencias de cobertura, posición y forma, y también de volumen o altura cuando se hayan medido. Compare los mismos pads en placas no afectadas y busque variaciones entre posiciones del panel o a lo largo del tiempo.
Compruebe si un depósito está desplazado respecto de su pad, no solo si hay pasta. Si las evidencias apuntan a un problema de impresión, investigue la alineación de la plantilla, el estado de las aperturas y el historial de limpieza. Compruebe también la identificación, manipulación y uso de la pasta conforme a las instrucciones del proveedor y al proceso aprobado.
Una inspección de impresión aprobada es una evidencia útil, pero no descarta problemas de impresión ni su interacción con el resto del proceso. El estudio de RIT y SMTA, Case Study: Analyzing 0402 Capacitor Defects and Stencil Printing, informó que se cumplieron los criterios convencionales de impresión aunque siguieron ocurriendo defectos, y que la orientación fue relevante en la configuración estudiada. Esas observaciones no establecen un criterio de impresión universal ni una orientación preferida.
3. Examine la colocación antes del reflujo
Revise las imágenes de inspección de colocación o los registros de la máquina, si están disponibles. Compare el centro y la rotación del componente, así como el solapamiento con ambos pads. Un desplazamiento puede hacer que una terminación entre en contacto con la pasta de manera diferente a la otra, aunque los depósitos parezcan similares.
Confirme que el componente y la huella coincidan con el diseño publicado. Si el desplazamiento se repite, revise los registros del alimentador, la boquilla y la configuración pertinentes. No tome la posición después del reflujo como prueba de la posición original: el componente puede haberse movido durante la fusión.
4. Compare ambos lados de la huella
Inspeccione la huella publicada junto con el cobre conectado a cada pad. Las diferencias en la forma de los pads, el cobre cercano, las conexiones a planos, las pistas o las vías pueden cambiar la distribución de soldadura o el flujo de calor local. Antes de atribuir el problema al diseño, compare la placa real con los registros de diseño y fabricación.
No suponga que igualar visualmente los pads resolverá el problema. El cobre debajo o alrededor de los pads, la definición de la máscara antisoldante y la terminación del componente todavía pueden hacer que ambos lados se comporten de manera distinta. Toda revisión de la huella o del cobre requiere una evaluación eléctrica, térmica y de ensamblaje.
5. Mida el proceso térmico en la ubicación pertinente
Revise la configuración real del reflujo y un perfil medido de la placa, no solo la receta del horno. Cuando sea viable, use sensores de temperatura fijados adecuadamente cerca de la ubicación afectada y compare ambos lados, teniendo en cuenta que la posición y fijación del sensor pueden afectar la lectura. Las mediciones cerca de un pad son evidencias del calentamiento local, no una medición directa del instante en que moja una unión de soldadura concreta.
Tenga en cuenta la carga de las placas, la orientación, las condiciones del transportador y la masa térmica cercana. Evalúe la rampa medida, el pico, el tiempo por encima del liquidus de la soldadura y el enfriamiento según los requisitos aplicables de la pasta, el componente y la placa. No existe un único perfil correcto para todos los ensamblajes.
6. Compruebe los materiales y otras causas posibles
Revise el acabado de la placa y su historial de almacenamiento, el estado de los componentes, la manipulación y exposición de la pasta, y cualquier indicio de contaminación o daño. Cuando la trazabilidad lo permita, compare lotes de materiales afectados y no afectados. Una humectación deficiente puede ser relevante, pero el aspecto por sí solo no identifica qué superficie o material la causó.
Examine también los eventos de manipulación y del proceso que pudieran desplazar el componente antes o después del reflujo. Si las evidencias disponibles están incompletas, registre esa limitación y diseñe una prueba que permita distinguir las explicaciones principales.
Matriz de diagnóstico: la evidencia no es un veredicto
| Observación | Explicaciones alternativas | Siguiente comprobación útil |
|---|---|---|
| La pasta parece más abundante o desplazada en un pad | Problema de transferencia o alineación de la impresión; la geometría del pad también puede hacer que depósitos normales parezcan distintos | Compare los datos de inspección anteriores a la colocación en la misma ubicación de varias placas. Compruebe la alineación de la plantilla y el estado de las aperturas antes de cambiar el diseño. |
| El componente está desplazado antes del reflujo | Configuración de colocación o presentación del componente; la pasta desigual también puede afectar cómo se asienta la pieza | Compare las imágenes de colocación con las de impresión. Compruebe si los desplazamientos se repiten y revise los registros de colocación pertinentes. |
| Los pads o el cobre circundante son distintos | El flujo de calor local o la distribución de soldadura podrían ser asimétricos; el defecto también podría seguir un patrón de impresión o colocación | Compare el diseño publicado, las características de la placa real y ubicaciones coincidentes no afectadas. Mida el calentamiento local cuando sea viable. |
| Los defectos se correlacionan con la orientación | El ensamblaje puede responder a la dirección del calentamiento o a otra condición que dependa de la orientación; esta también puede coincidir con una huella o posición específica del panel | Compare ubicaciones equivalentes y perfiles medidos. Si es seguro y está permitido, realice una prueba controlada de orientación sin cambiar al mismo tiempo el componente ni la huella. |
| Un lado presenta menor humectación o un estado sospechoso de la superficie | La contaminación, el acabado o el estado del componente podrían contribuir; un calentamiento local insuficiente u otras interacciones del proceso podrían producir un aspecto similar | Revise la trazabilidad y los registros de manipulación; compare los lotes de materiales y el calentamiento medido. Acuerde los métodos de inspección o análisis antes de atribuir responsabilidades. |
| La colocación y los depósitos parecen uniformes, pero el movimiento aparece durante o después del reflujo | La humectación diferencial sigue siendo posible; también pueden intervenir el vapor, la flotación o la manipulación | Determine cuándo se observó el movimiento por primera vez y compare los registros de reflujo y manipulación. Reúna más evidencias del proceso antes de elegir una acción correctiva. |
La matriz es un punto de partida. Varias observaciones pueden ser ciertas al mismo tiempo, y una sola imagen tomada después del reflujo puede no permitir distinguirlas.
Pruebe un cambio sin perder de vista la causa
Una prueba útil comienza con una hipótesis escrita y una predicción. Por ejemplo, si la hipótesis principal es que un desplazamiento de colocación repetible contribuye al levantamiento, compare placas fabricadas con la configuración de colocación actual y placas fabricadas con una configuración corregida, manteniendo las demás condiciones pertinentes lo más constantes posible.
Defina qué ubicaciones inspeccionará, qué evidencias del proceso conservará y cómo comparará los resultados. Incluya ubicaciones no afectadas cuando sea posible. Una prueba pequeña puede orientar la investigación, pero quizá no permita establecer el rendimiento del proceso a largo plazo. Registre las condiciones y limitaciones de la prueba en lugar de presentar una sola placa sin defectos como una solución demostrada.
Ejemplo hipotético: Un equipo de ensamblaje detecta condensadores levantados en una huella. Las imágenes anteriores a la colocación muestran depósitos similares en ambos pads, pero las imágenes de colocación revelan un desplazamiento repetible. El equipo primero comprueba y corrige la configuración de colocación y luego fabrica placas de comparación en condiciones controladas por lo demás. Si desaparece el desplazamiento, pero los componentes siguen levantándose, la hipótesis de colocación pierde fuerza; el equipo debe volver a las evidencias del diseño, térmicas y de materiales, en lugar de seguir ajustando la colocación a ciegas.
«Una variable cada vez» es una disciplina para realizar pruebas iniciales interpretables, no una afirmación de que las variables actúen de forma independiente. Si los cambios controlados por separado no explican el defecto, quizá se necesite un experimento más amplio y planificado para estudiar las interacciones. Registre todo cambio inevitable entre ejecuciones.
Las pruebas de orientación requieren especial cuidado. Gire un componente solo si su función eléctrica, construcción, huella y requisitos del producto lo permiten. Girar una placa en el horno puede cambiar más de una condición de exposición; documente qué cambió y compare las mediciones pertinentes. Ninguna de las dos rotaciones es una solución predeterminada.
Convierta el hallazgo en una decisión de fabricación
Las distintas causas conducen a acciones diferentes:
- Evidencias relacionadas con la impresión: Revise la alineación de la plantilla, el estado de las aperturas, la manipulación de la pasta y el método de inspección. Si se propone cambiar una apertura, evalúe los efectos sobre las uniones cercanas y obtenga la aprobación necesaria.
- Evidencias relacionadas con la colocación: Corrija el problema de configuración identificado y verifique la colocación antes del reflujo. Compruebe que la acción correctiva sea aplicable al componente y las ubicaciones afectados.
- Evidencias relacionadas con el diseño: Revise el equilibrio entre los pads y el cobre con la persona responsable del diseño. Una revisión de la placa puede requerir una evaluación eléctrica y de fabricación, además de una prueba de ensamblaje.
- Evidencias relacionadas con el proceso térmico: Ajuste el proceso únicamente dentro de los requisitos aplicables de materiales y componentes y, después, mida el perfil resultante en el ensamblaje pertinente.
- Evidencias relacionadas con materiales o superficies: Separe el material sospechoso según corresponda, conserve la trazabilidad y acuerde una investigación con el proveedor responsable. No dé por sentado que cambiar solo el acabado resolverá el problema.
El retrabajo debe cumplir los requisitos acordados del producto y los materiales. Documente qué se retiró o reemplazó, inspeccione el sitio para detectar daños y verifique el ensamblaje retrabajado con los criterios aplicables. Si la causa sigue sin resolverse, mantenga separada la decisión de contención de cualquier afirmación de que el proceso ya se corrigió.
La selección de la pasta también forma parte del proceso, pero no sustituye el diagnóstico. La información sobre selección de pasta de soldadura puede ayudar a plantear las preguntas sobre materiales; aun así, hay que evaluar la pasta elegida con la placa, el componente, la impresión y las condiciones de reflujo reales.
Qué incluir en una consulta sobre un ensamblaje
Para que una consulta a APTPCB sea útil, facilite la revisión de la placa y los archivos de ensamblaje, los números de pieza y designadores de referencia de los componentes afectados, y fotografías o registros de inspección identificados por etapa del proceso. Incluya los requisitos aplicables de inspección y aceptación, la trazabilidad de materiales y lotes cuando esté disponible, y los datos medidos del reflujo si ya se ha intentado fabricar.
Indique si la necesidad inmediata es investigar un defecto existente, revisar un diseño propuesto o hablar de una nueva fabricación. Especifique las limitaciones relativas a cambios en la huella, rotación del componente, retrabajo y cantidades de prueba. Si dispone de evidencias anteriores al reflujo, no las sustituya por una foto de la placa después del reflujo.
Puede iniciar una consulta de fabricación desde la página de cotización o usar contacto para hablar sobre la información disponible.
Referencias técnicas públicas
- RIT y SMTA, Case Study: Analyzing 0402 Capacitor Defects and Stencil Printing — investigación específica de un caso sobre impresión, orientación y defectos.
- Indium, The Printed Circuit Assembler’s Guide to Solder Defects — información complementaria sobre defectos de soldadura y humectación desigual.
- Metallic Resources, Tombstoning Explained — análisis de los mecanismos del efecto tombstoning, incluidas alternativas a la humectación desigual.