
Una pad de PCB de color dorado no es necesariamente un contacto enchufable duradero. Los contactos dorados son los contactos conductores situados a lo largo del borde de una placa que se acoplan con un conector hembra de borde de tarjeta. Su acabado, longitud de contacto útil, grosor de la tarjeta y geometría de entrada deben funcionar conjuntamente con el conector elegido. Para acoplamientos repetidos, utilice el acabado de contacto especificado por el fabricante del conector; el oro endurecido electrodepositado sobre níquel es un requisito habitual, mientras que un acabado de oro por inmersión soldable no es un sustituto automático.
Una placa puede superar las pruebas de continuidad eléctrica y aun así no acoplar correctamente con su conector. A la inversa, una tarjeta que se desliza dentro del conector puede tener un acabado de contacto inadecuado para la vida útil prevista. Libere conjuntamente los requisitos eléctricos, mecánicos y de desgaste.
Para el paquete general de planos, consulte elementos esenciales del plano de fabricación. Para las conexiones terminales soldadas, consulte nociones básicas de soldadura de orificio pasante. La aceptación de uniones de soldadura y el desgaste de contactos deslizantes requieren evidencias distintas.
Foto: Franck V. / Unsplash. Editada con IA para eliminar las marcas de los fabricantes de chips; algunos componentes y detalles de la superficie pueden haberse reconstruido. Solo como imagen ilustrativa: no permite confirmar el recubrimiento, las dimensiones reales, la vida útil ni el resultado de fabricación.
¿Qué debe decidirse antes de elegir el acabado dorado?
Empiece por el conector de acoplamiento exacto y su plano de aplicación vigente. Identifique el grosor de tarjeta aceptado, el patrón de contactos, la profundidad de inserción, el guiado, los requisitos de entrada y las recomendaciones de acabado. Registre con qué frecuencia se instalará la tarjeta, si se prevé sustituirla en campo y qué entorno debe soportar el contacto. Estos datos definen el caso de uso, pero no certifican por sí solos una pila de recubrimiento.
Separe los acoplamientos normales durante el servicio de la manipulación en fabricación. Un módulo instalado una sola vez en el producto aún puede insertarse en varios útiles durante programación y pruebas. Cuente esas operaciones previstas al hablar de durabilidad con el proveedor del conector. No convierta una expresión general como «acceso de mantenimiento» en un número arbitrario de ciclos garantizados.
Las Connector Plating FAQs de Samtec recomiendan oro endurecido en las pads PCB de acoplamiento para el uso repetido de tarjetas de borde. Esto respalda tratar la resistencia al desgaste como un requisito específico. No significa que un mismo espesor o dureza del oro sea adecuado para todas las familias de conectores.
Pregunte qué especificación prevalece si discrepan el plano del conector hembra, el plano del sistema y la nota de compras. El fabricante no debería tener que elegir entre un plano de contacto que pide oro duro y un formulario de pedido que selecciona ENIG para toda la placa.
El oro duro, ENIG y el oro flash son descripciones de compra distintas
El oro duro electrodepositado está destinado a proporcionar una superficie de contacto resistente al desgaste. ENIG significa níquel químico y oro por inmersión, ampliamente utilizados en pads de soldadura. Ambos pueden parecer dorados, pero sus procesos de depósito y funciones previstas son diferentes. Especifique el sistema de acabado real y las propiedades requeridas, en vez de aceptar el color como prueba de equivalencia.
«Oro flash» es una instrucción de pedido especialmente incompleta. Pregunte qué proceso de depósito, composición y espesor quiere decir el proveedor y si esa condición satisface los requisitos del conector. La expresión por sí sola no define una superficie de desgaste cualificada. Del mismo modo, que los contactos del conector estén chapados en oro no demuestra que cualquier acabado PCB de color dorado sea una superficie de acoplamiento compatible.
Una placa puede necesitar oro duro selectivo en su banda de contacto y otro acabado en las pads de soldadura de los componentes. Marque los límites en el plano de fabricación. Mantenga diferenciada la zona de contacto requerida del cobre soldable cercano, las pads de prueba y las áreas estéticas; de lo contrario, una cotización podría calcular una superficie de acabado distinta de la que necesita el diseño.
| Zona del plano | Requisito que debe establecerse | Evidencia que lo responde |
|---|---|---|
| Banda de contacto deslizante | Sistema de acabado, requisitos de níquel y oro, definición de espesor aplicable y condición superficial permitida | Mediciones de recubrimiento acordadas e inspección del área de contacto |
| Pads de soldadura de componentes | Acabado adecuado al proceso de montaje especificado | Acabado identificado y evidencia de soldabilidad aplicable |
| Borde de inserción y entrada | Perfil terminado, espesor y relación con la banda de contacto | Inspección dimensional frente al plano mecánico liberado |
Una frase como «PCB chapada en oro» deja ambiguas las tres zonas. Un certificado que nombra un acabado tampoco identifica necesariamente dónde se midió su espesor. Acuerde las ubicaciones de medición, el muestreo y la aceptación antes de tratar un informe como evidencia de liberación.
Nota de plano que vincula acabado y evidencia
El siguiente es un ejemplo organizativo, no una especificación universal de recubrimiento:
Identificar la zona de contacto deslizante como C1 en ambas caras de la tarjeta. Aplicar selectivamente en C1 oro duro electrodepositado sobre níquel, de acuerdo con los requisitos de composición, dureza, definición de espesor y condición superficial de la especificación liberada de la interfaz del conector. Registrar el identificador y la revisión de dicho documento en el plano de fabricación. Identificar las ubicaciones de medición de níquel y oro dentro de C1 y el informe requerido. Aplicar el acabado soldable especificado por separado a las pads de componentes fuera de C1. Utilizar la sección mecánica E1 para el borde de inserción y el bisel.
Antes de emitir el plano, complete la especificación vinculada con los límites reales y el método de aceptación. La siguiente correspondencia de campos evita que «oro duro» quede como requisito completo por sí solo:
| Campo de la especificación de contacto | Qué debe significar el valor liberado |
|---|---|
| Sistema de acabado | Proceso de depósito, capa inferior y material/composición de contacto permitidos |
| Espesor de níquel y oro | Unidades, mínimo local, promedio u otra definición acordada y ubicaciones de medición |
| Dureza y condición superficial | Requisito invocado por el sistema de acoplamiento, con el documento aplicable y su revisión |
| Zona de contacto C1 | Límites y exclusiones en ambas caras, referidos al datum de la tarjeta terminada |
| Registro de aceptación | Método, identidad de muestra, muestreo y resultado que se informará |
No rellene estos campos con valores genéricos de internet. Si un documento especifica un mínimo, un resultado promedio no responde al mismo requisito. Esta estructura permite que el comprador formule una pregunta precisa sobre un campo ausente en vez de aceptar un certificado genérico del acabado.
¿Cómo afectan el grosor de la tarjeta y el bisel al acoplamiento del contacto?
En la interfaz, el grosor de la tarjeta debe coincidir con el intervalo aceptado por el conector hembra. No se base únicamente en el grosor nominal de la placa indicado en la cotización. Revise todo el intervalo permitido e identifique cómo se define y mide el grosor final de la tarjeta. No se puede asumir que un conector pensado para un grosor sirva para otro porque su ranura parezca suficientemente ancha.
Defina el bisel en una vista de sección. Un ángulo sin superficie de referencia es ambiguo: el ángulo medido desde la cara de la placa difiere del medido desde el plano del borde. Indique si se biselan ambas caras e incluya el grosor de punta restante u otra dimensión que defina completamente la entrada.
El bisel también debe conservar la zona prevista de acoplamiento del contacto. Revise el inicio y el final de los contactos dorados, el tope de inserción y la ubicación del contacto del conector hembra en un sistema de coordenadas común. No acorte un contacto para facilitar la fabricación del bisel sin la aprobación del responsable del diseño.
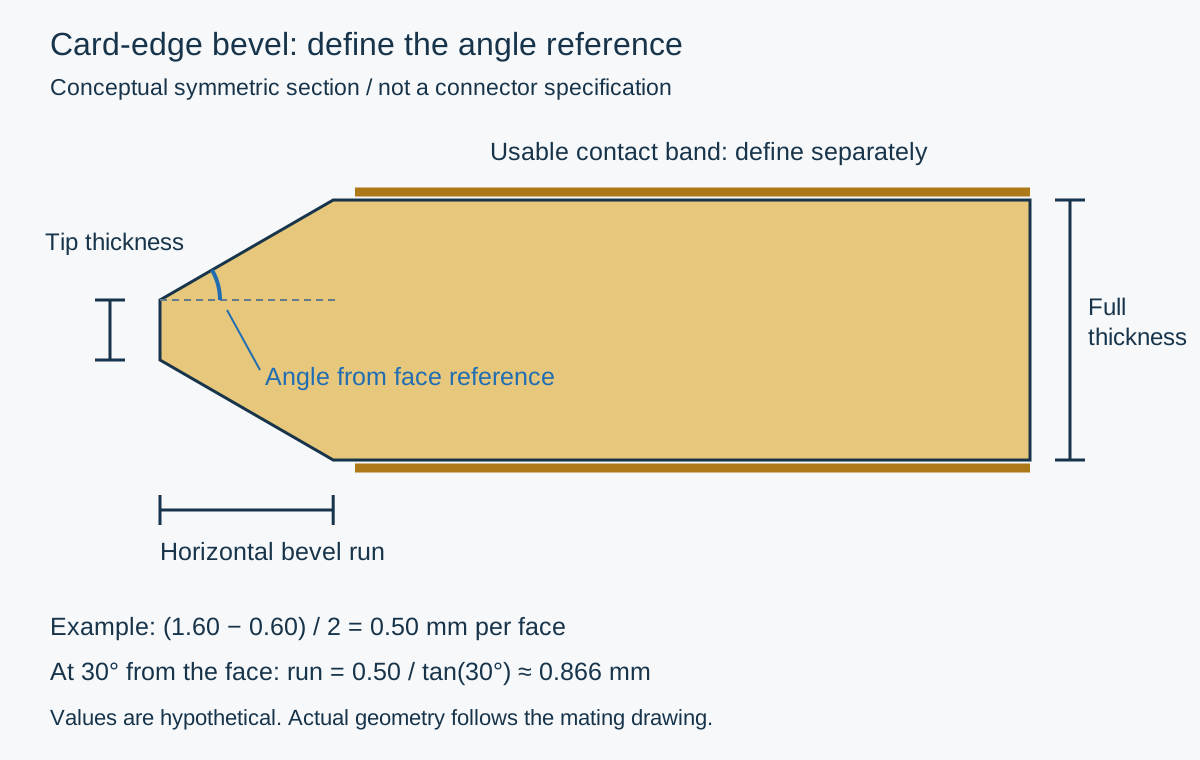
Solo sección conceptual. El dibujo define el ángulo desde la cara de la placa y separa la entrada de la zona de contacto. No es una geometría de conector recomendada. Las etiquetas inglesas del SVG también indican: “Full thickness” = grosor total, “Tip thickness” = grosor residual de la punta, “Horizontal bevel run” = recorrido horizontal del bisel y “Angle from face reference” = ángulo medido desde la cara de la placa. El ejemplo significa que se retiran (1.60 − 0.60) / 2 = 0.50 mm por cara; a 30° desde la cara, el recorrido es 0.50 / tan(30°) ≈ 0.866 mm. Los valores son hipotéticos; la geometría real se rige por el plano del conector de acoplamiento.
Ejemplo geométrico: el ángulo por sí solo no define el borde
Suponga, únicamente para el cálculo, un grosor de placa de 1.60 mm, un bisel simétrico en ambas caras y un grosor residual de punta de 0.60 mm. Cada cara pierde (1.60 − 0.60) / 2 = 0.50 mm a través del grosor. Si el ángulo del bisel es de 30° medido desde la cara de la placa, el recorrido horizontal correspondiente es 0.50 / tan(30°) ≈ 0.866 mm.
Cambiar el grosor de la punta cambia ese recorrido aunque el ángulo siga siendo 30°. Cambiar la convención del ángulo cambia el cálculo. Estos valores supuestos no son una recomendación del conector, una tolerancia de proceso ni un requisito industrial. El ejemplo muestra por qué el plano debe definir más que «bisel de 30°». La variación de fabricación y el acoplamiento permitido por el conector requieren su propia revisión.
¿Qué detalles del diseño requieren una comprobación aparte?
Compruebe la máscara de soldadura y la serigrafía respecto al área real de contacto deslizante. La tinta, la máscara, la contaminación o una característica no prevista en esa zona pueden interferir con el contacto deseado. Defina las exclusiones según el plano de acoplamiento y el proceso de fabricación elegido, en lugar de aplicar una distancia universal sin justificación.
Revise las vías y pistas cercanas respecto al perfil terminado, incluida la envolvente de material que elimina el bisel. Una separación de cobre medida desde el contorno cuadrado de la placa quizá no describa la geometría después del biselado. Inspeccione ambas caras de la tarjeta y el cobre interno pertinente donde la operación de fabricación se aproxime al borde del laminado.
Compruebe el guiado y la orientación en el modelo de montaje. Un paso de contactos correcto no demuestra que la dirección de inserción sea la correcta. Si los contactos tienen deliberadamente distintas longitudes, conserve la secuencia prevista y verifíquela frente a los requisitos del sistema. Los contactos escalonados por sí solos no demuestran que la conexión en caliente sea segura; eso depende del comportamiento del conector, la secuencia de alimentación y el circuito completo.
Para interfaces de alta velocidad, evalúe el lanzamiento y la transición del contacto dentro del modelo del canal. El oro duro y un bisel correcto no demuestran el cumplimiento del protocolo. Para contactos de alta corriente, utilice las condiciones nominales del conector y el diseño eléctrico y térmico de la placa, en lugar de estimar la capacidad solo por el ancho visible del contacto.
¿Cómo revisar el acceso de fabricación y la inspección?
Pida al fabricante que revise el acceso para el recubrimiento selectivo, las conexiones temporales de proceso y el perfilado final. La ruta de fabricación puede necesitar características fuera del contorno entregado. Acuerde cómo se retirarán y qué condición final del borde es aceptable. No añada silenciosamente cobre permanente entre los contactos para simplificar una operación de recubrimiento.
Analice la manipulación del panel y el acceso de la herramienta de bisel junto con el plan de panelización para montaje. Un panel denso puede ser económico de fabricar y, sin embargo, dificultar una operación posterior en el borde. Confirme qué proceso realiza el contorno final y cuándo queda accesible el borde crítico.
La inspección debe separar geometría, acabado y conectividad eléctrica. Una inspección visual puede encontrar contaminación o daños evidentes en el borde; no mide el espesor del oro. Una prueba de continuidad puede detectar circuitos abiertos o cortocircuitos; no demuestra la vida útil frente al desgaste. Un informe dimensional puede confirmar el perfil inspeccionado, pero no que el sistema de contactos del conector esté cualificado para el entorno previsto.
Si se utiliza una tarjeta de prueba, identifique su revisión de placa y acabado, y use el conector de acoplamiento real. Registre observaciones como asiento, alineación y daños. No interprete una inserción satisfactoria como prueba de durabilidad durante toda la vida útil. Las pruebas de cualificación y los criterios de aceptación pertenecen al plan de validación acordado del producto.
¿Qué debe incluir una solicitud de oferta para contactos dorados?
Envíe el número de pieza del conector y el plano que lo controla, la revisión de la placa, los datos de fabricación, los requisitos de grosor final de la tarjeta y una sección mecánica marcada. Defina la banda de contacto en ambas caras, el acabado de las demás pads de soldadura, los requisitos de secuenciación o guiado de contactos y las zonas críticas sin máscara ni serigrafía.
Solicite respuestas individuales a los puntos pendientes: viabilidad del acabado selectivo, inspección disponible, acceso para el bisel, retirada de características de proceso y evidencias incluidas en la cotización. Un precio menor puede simplemente excluir un informe, una operación especial o una actividad de cualificación. Compare la misma zona de acabado y el mismo alcance de entregables antes de comparar totales.
Utilice la página de presupuesto o contacte con el equipo e incluya el plano marcado y los requisitos del conector. Confirme la viabilidad de fabricación y la evidencia disponible para la construcción real. El responsable del diseño del producto aprueba los cambios en la geometría de contacto y sigue siendo responsable de seleccionar el conector y cualificar el sistema.
Preguntas antes de la liberación
¿Se puede utilizar ENIG en una tarjeta prototipo?
Solo si el conector elegido y la prueba prevista lo permiten. Identifique la desviación y la manipulación esperada. Que un prototipo se acople correctamente con ENIG no valida un requisito de desgaste distinto para producción.
¿Un oro más grueso garantiza más ciclos de acoplamiento?
No. Importan el sistema completo de contactos, la condición superficial, las fuerzas de acoplamiento, el entorno y las condiciones de cualificación. El espesor es una propiedad controlada, no una clasificación independiente de vida útil.
¿Los contactos dorados son lo mismo que el recubrimiento del borde?
No. Los contactos dorados proporcionan contactos superficiales para un conector hembra correspondiente. El recubrimiento de borde describe la metalización en el canto de una placa y puede cumplir otra función eléctrica o mecánica. Nombre y dibuje la interfaz real.
Base de referencias técnicas
Las Connector Plating FAQs de Samtec y el plano aplicable del conector de borde de tarjeta constituyen la referencia del lado del conector. Los requisitos de fabricación e inspección deben identificar los documentos y revisiones acordados para el proyecto. El cálculo anterior utiliza una geometría hipotética declarada, no una capacidad de fabricación cotizada.