
BGA son las siglas de Ball Grid Array (matriz de bolas de soldadura). Se trata de un encapsulado de circuito integrado que se conecta a la placa mediante una matriz de pequeñas bolas de soldadura en su cara inferior, en lugar de utilizar pines o terminales en el perímetro. Durante el ensamblaje, las bolas funden en el horno de reflujo, consolidando las uniones eléctricas y mecánicas entre el silicio y el PCB.
Al aprovechar toda la superficie inferior para el ruteo de señales, un componente BGA integra una densidad de I/O drásticamente superior a la de cualquier encapsulado con terminales del mismo tamaño. Por esta razón, procesadores, FPGAs, memorias y la mayoría de los SoCs se montan en formato BGA. La desventaja directa es que todas las uniones quedan ocultas bajo el encapsulado: resulta imposible inspeccionarlas visualmente o acceder físicamente a ellas tras el reflujo, lo que condiciona de raíz el diseño del PCB, el perfil térmico, la inspección y las operaciones de retrabajo.
Analizamos los fundamentos técnicos del BGA, sus tipologías principales, la comparativa frente a alternativas como LGA y QFN, y las exigencias que impone este encapsulado tanto en la fabricación del circuito como en la línea de montaje SMT.
Puntos clave
- Significado de BGA: Ball Grid Array, un encapsulado de montaje superficial con esferas de soldadura dispuestas en una matriz bajo el componente.
- Los tipos comunes de encapsulado BGA incluyen plastic BGA (PBGA), flip-chip BGA (FCBGA), BGA cerámicos y chip-scale packages (CSP). Se diferencian principalmente en el pitch, las dimensiones del encapsulado y la fijación interna del die.
- Un ball pitch más reducido deja menos espacio entre pads para pistas y vías. Por debajo de cierto pitch, el fan-out con vías pasantes resulta inviable y el diseño exige microvías o via-in-pad.
- La soldadura de componentes BGA se realiza mediante reflujo. Las esferas colapsan sobre la pasta de soldadura y se autocentran por tensión superficial.
- La inspección de las uniones BGA requiere X-ray en lugar de AOI óptico. El rework implica desoldar el encapsulado, limpiar el footprint y sustituir el componente o realizar reballing.
BGA vs QFN vs LGA: ¿qué encapsulado se ajusta a su presupuesto térmico y de ruteo?
La mayoría de las guías de BGA se limitan a describir el encapsulado. Aquí se relaciona el pitch directamente con la estructura de fan-out y los requerimientos del stackup, ya que el diseño del PCB define el coste final mucho más que la elección del chip.
Los tres encapsulados parecen similares en el símbolo esquemático, pero en la práctica imponen requisitos radicalmente distintos al PCB. Esta comparativa determina qué encapsulado conviene montar en placa.
| Aspecto | BGA | QFN | LGA |
|---|---|---|---|
| Ruta térmica | inferior + lid | solo inferior | solo inferior |
| Pitch mínimo | 0.3 mm | 0.4 mm | 0.5 mm |
| Inspección | X-ray obligatorio | AOI principalmente | AOI principalmente |
| Ciclos de retrabajo | ≤ 3 según proceso APTPCB | 1–2 | 1–2 |
| Coste sobre el PCB | mayor | menor | similar a BGA |
| Nivel de inspección | especialista | línea estándar | línea estándar |
Si el componente está disponible tanto en BGA como en QFN con el mismo número de pines, el QFN suele implicar una placa más económica. Si el componente solo se comercializa en BGA, el pitch determinará el coste del PCB; y la elección del pitch parte de la siguiente tabla.
Estructura interna de un BGA: die, sustrato, bolas, tapa y underfill
Un BGA consta de tres niveles estructurales: el die de silicio en la parte superior, un sustrato intermedio que enruta las conexiones del die hacia la matriz de bolas, y las bolas de soldadura inferiores que realizan la conexión física y eléctrica con la placa.
En un BGA plástico (PBGA), el die se interconecta al sustrato mediante wire bonding a través de pequeñas aperturas y el conjunto se sobremoldea con resina epoxi. En un flip-chip BGA (FCBGA), el die se monta invertido y se conecta directamente al sustrato con solder bumps; esto acorta la trayectoria eléctrica y es el método estándar en CPU, GPU y FPGA donde la integridad y velocidad de la señal son determinantes.
Los BGA cerámicos (CBGA) utilizan un sustrato cerámico en lugar de orgánico. Su rigidez y masa térmica complican el retrabajo, pero el encapsulado presenta una resistencia superior a la absorción de humedad, manteniéndose en diseños heredados y aplicaciones de alta fiabilidad.
Los encapsulados a escala de chip (CSP) reducen el tamaño total del encapsulado a cotas prácticamente iguales a las del die. Esto implica bolas diminutas con fine-pitch y un margen de retrabajo prácticamente nulo.
¿De qué están compuestas las bolas de un BGA?
Las bolas de un BGA son esferas de soldadura. En componentes actuales, la composición típica es una aleación lead-free de estaño-plata-cobre (SAC), reservando el estaño-plomo para componentes legacy y aplicaciones críticas de alta fiabilidad. La aleación, el diámetro de la bola y el pitch se detallan en el package drawing. Los tres datos son indispensables para diseñar el footprint, abrir el stencil y planificar el reballing si el componente requiere retrabajo.
Variantes térmicas y mecánicas
Ciertos BGA integran un disipador térmico o tapa metálica (lid) superior para optimizar la disipación del die. Esta tapa se une al sustrato mediante soldadura o adhesivo térmico y actúa como la vía primaria de disipación fuera del encapsulado. Cuando el datasheet indica la resistencia térmica unión-carcasa (θJC), el valor toma como referencia la superficie de esta tapa o la cara superior del encapsulado.
El underfill es un epoxi que se dispensa bajo el encapsulado del BGA tras el reflow. Llena el espacio entre el die, el sustrato y la placa para amortiguar el estrés mecánico sobre las uniones soldadas ante variaciones de temperatura. Se emplea sistemáticamente en FCBGA de gran formato y en ensambles sometidos a ciclos térmicos severos.
¿Cuándo obliga el pitch del BGA a usar via-in-pad en lugar de fan-out con through-via?
La mayoría de guías de BGA tratan via-in-pad como una técnica genérica. Aquí se analiza cuándo sigue siendo viable el through-via con pitch de 0.65 mm y en qué punto el stacked microvia pasa a ser obligatorio a 0.3 mm.
El fan-out es la estrategia de ruteo para sacar las señales de la matriz de pads del BGA hacia el resto de la placa. En esta etapa se define la mayor parte del coste de fabricación del PCB asociado al BGA.
Matriz de decisión: pitch vs. stackup
Utilice esta tabla para determinar qué exige realmente el pitch del BGA a la placa antes de liberar el layout.
| Pitch del BGA | Fan-out estándar | Criterio de cambio | Placa mínima |
|---|---|---|---|
| 1.0 mm | Through-via de 0.30 mm — dentro del límite mecánico | — | Estándar de 4 capas |
| 0.8 mm | Through-via de 0.25 mm — en el límite mecánico | — | 4 capas 1+N+1 |
| 0.65 mm | Through-via de 0.20 mm — por debajo del límite mecánico | Ruteabilidad crítica por fine-pitch | 6 capas 2+N+2 |
| 0.5 mm | Microvia de 0.10 mm con láser de CO₂ | Congestión crítica en el fan-out de vías | 6 capas 2+N+2 |
| 0.4 mm | Via-in-pad obligatorio | Staggered microvia si hay >2 filas | 8 capas 2+N+2 |
| 0.3 mm | Via-in-pad obligatorio | Stacked microvia, posicionamiento de ±25 µm | 8 capas 2+N+3 |
Base de datos: taladrado mecánico mínimo de APTPCB en 0.15 mm (pcb-drilling.json); microvia por láser de CO₂ de 0.10 mm; microvia por láser UV de 0.075 mm; aspect ratio estándar de producción de 10:1–12:1, hasta 15:1 para aeroespacial (pcb-drilling.json); construcciones HDI 1+N+1 y 2+N+2 (hdi-pcb.json); rango rígido de 4–32 capas (hdi-pcb.json); estructuras multicapa de 4–18 capas de 0.4–2.4 mm (multi-layer-laminated-structure.json).
En producción real, el pitch de 0.4 mm marca el punto de inflexión habitual. Con un espesor de placa de 1.6 mm, la through-via de 0.20 mm requerida para el fan-out de un BGA de 0.65 mm genera un aspect ratio de 7.5:1; entra dentro del límite estándar de producción de 10:1, pero reduce el margen en la metalización (plating). La mayoría de fabricantes recomienda pasar a una estructura con microvias antes de alcanzar ese límite.
El parámetro exacto que transforma la estructura de la placa
Con un pitch de BGA de 0.4 mm, el fan-out tipo dog-bone en una placa de 1.6 mm exige una broca de 0.20 mm. El límite inferior de taladrado mecánico en APTPCB es de 0.15 mm, lo que sitúa la broca en el umbral crítico para un cobreado fiable en 1.6 mm (aspect ratio de 7.5:1). En placas de 2.0 mm o 2.4 mm con el mismo pitch, el aspect ratio roza o supera el 12:1. Para resolverlo se implementa via-in-pad con microvias láser UV de 0.075 mm sobre un stackup HDI 2+N+2, motivo por el cual los 0.4 mm son el punto de partida estándar para revisar el diseño con tecnología HDI en APTPCB.
Diseño de pads: SMD frente a NSMD y por qué APTPCB adopta NSMD por defecto en BGA
Los pads para BGA en el PCB se definen mediante máscara de soldadura (SMD, Solder Mask Defined) o por el cobre (NSMD, Non-Solder Mask Defined). La elección condiciona la fatiga mecánica en el pad, la fiabilidad de la unión de soldadura y la tolerancia de registro que admite la solder mask.
| Característica | SMD (Solder Mask Defined) | NSMD (Non-Solder Mask Defined) |
|---|---|---|
| Definición del pad | La apertura de solder mask es menor que el pad de cobre | El pad de cobre es menor que la apertura de máscara |
| Control dimensional | La máscara define la cota exterior | El grabado de cobre define la cota exterior |
| Liberación de pasta (stencil) | Superior: la máscara actúa como pared de contención | Depende de un volumen homogéneo de pasta |
| Geometría del menisco | Forma de barril más acusada, menor tensión en el pad | Mayor menisco perimetral en el pad, disipa mejor las tensiones |
| Ciclos térmicos | Adecuado | Superior: los flancos del pad NSMD absorben el desajuste de CTE |
| Aplicación recomendada | Pitch ≥ 0.5 mm, matrices abiertas | Pitch ≤ 0.4 mm, componentes críticos bajo ciclos térmicos |
APTPCB establece NSMD por defecto en los footprints de BGA. Los encapsulados BGA figuran entre los componentes con mayor sensibilidad térmica del montaje: la diferencia de CTE entre el die de silicio, el sustrato del encapsulado y el laminado del PCB induce fatiga cíclica en las uniones soldadas durante los ciclos de encendido y las fluctuaciones de temperatura. La geometría NSMD genera un menisco perimetral más amplio en la base del pad y amplía el margen frente a fatiga térmica, aspecto crítico en fine-pitch debido a la menor elasticidad (compliance) de la unión. Si el datasheet del componente exige SMD de forma obligatoria, debe especificarse de forma explícita en el plano de fabricación.
Perfil de BGA vs. QFN: qué cambia en reflow, soak y pico
La soldadura de BGA sigue el proceso estándar de reflow. Las fases son las mismas que en un QFN, pero los márgenes operativos son más estrictos y los modos de fallo difieren notablemente.
- Se deposita solder paste sobre los pads del BGA mediante stencil. En componentes BGA fine-pitch, el espesor del stencil y las dimensiones de apertura se ajustan para garantizar un volumen de pasta suficiente que evite uniones débiles sin provocar cortocircuitos por bridging.
- La máquina pick and place posiciona el BGA sobre la pasta, alineándolo mediante el contorno del encapsulado o por visión óptica centrada en el patrón de bolas. El proceso fine-pitch de APTPCB mantiene una precisión de colocación de ±25 µm.
- En el horno de reflow, la pasta y las bolas funden de forma conjunta. La tensión superficial arrastra el encapsulado hacia el centroide de los pads; desalineaciones leves de colocación se corrigen automáticamente en esta etapa.
- Las uniones se solidifican conforme la placa se enfría.
En la soldadura de BGA surgen dos problemas que rara vez afectan a los QFN. El primero es el alabeo (warpage): tanto un encapsulado grande como la PCB pueden deformarse con la temperatura, haciendo que algunas bolas pierdan contacto con la pasta en el pico térmico. Esto genera el defecto head-in-pillow, en el que la bola descansa sobre la pasta sin fusionarse con ella. El segundo es el voiding: los gases atrapados en la unión aparecen como áreas circulares oscuras en la inspección por rayos X. Ambos defectos se controlan optimizando el diseño del stencil, la química de la pasta, el secado y almacenamiento de componentes y placas frente a humedad, y el perfil térmico de reflow.
En cuanto al perfil: una atmósfera de nitrógeno minimiza la oxidación y optimiza la humectación, sobre todo con aleaciones lead-free SAC. En APTPCB se fija como objetivo un delta-T de 5 °C o menor en toda la superficie de la PCB durante el reflow. La zona de soak es crítica para encapsulados voluminosos: una rampa térmica demasiado agresiva hacia el pico puede dejar el núcleo de un FCBGA de 40 mm por debajo del punto de liquidus cuando los bordes exteriores ya han completado el reflow.
Para conocer los fundamentos de este ciclo térmico, consulte la guía del proceso de soldadura por reflow. Para el control de planitud del circuito impreso durante el montaje, revise control de alabeo en ensamblaje. Conozca las capacidades de montaje de BGA y fine-pitch de APTPCB en servicios de ensamblaje BGA.
Criterios de rayos X para BGA: qué defectos no cumplen IPC-A-610 y cuáles admiten retrabajo
La mayoría de guías para BGA se limitan a indicar que la inspección por rayos X es obligatoria. Aquí se define qué debe incluir el informe de rayos X y qué defectos invalidan definitivamente una unión.
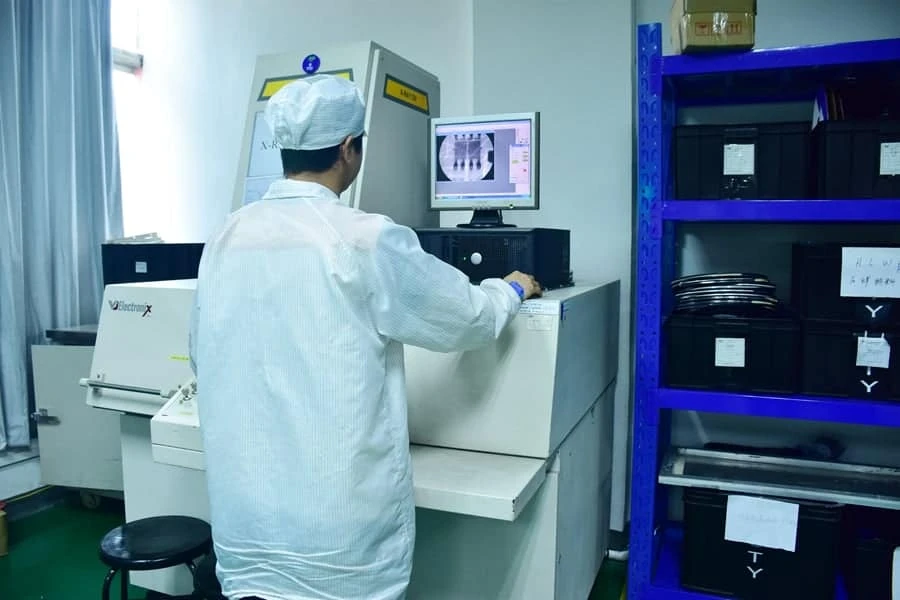
Los sistemas AOI verifican la presencia del BGA y su alineación aproximada, pero no tienen visibilidad sobre las soldaduras. La inspección por rayos X sí la tiene. Un sistema de rayos X 2D muestra la geometría de las bolas, cortocircuitos (bridging), bolas ausentes y voids desde una vista superior. La inspección oblicua o 3D permite discriminar elementos superpuestos e identificar defectos de head-in-pillow (HiP), indetectables en proyección vertical directa.
Clasificación de los defectos críticos:
Bridging: El contacto entre bolas adyacentes constituye un defecto en cualquier clase IPC. No admite retoque: exige desoldar el encapsulado, limpiar el footprint y montar un componente nuevo.
Bolas ausentes: Son defecto crítico. Si la bola no se colocó en origen, la unión carece de continuidad eléctrica y soporte mecánico. Si se desprendió tras el reflow, es imperativo investigar la causa raíz antes de dar por buena la placa.
Head-in-pillow (HiP): Ocurre cuando la bola se ablanda y moja parcialmente el pad, pero no llega a coalescer con el depósito de pasta. En rayos X 2D puede aparentar una unión correcta, por lo que requiere vistas oblicuas o reconstrucción 3D para su detección. HiP es un defecto no conforme bajo IPC-A-610.
Voids: Bolsas de gas atrapadas en la unión. Se admiten cavidades por debajo del límite estipulado en la orden de compra. Para BGA suele fijarse en el 25 % del área transversal de la unión, pero debe pactarse antes de la fabricación: IPC-A-610 aporta directrices según la clase, no un valor fijo universal. El criterio de aceptación de voids es uno de los principales focos de discrepancia en montaje BGA y debe figurar explícitamente en el pliego de condiciones.
Puntos clave a especificar en la RFQ sobre inspección:
- Encapsulados sujetos a rayos X (habitualmente todos los BGA con pitch inferior a 0.5 mm y cualquier encapsulado en placas IPC-A-610 Class 3)
- Plan de muestreo: inspección al 100 %, nivel AQL o solo primera muestra (first article)
- Límite admisible de voids (% del área de la unión)
- Clase de aceptación: IPC-A-610 Class 2 o Class 3
- Requisito de vistas angulares o tomografía 3D
- Entrega del informe de voids junto con el lote
La guía de criterios de rayos X para voids y head-in-pillow en BGA profundiza en cómo definir estos parámetros, mientras que el servicio de inspección por rayos X para PCB detalla las opciones de muestreo y documentación.
Las pruebas eléctricas añaden una validación complementaria: boundary scan (JTAG) permite verificar interconexiones BGA inaccesibles físicamente, y el test funcional valida el comportamiento operativo del circuito.
Tipos de encapsulado BGA: ¿cuál elegir según la aplicación?
Existen diversas variantes de BGA. Esta tabla resume las más habituales en las BOM de diseño y sus requisitos a nivel de PCB.
| Encapsulado | Construcción | Aplicación típica | Demanda de fan-out | Inspección | Dificultad de retrabajo |
|---|---|---|---|---|---|
| PBGA (plastic BGA) | Die con wire bonding sobre sustrato orgánico, sobremoldeado | Controladores, chipsets, circuitos integrados estándar | Moderada con pitch estándar; admite vías pasantes habitualmente | X-ray | Moderada; permite sustitución o reballing |
| FCBGA (flip-chip BGA) | Die con bumps invertido sobre sustrato build-up | CPU, GPU, FPGA, procesadores de red | Alta; conteo elevado de bolas, multicapa, uso habitual de HDI | X-ray | Difícil; encapsulado grande, propensión a warpage, alta masa térmica |
| CBGA (ceramic BGA) | Sustrato cerámico, habitualmente bolas con mayor punto de fusión | Componentes de alta fiabilidad y legacy | Moderada | X-ray | Difícil; cuerpo cerámico y alta masa térmica |
| CSP / fine-pitch BGA | Tamaño del encapsulado similar al del die, bolas pequeñas en fine-pitch | Dispositivos móviles, wearables, memorias | Alta; suele exigir microvias o via-in-pad | X-ray | Difícil; bolas reducidas, tolerancia muy ajustada |
| PoP (package on package) | BGA de memoria apilado sobre BGA lógico | Procesadores móviles con memoria integrada | Alta | X-ray, habitualmente en varios ángulos | Difícil; dos niveles de soldadura simultáneos |
| LGA (land grid array) | Pads planos bajo el encapsulado, sin bolas | Módulos, sensores, integrados de potencia; CPU en socket | Moderada a alta | X-ray en montajes directos por soldadura | Moderada; el bajo standoff dificulta la limpieza |
| QFN (quad flat no-lead) | Pads perimetrales y pad térmico central | Potencia, RF, microcontroladores básicos | Baja; pads perimetrales, vías térmicas bajo el centro | AOI para el perímetro, X-ray para el pad térmico | Moderada |
Rework y reballing de BGA: qué significan realmente tres ciclos en línea de producción
Si una unión de soldadura de un BGA falla, es necesario desoldar el componente. El rework de BGA utiliza una estación que calienta el encapsulado por la cara superior y la placa por la inferior mediante un reflow profile controlado, retira el encapsulado, limpia y re-estaña los pads del footprint, y posiciona y suelda un componente nuevo o recuperado.
El proceso fine-pitch de APTPCB limita el rework a un máximo de tres ciclos. Cada ciclo supone una nueva excursión térmica para la PCB y los componentes adyacentes; la placa ya ha pasado por serigrafía de pasta, montaje y reflujo antes del primer retrabajo. Cada ciclo térmico adicional degrada el laminado, la integridad del metalizado en el barril de las vías próximas y las uniones de soldadura colindantes. Este límite de tres ciclos no es una cota contractual arbitraria: es una restricción de ingeniería impuesta por el daño térmico acumulativo en el sustrato y el incremento en la tasa de fallos latentes.
El reballing es un proceso independiente a nivel de componente. Acondiciona el encapsulado BGA fuera de la placa retirando las esferas de soldadura residuales y colocando unas nuevas, habitualmente para recuperar circuitos integrados críticos o adaptar la aleación a la pasta de soldadura de la línea. El servicio de reballing de BGA de APTPCB desacopla el reballing del componente del retrabajo sobre la PCBA. Para enviar componentes a reballing, aporte el plano mecánico del encapsulado o ball map, diámetro de esfera, aleación, pitch, estado de humedad y los registros de inspección requeridos.
Qué especificar para una placa con BGA
Incluya estos parámetros en el paquete de fabricación y montaje para que tanto el fabricante como el ensamblador ejecuten el diseño con exactitud:
- Referencias y planos del encapsulado BGA: pitch, diámetro de bola, número de bolas y aleación
- Definición del pad en la PCB (NSMD o SMD) y dimensiones del pad para cada BGA
- Estrategia de fan-out: vías pasantes, microvías o via-in-pad, especificando requisitos de rellenado y tapado
- Acabado superficial compatible con soldadura fine-pitch y espesor total de la placa
- Espesor del stencil o áreas con step-down requeridas bajo el BGA
- Control y manipulación según el nivel de sensibilidad a la humedad (MSL)
- Requisitos de inspección por rayos X: componentes a inspeccionar, tamaño de muestra y porcentaje admisible de voids
- Clase de aceptación (IPC-A-610 Clase 2 o Clase 3) y límite de ciclos de rework permitidos
- Aplicación de underfill o corner staking, si el diseño lo requiere
¿Por qué trabajar con APTPCB en placas con BGA?
APT revisa los footprints de BGA, el fan-out, el via-in-pad y el diseño del stencil antes de lanzar la producción, e integra inspección SPI, AOI y rayos X en el mismo traveler de fabricación. El equipo de ensamble BGA entrega informes de AOI, AXI y cálculo de voids junto con cada lote; además, dispone de procesos de underfill, staking y retrabajo controlado según las especificaciones de su programa. Si la complejidad reside en la propia placa, el equipo de fabricación de PCB HDI evalúa si el fan-out exige microvías o si permite mantener vías pasantes.
Normativas y referencias aplicables:
- IPC-7095: diseño e implementación de procesos de ensamble para BGA
- IPC-7351: requisitos genéricos para el diseño de montaje superficial y patrones de tierra (land patterns)
- IPC-A-610: aceptabilidad de ensambles electrónicos
- IPC J-STD-001: requisitos para ensambles eléctricos y electrónicos soldados
- IPC/JEDEC J-STD-033: manipulación y control de dispositivos sensibles a la humedad
Preguntas frecuentes
¿Qué es un BGA en electrónica?
Un BGA (ball grid array) es un encapsulado de circuitos integrados para montaje superficial que utiliza una matriz de esferas de soldadura en su parte inferior para conectarse a la PCB. Permite una alta densidad de terminales en un espacio reducido y es el estándar en procesadores, FPGAs, memorias y SoCs.
¿Cuál es la diferencia entre BGA y LGA?
El BGA integra esferas de soldadura en sus pads, las cuales aportan la mayor parte del volumen de cada unión. El LGA cuenta con contactos planos sin esferas; la unión depende exclusivamente de la pasta de soldadura aplicada sobre la PCB, lo que reduce la altura de montaje (standoff). Los LGA también permiten el montaje en zócalos (sockets) sin soldadura.
¿Cómo se sueldan los componentes BGA?
Los componentes BGA se sueldan por reflujo. Se aplica pasta de soldadura mediante serigrafía en los pads de la PCB, se posiciona el BGA sobre la pasta y la placa pasa por un horno de reflujo donde las esferas y la pasta se funden, logrando la autoalineación del encapsulado. Posteriormente, las uniones se inspeccionan mediante rayos X (X-Ray).
¿Por qué se inspeccionan las uniones BGA mediante rayos X?
Las uniones quedan ocultas bajo el encapsulado, por lo que los sistemas de inspección óptica no tienen visibilidad. La inspección por rayos X permite evaluar la morfología de las esferas, la formación de puentes (bridges), la falta de esferas y el porcentaje de huecos (voids). Los equipos de rayos X con ángulo o 3D permiten detectar defectos de tipo head-in-pillow, imperceptibles en una vista cenital ortogonal.
¿Qué significa flip chip BGA?
En un FCBGA (flip chip BGA), el troquel de silicio (die) se monta invertido y se conecta al sustrato del encapsulado mediante microesferas (bumps) en lugar de hilos de unión (wire bonding). El sustrato distribuye las señales hacia la matriz de esferas de soldadura. Esta estructura minimiza la longitud de interconexión, optimiza la integridad de señal y se utiliza habitualmente en CPUs, GPUs y FPGAs.
¿Se puede retrabajar o reutilizar un BGA?
Sí. Una estación de retrabajo retira el BGA aplicando un perfil térmico controlado, se acondicionan y limpian los pads de la PCB, y se suelda un componente nuevo o reboleado (reballed). El reballing restituye las esferas de soldadura sobre el encapsulado desmontado para permitir su reinstalación. Dado que cada ciclo introduce estrés térmico en el sustrato y los pads, el número admisible de retrabajos está estrictamente limitado.
Checklist para cotización de PCB y ensamble BGA
Utilice esta lista al solicitar una cotización de fabricación y ensamble de PCB con BGA a su fabricante.
- Pitch del BGA: 0.3 / 0.4 / 0.5 / 0.65 / 0.8 / 1.0 mm (especificar cuál)
- Cantidad de encapsulados BGA y su ubicación en la placa
- Estructura de fan-out: through-via, microvia o via-in-pad
- Tipo de pad: NSMD o SMD (indicar según cada encapsulado)
- Espesor de cobre en capas internas: 1/2 oz (o indicar si difiere)
- Stackup: material, número de capas y espesor final
- Configuración HDI: 1+N+1, 2+N+2 u otra
- Diámetro de perforación láser y tolerancia: 0.075 mm ±tol
- Cantidad de microvias apiladas y límites según IPC Class 3 si aplican
- Ensamble: tolerancia de posicionamiento en SPI de ±25 µm requerida (S/N)
- Cobertura de inspección por X-Ray requerida (S/N)
- Underfill especificado (S/N) y para qué encapsulado(s)
- Ciclos de retrabajo permitidos y cantidad máxima
Selección del BGA considerando la placa
La elección del BGA define mucho más que el esquemático. El pitch de sus bolas determina la estructura de vías y el número de capas de la PCB, su tamaño y el warpage condicionan la dificultad de soldadura, y las uniones ocultas marcan la pauta para la inspección y el retrabajo del ensamble. Revise el package drawing antes de congelar la referencia, compárelo con alternativas QFN o LGA si existen e incluya los requisitos de pitch, pad, fan-out e inspección por X-Ray en la RFQ.