
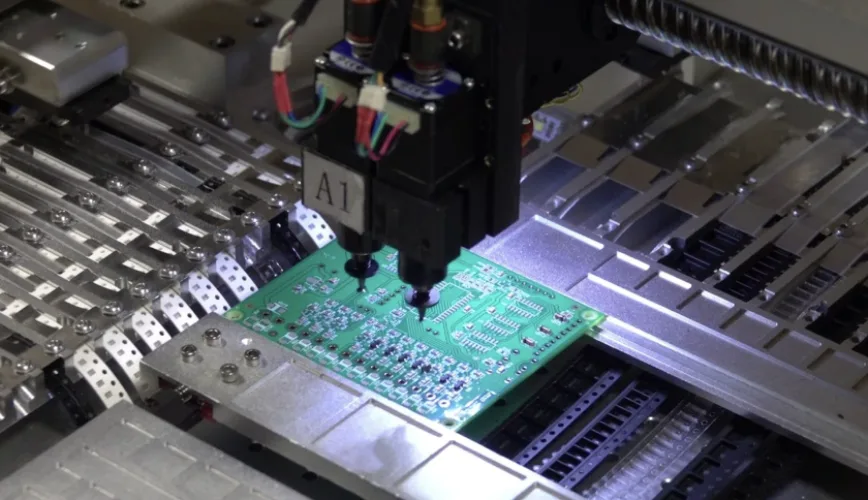
La soldadura por reflujo es el método estándar para soldar componentes de montaje superficial en una PCB. El proceso comienza aplicando pasta de soldar —una suspensión de microesferas de aleación metálica en flux— sobre los pads mediante stencil. Los componentes se posicionan sobre la pasta húmeda y la placa entra en un horno de reflujo. Allí sigue un perfil térmico controlado que calienta el conjunto, funde la pasta para que moje pads y terminales, y enfría la placa hasta solidificar las uniones.
El término «reflujo» describe la fusión y flujo de la soldadura directamente en su posición final, sin aportar metal fundido desde una fuente externa. Esta es la diferencia fundamental con la soldadura por ola, donde la placa entra en contacto con un baño de estaño líquido.
Aunque el horno suele recibir la mayor atención, la fiabilidad de la unión se define en fases previas a la entrada en el túnel térmico. El siguiente desglose cubre el proceso paso a paso, el control térmico en cada zona del horno, los defectos recurrentes y su origen en la línea, así como los registros de proceso que conviene exigir al ensamblador EMS.
Puntos clave
- El proceso de soldadura por reflujo consta de cuatro etapas de producción: impresión de pasta, inspección, colocación y horno. Cada una puede introducir defectos que el horno no podrá corregir.
- Dentro del horno, el perfil pasa por precalentamiento, soak, reflujo (pico) y enfriamiento. Los límites operativos los definen la ficha técnica de la pasta y la masa térmica de la placa, nunca una curva genérica.
- La mayoría de los defectos de reflujo se originan en las etapas previas: diseño del stencil, volumen de pasta, desviación en el posicionamiento o humedad en los componentes.
- El reflujo con nitrógeno reduce la oxidación durante la fase líquida. Mejora el rendimiento en componentes fine-pitch y encapsulados bottom-terminated, pero no compensa un perfil térmico mal ajustado.
- Exija registros de control vinculados a su placa: perfil térmico medido, reportes de SPI y AOI, inspección por X-ray en uniones ocultas y registros de primera muestra (first-article).
¿Qué es la soldadura por reflujo?
La soldadura por reflujo une componentes de montaje superficial a una PCB fundiendo solder paste previamente aplicada mediante un ciclo térmico controlado. La pasta cumple tres funciones: el flux elimina los óxidos del pad y del terminal, la aleación de soldadura forma la unión, y su pegajosidad retiene los componentes en su posición hasta la fusión.
Al fundirse la pasta, la tensión superficial atrae la soldadura líquida hacia las superficies humectables, permitiendo autocentrar componentes con ligeras desviaciones de posicionamiento. Cuando la placa se enfría por debajo del punto de fusión de la aleación, el estaño solidifica formando un menisco o fillet. Una unión correcta genera una capa intermetálica tanto con el pad como con la terminación del componente.
Actualmente, el ensamblaje SMT se realiza casi en su totalidad mediante reflujo. (Para revisar el proceso general de montaje superficial y su terminología, consulte qué es SMT y cómo funciona). Este método procesa en una sola pasada resistencias y condensadores chip, encapsulados gull-wing, QFN, BGA y una amplia variedad de conectores. Los componentes through-hole requieren un tratamiento distinto, detallado más adelante.
Proceso de soldadura por reflujo paso a paso
Una línea de reflujo opera habitualmente con la siguiente secuencia:
- Impresión de solder paste. Un stencil de acero inoxidable se alinea con la placa y una racleta (squeegee) transfiere la pasta a través de las aperturas hacia los pads. El espesor del stencil y las dimensiones de las aperturas determinan el volumen de soldadura de cada unión.
- Inspección de solder paste (SPI). Un sistema SPI 3D mide la altura, el área y el volumen de la pasta en cada pad, detectando puentes, faltas de pasta y desalineaciones antes de posicionar los componentes.
- Montaje de componentes. Las máquinas pick-and-place toman los componentes desde los feeders y los colocan sobre la pasta en las coordenadas programadas, tomando los fiduciales de la placa como referencia de alineación.
- Reflujo. La placa avanza a través del horno en un conveyor. El perfil de temperatura funde la pasta y conforma las uniones intermetálicas.
- Inspección post-reflujo. El sistema AOI verifica uniones visibles, polaridad y precisión de montaje. La inspección por rayos X (AXI) evalúa uniones ocultas bajo encapsulados BGA, QFN y otros componentes con terminaciones inferiores.
Las placas de doble cara repiten el ciclo. Normalmente se procesa primero la cara con los componentes más ligeros; luego se voltea la placa para imprimir, posicionar y refundir la segunda cara. Como los componentes de la primera cara pasan dos veces por el horno, aquellos de mayor peso pueden requerir adhesivo de fijación o una revisión del diseño.
La página de ensamblaje SMT y THT de APT detalla el flujo de control típico: SPI 3D previo al reflujo, AOI tras la soldadura SMT y THT, y AXI específico para uniones ocultas.
Zonas del horno de reflujo
Un horno de reflujo por convección se divide en zonas calefactadas a lo largo del conveyor, seguidas de zonas de enfriamiento. Cada zona opera a una temperatura configurada y la velocidad de avance define el tiempo de residencia de la placa en cada etapa. Este conjunto determina el perfil térmico del ensamblaje. Un mayor número de zonas proporciona un ajuste más fino sobre la curva de temperatura. Las líneas de ensamblaje de APT integran hornos de reflujo bajo atmósfera de nitrógeno con 10 zonas de calentamiento.
El perfil térmico se divide en cuatro etapas principales:
| Etapa | Proceso físico | Parámetros que controla | Modos de fallo asociados |
|---|---|---|---|
| Precalentamiento (Preheat) | La placa sube desde temperatura ambiente a una rampa controlada | Evaporación de solventes, choque térmico en cerámicos | Rampa excesiva: solder balls, salpicaduras, condensadores fisurados. Rampa lenta: degradación prematura del flux |
| Estabilización (Soak) | La temperatura se eleva lentamente o se mantiene justo por debajo de fusión | Ecualización térmica entre componentes grandes y pequeños; activación del flux | Tiempo corto: fusión irregular, tombstones. Tiempo excesivo: agotamiento del flux, humectación deficiente, voids |
| Reflujo (Peak) | La placa supera la temperatura de liquidus de la aleación y alcanza el pico | Humectación y formación de la capa intermetálica | Temperatura o tiempo insuficiente: juntas frías o granulares, head-in-pillow. Exceso térmico: daño en componentes y laminado, intermetálico excesivo |
| Enfriamiento | La temperatura desciende de nuevo por debajo de solidus | Estructura de grano de la soldadura, estrés mecánico en la placa | Enfriamiento lento: grano grueso. Enfriamiento demasiado rápido: tensiones térmicas en componentes grandes y en el sustrato |
Los valores de rampa, tiempo de soak, temperatura pico, tiempo sobre liquidus (TAL) y velocidad de enfriamiento proceden de la ficha técnica de la pasta de soldadura y de los límites térmicos de los componentes, ajustándose a la masa térmica de la placa. La guía sobre fundamentos del perfil de reflujo: tiempo de soak, pico y delta-T detalla estos parámetros y la interpretación gráfica del perfil.
Las consignas del horno no reflejan la temperatura real del PCB
Fijar una zona a una temperatura concreta no garantiza que la placa alcance ese valor. Los planos de cobre pesado, los conectores de gran tamaño y los encapsulados BGA absorben calor a un ritmo mucho más lento que los componentes pasivos discretos. Para verificar la temperatura real que experimenta la unión de soldadura es imprescindible perfilar la placa física: instale termopares en los puntos de mayor y menor inercia térmica, procese la placa en el horno y contraste las lecturas con la ventana de proceso recomendada por el fabricante de la pasta. La diferencia térmica entre el punto más caliente y el más frío define el delta-T.
Tanto las placas de bajo espesor como las de alta densidad de cobre requieren perfiles térmicos específicos. Consulte el análisis técnico sobre perfilado de reflujo para placas delgadas, donde el alabeo (warpage) constituye el fallo crítico a controlar.
Puntos de control del proceso: qué verificar en cada etapa
Esta tabla sirve de referencia para auditar el proceso de reflow de un ensamblador o depurar problemas de rendimiento (yield). Relaciona cada etapa con sus variables críticas, los defectos asociados a desviaciones y el punto de inspección donde se detectan.
| Etapa del proceso | Parámetros de control | Defectos por descontrol | Punto de detección |
|---|---|---|---|
| Manipulación de solder paste | Temperatura de almacenamiento, tiempo de descongelación, open time, trazabilidad de lote | Mala liberación de pasta, pasta seca, solder balls | Inspección de impresión, tendencias de SPI |
| Stencil | Espesor, geometría y dimensiones de apertura, area ratio, zonas con step, frecuencia de limpieza | Soldadura insuficiente o en exceso, bridging, voids bajo thermal pads | Volumen y área en SPI |
| Impresión | Alineación, presión y velocidad de racleta (squeegee), velocidad de separación, soporte de la placa | Pasta desalineada, corrimiento (smearing), bridging | SPI al 100% de los pads |
| Manipulación de componentes | Nivel de sensibilidad a la humedad (MSL), floor life, registros de horneado (bake) | Efecto palomita (popcorning), delaminación interna del encapsulado, voids | Rayos X (X-ray), microsección tras fallo |
| Montaje (Pick & place) | Precisión de posicionado, estado de las boquillas (nozzles), datos del componente (dimensiones, polaridad) | Desalineación angular (skew), polaridad invertida, componentes faltantes, tombstoning | AOI pre-reflow (si aplica), AOI post-reflow |
| Perfil de reflow | Setpoints por zona, velocidad de cinta, atmósfera, perfil térmico medido en placa | Soldaduras frías, head-in-pillow, voids, tombstoning, sobrecalentamiento | Registro de perfilado, AOI, X-ray |
| Enfriamiento y manipulación | Tasa de enfriamiento, salida de cinta, soporte de la placa | Uniones perturbadas o fracturadas, alabeo (warpage) | AOI, verificación de planitud |
| Segunda cara (doble cara) | Peso de los componentes de la primera cara, perfil del segundo paso | Desprendimiento de componentes, defectos por refusión de uniones | AOI, X-ray |
Los defectos detectados en el SPI tienen un coste de corrección mínimo: basta con limpiar la placa y reimprimir. Detectarlos tras el reflow implica retrabajo, lo que impone un ciclo térmico adicional sobre la placa y los componentes. Por ello, el SPI representa uno de los filtros de control más rentables de la línea.
Para consultar las directrices de stencil en encapsulados fine-pitch y pasivos pequeños, revise las reglas de diseño de stencil para PCBA fine-pitch. Para la selección de aleación y formulación, consulte cómo seleccionar solder paste.
Soldadura por reflujo vs. soldadura por ola
Ambos métodos generan uniones fiables, pero responden a tipos de componentes distintos.
| Soldadura por reflujo | Soldadura por ola | |
|---|---|---|
| Aporte de soldadura | Solder paste aplicada antes del montaje | Baño de estaño fundido bajo la placa |
| Componentes principales | Componentes de montaje superficial (SMD) | Componentes THT y algunos SMD fijados con adhesivo en la cara inferior |
| Exposición térmica | Todo el conjunto entra en el horno | La cara inferior contacta la ola; la superior se calienta por conducción indirecta |
| Utillaje | Stencil por cada cara de la placa | Pallets o utillajes de soporte si hay SMD en la cara de soldadura |
| Aplicación típica | Prácticamente cualquier placa SMT moderna | Diseños con conectores THT dominantes y pocos SMD en cara inferior |
Muchos diseños combinan ambos procesos: primero se sueldan los componentes SMT por reflujo y después se procesan los THT mediante ola, soldadura selectiva o soldadura manual. Ciertos componentes through-hole también pueden soldarse por reflujo mediante pin-in-paste, aplicando pasta dentro y alrededor del taladro. Esta técnica funciona si el cuerpo del componente soporta el reflow profile y la relación geométrica entre pin y taladro garantiza el llenado necesario de soldadura.
La guía del proceso de soldadura por ola detalla las etapas de la línea y sus reglas de diseño, mientras que la sección de servicio de soldadura selectiva analiza cuándo conviene aplicar soldadura localizada frente a una ola convencional.
Reflujo en nitrógeno vs. aire
El reflujo puede realizarse en aire o bajo atmósfera de nitrógeno. Al desplazar el oxígeno en el horno, el nitrógeno reduce la oxidación de la soldadura fundida y de las superficies metálicas durante la fase líquida. En la práctica, esto mejora la humectación en acabados difíciles, produce uniones más brillantes y amplía la ventana de proceso para componentes fine-pitch y encapsulados con pads inferiores.
El nitrógeno incrementa el coste operativo y no se requiere en todas las placas. No compensa un mal diseño de stencil, un perfil térmico incorrecto ni componentes con humedad. Debe tratarse como una variable de control adicional, especificada únicamente cuando los componentes o el acabado superficial lo exijan. El proceso de montaje de BGA y fine-pitch de APT utiliza reflujo con nitrógeno, perfilado mediante termopares y un objetivo de delta-T garantizado de 5 °C o menor en toda la placa.
Defectos comunes de soldadura por reflujo
| Defecto | Apariencia | Causa raíz habitual |
|---|---|---|
| Puentes de soldadura (bridging) | Unión indeseada de soldadura entre terminales o pads adyacentes | Exceso de pasta, impresión corrida, stencil desalineado, diseño incorrecto de pads |
| Tombstoning | Componente chip levantado verticalmente sobre uno de sus extremos | Desbalance térmico o de volumen de pasta entre pads, desalineación en colocación |
| Bolas de soldadura / beading | Esferas diminutas de soldadura cerca de la unión o en laterales de chips | Rampa rápida de precalentamiento, humedad en pasta, exceso de pasta, diseño de apertura |
| Voids (huecos) | Bolsas de gas atrapadas en la unión, visibles por inspección X-ray | Desgasificación de flux bajo thermal pads grandes, química de la pasta, via-in-pad, perfil térmico |
| Head-in-pillow (HiP) | La bola del BGA se apoya sobre la pasta sin llegar a coalescer | Pandeo (warpage), bolas oxidadas, aporte térmico insuficiente o pérdida de actividad del flux |
| Soldadura fría o granular | Unión mate y rugosa con mojado deficiente | Temperatura pico o tiempo sobre liquidus insuficientes, superficies contaminadas |
| Non-wetting / dewetting | La soldadura no moja la superficie o se retrae del pad | Oxidación del acabado superficial, contaminación, flux agotado |
| Fisuración de componentes | Grietas en condensadores cerámicos o encapsulados | Choque térmico, flexión del panel tras el reflujo, humedad retenida en encapsulados |
Antes de ajustar los parámetros del horno, identifique el origen físico del defecto. Un tombstone repetido sistemáticamente en el mismo footprint a lo largo de todo el panel apunta a fallos en el diseño del pad o en las aperturas del stencil. Si los tombstones aparecen de forma dispersa y aleatoria, el problema suele radicar en la precisión del pick-and-place o en la consistencia de la pasta. Por su parte, los voids bajo pads térmicos en encapsulados QFN dependen tanto del patrón de aperturas en el stencil como de la rampa de reflujo, proceso detallado en la guía sobre prácticas de reflujo en QFN para reducir voids.
Registros de proceso a solicitar
Al homologar a un ensamblador o al investigar caídas de rendimiento (yield) en un lote, estos registros confirman si el proceso de reflow está bajo control para su placa:
- Perfil de reflow medido para el part number y revisión específicos, con la ubicación de los termopares y superpuesto a la ventana de proceso de la solder paste
- Datos de SPI del primer artículo y del lote de producción, registrando los pads marcados con anomalías y las placas reimpresas
- Resultados de AOI con tipología de defectos y el criterio de resolución aplicado a los falsos positivos (false calls)
- Imágenes de X-ray y medición de voids en BGAs, QFNs y demás soldaduras ocultas, contrastadas frente al umbral de aceptación de la orden
- Registros de manipulación de componentes sensibles a la humedad: control de floor life y ciclos de bake aplicados antes del montaje
- Informe de inspección del primer artículo (FAI) que verifique colocación, polaridad y calidad de soldadura en la primera placa
- Registro de control de cambios si se modificó el stencil, la solder paste, el perfil térmico o la línea de montaje entre lotes
Indique el estándar de aceptación en su orden de compra, normalmente IPC-A-610 Clase 2 o Clase 3, junto con cualquier límite de voids que difiera de las tolerancias estándar del ensamblador. APT vincula los registros de pasta, reflow, soldadura THT y test eléctrico al traveler de cada lote de fabricación.
Qué incluir en una RFQ de montaje SMT
- Archivos Gerber u ODB++ incluyendo las capas de pasta, además del plano de montaje (assembly drawing)
- BOM con números de pieza de fabricante (MPN) y alternativas homologadas
- Archivo de coordenadas de inserción (centroid / pick-and-place) con rotación y cara de montaje
- Acabado superficial y espesor del PCB, factores que condicionan la humectación y la masa térmica
- Requisitos de aleación de soldadura y flux (por ejemplo lead-free, no-clean o lavable en agua) y especificación sobre si el proceso exige limpieza
- Clase de aceptación IPC, alcance de inspección por X-ray y criterio admisible de voids en uniones no visibles
- Cantidad de placas, cronograma de entrega y requerimiento de aprobación de primera muestra (first article) previo a la producción en serie
¿Por qué trabajar con APTPCB en el ensamblaje por reflujo SMT?
APT define la secuencia de fabricación, el stencil, el reflujo, la soldadura THT, la inspección y la cobertura de test antes de liberar la orden, evitando que las placas de tecnología mixta entren al horno con incertidumbres en el proceso. La línea de ensamblaje por reflujo SMT integra controles estándar mediante 3D SPI, AOI y X-ray, mientras que la inspección de primer artículo con un perfil térmico medido fija los parámetros del proceso para todo el lote de producción.
Normativas y estándares de referencia aplicables:
- IPC-A-610: Aceptabilidad de ensambles electrónicos
- IPC J-STD-001: Requisitos para ensambles eléctricos y electrónicos soldados
- IPC/JEDEC J-STD-020: Clasificación de sensibilidad a la humedad/reflujo para componentes no herméticos
- IPC/JEDEC J-STD-033: Manipulación, envasado, transporte y uso de componentes sensibles a la humedad
- IPC-7530: Guía para la elaboración de perfiles de temperatura en procesos de soldadura masiva
Preguntas frecuentes
¿En qué consiste el proceso de soldadura por reflujo?
El proceso de reflujo consiste en depositar pasta de soldadura sobre los pads de la PCB, posicionar los componentes de montaje superficial sobre la pasta y calentar el ensamble en un horno a través de etapas de precalentamiento, mantenimiento (soak), reflujo y enfriamiento. La pasta se funde, humecta los pads y terminales, y se solidifica formando las uniones de soldadura.
¿Cuáles son las cuatro zonas de un perfil de reflujo?
Las cuatro zonas son precalentamiento, mantenimiento térmico (soak o estabilización), reflujo o pico, y enfriamiento. El precalentamiento eleva la temperatura de la placa a una rampa controlada; el soak homogeniza la temperatura entre componentes de distinta masa y activa el flux; el reflujo supera el punto de fusión de la aleación; y el enfriamiento solidifica las uniones.
¿Cuál es la diferencia entre soldadura por reflujo y soldadura por ola?
La soldadura por reflujo funde pasta previamente depositada sobre los pads antes de colocar los componentes y se utiliza para encapsulados SMT. La soldadura por ola desplaza la cara inferior de la placa sobre una cresta de soldadura líquida, empleándose principalmente para componentes THT.
¿Es obligatorio usar nitrógeno en la soldadura por reflujo?
No. Gran parte de las placas se procesan en atmósfera de aire. El nitrógeno minimiza la oxidación durante la fase líquida, facilitando la humectación en componentes fine-pitch, encapsulados bottom-terminated (como QFN o LGA) y ciertos acabados superficiales. Constituye una optimización del proceso, nunca un sustituto de un perfil térmico bien calibrado.
¿Qué causa el tombstoning en la soldadura por reflujo?
El tombstoning ocurre cuando la soldadura en un extremo de un componente chip humecta y ejerce tensión superficial antes de que el lado opuesto alcance la fusión. Las causas principales son un calentamiento térmico desbalanceado entre pads, diferencias en el volumen de pasta depositado, errores de posicionamiento y diseños de pad donde solo uno de los extremos conecta a un plano de cobre masivo sin alivio térmico.
¿Se pueden soldar componentes through-hole mediante reflujo?
Sí, mediante el proceso pin-in-paste. Se deposita pasta en el interior y la periferia del taladro metalizado, se inserta el terminal y se somete la placa al horno de reflujo. El componente debe tolerar la temperatura máxima del perfil y la relación dimensional entre orificio, terminal y volumen de pasta debe garantizar el llenado requerido. De lo contrario, debe procesarse mediante soldadura selectiva, por ola o manual.
Dónde se define realmente una unión por reflow
El horno funde la soldadura, pero la calidad de la unión queda determinada por el volumen de pasta, la precisión del pick-and-place, el estado del componente y un perfil térmico medido sobre la placa real. Ante un defecto de reflow, empiece por la estación de inspección que lo detectó primero (habitualmente SPI o AOI) y rastree el proceso hacia atrás hasta identificar la causa raíz. Al seleccionar un ensamblador, pida ver estos registros de control en un ensamble con una complejidad técnica similar a la suya.