
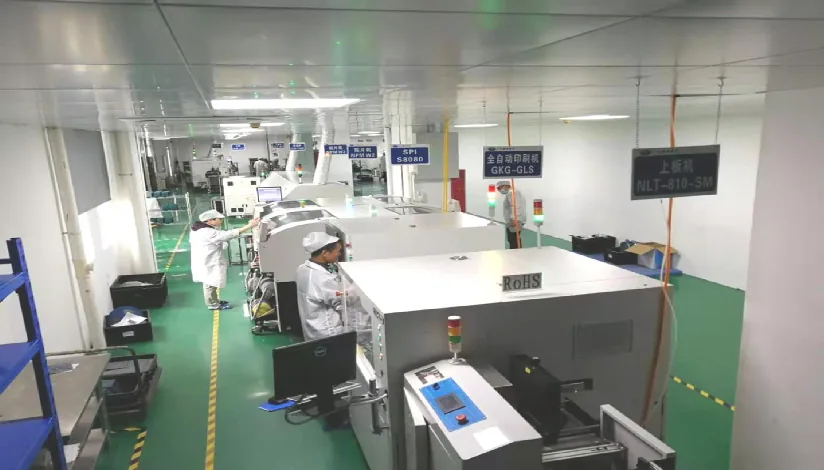
La soldadura por ola es un proceso de soldadura masiva orientado a componentes through-hole. La placa, con los componentes insertados desde la cara superior, avanza sobre un transportador que la desplaza sobre una ola continua de estaño fundido generada por bombeo. Al hacer contacto la cara inferior con la cresta de la ola, la soldadura humecta cada terminal y pad expuesto, asciende por los taladros metalizados por capilaridad y forma todas las uniones de esa cara en una sola pasada.
Antes de tocar la ola, la placa pasa por una estación de aplicación de flux (habitualmente por pulverización) y una zona de precalentamiento. A la salida de la ola, las uniones se enfrían y solidifican. Esta secuencia—fluxado, precalentamiento, ola y enfriamiento—define el proceso completo. Cada etapa opera bajo parámetros críticos; casi cualquier defecto de soldadura por ola se debe a una desviación en estos ajustes térmicos y químicos o a deficiencias en el layout de la PCB.
La soldadura por ola ofrece alta velocidad y repetibilidad en ensamblajes con gran número de conexiones through-hole. Pierde viabilidad en placas cuya cara inferior presenta una alta densidad de componentes SMD. A continuación se analiza la dinámica del proceso, las variables críticas del perfil de soldadura, los criterios de decisión frente a la soldadura selectiva o el reflow (pin-in-paste) y las reglas de diseño indispensables para garantizar un paso por ola sin defectos.
Puntos clave
- La soldadura por ola suelda todas las uniones through-hole de la cara inferior en un solo paso al desplazar la placa sobre una ola estacionaria de estaño fundido.
- El proceso consta de cuatro etapas: aplicación de flux, precalentamiento, contacto con la ola y enfriamiento. El precalentamiento evapora los solventes del flux y eleva la temperatura del PCB para garantizar el llenado completo del taladro (barrel fill).
- Gran parte de las máquinas emplean dos olas: una ola turbulenta que penetra en los orificios y sortea la geometría de los componentes, seguida de una ola laminar suave para retirar el exceso de estaño y evitar puentes.
- Los componentes SMT en la cara inferior requieren fijación con adhesivo y un diseño apto para la ola, o bien protección mediante palets de soldadura. Fuera de estos casos, la soldadura selectiva suele ser la alternativa más conveniente.
- El layout del PCB define el rendimiento (yield): la orientación de los componentes respecto a la dirección de avance, la longitud saliente del terminal (lead protrusion), la holgura entre terminal y orificio, y la disipación térmica hacia los planos internos son factores críticos.
¿Qué es la soldadura por ola?
La soldadura por ola es un proceso automatizado en el que la cara inferior de una PCB pasa sobre una ola de estaño fundido para soldar terminales through-hole (THT) y, en algunos casos, componentes de montaje superficial fijados con adhesivo, en una sola pasada. Una bomba dentro del crisol impulsa la soldadura a través de una tobera, generando una cresta de estaño en renovación continua.
Constituyó el método estándar de ensamblaje antes de la consolidación de la tecnología de montaje superficial. Hoy en día, la mayoría de las placas son SMT y se sueldan por reflujo, reservando la soldadura por ola para conectores through-hole, bornas, transformadores, relés y componentes mecánicos de mayor masa térmica. En diseños con tecnología mixta, primero se realiza el reflujo SMT (consulte el proceso de soldadura por reflujo), y posteriormente se insertan los componentes through-hole para pasar por la ola.
La línea de ensamblaje SMT y THT de APT define la secuencia de montaje, esténcil, reflujo, soldadura por ola o selectiva y retoques manuales antes de lanzar la producción, asegurando que la etapa through-hole esté calculada y controlada.
¿Cuándo supera la soldadura por ola a la soldadura selectiva en montajes through-hole?
| Paso | Proceso | Variable de control | Defecto típico por desajuste |
|---|---|---|---|
| 1. Aplicación de flux | Se pulveriza o aplica espuma de flux líquido en la cara inferior de la placa | Eliminación de óxidos en pads y terminales; humectabilidad | Defecto: puentes vacíos (skips), llenado deficiente de taladros. Exceso: residuos, esferas de estaño (solder balls) |
| 2. Precalentamiento | Calefactores inferiores (y a menudo superiores) elevan la temperatura de la placa | Evapora el disolvente del flux, activa los decapantes, mitiga el choque térmico y facilita el llenado del barrel | Muy baja: salpicaduras, huecos (voids), mal llenado. Muy alta: flux degradado antes de entrar a la ola |
| 3. Contacto con la ola | La placa pasa sobre una o dos olas de soldadura a un ángulo y velocidad determinados | Tiempo de contacto, humectación, llenado del taladro y drenaje del exceso de soldadura | Contacto corto: llenado insuficiente. Contacto prolongado: daño térmico, disolución del cobre |
| 4. Enfriamiento | La placa sale de la ola y se enfría | Solidificación de la unión, estrés mecánico en la placa | Movimiento durante el enfriamiento: uniones fracturadas o frías (disturbed joints) |
Paso 1: Aplicación de flux
Los fluxers por spray depositan una película controlada de flux líquido sobre la cara inferior de la placa. Los aplicadores por espuma hacen pasar la PCB directamente sobre un cabezal espumador. El flux debe alcanzar cada pad y humedecer el interior de los taladros pasantes. Su composición química determina si el ensamble requerirá lavado posterior; la guía sobre tipos de flux de soldadura detalla las opciones no-clean y solubles en agua.
Paso 2: Precalentamiento
El precalentamiento cumple tres funciones: evapora el disolvente del flux para evitar salpicaduras y ebulliciones en la ola, eleva el flux hasta su rango de activación térmica y aproxima la PCB y los terminales a la temperatura de soldadura para que la aleación ascienda por el barrel antes de solidificarse. Las placas de alto espesor o con planos masivos de cobre demandan un perfil de precalentamiento más agresivo que los montajes ligeros.
Paso 3: Contacto con la ola de soldadura
La placa cruza la ola con un ángulo ascendente controlado. Los sistemas de doble ola emplean una primera ola turbulenta que fuerza la entrada del estaño en los taladros y alrededor de los encapsulados, seguida de una segunda ola laminar que drena el exceso de aleación y previene la formación de puentes. El tiempo de contacto de cada unión depende de la velocidad del transportador, la altura de la ola y la inclinación del riel.
Algunos equipos inertizan el crisol con una atmósfera de nitrógeno para reducir la oxidación superficial y la formación de escoria (dross), mejorando la humectación sobre acabados superficiales exigentes.
Paso 4: Enfriamiento
Al abandonar la ola, las uniones soldadas entran en solidificación. Cualquier vibración o sacudida en esta fase provoca uniones granulares o fracturadas (disturbed joints). Una vez a temperatura ambiente, la placa pasa a inspección y, de ser necesario según el tipo de flux, al proceso de lavado.
Temperatura del crisol de ola, dwell time y longitud de contacto: qué combinación se adapta al pitch de los terminales
El perfil de soldadura por ola registra la temperatura de la placa conforme avanza por la máquina. Al igual que un reflow profile, se mide instalando termopares sobre la placa real, sin depender de las lecturas del panel de control de la máquina. Los parámetros a definir son:
- Tipo de flux y volumen aplicado
- Setpoints de precalentamiento y temperatura resultante en la placa antes de tocar la ola, medida tanto en top como en bottom
- Aleación de soldadura y temperatura del crisol (pot)
- Velocidad y ángulo del conveyor, variables que definen el tiempo de contacto
- Altura de la ola y selección de ola simple o doble
- Atmósfera del proceso (aire o nitrógeno)
Los valores nominales se extraen de las hojas de datos del flux y de la aleación, de las especificaciones térmicas de los componentes y de la masa térmica del diseño. Las aleaciones lead-free exigen mayor temperatura en el crisol y disuelven el cobre más rápido que el estaño-plomo, lo que obliga a vigilar de cerca el tiempo de contacto y la erosión en las paredes de los taladros metalizados. Documente este perfil en el paquete de primera pieza (first-article) para reproducir los mismos parámetros en las corridas de producción posteriores.
Soldadura por ola, selectiva, pin-in-paste o manual: ¿qué método elegir para cada componente THT?
Esta tabla de decisión evalúa los componentes THT según la configuración de la placa. Seleccione la fila correspondiente a su diseño.
| Escenario en la placa | Soldadura por ola | Soldadura selectiva | Pin-in-paste (refusión) | Soldadura manual |
|---|---|---|---|---|
| Alto número de pines THT, cara inferior libre de SMT | Opción óptima: todas las uniones en una sola pasada | Funciona, pero con menor cadencia por panel | Viable solo si los componentes soportan refusión | Demasiado lenta y propensa a variabilidad |
| Alto número de pines THT, cara inferior con componentes SMT | Viable con máscara/paleta para proteger SMT, o usando adhesivo con SMT apto para ola | Con frecuencia, la mejor alternativa | Viable para componentes compatibles | Demasiado lenta |
| Pocos pines THT en una placa densa de tecnología mixta | Coste de paleta difícil de justificar | Opción óptima | Buena alternativa si los componentes soportan refusión | Aceptable únicamente para volúmenes muy bajos |
| Componentes THT que no toleran la exposición térmica de la ola | Riesgoso | Superior: el aporte térmico es localizado | Rara vez adecuada | Aceptable bajo control estricto de proceso |
| Uniones con alta masa térmica (cobre grueso, terminales masivos) | Buena si el precalentamiento es suficiente | Buena: permite ajustar el tiempo de contacto (dwell) por pin | El llenado del barril puede resultar insuficiente | Difícil de rellenar de forma repetible |
| Prototipos y series muy cortas | Sobrecoste de utillaje y ajuste inicial | Tiempo de programación inicial elevado | Requiere modificar el stencil | Con frecuencia, la alternativa más práctica |
| Retrabajos y excepciones | No aplica | Viable | No aplica | Procedimiento habitual |
La soldadura por ola destaca en capacidad de producción cuando la densidad de uniones THT es alta y la cara inferior está despejada. La soldadura selectiva resulta idónea cuando los componentes SMT pueblan la cara inferior o solo se requiere soldar un número reducido de pines. La página de soldadura selectiva de APT resume este criterio: la soldadura por ola requiere exposición abierta y volumen suficiente; la selectiva exige ubicaciones THT definidas con un recorrido libre para la boquilla; la soldadura manual queda relegada a excepciones y retrabajos; y la refusión atiende principalmente componentes SMT, admitiendo pin-in-paste en piezas THT compatibles.
La mayoría de las guías de soldadura por ola contrastan únicamente 2 métodos. Esta tabla compara 4 alternativas —incluyendo pin-in-paste y soldadura manual— organizadas componente a componente para definir el ruteo de procesos en placas de tecnología mixta.
Para profundizar en las ventajas y limitaciones de estos tres procesos THT, consulte los conceptos básicos de soldadura through-hole.
Placas de tecnología mixta y paletas de transporte
En placas con componentes SMT en la cara inferior, el paso directo por la ola los arrastraría o desoldaría. Existen dos soluciones. Es posible fijar componentes pasivos SMT pequeños en la cara inferior mediante adhesivo, orientándolos y diseñando sus pads para soportar el paso por la ola. La alternativa habitual es utilizar una paleta de soldadura por ola (un carrier fabricado habitualmente en material composite) que enmascara los componentes SMT inferiores y abre ventanas de paso exclusivamente sobre las zonas THT. La guía de utillajes y paletas para soldadura por ola detalla las reglas de diseño y distancias de seguridad para estas herramientas.
Reglas de diseño para soldadura por ola
El layout determina la mayor parte del rendimiento en una placa que pasa por soldadura por ola. Estas reglas son pautas generales; la revisión del proceso con el ensamblador debe confirmarlas para su máquina y paleta específicas.
- Oriente los conectores y componentes multirruta de modo que sus filas sigan una dirección consistente respecto al avance de la placa, y defina esa dirección con el ensamblador. La soldadura drena a lo largo del último pin de cada fila, punto crítico donde se forman los puentes.
- Añada pads ladrones de soldadura (solder thieving pads) en el extremo final de las filas THT de fine-pitch si el ensamblador lo recomienda, para drenar el exceso de soldadura del último pin.
- Mantenga la protrusión del terminal bajo la placa dentro del rango exigido por la norma de aceptación y el ensamblador. Terminales demasiado largos arrastran soldadura y generan estalactitas o picos (icicles); terminales excesivamente cortos impiden formar un filete correcto.
- Dimensione el taladro metalizado respecto al terminal con suficiente clearance para que la soldadura suba por el barrel, sin dejar una holgura excesiva que impida el llenado.
- Utilice conexiones con alivio térmico (thermal relief) donde los pines pasantes conecten con planos de cobre amplios. Un pin conectado de forma sólida a un plano disipa calor con rapidez e impide que el barrel se llene.
- Evite ubicar componentes SMT altos en la cara inferior justo delante de pines THT en la dirección de avance. Producen un efecto sombra sobre la ola y generan zonas sin soldar (skips).
- Limite los componentes SMT de la cara inferior expuestos a la ola a encapsulados y orientaciones validados por el ensamblador, fijados con adhesivo.
- Respete el clearance en los bordes para el transportador y los orificios de posicionamiento (tooling holes) según los requisitos del ensamblador, o prevea bordes técnicos (panel rails).
Defectos comunes en soldadura por ola: puentes, picos, blowholes y el estado del flux causante
| Defecto | Apariencia | Causas habituales |
|---|---|---|
| Puentes (bridging) | Soldadura uniendo pines adyacentes | Orientación de pines respecto a la ola, ausencia de thieving pads, flux insuficiente, tiempo de contacto inadecuado, saliente excesivo del terminal |
| Llenado insuficiente del taladro | La soldadura no sube por completo por el barril | Precalentamiento bajo, disipación térmica hacia planos internos, cobertura deficiente de flux, contacto breve, holgura terminal-taladro insuficiente |
| Skips (uniones abiertas) | Pad sin soldadura | Efecto sombra por componentes adyacentes, flux que no alcanza el pad, gases atrapados |
| Picos de soldadura (icicles) | Espículas o picos de soldadura colgando de los terminales | Terminales demasiado largos, baja temperatura de soldadura, aleación contaminada |
| Bolas de soldadura (solder balls) | Pequeñas esferas sobre la placa o el solder mask | Entrada de flux húmedo a la ola, acabado del solder mask, exceso de flux |
| Blowholes y pinholes | Pequeñas cavidades o poros en el menisco | Humedad o gases liberados desde la pared del taladro, defectos de metalizado |
| Componentes levantados | Componente despegado o levantado de la cara superior | Exceso de presión de la ola, piezas sin soporte mecánico, terminales sin doblar (clinch) o sin fijación |
Antes de ajustar los parámetros de la máquina, analice el patrón de concentración de los defectos. Puentes repetidos en el mismo conector indican problemas de orientación o falta de thieving pads. Fallos de llenado concentrados exclusivamente en pines de masa apuntan al diseño de los thermal reliefs. Los skips aleatorios suelen deberse a una cobertura deficiente de flux o al efecto sombra.
A diferencia de las recopilaciones genéricas de fallos, aquí se detalla el estado del flux que origina cada anomalía para solucionar la causa de raíz en el proceso, evitando el retrabajo posterior.
Qué enviar para una RFQ de soldadura por ola
- Datos ODB++ o Gerber, BOM, archivo de posicionamiento (pick and place) y plano de ensamble indicando los componentes through-hole
- Espesor del PCB, pesos de cobre e identificación de pines conectados a planos térmicos o de alimentación masivos
- Distribución SMT en la cara inferior, para que el ensamblador defina el uso de adhesivo, pallets de soldadura o soldadura selectiva
- Especificaciones de conectores, acabado superficial de los terminales y su longitud
- Restricciones sobre la aleación de soldadura y flux, indicando si se requiere lavado posterior o conformal coating
- Clase de aceptación (IPC-A-610 Clase 2 o Clase 3) y requisitos de llenado de orificios (hole-fill) superiores al estándar
- Cantidad y volumen proyectado, factores determinantes para amortizar el mecanizado de pallets dedicados
La página de soldadura selectiva de APT solicita los mismos datos críticos para montajes through-hole: especificaciones de conectores, acabado y protuberancia de pines, espesor de placa y detalles de cobre, restricciones de aleación y flux, requisitos de limpieza y conformal coating, así como los informes de inspección y pruebas requeridos.
¿Por qué trabajar con APTPCB para soldadura through-hole?
APT define el método adecuado (ola, soldadura selectiva, pin-in-paste o soldadura manual) durante la revisión de ingeniería, evaluando el layout de la placa, la lista de componentes y el volumen de producción. El proceso THT se libera bajo parámetros controlados de inserción, dosificación de flux, precalentamiento, temperatura de soldadura, dwell time e inspección post-soldadura; el perfil térmico se archiva en el traveler de fabricación junto con los registros de SPI, AOI y pruebas.
Normas y referencias aplicables:
- IPC J-STD-001: requisitos para ensambles eléctricos y electrónicos soldados
- IPC-A-610: aceptabilidad de ensambles electrónicos, incluido el llenado de taladros pasantes
- IPC-7530: directrices para la elaboración de perfiles térmicos en procesos de soldadura masiva
- IPC J-STD-004: requisitos para fluxes de soldadura
Preguntas frecuentes
¿Para qué se utiliza la soldadura por ola?
La soldadura por ola se utiliza para soldar componentes THT (through-hole) como conectores, terminales, transformadores y relés en una sola pasada. También permite soldar componentes discretos de montaje superficial fijados con adhesivo en la cara inferior, siempre que el diseño de la placa esté optimizado para este proceso.
¿Cuáles son las etapas del proceso de soldadura por ola?
El proceso consta de cuatro etapas principales: aplicación de flux en la cara inferior del circuito, precalentamiento de la placa, paso de la cara inferior sobre una o dos olas de soldadura fundida, y enfriamiento para la solidificación de las uniones. Posteriormente se realiza la inspección y, cuando el estándar de limpieza lo exige, el lavado de residuos.
¿Cuál es la diferencia entre la soldadura por ola y la soldadura por reflujo?
La soldadura por ola transfiere soldadura fundida directamente desde una cuba líquida hacia la cara inferior de la PCB y se aplica principalmente a componentes THT. La soldadura por reflujo funde solder paste depositada previamente en los pads mediante stencil y está destinada a componentes SMT. En placas con tecnología mixta, habitualmente se procesa primero la cara SMT en el horno de reflujo y luego se aplica soldadura por ola o selectiva.
¿Cuándo conviene utilizar soldadura selectiva en lugar de soldadura por ola?
Conviene utilizar soldadura selectiva cuando la cara inferior contiene componentes SMT críticos que un pallet de enmascaramiento no puede proteger, cuando el número de inserciones THT es muy reducido, o cuando ciertas uniones con gran masa térmica requieren perfiles de contacto y aporte de calor individualizados. La soldadura por ola convencional resulta más eficiente cuando existe un volumen elevado de pines THT accesibles en la cara inferior.
¿Qué causa los puentes de soldadura en la soldadura por ola?
El bridging suele deberse a una orientación inadecuada de las hileras de pines respecto a la dirección de avance en la ola, la ausencia de solder thieving pads al final de las filas de terminales, una aplicación insuficiente o heterogénea de flux, longitud excesiva en los terminales o parámetros incorrectos de contacto y ángulo de transporte. El patrón de distribución de los puentes sobre la placa permite diagnosticar el origen del defecto.
¿Pueden pasar componentes SMT por soldadura por ola?
Ciertos encapsulados sí pueden procesarse. Componentes pasivos pequeños pegados con adhesivo en la cara inferior, con orientaciones de huella y separaciones de pad diseñadas específicamente para evitar sombras en la ola, se sueldan habitualmente con este método. Por el contrario, circuitos integrados fine-pitch, encapsulados BGA, QFN y componentes con terminaciones inferiores no admiten soldadura por ola; estos deben montarse mediante reflujo y protegerse con un pallet de soldadura, o bien ensamblarse mediante soldadura selectiva.
Checklist para cotización de soldadura por ola
Utilice esta lista al cotizar procesos de soldadura por ola o ensamble con tecnología mixta.
- Mezcla de THT y SMT en la misma placa: indique la relación aproximada THT/SMT
- Ola de simple o doble cara: especifique cuál
- Proceso: soldadura por ola, soldadura selectiva o pin-in-paste (indique el método por zona)
- Necesidad de pallet o fixture (S/N) y responsable de su suministro
- Temperatura de la ola: objetivo de 250 ±5 °C o especifique su perfil térmico
- Zonas de precalentamiento: 3, 4 o 5 zonas (especifique la configuración)
- Tipo de flux: no-clean, colofonia (rosin) o soluble en agua (especifique cuál)
- Rango de diámetro de orificio metalizado compatible: 0.8–1.5 mm (confirme el ajuste de todos los componentes THT)
- Evaluación de riesgo de cortocircuitos/puentes requerida (S/N); indique componentes con orientación crítica
- Tasa objetivo de defectos en pines/puentes o línea base de DPMO
- Clase de aceptación IPC-A-610: Clase 1, 2 o 3
- Retrabajo permitido y método autorizado: soldadura manual o selectiva
- Atmósfera de nitrógeno requerida en la línea (S/N)
Defina la estrategia through-hole desde el diseño
La soldadura por ola resulta eficiente cuando la placa se diseña específicamente para ella: uniones through-hole accesibles por una sola cara, orientación consistente de los pines, alivios térmicos en terminales conectadas a planos de cobre y una estrategia clara para los componentes SMT en la cara inferior. Tome esta decisión durante el layout, no tras montar el primer prototipo, y valide con el ensamblador si cada componente se procesará mediante soldadura por ola, selectiva, pin-in-paste o manual.