
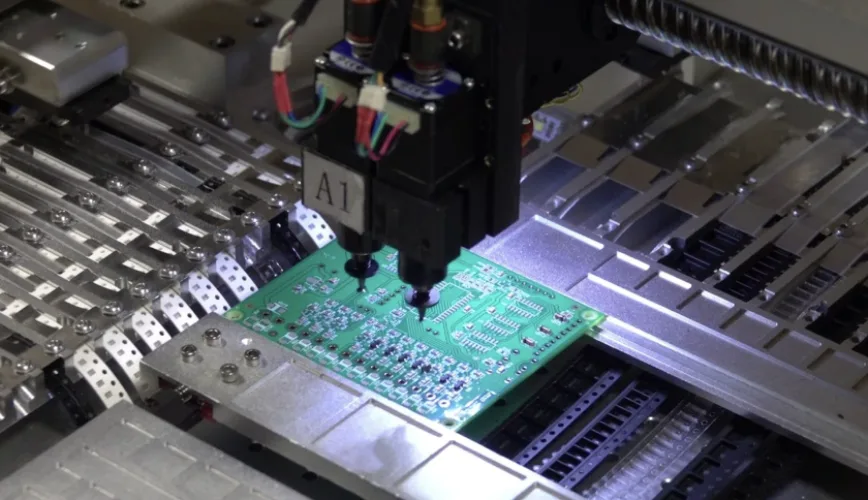
SMT (Surface Mount Technology) es el método de ensamblaje en el que los componentes se sueldan directamente sobre pads en la superficie de la placa de circuito impreso. Los terminales no atraviesan taladros. Se deposita solder paste sobre los pads, los equipos automáticos posicionan los componentes y un horno de reflow funde la pasta para consolidar las uniones mecánicas y eléctricas. La gran mayoría de los productos electrónicos actuales se fabrican con SMT por su compatibilidad con encapsulados en miniatura, alta densidad de ruteo, montaje en ambas caras y ciclos de colocación automatizados de alta velocidad.
Los componentes específicos para este proceso se denominan SMD (Surface Mount Devices): SMT define el proceso y SMD al componente en sí. Analice las diferencias operativas, el flujo real de una línea SMT, la comparativa directa frente a la tecnología Through-Hole (THT) y las reglas de diseño PCB orientadas a maximizar el yield de ensamblaje.
Puntos clave
- SMT (surface mount technology) es la tecnología de montaje superficial: el proceso de aplicar pasta de soldadura, posicionar componentes y soldarlos mediante reflujo sobre la superficie de la PCB.
- SMD (surface mount device) designa al componente de montaje superficial: la resistencia, condensador, IC u otro elemento diseñado para este proceso.
- Una línea SMT estándar incluye impresión de pasta, inspección SPI, inserción (pick and place), horno de reflujo e inspección AOI, además de X-Ray para uniones ocultas.
- SMT es el estándar para la gran mayoría de componentes. THT se mantiene como la opción adecuada ante alto estrés mecánico, corrientes elevadas y ciertos conectores o componentes voluminosos; muchos diseños combinan ambas tecnologías.
- El rendimiento del ensamblaje (yield) se define principalmente en el layout: footprint y land patterns, aperturas de stencil, espaciado, orientación, fiduciales y balance térmico.
SMT vs SMD: ¿cuál es la diferencia?
Es habitual encontrar "SMD SMT" o "SMT SMD" como si fuesen el mismo concepto. Están relacionados, pero no son intercambiables.
| Término | Nombre completo | Qué describe | Ejemplo de uso |
|---|---|---|---|
| SMT | Surface mount technology | El proceso de ensamblaje y la maquinaria | "La placa se monta en nuestra línea SMT." |
| SMD | Surface mount device | El componente diseñado para montaje superficial | "U3 es un SMD en encapsulado QFN." |
| SMA | Surface mount assembly | Una placa montada con tecnología SMT | Habitual en documentación técnica antigua |
| THT | Through-hole technology | Terminales insertados en taladros metalizados | "J1 es un conector THT." |
Un SMD dispone de terminales cortos, contactos en los extremos o solder balls en lugar de terminales largos para inserción. Entre las familias de encapsulados SMD más comunes se encuentran las resistencias y condensadores chip (0201, 0402, 0603, 0805, etc., denominados según sus dimensiones), transistores SOT, circuitos integrados en SOIC y QFP con pines tipo gull-wing, encapsulados QFN y DFN con pads inferiores, y BGA con una matriz de solder balls.
¿Cómo funciona una línea SMT?
Una línea de producción SMT está formada por una serie de máquinas conectadas mediante transportadores continuos. El flujo de proceso típico sigue esta secuencia:
- Impresión de pasta de soldar. Se posiciona un stencil de acero inoxidable con aperturas coincidentes con los pads sobre la placa, y una rasqueta transfiere la pasta de soldar a través de las ventanas. El volumen de pasta depositado se define por el espesor del stencil y el área de la apertura. Consulte el tutorial de diseño de stencils SMT para revisar las reglas de cálculo de aperturas.
- Inspección de pasta de soldar (SPI). Un equipo de inspección óptica 3D mide la altura, el área y el volumen de pasta en cada pad. La mayor parte de los defectos de soldadura se originan en la fase de impresión, por lo que detectarlos aquí minimiza los costes de retrabajo. Consulte la guía sobre inspección de pasta de soldar (SPI).
- Posicionamiento de componentes. Las máquinas pick-and-place toman los componentes desde bobinas, bandejas o tubos, verifican su centrado mediante visión artificial y los sitúan sobre los depósitos de pasta. Las coordenadas de montaje se generan directamente desde el archivo centroid y la BOM.
- Soldadura por reflujo (reflow). La placa atraviesa un horno de reflujo dividido en varias zonas térmicas: precalentamiento, meseta (soak), reflujo por encima del punto de fusión de la aleación y enfriamiento controlado. La pasta funde y forma las uniones intermetálicas definitivas. La guía sobre fundamentos del perfil de reflujo detalla el ajuste térmico de cada etapa.
- Inspección óptica automatizada (AOI). Cámaras de alta resolución verifican la ausencia de componentes, desplazamientos, polaridad invertida, puentes de soldadura y juntas con volumen insuficiente. La guía básica de AOI desglosa el alcance real de detección de estos sistemas.
- Inspección por rayos X (X-Ray). Los encapsulados BGA, QFN y demás componentes con terminales inferiores ocultan sus soldaduras a la inspección óptica; el sistema de rayos X permite verificar la presencia de huecos (voids), cortocircuitos o fallos de mojado bajo el cuerpo del componente.
- Segunda cara y montaje THT. En placas de doble cara, el ciclo SMT se repite en el lado opuesto. A continuación, los componentes THT se sueldan mediante soldadura selectiva, por ola o manual.
- Ensayos e inspección final. Pruebas eléctricas mediante flying probe, ICT o verificación funcional, seguidas de la inspección visual final y el empaque antiestático.
En placas con SMT por ambas caras se procesa primero el lado con componentes más ligeros; luego se voltea la placa para soldar la cara con piezas más pesadas o de mayor masa térmica. Los componentes de la primera cara deben mantenerse adheridos por tensión superficial durante el segundo paso por el horno, razón por la cual los componentes de mayor peso se reservan para la cara superior.
SMT vs. through-hole: ¿cuál elegir?
La tecnología de montaje superficial (SMT) lidera en densidad, coste por componente colocado y velocidad de automatización. Through-hole (THT) mantiene su ventaja indiscutible cuando la resistencia mecánica o la capacidad de corriente son determinantes. La gran mayoría de los diseños en producción recurren a tecnología mixta: SMT para casi la totalidad del circuito y THT reservado para conectores sometidos a esfuerzo o etapas de potencia.
| Factor | SMT | Through-hole (THT) | Tecnología mixta |
|---|---|---|---|
| Tipo de componente | Pasivos, circuitos integrados, BGAs, QFNs y la gran mayoría de componentes modernos | Conectores de potencia, transformadores, condensadores electrolíticos grandes, relés y dispositivos discretos de potencia | SMT para casi todos los componentes; THT para casos específicos |
| Estrés mecánico | Las uniones soportan menos esfuerzo; riesgo de grietas por vibración o ciclos continuos de inserción si no llevan retención adicional | Los terminales pasantes resisten eficazmente esfuerzos de tracción y cizallamiento | Emplear THT o encapsulados SMT con anclajes mecánicos reforzados en conectores expuestos a fuerza |
| Corriente y disipación térmica | Limitada por el área del pad y el espesor de cobre; requiere thermal vias | Los terminales y barriles metalizados soportan mayor densidad de corriente de forma nativa | Asignar encapsulados THT a líneas de alta corriente donde el plano superficial sea insuficiente |
| Densidad de ruteo | Alta; permite colocar componentes en ambas caras sin perforar capas internas | Menor; los taladros atraviesan todas las capas y bloquean pistas internas | Media |
| Volumen y coste | Coste mínimo por soldadura en series medias y altas; montaje pick-and-place automatizado de alta velocidad | Requiere soldadura manual o por ola selectiva; mayor tiempo de ciclo | El paso adicional de soldadura para THT incrementa el coste de ensamble |
| Inspección | SPI, AOI y X-Ray para uniones ocultas | Inspección visual, AOI y verificación de llenado del barril | Exige ambos esquemas de control de calidad |
| Retrabajo | Requiere toberas de aire caliente o estaciones de retrabajo BGA | Sencillo con soldador convencional o estación desoldadora por vacío | Requiere definir protocolos de retrabajo diferenciados para cada tecnología |
Criterio de diseño directo: plantear la placa completa en SMT por defecto y migrar un componente a through-hole únicamente si existe una razón técnica concreta: retención mecánica en conectores, demanda de corriente elevada, disipación térmica crítica o inexistencia del footprint en SMD. Los conceptos básicos de soldadura through-hole detallan cómo se integra la etapa THT en planta tras la fase de reflow.
El dilema SMT frente a THT no es una decisión binaria a nivel de proyecto: evalúe cada línea de la lista de materiales (BOM) de forma independiente para combinar ambas tecnologías en la misma PCB sin comprometer la fabricabilidad ni encarecer el montaje.
Reglas de diseño SMT para maximizar el yield de ensamble, no la comodidad de ruteo
La mayoría de los defectos de SMT se originan en el layout. Estas reglas tienen el mayor impacto en el yield de una PCB de montaje superficial:
- Use land patterns probados. Base los footprints en el land pattern recomendado por el fabricante o en las directrices de IPC-7351, asegurando que coincidan exactamente con el part number de la BOM.
- Mantenga pads simétricos en pasivos pequeños. Diferencias en el tamaño del pad o en la masa de cobre entre ambos terminales de un componente 0402 o 0201 provocan desbalance térmico y efecto tombstoning.
- Controle las conexiones térmicas. Los pads conectados a planos extensos requieren alivios térmicos (thermal relief) o mayor precalentamiento para alcanzar la temperatura de reflujo junto con el resto de la placa.
- Reserve espacio entre componentes. Deje holgura para las boquillas de pick-and-place, ángulos de visión para AOI y retrabajo. Aleje los componentes altos de los encapsulados fine-pitch que requieren inspección óptica.
- Gestione deliberadamente las vías en pads. Las vías abiertas dentro de un pad drenan la pasta de soldadura fuera de la unión. Evite colocar vías en pads o especifique via-in-pad rellena y tapada (filled and capped).
- Incluya fiduciales. Coloque marcas fiduciales globales en la placa o panel y fiduciales locales junto a componentes fine-pitch, manteniendo libre la apertura de solder mask alrededor.
- Identifique polaridad y pin 1. Una serigrafía clara reduce errores de colocación y agiliza la inspección. La guía de polaridad en componentes SMT detalla los esquemas de marcado más habituales.
- Planifique el panelizado. Los rieles perimetrales, tooling holes y pestañas de corte (breakaway tabs) deben adaptarse al sistema de transporte de la línea y al método de despanelizado.
- Equilibre el cobre para prevenir el pandeo (warpage). Las placas delgadas o con capas de cobre desbalanceadas se deforman durante el reflujo, provocando uniones abiertas en componentes BGA.
La lista de verificación de diseño para ensamble reúne estos puntos en una guía de revisión sistemática.
Defectos en SMT y cómo detectarlos
Incluso con un buen diseño, todo proceso SMT presenta un espectro de defectos característico. Identificar qué método de inspección captura cada fallo permite definir una estrategia de pruebas adecuada.
| Defecto | Causa típica | Mejor método de detección |
|---|---|---|
| Pasta insuficiente o en exceso | Diseño de stencil, aperturas desgastadas u obstruidas | SPI |
| Puente de soldadura | Exceso de pasta, error de impresión, pitch estrecho | SPI antes de reflow, AOI posterior |
| Tombstoning | Calentamiento desigual de pads o pasta en pasivos pequeños | AOI |
| Componente ausente o desplazado | Colocación, pick-up en nozzle, movimiento de la placa | AOI |
| Polaridad invertida o componente erróneo | Error de setup o de feeder | AOI, inspección de primer artículo |
| Voids, puentes ocultos, bolas de BGA abiertas | Perfil térmico, pasta, warpage, diseño de pads | X-Ray |
| Fallos eléctricos | Valor incorrecto, componente dañado, unión abierta | Flying probe, ICT, test funcional |
IPC-A-610 es el estándar de aceptación habitual para ensamblajes soldados; el responsable del producto define si aplica Clase 1, 2 o 3. La guía de criterios de aceptación IPC-A-610 detalla cómo varían los límites según la clase.
La mayoría de las guías de SMT enumeran defectos sin vincularlos a la técnica de inspección que los detecta. Esta tabla asocia cada fallo con su método óptimo de captura para definir el plan de inspección a partir del análisis de defectos y no a la inversa.
Checklist para RFQ de ensamblaje SMT
Para cotizar el ensamblaje SMT con precisión, el fabricante necesita conocer la composición de la placa y sus requisitos de montaje. Envíe una lista de verificación que cubra estos puntos:
- Archivos Gerber u ODB++, incluyendo la capa de pasta (paste layer) para el diseño del stencil
- BOM con MPN (número de parte del fabricante), designadores de referencia, cantidades y alternativas aprobadas
- Archivo centroid (pick-and-place) con coordenadas X, Y, rotación y cara de montaje para cada componente
- Plano de ensamblaje con polaridades, componentes especiales e indicaciones de no montar (DNP)
- Especificación de proceso con o sin plomo (lead-free o leaded) y solder paste definida por el cliente
- Clase de aceptación (IPC-A-610 Clase 2 o 3) y requisitos de inspección (inspección por rayos X para BGA, AOI, SPI)
- Componentes through-hole y método de soldadura preferido (ola, selectiva, pin-in-paste, manual)
- Requisitos de prueba: flying probe, ICT, prueba funcional y programación
- Cantidad por lote, volumen anual y modelo de suministro de componentes (turnkey, consignado o híbrido)
- Formato de empaque de componentes (reel, tube, tray) y requerimientos de control MSL en dry-pack
- Espesor del stencil y tipo de apertura (step-up, nano-coating, con marco o frameless)
- Criterios de retrabajo (número de ciclos permitidos y protocolo ante rechazos en rayos X)
- Requisitos de conformal coating, potting o underfill
- Requisitos de código de barras o serialización para trazabilidad
Consulte la guía básica sobre el archivo centroid para verificar el contenido requerido en el archivo de posicionamiento.
Por qué montar sus placas SMT con APTPCB
Los servicios de montaje SMT de APTPCB operan sobre siete líneas de alta velocidad preparadas para componentes desde encapsulados 01005 hasta piezas de 100 × 90 mm, con una precisión de posicionamiento de ±25 µm, hornos de reflujo bajo nitrógeno de 10 zonas e inspección al 100% mediante 3D SPI y AOI, complementados con rayos X 3D según el nivel de riesgo crítico. Los componentes through-hole se procesan dentro de la misma orden mediante soldadura selectiva con doble tobera bajo nitrógeno —compatible con aleaciones lead-free y SnPb— o soldadura por ola. La aceptación se rige por IPC-A-610 y J-STD-001 en la clase especificada por el plano de fabricación.
La revisión técnica de ingeniería verifica footprints, aperturas de stencil para solder paste, diseño de panelizado y accesos de test antes del primer ensamblaje, corrigiendo cualquier desviación directamente en los archivos de diseño y evitando paradas en línea.
Normativas y referencias aplicables:
- IPC-7351: requisitos de land pattern para diseño de montaje superficial
- J-STD-001: requisitos para ensambles eléctricos y electrónicos soldados
- IPC-A-610: aceptabilidad de ensambles electrónicos
- J-STD-020 y J-STD-033: clasificación y manipulación de componentes SMD sensibles a la humedad
Preguntas frecuentes
¿Qué significa SMT?
SMT son las siglas de Surface Mount Technology (tecnología de montaje superficial). Es el método de ensamblaje de circuitos electrónicos en el que los componentes se sueldan directamente sobre pads en la superficie de la PCB, en lugar de insertar terminales a través de taladros.
¿Cuál es la diferencia entre SMT y SMD?
SMT es el proceso o metodología de montaje superficial. Un SMD (Surface Mount Device) es el componente diseñado para dicho proceso, como una resistencia chip, un encapsulado QFN o un BGA. Los componentes SMD se montan mediante procesos SMT.
¿Cuáles son las etapas del proceso SMT?
Las fases principales son la impresión de solder paste, inspección de pasta (SPI), colocación de componentes (pick-and-place), soldadura por reflujo e inspección óptica automatizada (AOI). Las placas con uniones ocultas se someten además a inspección por rayos X (X-Ray), y los diseños con tecnología mixta incorporan una etapa de soldadura THT antes de las pruebas.
¿Es mejor SMT que through-hole?
SMT ofrece mayor densidad de empaquetado, automatización completa y menor coste en volumen, siendo la opción estándar para la mayoría de componentes. Through-hole (THT) es la elección para piezas sometidas a esfuerzos mecánicos, corrientes elevadas o componentes sin versión SMD disponible. La mayoría de placas complejas combinan ambas tecnologías.
¿Qué es una línea SMT?
Una línea SMT es el conjunto secuencial de máquinas configuradas para ensamblar componentes de montaje superficial: impresora de pasta, sistema SPI, una o varias máquinas pick-and-place, horno de reflujo y equipo AOI, seguidos con frecuencia de estaciones de inspección por rayos X y test funcional.
¿Qué archivos se necesitan para el ensamblaje SMT?
El fabricante requiere los archivos de fabricación Gerber u ODB++ (incluyendo las capas de pasta), la lista de materiales (BOM) con los MPN exactos, el archivo de coordenadas centroid (pick-and-place) y el plano de montaje. Deben incluirse los procedimientos de prueba y programación si el proveedor se encarga de dichas fases.
Parta de SMT y justifique cada excepción
SMT es la tecnología por defecto para el ensamblaje de una PCBA. Diseñe cada componente para SMT a menos que existan razones mecánicas, eléctricas o de disponibilidad claras para recurrir a through-hole; respete las reglas de land pattern y pasta de soldadura en el layout, y entregue al ensamblador un paquete de datos completo. Esta combinación asegura el mayor first-pass yield en una placa nueva.