
Una prueba de soldabilidad determina si la soldadura puede humectar una superficie definida en condiciones especificadas. La superficie puede ser un pad de PCB, el recubrimiento interior de un orificio o un terminal de componente. Un resultado útil identifica la muestra, las condiciones de ensayo y los criterios de aceptación acordados; no se limita a una etiqueta de «aprobado».
Para los equipos de compras e ingeniería, la primera decisión es qué se debe evaluar. Un informe de soldabilidad de un componente aporta evidencias sobre los terminales probados; no prueba los pads de PCB a los que se soldarán. Del mismo modo, el resultado de una prueba de inmersión de borde en una muestra de placa no describe necesariamente la soldabilidad del interior de los orificios metalizados.
Una prueba aprobada puede respaldar una decisión de liberación dentro del alcance indicado. Por sí sola, no demuestra la calidad de todas las uniones montadas ni establece la fiabilidad del producto a largo plazo.
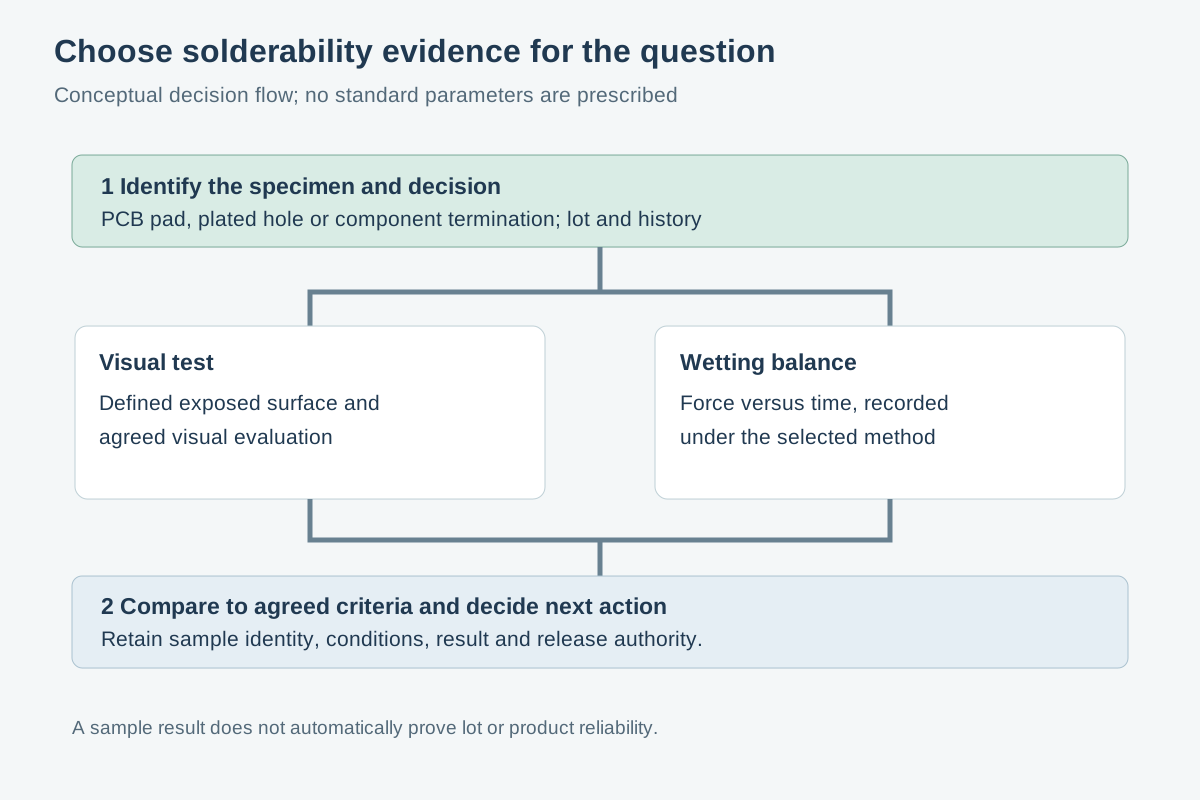
Empezar por la superficie y la decisión
Antes de elegir un método, describa la superficie que preocupa y la decisión que debe respaldar el resultado:
- Superficie de placa desnuda: identifique el pad, el acabado expuesto u otra característica de la placa, el lote de fabricación y su historial de almacenamiento.
- Orificio metalizado: identifique el orificio o el conjunto de orificios e indique si la cuestión se refiere al metalizado interno. Una prueba del borde expuesto de una placa no constituye automáticamente evidencia de la pared del orificio.
- Terminal del componente: identifique la referencia del componente, el encapsulado o el tipo de terminal, el lote del fabricante y cualquier manipulación o acondicionamiento previo.
- Proceso de montaje: identifique la placa, los componentes, los materiales y el proceso que se deben representar. Una prueba de proceso evalúa su interacción, no una superficie aislada.
La distinción importa porque el acabado superficial, la geometría expuesta y el historial previo pueden cambiar el resultado. Sin una base acordada, no debe suponerse que un resultado de un encapsulado, una característica de placa o un lote se aplique a otro.
La norma IPC J-STD-002, Solderability Tests for Component Leads, Terminations, Lugs, Terminals and Wires aborda muestras relacionadas con componentes. IPC J-STD-003, Solderability Tests for Printed Boards aborda placas impresas. Especifique el documento aplicable, su revisión y el método en el pedido de compra o el acuerdo de calidad; un número de norma por sí solo no resuelve todas las cuestiones de muestreo o liberación.
Elegir el método según la pregunta
| Enfoque | Qué describe el resultado | Cuándo es útil | Condiciones y límites |
|---|---|---|---|
| Inspección visual tras inmersión | El aspecto de la superficie definida después de la preparación, aplicación del flux y exposición a la soldadura prescritas | Hay que evaluar una característica definida de la placa o un terminal según criterios visuales de aceptación | El método acordado debe especificar qué zona examinar y cómo evaluarla, incluidos los criterios pertinentes de cobertura y defectos. El aspecto es un resultado evaluado, no la ausencia de criterios. |
| Balanza de humectación | Respuesta de fuerza frente al tiempo mientras la muestra definida interactúa con soldadura fundida | Se necesita una respuesta de humectación medida en condiciones controladas | La geometría, la soldadura, el flux, el montaje de inmersión y los tiempos afectan a la curva. Una curva no significa automáticamente aprobado o rechazado; hay que acordar los límites de aceptación. |
| Simulación del proceso o prueba de montaje | Resultado observado cuando placas, componentes y materiales seleccionados pasan por un proceso definido | La preocupación es cómo se comportan conjuntamente las superficies elegidas en un proceso de montaje representativo | Puede revelar interacciones que una prueba de muestra independiente no detecta, pero quizá no aísle la causa. Aun así, hay que definir criterios de inspección y aceptación. |
Estos enfoques responden a preguntas relacionadas, pero distintas. Utilice uno o varios según la decisión, no solo porque haya un informe disponible.
Inspección visual tras inmersión: especificar qué significa «aceptable»
En una prueba visual, la muestra se expone a la soldadura según el procedimiento seleccionado y luego se examina frente a los criterios aplicables. El informe debe distinguir lo observado de si la observación cumple el requisito acordado.
Por ejemplo, un informe puede describir la zona superficial pertinente y la cobertura de soldadura observada o los defectos, y después registrar la decisión según el método especificado. Los criterios aplicables dependen de la muestra y del acuerdo; no hay un valor universal útil de cobertura que los sustituya.
La evaluación visual también tiene límites. Una imagen de un pad o terminal sin tratar puede ayudar a identificar contaminación, daños o el aspecto del acabado, pero por sí sola no garantiza que la superficie se humecte. Una fotografía posterior al ensayo puede documentar lo observado, pero su valor depende de que se identifiquen la muestra, el área observada y los criterios utilizados.
Balanza de humectación: medir no significa que se acepte automáticamente
Una balanza de humectación registra la respuesta de fuerza a lo largo del tiempo mientras la muestra entra en contacto con soldadura fundida. La curva puede describir el desarrollo de la humectación bajo las condiciones de ensayo. Según el procedimiento y el acuerdo, el informe puede incluir la curva y valores definidos derivados de ella.
Estas mediciones necesitan contexto. Un terminal pequeño y una característica amplia de PCB no tienen la misma geometría. Diferentes fluxes, aleaciones, preparaciones de muestra, configuraciones de inmersión o tiempos también pueden cambiar la respuesta. La configuración del instrumento, las correcciones exigidas por el método y los puntos de referencia comunicados importan al comparar curvas.
La guía Measurement Good Practice Guide 66, Issue 2 del National Physical Laboratory trata la medición de soldabilidad y de la fuerza de humectación a lo largo del tiempo. Sus ejemplos y condiciones ayudan a comprender la técnica, pero no son límites de aceptación automáticos para todas las muestras. Acuerde el método y los límites antes de la prueba, incluido qué hacer si el resultado queda fuera de ellos.
Simulación del proceso: probar la interacción relevante
Una simulación de proceso acordada puede ser útil cuando las evidencias separadas de la placa y del componente no resuelven una duda de montaje. Por ejemplo, una prueba puede combinar placas, componentes, material de soldadura y flux representativos en un proceso definido y, después, inspeccionar uniones seleccionadas conforme a criterios acordados.
Registre qué materiales y ajustes de proceso se utilizaron, cómo se seleccionaron las muestras y qué diferencias quedan con respecto al proceso de producción previsto. Si la prueba ofrece malos resultados, puede ser necesario investigar el acabado de la placa, el terminal del componente, el material de soldadura, el proceso o su interacción. No atribuya la causa basándose únicamente en el resultado de la prueba.
Una prueba de montaje tampoco sustituye la definición del ensayo de placa desnuda o de componente si alguno se exige por contrato. La inspección de pasta de soldadura y la inspección óptica automatizada corresponden a otras fases del montaje; consulte cuándo realizar SPI y AOI en PCBA.
Los orificios internos requieren una pregunta de prueba propia
Un orificio pasante metalizado presenta un reto específico para obtener evidencias: la superficie de interés puede estar dentro de la placa, no en un pad o borde expuesto. Indique si la cuestión se refiere al pad, a la pared del orificio o a ambos, y seleccione una muestra y un método que evalúen esa ubicación.
IPC TM-650 2.4.12, Revision A, 1991, Solderability, Edge Dip Method es un método antiguo de evaluación por inmersión del borde. Su propio alcance advierte que el resultado no representa necesariamente la soldabilidad del metalizado interior de los orificios. No debe tratarse como un procedimiento universal y vigente para probar orificios ni utilizarse para inferir el resultado de un orificio a partir del resultado del borde.
Ante una cuestión del proceso de montaje through-hole, considere también si se necesita una prueba de montaje representativa para examinar el efecto combinado de la placa, el terminal y el proceso. El contexto práctico se trata en fundamentos de soldadura through-hole.
Qué debe comunicar un informe útil
Antes de consumir las muestras, pida a quien solicita la prueba, al laboratorio y a la autoridad de liberación que acuerden lo siguiente. El informe final debe conservar información suficiente para interpretar el resultado posteriormente.
| Elemento | Qué registrar o resolver |
|---|---|
| Identidad de la muestra | Referencia y revisión de PCB, característica o ubicación del orificio, o referencia y terminal del componente; acabado si se conoce; identificadores únicos de las muestras. |
| Lote y selección | Lote de fabricación, cantidad representada, método de selección de muestras y cualquier motivo conocido por el que quizá no representen el lote. |
| Historial | Información pertinente de recepción y almacenamiento, manipulación, procesamiento previo y acondicionamiento, incluidos los tratamientos especificados antes de la prueba. |
| Método | Documento y revisión contractual, procedimiento, orientación y preparación de la muestra, además de las condiciones de prueba definidas. |
| Materiales y configuración | Aleación de soldadura, flux, configuración del equipo, tiempos y otras condiciones exigidas por el método seleccionado. |
| Aceptación | Criterios acordados antes de la prueba, incluida la superficie o medición que se evaluará y quién puede autorizar la disposición. |
| Resultado | Observaciones visuales y disposición, o valores y curvas medidos según corresponda; desviaciones, observaciones no concluyentes y fecha del informe. |
| Siguiente acción | Liberación, retención, investigación, prueba adicional u otra disposición aprobada, con una persona responsable. |
AN2036, Solderability Tests de STMicroelectronics es un ejemplo útil de pruebas de soldabilidad en un contexto de producto concreto. Sus condiciones y criterios no deben copiarse a un acuerdo de otra placa o componente sin confirmar su aplicabilidad.
La muestra no es el lote
Un informe describe las muestras que se probaron realmente. Que sirva para decidir sobre un lote más amplio depende del plan de muestreo acordado, de cómo se seleccionaron las muestras y de si su estado representa el material que se va a liberar.
Por ejemplo, un cupón de placa puede ser cómodo para probar, pero hay que establecer su pertinencia para un pad o un orificio concretos. Una muestra de componente de otro lote del fabricante o con un historial de almacenamiento distinto quizá no responda a la pregunta actual. Mantenga el vínculo entre muestras, embalaje e inventario representado; trazabilidad de PCB y control de lotes ofrece orientación relacionada.
La exposición a la soldadura y la preparación pueden alterar o consumir una muestra. Mantenga separados los elementos probados y no los devuelva al inventario normal de montaje salvo que una disposición autorizada lo permita. Si el único elemento disponible es una placa de producción intacta, acuerde de antemano si la prueba podría dañar o contaminar características necesarias para el montaje. Cuando sea posible, reserve muestras representativas.
Conflicto hipotético: llega un informe del componente, pero la duda se refiere a un pad PCB
Ejemplo inventado: un comprador recibe un informe de soldabilidad de un componente marcado como «aprobado». El ingeniero de montaje está preocupado por la humectación de un pad PCB en las placas pendientes de montaje. En este ejemplo no se dispone de un resultado real de prueba del pad.
El informe no contradice esa preocupación ni demuestra que haya fallado ninguno de los elementos. Se refiere a otra muestra: el terminal del componente, no el pad de la placa.
El equipo debe solicitar o confirmar primero:
- Identidad del informe y la muestra: ¿Qué referencia de componente, terminal y muestras se probaron? ¿Qué PCB, revisión y pad son objeto de la duda?
- Fecha y lote: ¿Cuándo se probó el componente y coincide su lote con el material que se va a montar? ¿Qué lote de placas está afectado?
- Acondicionamiento e historial previos: ¿Cómo se almacenaron, manipularon o acondicionaron de otro modo los componentes y las placas probados?
- Método y aceptación: ¿Qué procedimiento, condiciones y criterios determinaron la disposición del componente? ¿Qué método y criterios evaluarían el pad?
- Siguiente acción y autoridad: ¿Quién decide si retener el lote de placas, solicitar una prueba representativa del pad, realizar una prueba de proceso o continuar con una disposición aprobada?
Si al informe del componente le faltan identificadores o condiciones importantes, solicite una aclaración en vez de tratar la etiqueta «aprobado» como evidencia completa. Si se encarga una prueba del pad, defina la muestra y la aceptación antes de probar. Si ambas pruebas independientes se aprueban, pero una prueba de montaje representativa da un resultado desfavorable, investigue la interacción entre materiales y proceso en vez de declarar inválido uno de los informes.
Gestionar excepciones sin convertir la repetición del ensayo en retrabajo
Una observación no concluyente, una condición ausente o un resultado fuera de los criterios acordados requiere una decisión documentada, no repetir automáticamente la prueba hasta obtener un resultado favorable.
- Retenga el material afectado cuando corresponda. Identifique el lote que podría estar afectado e impida su liberación no aprobada mientras se evalúa la discrepancia.
- Compruebe primero la validez. Confirme la identidad de la muestra, el método, el estado del equipo, la configuración, el acondicionamiento, las observaciones y las desviaciones. Un error de prueba documentado puede justificar una repetición acordada.
- Mantenga separados el nuevo ensayo y el retrabajo. El nuevo ensayo puede evaluar muestras adicionales, no probadas previamente o, si el método lo permite, ya probadas según un plan acordado; debe registrarse el historial de las muestras. El retrabajo o el tratamiento superficial modifica el material; la prueba posterior evalúa la condición tratada, no necesariamente la condición original del lote.
- Vuelva a acordar la representatividad. Si se trata el material, defina qué elementos recibieron el tratamiento, cómo se identificarán y qué muestras los representan. No extienda sin justificación un resultado al inventario sin tratar o manipulado de otra forma.
- Registre la disposición. La autoridad de liberación designada debe aprobar las evidencias y la siguiente acción conforme al contrato o sistema de calidad.
La limpieza puede ser pertinente en una investigación de montaje, pero no sustituye una prueba de soldabilidad acordada ni un proceso de recuperación autorizado. Para el tema separado de los residuos del montaje, consulte limpieza después de soldar.
Traspaso práctico a APTPCB
Para hablar de un proyecto, incluya la identidad de la placa o del componente, el lote afectado, la característica que preocupa, los informes disponibles, el proceso de montaje previsto y la revisión de la norma y los requisitos de aceptación que desea aplicar. Señale la información que falta como pendiente, en vez de suponer un método predeterminado.
Utilice solicitar presupuesto para una consulta de proyecto o contacte con APTPCB para hablar de la documentación necesaria y los siguientes pasos. Acuerde expresamente los procedimientos de prueba y las responsabilidades; no dé por sentado que se incluye un ensayo o informe determinado.
Documentos de referencia públicos
- IPC, J-STD-002, Solderability Tests for Component Leads, Terminations, Lugs, Terminals and Wires — alcance relativo a muestras de componentes; utilice la revisión acordada en el contrato.
- IPC, J-STD-003, Solderability Tests for Printed Boards — alcance relativo a placas impresas; utilice la revisión acordada en el contrato.
- IPC, TM-650 2.4.12, Revision A, 1991, Solderability, Edge Dip Method — método antiguo de inmersión del borde; no representa necesariamente el metalizado interno de los orificios.
- National Physical Laboratory, Measurement Good Practice Guide 66, Issue 2 — contexto para medir la fuerza de humectación; sus ejemplos no son criterios universales de aceptación.
- STMicroelectronics, AN2036, Solderability Tests — contexto de ensayo específico del producto; no generalice sus condiciones sin comprobar la aplicabilidad.