
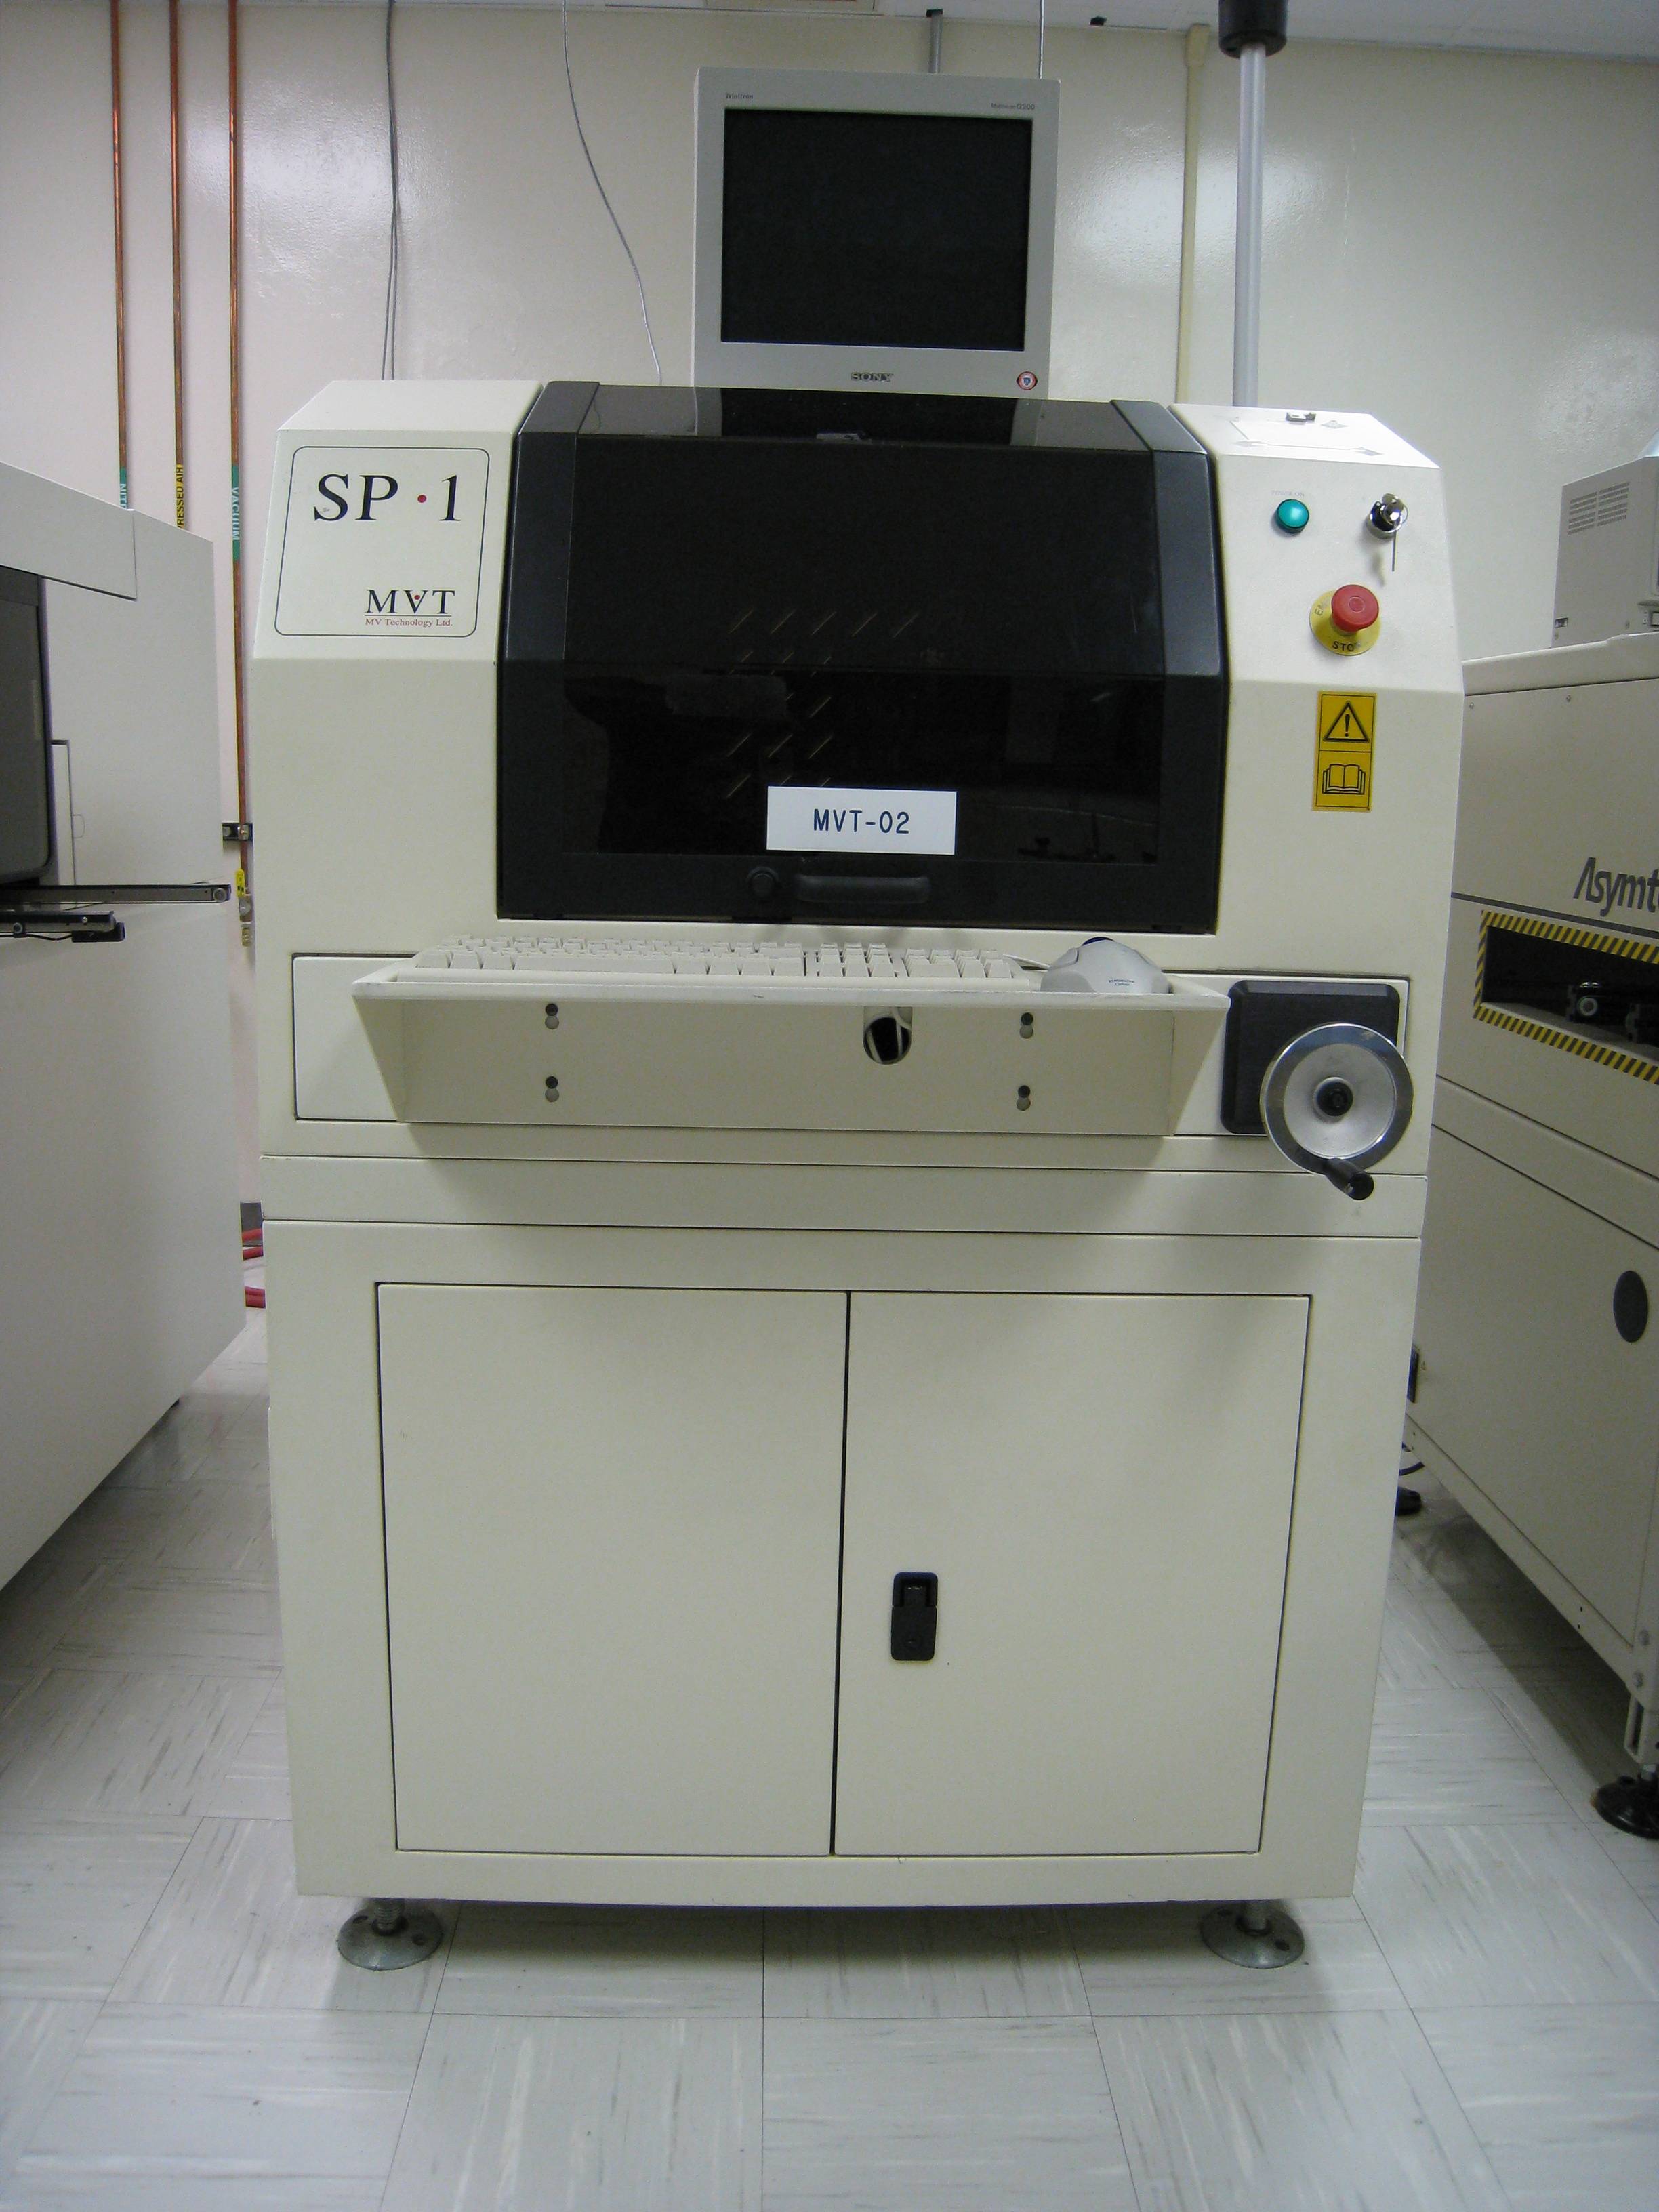
La inspección de pasta de soldadura (SPI) comprueba los depósitos de pasta después de la impresión con esténcil y antes de la colocación de componentes. Sus mediciones pueden ayudar a un ingeniero de SMT a distinguir un problema de impresión localizado de una desviación que afecta a gran parte de un panel.
Para un comprador de servicios de ensamblaje, la evidencia de SPI puede mostrar qué se inspeccionó, qué criterios se aplicaron y cómo se trataron las placas sospechosas. Esa evidencia debe acordarse con el ensamblador; un requisito de inspección por sí solo no define el informe ni garantiza la cobertura.
Qué mide la SPI
Según el equipo, el programa y el método de medición, un sistema SPI puede informar características de los depósitos como las siguientes:
- Área: la superficie medida que ocupa un depósito.
- Posición o desplazamiento: la ubicación del depósito con respecto a una referencia programada.
- Altura: la altura medida de la pasta sobre un plano de referencia.
- Volumen: una estimación del volumen del depósito obtenida a partir de las dimensiones medidas.
Un método de inspección 2D evalúa principalmente información de una imagen en un plano, como el área y la posición del depósito. Por sí solo no proporciona la información de altura necesaria para estimar el volumen de la misma manera que un método de medición 3D. Un método 3D añade información de altura, pero los valores que informa siguen dependiendo de cómo el sistema mide, registra y procesa el depósito.
El artículo experimental Solder Paste Inspection Technologies: 2D-3D Correlation, alojado por IPC, es una referencia útil de primera mano para considerar estos métodos de medición. Su experimento limitado no constituye una norma de aceptación de producto.
La SPI describe la impresión en la etapa de inspección. No determina cómo será la unión de soldadura terminada después de la colocación y el reflujo.
La propia pasta es otro elemento del proceso de impresión. La guía de selección de pasta de soldadura aborda consideraciones sobre el material y su manejo que conviene comentar con el ensamblador.
Consulte la referencia antes del porcentaje
Un porcentaje de SPI solo tiene significado cuando se conoce su denominador. Por ejemplo, un resultado de volumen expresado como porcentaje es relativo a un volumen de referencia configurado o utilizado por el programa de inspección. No suponga que la referencia siempre se deriva del pad, la apertura del esténcil u otro valor nominal: confirme su origen y la revisión del programa.
Cálculo hipotético: si el volumen de referencia programado para un depósito es de 0.020 mm³ y el volumen medido es de 0.016 mm³, el valor informado con respecto a esa referencia es del 80%. Ese cálculo no indica si el depósito es aceptable. La aceptación depende de los criterios acordados para esa ubicación y de la fiabilidad de la medición.
Plantee la misma pregunta sobre la referencia para los resultados de área y desplazamiento. Compruebe también las unidades, si el informe muestra depósitos individuales o resúmenes, y si un valor representa una sola lectura o un dato agregado.
Separe tres preguntas en el informe
Una revisión útil de SPI distingue entre la aceptación del producto, las tendencias del proceso y la fiabilidad de la medición.
| Pregunta | Qué examinar | Qué no determina por sí solo |
|---|---|---|
| ¿Es aceptable este depósito? | El valor medido frente al criterio acordado para esa ubicación | Si el proceso es estable a lo largo del tiempo |
| ¿Está cambiando el proceso? | Patrones entre ubicaciones, paneles e impresiones sucesivas | Si cada depósito individual cumple su criterio |
| ¿Es fiable la medición? | El programa y la referencia, el registro, el soporte de la placa y otras condiciones pertinentes para el sistema | Que una lectura baja o con desplazamiento tenga una causa física concreta |
Un proceso puede mostrar una tendencia antes de que una lectura individual incumpla el criterio acordado. A la inversa, un fallo aparente debe investigarse en lugar de descartarse como un problema de medición. Cuando exista duda sobre la fiabilidad de la medición, mantenga retenidos los paneles afectados mientras el equipo verifica la configuración y las lecturas.
Ejemplo práctico: investigación panel por panel
La siguiente investigación es hipotética. Las observaciones, comprobaciones y disposiciones son ejemplos, no resultados de APTPCB ni reglas universales de aceptación.
1. Comience por el panel sospechoso
Un informe SPI señala un volumen bajo en varios depósitos cercanos entre sí en el Panel 1. Otros depósitos del mismo panel no muestran el mismo patrón.
Antes de atribuir las lecturas a la impresión, el ingeniero comprueba lo siguiente:
- Están cargados el programa de inspección y la revisión correctos.
- Los depósitos señalados utilizan las referencias y los criterios de aceptación previstos.
- El panel está registrado correctamente para la inspección.
- El soporte de la placa es adecuado y el panel se presenta de forma uniforme.
El equipo retiene el Panel 1 mientras revisa las lecturas. Un problema de impresión localizado es una hipótesis; también es posible que haya una referencia incorrecta, un problema de registro o un problema de medición relacionado con el soporte. Todavía no se ha demostrado ninguna causa.
2. Compare el patrón del siguiente panel
El Panel 2 muestra un patrón diferente: los depósitos de varias ubicaciones parecen desplazados en una dirección similar con respecto a sus posiciones programadas.
El ingeniero comprueba si el desplazamiento común aparente concuerda con la impresión física o si podría deberse al registro del panel en la configuración de inspección. Un problema de alineación de la impresora es una hipótesis, no una conclusión que pueda extraerse únicamente del informe. El Panel 2 también se retiene a la espera de la revisión.
Comparar los paneles es importante: las lecturas de volumen bajo en ubicaciones cercanas y un desplazamiento aparente en todo el panel son observaciones distintas, aunque ambas generen una alerta de SPI. No deberían recibir automáticamente la misma corrección.
3. Compruebe la impresión y verifique los siguientes paneles
Después de que el equipo investiga la configuración pertinente y realiza cualquier ajuste aprobado, inspecciona los siguientes paneles impresos utilizando el programa y las referencias verificados. Compara las ubicaciones señaladas previamente y el patrón de posición general con los criterios acordados.
El equipo registra las nuevas lecturas antes de decidir si la respuesta resolvió la variación observada.
4. Registre la disposición
Para cada panel retenido, el equipo registra su identidad, el problema observado, las comprobaciones realizadas, los criterios aplicables y la disposición autorizada. Cualquier retirada, reimpresión, reinspección u otro tratamiento sigue el proceso acordado. El registro debe distinguir un hallazgo confirmado de una causa sospechada.
Ejemplo: vincular una lectura con su disposición
El siguiente registro es ficticio y muestra qué pueden acordar conservar un comprador y un ensamblador. No es un informe de APTPCB, un límite recomendado ni un registro de una tirada de producción.
- Producto y panel: Proyecto K, Panel 1, cara superior.
- Programa y ubicación: Revisión P3, depósito U1-12.
- Volumen y referencia: 0.016 mm³ frente a 0.020 mm³, es decir, 80%. El programa debe identificar la referencia utilizada.
- Resultado inicial: El programa del ejemplo genera una alerta por debajo del 85%; el 80% queda señalado y el panel se retiene.
- Revisión y disposición: Registro y programa comprobados; disposición pendiente.
La alerta del 85% es una condición inventada para este registro, no un límite de aceptación ni un ajuste recomendado. Si el panel se limpia y se vuelve a imprimir mediante un proceso aprobado, conserve la indicación original y añada el resultado de la reinspección y la disposición autorizada. Si se acepta, identifique quién tomó esa decisión y con respecto a qué requisitos. Pregunte si el programa de inspección incluye los espacios entre depósitos además de los propios depósitos; la cobertura depende de la configuración.
Cómo encaja la SPI con las inspecciones posteriores
La SPI responde a preguntas sobre la impresión de pasta antes de la colocación. Otras comprobaciones abordan etapas o riesgos diferentes:
- AOI puede inspeccionar características visibles del ensamblaje en una etapa posterior, según su programa y cobertura.
- Inspección por rayos X puede utilizarse para examinar características que requieren un método adecuado de visualización interna; deben confirmarse su idoneidad y cobertura para el ensamblaje.
- Pruebas eléctricas comprueban el comportamiento eléctrico especificado. No sustituyen un registro de la impresión de pasta.
Estos métodos son complementarios, no intercambiables. Para una comparación etapa por etapa, consulte SPI frente a AOI en el ensamblaje de PCB y responsabilidad de la inspección AOI y SPI.
Los datos de SPI pueden servir de apoyo para una intervención en el proceso, pero no suponga que un sistema de inspección ajusta automáticamente la impresora ni que se detectará cada defecto. Confirme el flujo de inspección y respuesta con el ensamblador.
Qué deben especificar los compradores
Antes de la producción, acuerde el alcance de la inspección y la evidencia necesaria para tomar decisiones. Como mínimo, trate los siguientes puntos:
- Alcance y cobertura: ¿Qué caras, paneles y ubicaciones de depósitos se inspeccionan? ¿Se identifican las ubicaciones críticas?
- Identificación: ¿Cómo vinculará el informe los resultados con el producto, el panel, la cara y la tirada de producción?
- Programa y referencias: ¿Qué revisión del programa y valores de referencia se aplican?
- Aceptación: ¿Qué criterios se aplican a cada medición y ubicación pertinentes?
- Muestreo: ¿Qué paneles se inspeccionan y cuándo?
- Disposición de placas no conformes: ¿Cómo se retienen, revisan y liberan o tratan de otro modo los paneles afectados?
- Informe solicitado: ¿Puede incluir lecturas individuales, porcentajes y sus referencias, ubicaciones señaladas, imágenes, información de tendencias y registros de disposición? ¿Qué elementos son viables para este ensamblaje?
Confirme la viabilidad y la cobertura con el ensamblador en lugar de suponer que todos los campos solicitados están disponibles automáticamente. Un plano de ensamblaje puede ayudar a identificar ubicaciones críticas y comunicar las necesidades de inspección.
Para obtener información sobre el servicio de inspección, consulte inspección SPI. Para especificar el plan de verificación general, revise pruebas y calidad del ensamblaje de PCB.
Incluya el alcance de SPI y los requisitos de informe que propone en una solicitud de presupuesto, o contacte con APTPCB para analizar su viabilidad.