PCBA de serveur et data center avec calcul, mémoire et connecteurs haute vitesse

Matériel serveur prêt à libérer

Fabrication de PCB pour serveurs et data centers

Un PCB de serveur ou de data center est une carte de calcul, stockage, réseau, puissance ou gestion dont le stackup, les canaux haute vitesse, la distribution d’énergie, les interfaces thermiques et la couverture de test doivent être libérés comme un seul système de fabrication. Cette page aide les équipes hardware à préparer un RFQ, un pilote et un transfert série vérifiables.

Obtenir un devis immédiat

Stackup + budget de pertesEntrée construction
SerDes + impédanceEntrée canal
PDN + chemins de courantEntrée puissance
HDI + stratégie de viasEntrée densité
Définition du backdrillMaîtrise des stubs
BOM + données de placementEntrée assemblage
DFT + limites d’acceptationEntrée test
Révision + plan de preuvesEntrée production

Ce qu’un fabricant de PCB serveurs doit résoudre avant la production

Le matériel de data center n’est pas une catégorie de carte unique. Une carte mère rack, un backplane NVMe, une carte de switch, un accélérateur IA et une carte de distribution imposent des contraintes différentes sur matières, vias, cuivre, connecteurs et tests. Le package doit identifier la famille de carte et son risque de libération dominant avant qu’un devis soit exploitable.
APTPCB examine les données PCB ou PCBA comme un ensemble cohérent : construction multicouche, classes d’interfaces routées, contraintes de puissance et thermique, définitions de perçage et de vias, package d’assemblage et preuves d’inspection ou de test. Capacité, tolérances et délai sont confirmés après revue technique.

Commencer par l’architecture, pas par une promesse générique de couches

La première décision consiste à savoir si la carte peut utiliser une construction multicouche à vias traversants ou si elle exige des structures HDI, vias borgnes ou enterrés, via-in-pad, pressages séquentiels ou backdrill à profondeur contrôlée. Le choix dépend du fan-out BGA, des interfaces, des changements de couches, des limites de stub, des connecteurs et de l’épaisseur finie.
Le matériau se choisit ensuite à partir du canal routé et de la construction. Indiquez la famille de stratifié visée ou approuvée, les contraintes diélectriques, les hypothèses de profil cuivre, le tableau d’impédance et les limites de pertes. La mention “faible perte” sans stackup ni exigence de canal ne définit pas une route de production.

La fiabilité vient de la discipline de libération : modes de défaillance et preuves

La durée de service ne se démontre pas par une formule marketing. Elle résulte du lien entre chaque mode de défaillance, une entrée contrôlée, un point d’inspection et une preuve d’acceptation.
Modes de défaillance et preuves attendues :
  • Échec de link training ou perte de marge : contrôler stackup, impédance, continuité des plans de référence, transitions de vias et stubs résiduels ; convenir des coupons ou mesures si la spécification les exige.
  • Instabilité puissance ou thermique : revoir chemins de courant, distribution cuivre, champs de vias thermiques et contraintes de refroidissement ; la validation système du client reste nécessaire pour températures et transitoires.
  • Défauts d’assemblage cachés : définir couverture pâte, placement et inspection des zones BGA, LGA, QFN et press-fit ; utiliser rayons X ou test électrique selon le package et le plan DFT.
  • Incompatibilité connecteur ou châssis : figer datums, trous finis, contour, keepouts et plans d’accouplement avant libération pilote.
  • Dérive de révision : aligner données de fabrication, BOM, AVL, plan d’assemblage, firmware et procédure de test sous une révision approuvée.

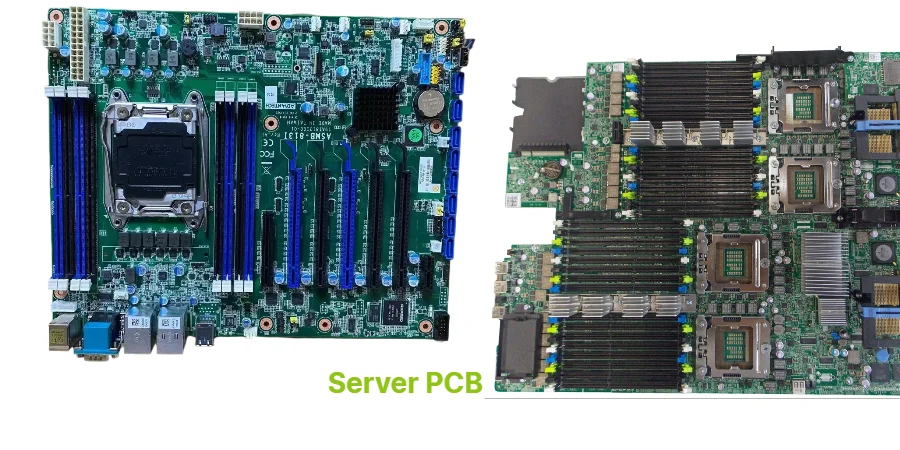
Cartes mères serveurs : libérer ensemble mémoire, PCIe, fan-out BGA et PDN

Une carte mère serveur associe processeurs, mémoire, fabrics PCIe, interfaces de gestion, champs de connecteurs et alimentation multi-rails. Le devis exige plus que les Gerber : la cible de stackup, les classes d’impédance, règles de longueur et skew, structures de vias, poids cuivre, entrées puissance et contraintes mécaniques doivent décrire la même révision.
Identifiez PCIe Gen4, Gen5 ou Gen6, DDR4 ou DDR5, Ethernet SerDes, horloges et liens accélérateurs par classe. APTPCB ne déduit pas les contraintes à partir des noms de nets : fournissez impédance cible, tolérance, couche de référence, limite de pertes pertinente et besoin de backdrill ou de stub.

Backplanes et midplanes de stockage : connecteurs et perçage contrôlé dominent le risque

Les cartes de stockage combinent canaux SAS, SATA ou NVMe/U.2/U.3, champs de connecteurs répétés, distribution d’énergie et datums de châssis serrés. Le package doit préciser connecteur accouplé, exigences de trou fini et press-fit, face d’entrée, mapping des couches et géométrie de stub ou backdrill admise.
Pour la revue du perçage, séparez PTH, NPTH, press-fit, vias borgnes ou enterrés et groupes de backdrill. Fournissez dimensions finies et tolérances plutôt que de simples codes outils, puis indiquez comment profondeur, registration ou stub résiduel seront acceptés.

Cartes réseau et switch : préserver le budget du canal complet

Les cartes de switch, routeur, line card et fabric placent les canaux haute vitesse à côté de cages de connecteurs denses, horloges, logique de gestion et conversion de puissance. Le RFQ doit identifier chaque famille SerDes, les hypothèses matière et cuivre, transitions de plans, modèle de connecteur, contraintes de routage et part du budget de pertes affectée au PCB.
La revue de fabrication peut vérifier la cohérence entre stackup, géométrie de piste, changements de couches, backdrill et tolérances. Conformité, marge d’œil, CEM et performance du canal bout en bout restent des validations au niveau système client.

Cartes accélérateurs IA et GPU : signal, puissance, thermique et mécanique partagent la même enveloppe

Les cartes de calcul IA et GPU peuvent réunir accélérateurs ou FPGA denses, mémoire, liens PCIe ou propriétaires, alimentation multiphase et refroidissement lourd. Le fan-out BGA peut imposer le HDI, mais l’architecture de vias doit aussi préserver les retours de courant, le transport thermique et l’accès d’inspection.
Fournissez plans des boîtiers, placement, hypothèses de courant et transitoires, datums du dissipateur ou cold plate, keepouts, points de support et stratégie d’accès test. L’intégrité de puissance, la performance thermique et le fonctionnement de l’accélérateur doivent être validés dans le système assemblé du client.

Cartes d’alimentation et distribution : définir chemins de courant et limites de sécurité

Les cartes de puissance, distribution et contrôle exigent tension de service, courant par rail, intention de poids cuivre, ratings connecteurs, interfaces thermiques, limites d’isolation et architecture de protection. Largeur de piste ou poids cuivre ne peuvent pas être choisis à partir de la seule puissance totale du système.
Indiquez exigences produit et sécurité applicables, contraintes de creepage ou clearance, limites de test diélectrique ou fonctionnel et conditions de refroidissement. Les preuves PCB/PCBA contribuent à la qualification, mais la sécurité électrique et la conformité finale restent sous validation système du client.

Libération de l’intégrité du signal : cinq ensembles d’entrées doivent concorder

Libérez ensemble ces cinq ensembles :
  • Classe d’interface : protocole ou lien propriétaire, classe de débit, topologie et hypothèses émetteur/récepteur.
  • Stackup : construction diélectrique, profil cuivre, épaisseur finie et plans de référence.
  • Géométrie : impédance cible et tolérance, intention largeur/espacement, règle de longueur ou skew et contraintes de fan-out.
  • Transitions : couches de vias, pads et antipads, entrée backdrill et stub résiduel cible si utilisé.
  • Preuve : coupon, TDR, pertes d’insertion ou autre méthode d’acceptation lorsque la spécification client l’exige.
Modifier une entrée après routage peut invalider les autres. Consignez les dérogations approuvées et mettez à jour plan de fabrication, stackup, tableau d’impédance et données design sous la même révision.

Construire une chaîne de test du PCB nu à l’acceptation fonctionnelle

Le plan d’inspection doit suivre les risques de la famille de carte. Test électrique du PCB nu, coupons d’impédance, contrôle dimensionnel ou microsection peuvent être spécifiés en fabrication. La couverture assemblage peut ajouter SPI, AOI, rayons X, ICT, flying probe ou test fonctionnel selon le besoin.
ICT et FCT ne sont pas des cases génériques. Le client doit fournir accès DFT, fixtures ou responsabilité des fixtures, firmware, séquence de mise sous tension, charges, configuration d’interface, sorties attendues et limites objectives d’acceptation. Les preuves pilote doivent être revues avant de figer le flux série.

Matrice par famille de carte : risque dominant et preuve RFQ

Carte mère serveur

Risque dominant : fan-out BGA, timing mémoire et PCIe, PDN et mécanique dense. Preuve RFQ : stackup, tableau des interfaces, stratégie de vias, entrées puissance et plans connecteurs.
Backplane ou midplane de stockage

Risque dominant : canaux répétés, géométrie press-fit et stubs résiduels. Preuve RFQ : spécification connecteur, tableau de perçage, mapping des couches, définition backdrill et datums châssis.

Carte réseau ou switch

Risque dominant : pertes canal, diaphonie, transitions de référence et alignement des cages. Preuve RFQ : allocation des pertes, tableau d’impédance, hypothèses matière, transitions de vias et modèles connecteurs.

Accélérateur IA ou GPU

Risque dominant : fan-out dense, courant transitoire, flux thermique et refroidissement lourd. Preuve RFQ : données boîtier, structure HDI, courants par rail, datums thermiques/mécaniques et plan DFT.

Carte puissance ou distribution

Risque dominant : densité de courant, élévation thermique, isolation et échauffement connecteur. Preuve RFQ : tension/courant par rail, intention cuivre, limites de sécurité, refroidissement et seuils de test.

Carte gestion, riser ou contrôle

Risque dominant : interfaces mixtes, accouplement mécanique, dérive de révision et couverture fonctionnelle incomplète. Preuve RFQ : liste d’interfaces, plans d’accouplement, BOM/AVL, firmware et procédure d’acceptation.

Gates RFQ, pilote et production pour PCB serveurs

Gate RFQ :
  • Données de fabrication, perçage, plan, stackup et exigences d’impédance ou de pertes partagent une révision.
  • Famille de carte, cible de couches, matières, cuivre, vias, backdrill, connecteurs et quantités sont déclarés.
  • BOM/AVL, placement, plans d’assemblage, exigences de test et volumes prévus sont joints pour le PCBA.
Libération pilote :
  • Questions DFM et dérogations approuvées sont clôturées par écrit.
  • Coupons, contrôles dimensionnels, microsections, rayons X, tests électriques et fonctionnels sont affectés au risque correspondant.
  • Fixtures, firmware, charges et limites d’acceptation sont prêts pour les tests demandés sur les unités pilote.
Libération production :
  • Les preuves first article sont acceptées et les révisions fabrication, BOM, AVL, assemblage et test sont figées.
  • Gestion des changements, traçabilité, enregistrements d’inspection et emballage sont convenus.
  • Volume, hypothèses de panneau ou d’assemblage et disponibilité matière sont revérifiés avant planification.
Critère de blocage : mapping de couches non résolu, données de trous finis ou de vias ambiguës, exigences de canal absentes, conflits connecteur/châssis, substitutions non approuvées et limites de test manquantes restent bloquants. Capacité, tolérances, délai et preuves sont confirmés après résolution.

Ce que l’acheteur doit recevoir d’une revue technique APTPCB

Une revue de fabrication utile transforme le package en décisions explicites : construction proposée, hypothèses ouvertes, conflits DFM, entrées client requises, preuves d’inspection ou de test et points à clôturer avant libération pilote ou production.
APTPCB examine les données PCB et PCBA fournies selon la famille de carte et l’étape du projet. La réponse peut alors distinguer ce qui est confirmé, ce qui dépend encore d’une donnée client et ce qui reste un blocage, afin de donner à l’ingénierie et aux achats une base plus claire pour comparer et contrôler les changements.

Demandez une revue de fabrication pour votre PCB serveur ou data center

Envoyez révision design, stackup, tableau des interfaces et impédances, notes de vias ou backdrill, BOM et exigences de test. APTPCB pourra examiner le package avant de confirmer route, plan de preuves et devis.

Questions fréquentes

Qu’est-ce qui distingue un PCB de serveur ou de data center d’un PCB industriel standard ?

Un PCB de serveur ou de data center combine souvent un fan-out BGA dense, plusieurs classes d’interfaces haute vitesse, une distribution de puissance à fort courant, des contraintes mécaniques serrées et une couverture de test plus large. Sa fabricabilité dépend du stackup complet, des vias, des cibles d’impédance et de pertes, des connecteurs, de la thermique et du plan de preuves, pas du seul nombre de couches.

Quelles familles de cartes serveurs et data centers peuvent être étudiées pour fabrication ?

La revue peut couvrir cartes mères serveurs, backplanes et midplanes de stockage, cartes réseau et switch, accélérateurs IA ou GPU, cartes d’alimentation et de distribution, ainsi que cartes de gestion, risers ou contrôle. La route de fabrication n’est confirmée qu’après revue par APTPCB du package réel et des exigences.

Quelles données faut-il joindre à un RFQ de PCB serveur ?

Fournissez ODB++ ou Gerber, fichiers de perçage, plan de fabrication, stackup final ou cible, exigences d’impédance et de pertes, notes de vias et backdrill, contour et tolérances connecteurs, BOM avec sources approuvées, données de placement, plan d’assemblage, spécification de test, volumes prévus et statut de révision.

Comment choisir le matériau d’un PCB serveur ou de calcul IA ?

Le choix doit partir du budget de pertes du canal, des épaisseurs diélectriques, du profil cuivre, des contraintes thermiques, de la structure de pressage et de la disponibilité matière. Le nom d’un stratifié faible perte ne suffit pas : la construction proposée doit être vérifiée par rapport aux interfaces routées et au stackup de production.

Quand faut-il employer HDI, vias borgnes ou enterrés, VIPPO ou backdrill ?

Ces structures sont étudiées lorsque le fan-out BGA, la densité de routage, la géométrie des connecteurs ou la limite de stub ne peuvent pas être satisfaits avec des vias traversants ordinaires. Précisez les couches reliées, la géométrie finie, le remplissage ou capuchonnage, le stub résiduel cible et la méthode d’inspection.

Quels tests faut-il définir pour un PCBA serveur ?

Le plan peut combiner test électrique du PCB nu, coupons d’impédance si spécifiés, SPI, AOI, rayons X pour joints cachés, ICT ou flying probe et test fonctionnel. ICT et FCT exigent des accès DFT adaptés, fixtures, firmware, procédures et limites objectives d’acceptation fournis par le client.

Quand la capacité, les tolérances, le délai et les preuves de production sont-ils confirmés ?

Capacité, tolérances de fabrication, délai et dossier de preuves sont confirmés après revue technique des fichiers complets, de la construction matière, des vias, des risques d’assemblage, des entrées de test, du volume et du contrôle de révision. Les hypothèses non résolues restent des critères de blocage.