Séquence de libération
Du dossier RFQ au transfert maîtrisé vers la production
La réponse fournisseur la plus utile n’est pas un nombre maximal de couches. C’est une démarche traçable entre l’intention de conception, la construction confirmée, les preuves du pilote et la maîtrise des modifications en production.
1. Jalon RFQ : travailler sur un indice technique unique
Transmettez les données ODB++ ou Gerber, les fichiers de perçage NC et de détourage, la liste de connexions, le plan de fabrication, la carte des couches, l’empilage cible ou approuvé, les exigences de matériaux et de cuivre, le tableau des trous finis, le tableau d’impédance ou de pertes, les notes de vias et de contre-perçage, les dimensions, les quantités et l’indice de révision.
Le devis doit séparer les éléments confirmés, les hypothèses conditionnelles, les exclusions et les données attendues du client. Une correspondance de couches manquante, des données de trous finis ambiguës, des matériaux non résolus ou l’absence de limites d’acceptation restent des points bloquants du RFQ.
2. Clôture DFM : figer la construction et les dérogations
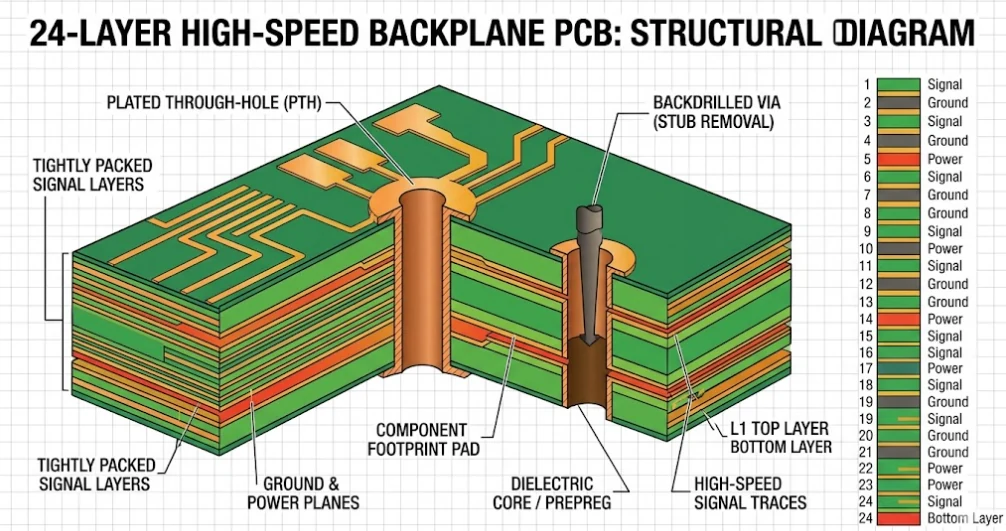
Validez par écrit la symétrie de l’empilage, les substitutions matière, les groupes de perçage, les laminations séquentielles, le remplissage des vias, la géométrie du contre-perçage, les structures d’impédance, les hypothèses de panneau et les références mécaniques. Toute dérogation approuvée doit apparaître sous le même indice dans le plan de fabrication, l’empilage, les données de conception et la spécification d’achat.
Les documents de référence utiles peuvent comprendre IPC-2221 et IPC-2222 pour les principes de conception, IPC-6012 pour les exigences de performance des circuits rigides, IPC-A-600 pour l’acceptabilité et les méthodes IPC-TM-650 applicables. Le plan client et la spécification d’achat déterminent le document, la classe, la révision et les critères d’acceptation à appliquer.
3. Libération du pilote : relier chaque preuve au risque de défaillance
Associez les preuves au risque de construction : test électrique du circuit nu pour la connectivité, coupons d’impédance lorsqu’ils sont spécifiés, contrôles dimensionnels pour les connecteurs et le contour, coupes micrographiques pour certains vias ou couches, et vérification du contre-perçage lorsque la profondeur ou le stub résiduel est maîtrisé.
L’échantillonnage, le format des rapports et les limites d’acceptation doivent être convenus avant fabrication. Un rapport dépourvu de limite définie ne permet pas d’autoriser la libération.
4. Libération de la production : maîtriser les modifications, la traçabilité et la répétabilité
Acceptez les preuves du pilote, figez les données de fabrication et d’inspection, puis convenez des règles de substitution matière, de traçabilité des lots, d’emballage et de modification technique avant de planifier la série. Réexaminez les hypothèses de panneau, de matière et de capacité lorsque la quantité ou l’indice change.
La production doit rester bloquée si le jeu de données libéré ne correspond plus à l’empilage, à l’architecture des vias, au tableau d’impédance, au plan mécanique ou au plan de preuves approuvé.