Réception matière → autorisation de production

Reçu est un statut.Libéré est une décision.

Reliez les matières reçues à la BOM approuvée, aux exigences de manipulation et à la décision documentée sur le lot avant assemblage.
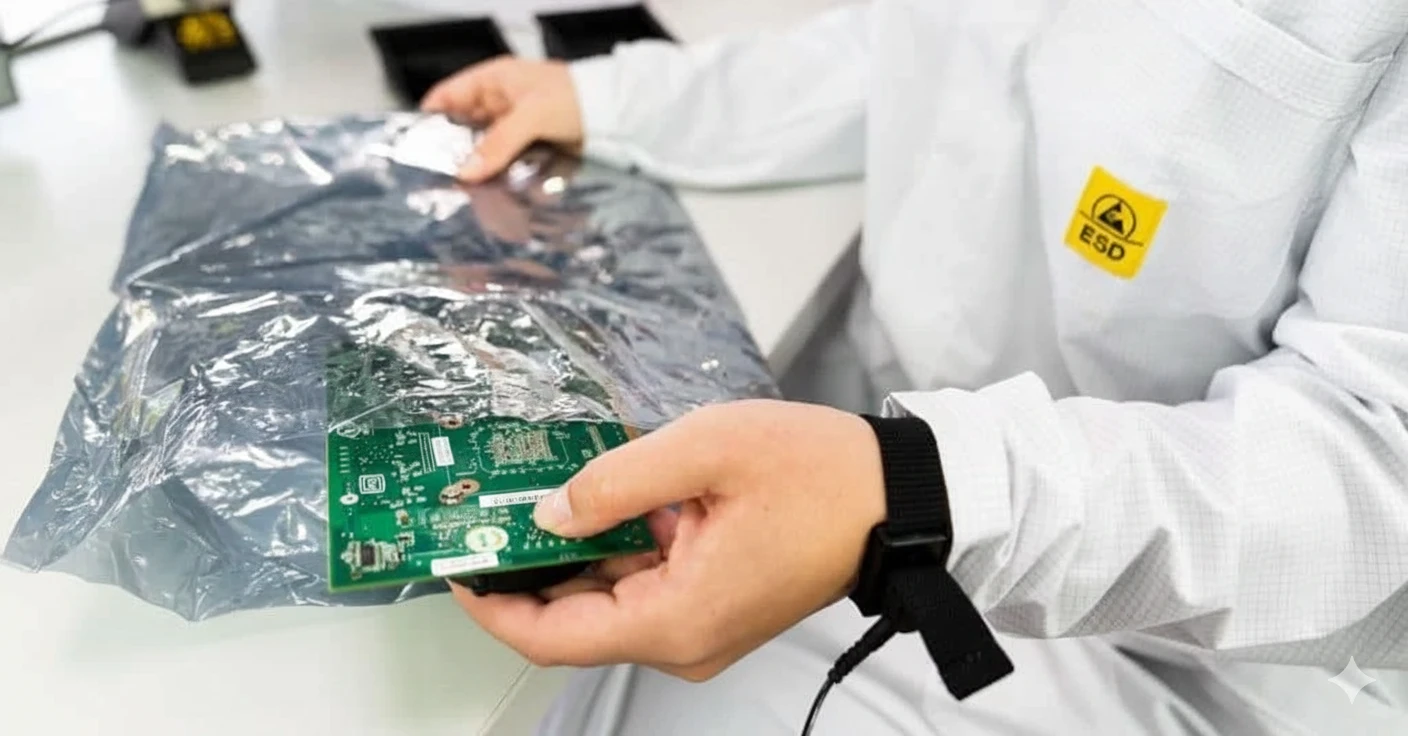
Place de l’IQC
Manipulation d’une carte sous protection ESD à côté d’un sachet antistatique
La manipulation sous protection ESD fait partie du contrôle matière, de la réception à la préparation des kits.

01 / Chaîne qualité

Reliez la libération du lot aux preuves qualité.

L’IQC est le point de contrôle amont. Il ne remplace pas SPI, AOI, rayons X, ICT ou FCT; il empêche d’abord les composants erronés, endommagés, humides, suspects ou non approuvés d’entrer dans ces processus aval. Pour les builds haute fiabilité, la preuve la plus utile est une chaîne liée de l’approbation BOM au fournisseur, lot/date code, libération IQC, kitting, assemblage et résultats de test.
Les références et méthodes couramment utilisées autour de ce gate incluent IPC-A-610 pour l’acceptabilité des assemblages, J-STD-001 pour les exigences de brasage, IPC/JEDEC J-STD-033 pour la gestion des composants sensibles humidité/reflow, et les concepts SAE AS5553 pour l’évitement des composants électroniques contrefaits lorsque le marché final l’exige.

02 / Risque matière

Vérifiez le lot reçu pour la fabrication prévue.

Contrôle qualité entrant des composants PCBA
Le contrôle qualité entrant n’est pas un simple sourcing composants. Le sourcing répond à “où acheter la pièce”; l’IQC répond à “cette bobine, ce plateau, ce tube ou ce sachet précis est-il acceptable pour ce build maintenant ?” APTPCB traite chaque lot reçu comme un point de risque avant SMT : identité de la pièce, source approuvée, date code, état MSL, intégrité de l’emballage, quantité, état visuel et traçabilité sont vérifiés avant libération au kitting.
Cette page définit le gate de libération des composants pour PCBA. Elle complète les pages de sourcing composants et de contrôle final PCBA en ciblant l’étape située entre achat et production : ce qui doit être contrôlé, ce qui doit être mis en quarantaine et quelles preuves doivent suivre le lot dans le dossier d’assemblage.
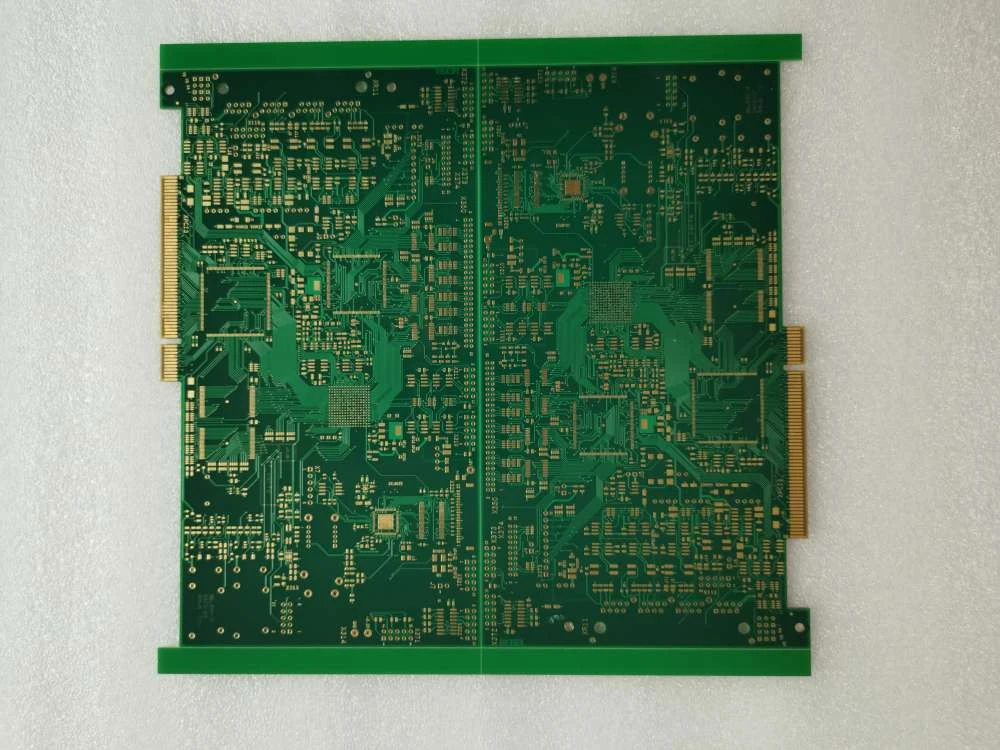
Circuit imprimé vert nu avec pistes de cuivre fines et plages de composants
Les dimensions, les structures et les connexions des circuits nus nécessitent leurs propres critères d’acceptation.

Matrice de libération IQC pour PCBA

Utilisez cette matrice pour définir le chemin d’acceptation de chaque lot composant avant kitting ou libération SMT.
Risque entrantContrôles IQCDonnées RFQ / BOM nécessairesPreuve de libération
Écart BOM ou AVLComparer MPN, fabricant, boîtier, valeur, tolérance, tension, grade de température, polarité et alternatifs approuvés avec la BOM/AVL.BOM avec MPN, AVL, lignes do-not-substitute, alternatifs approuvés, notes lifecycle et révision du build.BOM scrub, journal d’écarts, approbation écrite des alternatifs et blocage des substitutions non approuvées.
Risque de contrefaçon ou source inconnueVérifier canal fournisseur, labels d’origine, état d’emballage, date/lot codes, marquage, signes de relabeling et historique des pièces à risque.Exigence de source autorisée, besoin C of C/CoA, liste des composants critiques et exigence de type AS5553 si nécessaire.Trace fournisseur, photos de labels, C of C/CoA si disponible, décision de quarantaine et approbation client.
SMD sensibles à l’humiditéVérifier label MSL, dry pack scellé, carte HIC, dessiccant, floor life et besoin de bake avant SMT.Niveau MSL, boîtier, sensibilité au profil reflow, floor life autorisé, consigne dry-storage ou bake.Log MSL, enregistrement dry-cabinet/bake, statut HIC, temps open-bag et label de libération kitting.
Composants fournis par le clientAppliquer les mêmes contrôles réception, label, quantité, ESD/MSD et visuel; séparer les lots client du stock APTPCB.Packing list, owner/projet, règle de shortage, retour d’excédents et disposition rework/scrap.Rapport de réception, avis de divergence, lot/date code lié, statut stockage et disposition client.
Produits critiques, obsolètes ou longue duréeRenforcer l’échantillonnage ou la vérification pour composants obsolètes, alloués, coûteux, safety-related ou à répétition longue durée.Classe produit, profondeur de traçabilité, fenêtre date-code, exigence de test et durée de rétention.Résumé d’inspection, sampling/test record, labels conservés, généalogie lot et NCR en cas de rejet.

Faites défiler le tableau pour consulter toutes les colonnes.

03 / BOM approuvée

Validez le composant et sa révision avant la préparation des kits.

La réception relie le lot réel de composants à sa référence fabricant approuvée, à son boîtier et aux alternatives autorisées.
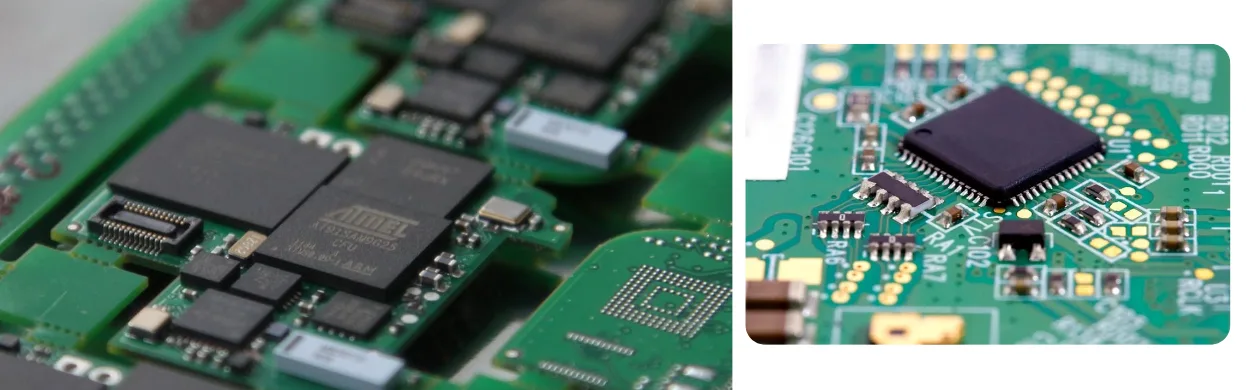
Vues rapprochées de boîtiers de composants et de cartes assemblées
Votre BOM est la référence absolue de nos achats. Nous suivons chaque ligne et chaque paramètre — marque, part number, package, tolérances, tension, grade température et spécifications particulières — pour une correspondance exacte.
  • Correspondance stricte : Respect ligne à ligne de tous les paramètres de la BOM.
  • Aucune substitution non autorisée : Pas de remplacement/downgrade pour raison de coût sans votre accord écrit.
  • Alternatives contrôlées : Alternatives envisagées seulement en cas d’EOL ou allocation stricte, et uniquement après consentement écrit.
  • Traçabilité documentée : Modifications et approbations documentées pour une chaîne de traçabilité complète.
Pour des projets avec contraintes spécifiques, nous pouvons gérer une AVL (Approved Vendor List) approuvée client et gérer des versions de BOM distinctes entre builds engineering et série. Cette approche évite toute dégradation silencieuse de l’intégrité électrique/fonctionnelle liée à la supply chain.

Équipe supply chain dédiée pour projets d’assemblage PCB

Chaque projet PCBA chez APTPCB est soutenu par notre équipe supply chain professionnelle. Ces experts maîtrisent l’électronique et les processus manufacturing avancés, assurant un flux matière efficace et sans friction.
Nos ingénieurs achats et supply chain ne sont pas de simples « buyers » : ils sont intégrés à votre équipe projet et équilibrent coûts, délais et risques sans jamais compromettre la qualité.

Revue et interprétation de la BOM :

Analyse minutieuse de votre BOM pour capturer toutes les spécifications.

Coordination du sourcing :

Pilotage des achats, gestion des lead times et propositions d’alternatives uniquement avec votre approbation explicite.

Relations fabricants/distributeurs :

Communication avec OCMs et distributeurs autorisés.

Continuité matière :

Disponibilité stable sur prototypes, pilotes et production en série.

04 / Sources approuvées

Gardez les sources approuvées et les preuves du lot visibles.

Précision sur le périmètre Les contrôles de marquage et visuels peuvent révéler des anomalies. Les essais supplémentaires nécessitent un plan technique adapté et une décision convenue avant la libération des matières.

Le sourcing composants est un point à risque élevé dans le PCBA. APTPCB réduit ce risque via une politique claire : achats exclusivement auprès des Original Component Manufacturers (OCM), de leurs distributeurs autorisés et de canaux franchisés établis.
Pour les composants high-value ou critiques, nous pouvons fournir CoC/CoA, assurer le suivi lot/date code et conserver emballages/labels d’origine pour vérification. Cette stratégie protège votre marque contre les contrefaçons et garantit une qualité constante.

Canaux principaux :

OCMs et distributeurs autorisés/franchisés uniquement.

Distributeurs globaux validés (conditionnel) :

Utilisés uniquement si nécessaire et avec accord explicite.

Zéro tolérance grey market :

Interdiction stricte des brokers inconnus, marketplaces non officielles ou sources non vérifiées.

Restrictions par industrie :

Sur demande, limitation stricte à OCM/autorisé pour médical, automobile et autres secteurs régulés.

05 / État de manipulation

Maintenez les exigences d’humidité et d’ESD jusqu’à la préparation des kits.

L’efficacité de la qualité à réception va au-delà de la réception initiale : elle inclut la manière dont nous stockons et manipulons les matières. Chez APTPCB, les composants acceptés sont stockés dans des zones ESD contrôlées avec étagères antistatiques, sachets, postes correctement mis à la terre et bracelets ESD.
Cette approche garantit que les composants arrivent sur la ligne SMT dans un état optimal, protégés contre humidité, ESD et mauvaises pratiques de stockage.

Environnement ESD-safe :

Stockage dans zones contrôlées avec équipements antistatiques.

Gestion MSD :

Gestion par niveau MSD via dry storage ou armoires sèches.

Cuisson pré-refusion :

Baking avant reflow selon exigences MSL.

Traçabilité interne :

Étiquettes internes avec projet/client, part number, lot/date code et ID matière interne.

06 / Matières confiées

Gardez l’affectation au projet et les écarts visibles.
Si vous fournissez une partie ou la totalité des composants, notre IQC et nos pratiques supply chain s’appliquent avec la même rigueur.
Chaque projet et chaque lot sont liés aux lot/date codes, aux informations fournisseur/PO et à toutes les données de test/inspection. Sur demande, nous fournissons des rapports de traçabilité et des synthèses d’inspection, avec archivage pour builds long terme et répétitions — facilitant audits et confiance pour médical, automobile, contrôle industriel et télécom.
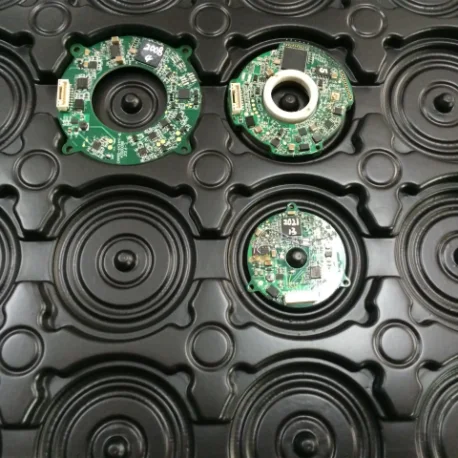
Assemblages électroniques circulaires dans les logements individuels d’un plateau de protection noir
L’identification des échantillons et leur protection restent essentielles lors du contrôle et de la remise.

IQC identique :

mêmes contrôles : packaging, matching étiquettes, quantités, inspection visuelle détaillée.

Signalement rapide :

détection et reporting des étiquettes incohérentes ou signes de manipulation avant démarrage assemblage.

Contrôles ESD/MSD cohérents :

stockage et handling selon les mêmes règles que nos matières.

Définir le périmètre IQC

Partagez BOM, règles AVL, volumes cibles et exigences audit : nous alignons couverture sourcing, plan d’inspection, stockage et traçabilité pour que chaque composant qui arrive en production soit prêt à assembler.

QUESTIONS PRATIQUES

Questions fréquentes

Qu’est-ce que le contrôle qualité entrant en PCBA ?
Le contrôle qualité entrant est le gate d’inspection et de libération des composants avant kitting et assemblage. Il vérifie l’identité, la source approuvée, l’emballage, la quantité, le statut MSL/ESD, le date/lot code, l’état visuel et la traçabilité avant l’entrée en production.
Quelle est la différence entre IQC et sourcing composants ?
Le sourcing trouve et achète les composants. L’IQC vérifie le lot reçu par rapport à la BOM, l’AVL, le dossier fournisseur et le risque d’assemblage avant SMT ou production traversante.
Quels documents envoyer pour planifier l’IQC PCBA ?
Envoyez la BOM avec MPN, AVL ou alternatifs approuvés, lignes do-not-substitute, limites date-code, exigences C of C, packing list des pièces consignées, exigences MSL et critères d’inspection client.
Comment les pièces à risque de contrefaçon sont-elles traitées ?
Les lots à risque sont contrôlés sur la source, les labels, l’emballage, la cohérence du marquage et la traçabilité. Les pièces suspectes sont mises en quarantaine et non libérées sans disposition client ou vérification renforcée.
Comment contrôlez-vous les composants sensibles à l’humidité ?
Les MSD sont vérifiés pour le label MSL, le dry pack scellé, la carte HIC, le dessiccant, le statut floor-life et les besoins bake ou dry-storage avant kitting.
Les composants fournis par le client suivent-ils le même processus IQC ?
Oui. Les pièces consignées suivent les mêmes règles de réception, label, quantité, ESD/MSD, inspection visuelle, rapport d’écart et traçabilité lot/date-code que les composants achetés par APTPCB.

REVUE TECHNIQUE ET DE PRODUCTION

Définissez les conditions de libération des matières reçues.

Précisez les risques matière, les alternatives autorisées et les documents nécessaires à votre projet PCBA.

  • Révision de BOM, AVL et alternatives approuvées
  • Limites de codes date et restrictions de provenance
  • Exigences MSL / ESD et composants confiés
  • Échantillonnage, critères de libération et preuves requises