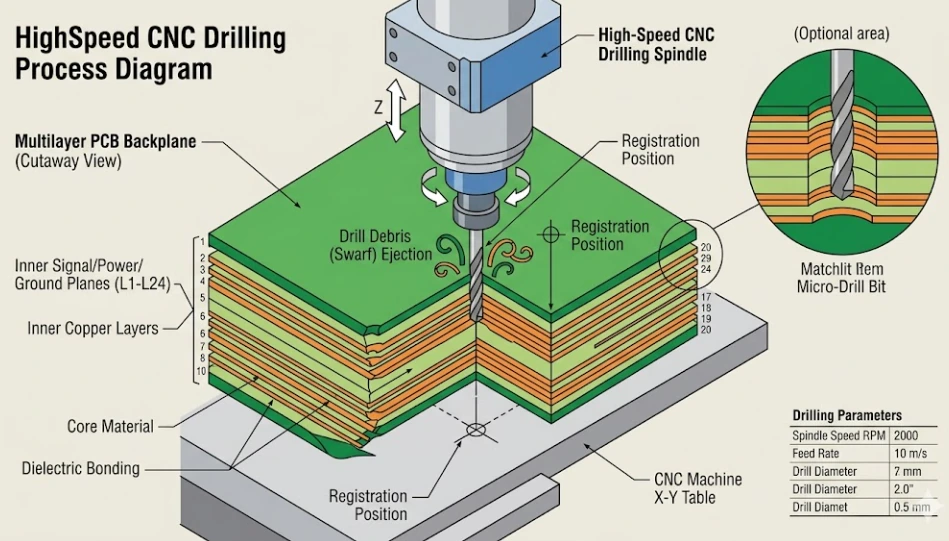
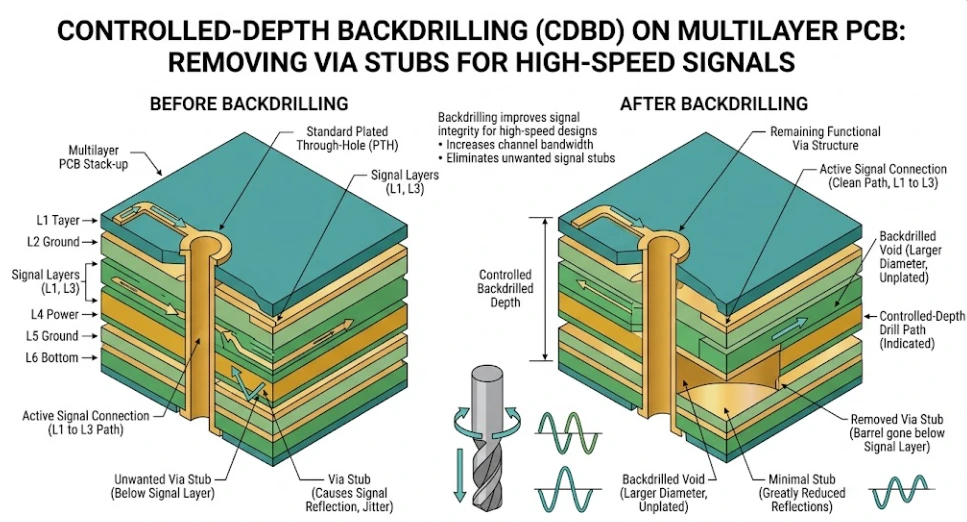
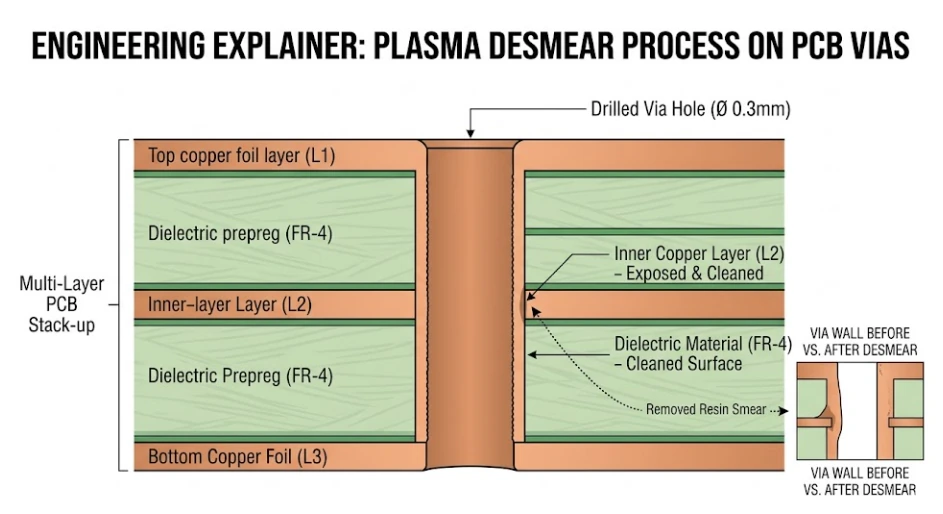
Coupe d'un PCB multicouche montrant trous mécaniques, microvias et backdrill

Ingénierie du perçage PCB

Perçage PCB avec validation DFM et données maîtrisées

Le perçage PCB est l'étape de fabrication qui transforme les vias électriques, sorties de composants, trous mécaniques et perçages à profondeur contrôlée en géométries réelles dans le stack-up final. Pour libérer une conception, il faut valider ensemble le procédé, les couches reliées, le diamètre fini, le matériau, la métallisation et la méthode de contrôle.

Mécanique / Laser
Procédé choisi selon les couches reliées
Drill-to-Copper
Registre vérifié avant libération
Porte RFQ
Devis fondé sur un dossier complet

Obtenir un devis immédiat

PTH / NPTHTrous électriques et mécaniques
Borgne / EnterréCouches reliées sans ambiguïté
Microvia laserDiélectriques build-up fins
BackdrillStub résiduel défini par le design
Press-FitDiamètre fini selon la fiche contact
DesmearPréparation adaptée au matériau
Excellon / ODB++Données de perçage révisionnées
MicrosectionContrôle selon le plan convenu

Du trou CAO au diamètre fini

Ce que l'acheteur doit verrouiller avant de libérer les données de perçage

Un fichier de perçage n'est pas une spécification complète. Pour transformer les données CAO en interconnexion fabricable, il faut identifier la fonction du trou, les couches qu'il relie et sa géométrie finale. Un PTH, un NPTH de fixation, un trou Press-Fit et un backdrill peuvent sembler proches dans le layout, mais ils appellent des décisions de fabrication et de contrôle différentes.

Distinguer diamètre fini et diamètre d'outil
Pour le concepteur et l'acheteur, la valeur directrice est le diamètre fini après métallisation et finition. Le diamètre d'outil est ensuite dérivé selon la route de fabrication. Un simple code d'outil sans fonction ni tolérance laisse ouverts l'ajustement, la réserve de cuivre et l'anneau annulaire.

Définir les couches reliées, pas seulement un nom de fichier
Chaque via borgne, enterré ou microvia doit indiquer clairement sa couche de départ et sa couche cible. Sur un PCB HDI, séparez les données par portée de via et confrontez-les au stack-up final afin que CAM, lamination et laser interprètent la même structure.

La solidité du devis dépend du dossier RFQ
APTPCB examine le perçage mécanique, le laser, le backdrill et la préparation des parois avec le matériau, l'épaisseur totale, le cuivre et les exigences de contrôle. Faisabilité, tolérances, route et délai sont confirmés après cette revue technique, pas à partir d'une valeur isolée.

Comparaison entre diamètre d'outil et diamètre fini lors du perçage PCB

Matrice de choix du procédé

Perçage mécanique ou perçage laser : choisir la route adaptée

La décision commence par la fonction de l'interconnexion. Le diamètre seul ne suffit pas : couches reliées, épaisseur diélectrique, matériau, pad cible et métallisation déterminent ensemble le procédé.

Point de décisionPerçage mécaniquePerçage laserÀ confirmer avant libération
Fonction du trouPTH, NPTH, rainures et vias borgnes ou enterrés dans des sous-structures appropriéesMicrovias entre couches build-up adjacentes ou explicitement définiesÉlectrique, mécanique, Press-Fit, via-in-pad ou backdrill
Géométrie directriceDiamètre fini, tolérance, épaisseur de carte et anneau annulaireOuverture, pad cible, épaisseur diélectrique et couches reliéesIdentifier sans ambiguïté valeurs finies et valeurs d'outil
Connexion des couchesTraversante ou réalisée dans une sous-structure avant lamination finaleCouche de départ et couche cible définies dans le build-upUne donnée révisionnée distincte pour chaque portée du via
Influence du matériauVerre, charges, résine et épaisseur influencent l'outil et le desmearAbsorption, ouverture cuivre, tissu de verre et pad cible influencent le laserFabricant, référence matière et stack-up final
Mode de défaillance critiqueDéviation, éclat, smear de résine, anneau endommagé ou paroi inadaptéeAblation incomplète, pad cible endommagé, résidus ou géométrie inadéquateMéthode de contrôle et critère d'acceptation associés au risque
Validation des données de perçageDiamètre fini, tolérance, PTH/NPTH, rapport d'aspect, drill-to-copper et métallisation revusCouches reliées, ouverture, pad cible, diélectrique, cuivre et séquence de lamination revusMarquer la révision fabrication seulement après retour DFM

Les limites ne se valident pas séparément. Un petit trou peut être acceptable dans un stack-up mince et devenir risqué dans une carte épaisse ou chargée avec un registre cuivre serré. Fournissez le stack-up final et la table de perçage pour l'étude de faisabilité.

Libération des microvias HDI

Quatre questions de libération pour les microvias laser

Un microvia laser ne se définit pas par son diamètre nominal uniquement. La liaison de couches, la fenêtre matière, le pad cible et la séquence de lamination doivent former une route HDI cohérente.

01

Quelles couches le microvia relie-t-il ?

La couche de départ et la couche cible doivent être explicites dans le stack-up final. Si plusieurs portées existent, chacune reçoit un groupe de données distinct afin que CAM, lamination et programme laser décrivent la même structure.

02

Comment sont définis l'ouverture et le pad cible ?

Ouverture cuivre, dimensions du pad cible, épaisseur diélectrique et registre admissible sont évalués ensemble. Agrandir l'ouverture facilite parfois le procédé mais consomme du routage ; réduire excessivement le pad cible augmente le risque de connexion incomplète.

03

Quelle séquence matière et cuivre est utilisée ?

Résine, tissu de verre, charges et cuivre modifient l'apport d'énergie et les résidus. Indiquez les références matière exactes plutôt qu'une classe générique comme FR-4 ou faible perte.

04

Une lamination séquentielle est-elle nécessaire ?

Les microvias empilés, décalés ou skip vias modifient la séquence, les points d'inspection et le risque de fiabilité. Validez la structure avec le plan de lamination multicouche, le remplissage éventuel et les critères d'acceptation avant le devis.

Perçage à profondeur contrôlée

Spécifier un backdrill : stub résiduel, couche d'arrêt et méthode de contrôle

Le backdrill retire la partie inutilisée d'un fût de via métallisé au-delà de la couche signal active. L'objectif n'est pas une précision de profondeur générique, mais un stub résiduel défini avec une marge suffisante par rapport à la couche connectée. Stack-up, face de perçage et géométrie cible forment donc une seule spécification.

Entrées nécessaires
Pour chaque groupe, indiquez la face de perçage, la couche cible ou d'arrêt, le stub résiduel maximal, le diamètre ou surdiamètre, la tolérance de profondeur et les nets concernés. Si le stack-up change, la profondeur doit être recalculée ; une valeur issue d'une ancienne révision ne peut pas être réutilisée sans contrôle.

Vérification avant série
La méthode dépend du risque et du cahier des charges : mesure de profondeur, microsection ou autre contrôle convenu. Pour les liaisons rapides, le client doit aussi fixer le stub maximal issu de son analyse d'intégrité du signal. APTPCB confirme la fenêtre de fabrication et le plan de contrôle après revue DFM.

Coupe de backdrill avec couche d'arrêt, stub résiduel et marge de sécurité

Préparation de la paroi

Le desmear est une décision liée au matériau, pas une recette universelle

Le perçage mécanique peut laisser résine et particules sur les connexions cuivre internes. Avant métallisation, la paroi doit être préparée de façon à exposer le cuivre et permettre l'adhérence. La route dépend du système de résine, des charges, du verre et de la sensibilité du laminé.

Distinguer laminés standards et matériaux RF
Les systèmes FR-4 et les laminés haute fréquence en PTFE ou chargés céramique ne répondent pas de la même manière aux traitements chimiques ou assistés plasma. La référence matière exacte et le stack-up sont donc indispensables ; une mention générique comme « équivalent Rogers » ne permet pas de libérer le procédé.

Contrôler le risque réel
Les risques comprennent smear résiduel, attaque excessive, contamination, connexion interne mal dégagée et paroi incompatible avec la métallisation. Précisez dans le RFQ si une microsection, un rapport de coupe ou un autre critère d'acceptation doit être livré.

Microsection d'un trou PCB pour contrôler le desmear et la connexion aux couches internes

Définition des vias pour le RFQ

Types de vias et de trous : définition et données à fournir

Cette table relie la structure électrique aux informations attendues par l'ingénierie et les achats. Elle ne remplace pas une revue DFM propre au projet.

Type de trou ou viaDéfinition structurelleRoute habituelleÀ indiquer dans le RFQ
PTHTrou métallisé traversant tout le stack-upPerçage mécanique, préparation de paroi et métallisationDiamètre fini, tolérance, cuivre requis et fonction électrique
NPTHTrou mécanique non métalliséPerçage ou fraisage avec contrôle des distances au cuivreCote finie, tolérance, référence de position et dégagement cuivre
Via borgneConnexion d'une couche externe à une couche interne définieLaser ou mécanique dans une séquence adaptéeCouches reliées, pad cible, diélectrique et géométrie finie
Via enterréConnexion uniquement entre couches internesPerçage et métallisation d'une sous-structure avant lamination finaleCouches reliées, séquence de sous-lamination et contrôle avant pressage
MicroviaPetit via borgne dans une fine couche diélectriquePerçage laser dans une séquence build-up HDIOuverture, pad cible, couches reliées, matière, empilé ou décalé
Via-in-PadVia placé dans une pastille de soudure ou de contactPerçage puis remplissage, planarisation et surmétallisation convenusFonction du pad, remplissage, planéité et finition
Via backdrilléPTH dont la partie de fût inutilisée est retirée à profondeur contrôléePerçage secondaire depuis une face et jusqu'à une profondeur définieCouche d'arrêt, stub, surdiamètre, tolérance et plan de contrôle
Trou Press-FitTrou métallisé fini destiné à un contact d'insertion définiPerçage mécanique coordonné avec métallisation et finitionFiche contact, fenêtre de diamètre fini, cuivre, finition et critère d'insertion

Les termes « via borgne » ou « Press-Fit » restent incomplets sans couches reliées ou cote finale. Une table de perçage claire réduit les questions, les erreurs de version et les marges de risque ajoutées au chiffrage.

Cas d'usage acheteur

Trois applications, trois logiques de libération différentes

Une même opération de perçage ne répond pas au même risque pour un canal rapide, un contact Press-Fit ou une structure HDI/RF. Chaque cas a sa spécification directrice.

Numérique haut débit

Déduire le stub de l'exigence d'intégrité du signal

Pour les backplanes et liaisons série rapides, le stub maximal admissible doit venir de l'analyse SI. La libération fabrication traduit ce besoin en face de perçage, couche d'arrêt, surdiamètre, tolérance et contrôle, sans imposer une valeur universelle.

Connectique Press-Fit

La fiche du contact pilote la géométrie finale

Le diamètre après métallisation et finition de surface est déterminant. Joignez la fiche du contact, la fenêtre de diamètre fini et le critère d'insertion afin que perçage, cuivre et finition soient chiffrés ensemble.

HDI et matériaux RF

Évaluer ensemble couches reliées et route matière

Microvias, vias borgnes/enterrés et laminés PTFE ou chargés exigent une séquence coordonnée de perçage, lamination, préparation de paroi et métallisation. La référence matière, le stack-up et les données séparées par portée comptent davantage qu'un diamètre minimal isolé.

Guide de libération et RFQ

Valider les données de perçage : porte de libération, modes de défaillance et dossier RFQ

Cette trame de travail aide ingénierie hardware, qualité et achats à réunir les informations nécessaires avant chiffrage et libération en fabrication.

1. Porte de libération des données de perçage

Une révision est libérable lorsque les éléments suivants sont cohérents : stack-up final ; drill map ; classification PTH/NPTH ; diamètre fini et tolérance ; couches reliées ; anneau annulaire ou drill-to-copper ; références matière ; cuivre et finition ; définitions de backdrill et Press-Fit ; contrôles et documents attendus. Toute divergence entre ODB++, Gerber, Excellon, plan et table de perçage doit être résolue avant production.

2. Dossier RFQ pour un devis exploitable

Incluez ODB++ ou les Gerber complets, les fichiers Excellon séparés, le stack-up final, un plan de fabrication révisionné et une table de perçage. Pour chaque outil ou feature, identifiez PTH/NPTH, diamètre fini, tolérance et couches reliées. Ajoutez face, couche d'arrêt, stub et surdiamètre du backdrill ; pour le Press-Fit, fiche contact, fenêtre de trou et finition. Précisez quantité, contraintes de panneau et rapports de contrôle souhaités.

3. Modes de défaillance et contre-vérification

Mode de défaillance : mauvais diamètre fini — vérification : table de perçage et construction de métallisation. Mode de défaillance : anneau annulaire endommagé — vérification : registre et drill-to-copper. Mode de défaillance : smear ou paroi inadéquate — vérification : route de desmear matière et microsection. Mode de défaillance : microvia incomplète — vérification : couches reliées, pad cible et coupe. Mode de défaillance : backdrill trop proche d'une couche active — vérification : stack-up final, profondeur et mesure du stub.

4. Une donnée distincte pour chaque portée de via

Chaque groupe de vias borgnes, enterrés ou microvias doit être identifiable. Un fichier Excellon unique sans attribution de couches oblige CAM à interpréter la structure et augmente le risque de version. Nommez les fichiers par couche de départ et couche cible, ou fournissez un format intelligent contenant l'association nette et stack-up.

5. Plan de contrôle et preuves livrables

Adaptez le contrôle au risque : mesure du diamètre fini, position ou registre, microsection, connexion aux couches internes, profondeur de backdrill ou stub résiduel, et caractéristiques de premier article. Dans le RFQ, distinguez ce qui reste sous contrôle interne du procédé de ce qui doit être remis comme rapport ou document d'acceptation.

6. Références et limite de responsabilité

Selon le projet, IPC-2221 et IPC-2222 peuvent servir de cadre de conception, IPC-6012 de cadre de performance et qualification, et IPC-A-600 de référence d'acceptation visuelle. Précisez la révision, la classe et les exigences particulières applicables. APTPCB évalue la fabricabilité des données PCB fournies ; la fonction système, l'intégrité du signal et l'aptitude du produit final restent à valider par le client au niveau du produit.

FAQ acheteur

Questions fréquentes sur le perçage PCB, le backdrill et le dossier RFQ

Quand choisir le perçage mécanique plutôt que le perçage laser ?
Le perçage mécanique convient généralement aux trous traversants, aux NPTH, aux rainures et à certains vias borgnes ou enterrés réalisés dans une sous-structure. Le perçage laser sert surtout aux microvias dans de fines couches diélectriques. Le choix dépend des couches reliées, du stack-up, du matériau, du pad cible, du diamètre fini et de l'exigence de fiabilité ; APTPCB confirme la route après examen des données.
Pourquoi distinguer diamètre fini et diamètre d'outil ?
Le diamètre fini est la dimension exigée après dépôt de cuivre et finition de surface. Le diamètre d'outil décrit le trou mécanique avant ces étapes. Les confondre peut fausser l'ajustement, l'anneau annulaire et la réserve de métallisation. Dans le RFQ, le diamètre fini et sa tolérance doivent être les valeurs directrices.
Quels fichiers faut-il fournir pour un devis de perçage PCB exploitable ?
Fournissez ODB++ ou un jeu Gerber complet, les fichiers Excellon séparés, le stack-up final, un plan de fabrication révisionné et une table de perçage. Chaque via doit indiquer les couches reliées, le statut PTH ou NPTH, le diamètre fini et sa tolérance. Les exigences de backdrill, Press-Fit, via-in-pad et contrôle doivent être identifiées séparément.
Quelles données sont nécessaires pour un backdrill ?
Chaque groupe de backdrill doit préciser la face de perçage, la couche cible ou d'arrêt, le stub résiduel maximal, le diamètre ou surdiamètre, la tolérance de profondeur et les nets concernés. Ces données doivent correspondre au stack-up final avant de définir la trajectoire d'outil, la marge aux couches actives et la méthode de vérification.
Que faut-il spécifier pour un trou Press-Fit ?
Le dossier doit inclure la fiche technique du contact Press-Fit, le diamètre fini avec sa tolérance, les exigences de cuivre et de finition ainsi que la fenêtre d'insertion admissible. La valeur nominale du trou dans le CAO ne suffit pas, car la métallisation et la finition modifient la géométrie finale.
Comment évaluer le perçage des laminés PTFE et RF ?
Les laminés PTFE et les matériaux RF chargés céramique ne réagissent pas comme le FR-4 standard à la chaleur d'outil, à l'évacuation des copeaux et à la préparation de paroi. Le fabricant, la référence matière, le stack-up, le cuivre et la géométrie doivent donc être connus avant de choisir la route de perçage et de desmear, puis le contrôle convenu.
Quand la faisabilité, les tolérances et le délai sont-ils confirmés ?
La faisabilité, les tolérances de fabrication et le délai sont confirmés après examen du dossier complet. La décision dépend de la combinaison matériau, épaisseur, diamètre, rapport d'aspect, densité de trous, couches reliées, métallisation, backdrill ou Press-Fit et plan de contrôle ; une valeur isolée ne suffit pas.

Faites vérifier votre architecture de perçage avant le chiffrage

Joignez le stack-up final, les données ODB++ ou Gerber, les fichiers Excellon, la table de perçage et les exigences de backdrill ou Press-Fit. APTPCB pourra alors examiner les conflits de données, la route proposée et les points de contrôle à confirmer.

Voir le processus de fabrication